

Các lỗi bơm bánh răng gây thiệt hại hàng nghìn đô la cho hệ thống thủy lực mỗi năm — tuy nhiên, hầu hết các lỗi này đều bắt nguồn từ các sai số kích thước ở mức micromet chỉ có thể phát hiện thông qua đo lường ba tọa độ. Đây là cách công nghệ CMM đang cách mạng hóa kiểm soát chất lượng bơm bánh răng và ngăn chặn các sự cố tốn kém trước khi chúng xảy ra.
Bất kỳ ai từng làm việc với hệ thống thủy lực đều biết rằng bơm bánh răng đóng vai trò quan trọng trong việc cung cấp năng lượng chất lỏng. Điều khó khăn là ngay cả những sai số nhỏ trong hình dạng răng hoặc căn chỉnh lỗ khoan — những điều mà mắt thường không thể nhìn thấy — cũng có thể dẫn đến các vấn đề nghiêm trọng về sau. Đó là lúc đo lường ba tọa độ trở nên hữu ích. Đây thực sự là cách đáng tin cậy nhất để phát hiện những lỗi ẩn trước khi chúng rời khỏi xưởng sản xuất.
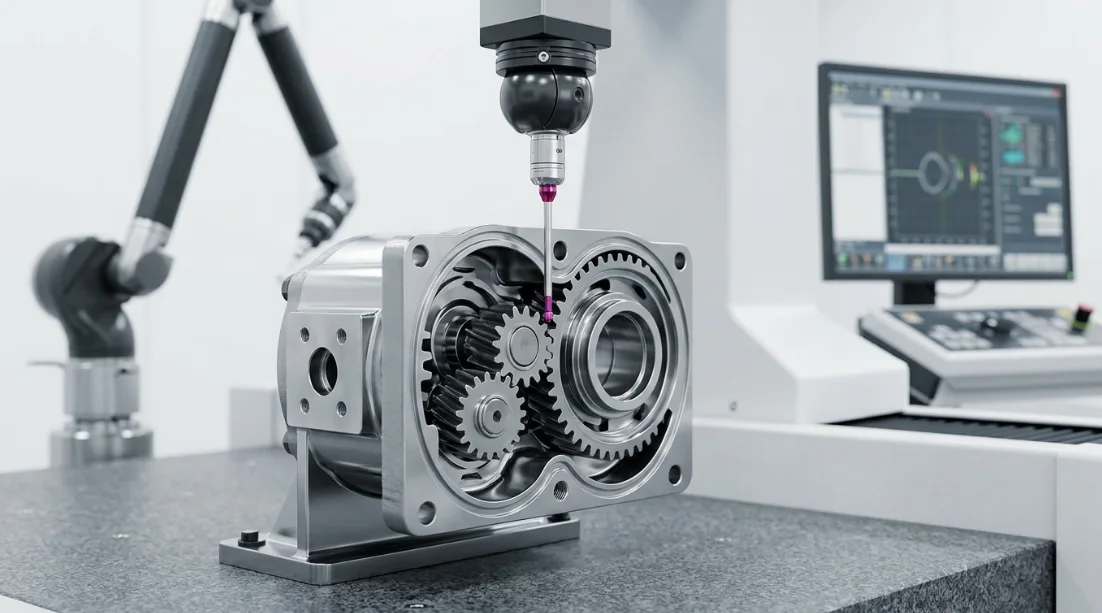
Tìm hiểu về Đo lường Ba Tọa Độ cho Bơm Bánh Răng
Máy Đo Tọa Độ (CMM) là gì?
Máy Đo Tọa Độ là một thiết bị đo lường chính xác, ghi lại hình dạng vật lý của một đối tượng bằng cách thăm dò các điểm rời rạc hoặc quét bề mặt trong không gian ba chiều. Máy hoạt động dọc theo các trục X, Y và Z với độ phân giải bộ mã hóa ở mức nanomet, chuyển đổi các đặc điểm vật lý thành dữ liệu tọa độ số.
Đối với các phương pháp kiểm tra bơm bánh răng, CMM thường sử dụng hai công nghệ đầu dò. Đầu dò tiếp xúc cảm ứng thu thập dữ liệu điểm riêng lẻ với độ lặp lại cao, trong khi đầu dò quét tương tự theo dõi các hồ sơ bề mặt liên tục cần thiết để đánh giá răng bánh răng dạng involute.
Nguyên lý hoạt động dựa trên việc thiết lập một khung tham chiếu tọa độ được căn chỉnh với các đặc điểm chuẩn của bộ phận. Khi đã căn chỉnh, mọi điểm đo được biểu thị tương đối với khung này, cho phép so sánh trực tiếp với hình học CAD danh nghĩa và các thông số GD&T.
Tại sao Bơm Bánh Răng Đòi Hỏi Kiểm Tra Kích Thước Chính Xác
Bơm bánh răng hoạt động dựa trên nguyên lý các răng bánh răng ăn khớp với nhau để bẫy và di chuyển chất lỏng trong các khoang vỏ có khe hở nhỏ. Nguyên lý hoạt động này có nghĩa là độ chính xác kích thước trực tiếp quyết định hiệu suất thể tích, khả năng áp suất và tuổi thọ.
Độ chính xác của hình dạng răng phải được duy trì trong khoảng ±0,005 mm để đảm bảo ăn khớp mượt mà mà không gây ra dao động hoặc tiếng ồn quá mức. Các sai lệch bước răng vượt quá dung sai tạo ra phân bố tải không đều, làm tăng tốc độ mài mòn trên các răng cụ thể.
Căn chỉnh lỗ khoan và hình học vỏ cũng quan trọng không kém. Sai số khoảng cách tâm chỉ 0,01 mm giữa các lỗ khoan bánh răng có thể làm tăng rò rỉ bên trong từ 15–20%, làm giảm hiệu suất bơm một cách đáng kể. Các dung sai này đặt độ chính xác kích thước bơm bánh răng hoàn toàn trong phạm vi công nghệ đo tọa độ.
Các tiêu chuẩn kiểm soát chất lượng bơm thủy lực từ ISO, AGMA và DIN đều quy định các yêu cầu xác minh kích thước mà chỉ các thiết bị thuộc loại CMM mới có thể đáp ứng một cách đáng tin cậy.
Các thành phần chính của bơm bánh răng được đo bằng CMM
Mỗi bề mặt chức năng của bơm bánh răng đều góp phần vào độ kín và đặc tính dòng chảy của nó. Bảng dưới đây tóm tắt các thành phần quan trọng, kích thước chính và dung sai mà máy đo tọa độ phải kiểm tra khi kiểm tra bánh răng.
| Thành phần | Kích thước quan trọng | Dung sai điển hình |
|---|---|---|
| Răng bánh răng | Hình dạng & bước răng | ±0.005 mm |
| Lỗ bánh răng | Đường kính & độ trụ | ±0.003 mm |
| Khoang vỏ | Độ phẳng & song song | ±0.008 mm |
| Trục trụ | Độ đồng tâm & độ đảo | ±0.004 mm |
| Tấm đầu | Độ phẳng bề mặt | ±0.006 mm |
Các dung sai này đại diện cho ranh giới giữa một máy bơm đạt hiệu suất định mức và một máy bơm bị hỏng sớm. Đo răng bánh răng bằng CMM cung cấp phương pháp thực tiễn duy nhất để xác minh tất cả các đặc điểm này trên một nền tảng duy nhất.
Quy trình Kiểm tra Tọa độ Ba chiều cho Bơm Bánh Răng
Chuẩn bị Trước khi Đo lường
Kiểm tra CMM thành công bắt đầu từ lâu trước khi đầu dò tiếp xúc với bộ phận. Ổn định nhiệt là bước quan trọng đầu tiên — các thành phần của bơm bánh răng phải đạt nhiệt độ phòng đo lường (thường là 20°C ±1°C) trong ít nhất bốn giờ để loại bỏ lỗi giãn nở nhiệt.
Đồ gá phải cố định chặt chẽ linh kiện mà không gây biến dạng do kẹp. Đối với thân bánh răng, đồ gá hình chữ V hoặc trục mở rộng cung cấp sự hỗ trợ ổn định trong khi vẫn để các bề mặt quan trọng có thể tiếp cận được với đầu dò.
Việc chọn chuẩn đo lường tuân theo hệ thống lắp ráp chức năng. Chuẩn chính thường là trục lỗ, chuẩn phụ là mặt đầu, và chuẩn thứ ba được thiết lập bởi một đặc điểm định vị như lỗ chốt định vị. Hệ thống chuẩn này phản ánh cách linh kiện hoạt động trong bơm khi được lắp ráp.
Hiệu chuẩn đầu dò sử dụng quả cầu tham chiếu được chứng nhận để thiết lập bán kính hiệu dụng của đầu dò và vector của thanh đo. Đối với công việc đo bánh răng bằng máy đo tọa độ, cấu hình đầu dò dạng sao cho phép tiếp cận các mặt răng mà không cần thay đổi đầu dò, giảm thời gian chu kỳ đo và loại bỏ sự không chắc chắn khi thay đổi đầu dò.
Phương pháp đo răng bánh răng bằng CMM
Đo răng bánh răng bằng CMM tuân theo một trình tự có hệ thống được thiết kế để thu thập đầy đủ đặc tính hình học của bánh răng. Quá trình bắt đầu bằng việc thiết lập trục quay của bánh răng thông qua đo đường kính lỗ hoặc trục và trích xuất trục hình trụ.
Bước 1: Thiết lập trục và tham chiếu. CMM đo nhiều mặt cắt ngang của lỗ bánh răng để xác định trục quay. Một răng tham chiếu được xác định để thiết lập vị trí góc không.
Bước 2: Quét biên dạng involute. Đầu dò quét dọc theo mặt răng từ gốc đến đỉnh, thu thập đường cong involute thực tế. Chế độ quét liên tục thu thập hàng trăm điểm trên mỗi mặt răng, cung cấp dữ liệu chi tiết về hình dạng biên dạng.
Bước 3: Đo độ nghiêng. Đầu dò di chuyển dọc theo chiều rộng mặt răng ở một góc cuộn cố định, thu thập độ lệch đường xoắn trên toàn bộ chiều rộng bánh răng. Điều này tiết lộ các lỗi như độ cong, độ côn hoặc độ xoắn.
Bước 4: Đánh giá độ lệch bước răng. Đầu dò điểm tới điểm thu thập vị trí góc của mỗi răng tại một đường kính tham chiếu. Độ lệch bước răng đơn và độ lệch bước răng tích lũy được tính toán từ các phép đo này.
Bước 5: Xác minh độ dày răng. Các phép đo dây cung hoặc khoảng cách trên nhiều răng xác nhận tình trạng vật liệu và đặc tính khe hở cần thiết để đảm bảo độ chính xác kích thước của bơm bánh răng.
Đo hình học vỏ và lỗ
Vỏ bơm bánh răng đặt ra những thách thức đo lường đặc biệt do hình học khoang bên trong của nó. Kiểm tra bằng CMM đối với vỏ tập trung vào khoảng cách tâm lỗ, hình dạng khoang và độ phẳng của bề mặt làm kín.
Đo khoảng cách tâm lỗ sử dụng thuật toán khớp vòng tròn được áp dụng cho nhiều điểm đo trong mỗi lỗ bánh răng. Khoảng cách giữa các tâm vòng tròn khớp phải khớp với giá trị danh định trong khoảng ±0,005 mm để đảm bảo sự ăn khớp chính xác.
Kích thước khoang bên trong được đo bằng các đầu dò dài có thể tiếp cận các đặc điểm sâu mà không va chạm. Hồ sơ khoang phải duy trì khoảng cách đồng đều xung quanh vòng tròn đỉnh bánh răng để ngăn chặn sự can thiệp đồng thời giảm thiểu các đường rò rỉ.
Độ phẳng của bề mặt làm kín được đánh giá bằng cách quét theo mẫu lưới trên các mặt ghép nối. Lỗi độ phẳng vượt quá 0,008 mm sẽ làm suy giảm khả năng làm kín của gioăng và dẫn đến rò rỉ bên ngoài dưới áp suất.
Thông số Thu thập Dữ liệu
Bảng sau trình bày chi tiết các thông số đo lường, phương pháp và tiêu chuẩn áp dụng trong quá trình kiểm tra ba tọa độ của các thành phần bơm bánh răng.
| Thông số | Phương pháp | Tham chiếu Tiêu chuẩn |
|---|---|---|
| Hồ sơ đường cong involute | Quét liên tục | ISO 1328-1 |
| Độ lệch bước răng | Thăm dò điểm-đến-điểm | AGMA 2015 |
| Khoảng cách tâm lỗ | Thuật toán lắp vòng tròn | ISO 286 |
| Độ phẳng bề mặt | Lưới quét phẳng | ISO 12781 |
| Độ đảo | Đo trục quay | ISO 1101 |
Mật độ quét và tốc độ đầu dò được cân đối với các yêu cầu về độ không chắc chắn của phép đo. Mật độ điểm cao hơn cải thiện đặc tính hình dạng nhưng làm tăng thời gian chu kỳ. Đối với các phương pháp kiểm tra bơm bánh răng trong sản xuất, các đường quét được tối ưu hóa để thu thập các đặc điểm quan trọng một cách hiệu quả mà không làm giảm chất lượng dữ liệu.
Diễn giải Kết quả CMM cho Chất lượng Bơm Bánh Răng
Các Sai lệch Thường Gặp và Nguyên Nhân của Chúng
Hiểu mối quan hệ giữa các sai lệch đo được và nguyên nhân gốc rễ trong sản xuất là rất quan trọng để kiểm soát chất lượng bơm thủy lực hiệu quả. Bảng sau đây ánh xạ các phát hiện CMM thường gặp với nguồn gốc và tác động đến hiệu suất của chúng.
| Loại Sai lệch | Nguyên Nhân Có Thể | Tác động đến Hiệu suất Bơm |
|---|---|---|
| Lỗi hình dạng biên dạng | Mòn dụng cụ trong quá trình cắt bánh răng | Tăng tiếng ồn & dao động |
| Sai lệch bước răng | Lỗi chia độ trong gia công | Phân bố tải không đồng đều |
| Sai lệch tâm lỗ khoan | Dịch chuyển đồ gá trong quá trình khoan | Rò rỉ bên trong |
| Lỗi độ phẳng bề mặt | Biến dạng do kẹp chặt | Hỏng gioăng |
| Quá mức độ đảo | Lỗi trục chính trong quá trình mài | Rung động & mài mòn sớm |
Khi dữ liệu CMM cho thấy các điều kiện vượt quá dung sai, mẫu sai lệch thường chỉ ra trực tiếp quy trình sản xuất chịu trách nhiệm. Khả năng chẩn đoán này làm cho việc kiểm tra ba tọa độ trở nên vô giá đối với các chương trình cải tiến liên tục.
Đánh giá Dung sai So với Tiêu chuẩn Ngành
Kết quả CMM được đánh giá dựa trên nhiều tiêu chuẩn chồng chéo tùy thuộc vào ứng dụng và yêu cầu của khách hàng. ISO 1328-1 định nghĩa các cấp độ chính xác bánh răng từ 1 (độ chính xác cao nhất) đến 12, với hầu hết các bơm bánh răng thủy lực yêu cầu độ chính xác Cấp 5–7.
AGMA 2015 cung cấp một hệ thống phân loại tương đương được sử dụng rộng rãi trong ngành sản xuất tại Bắc Mỹ. DIN 3962 vẫn được tham chiếu trong các tiêu chuẩn châu Âu, đặc biệt đối với các thiết kế cũ.
Đối với kiểm soát chất lượng bơm thủy lực, tiêu chí chấp nhận thường kết hợp các tiêu chuẩn cụ thể cho bánh răng với dung sai kích thước chung theo ISO 2768 và dung sai hình học theo ISO 1101. Phần mềm CMM tự động so sánh các giá trị đo được với các yêu cầu đa tiêu chuẩn này và đánh dấu bất kỳ điểm không phù hợp nào.
Đánh giá thống kê trên các lô sản xuất cho thấy các chỉ số khả năng quy trình (Cpk) chỉ ra liệu quy trình sản xuất có liên tục tạo ra các bộ phận trong phạm vi tiêu chuẩn hay không. Giá trị Cpk trên 1.33 thường được yêu cầu đối với các kích thước quan trọng của bơm bánh răng.
Thực hành Tốt nhất về Báo cáo và Tài liệu
Báo cáo CMM hiệu quả chuyển đổi dữ liệu tọa độ thô thành thông tin chất lượng có thể hành động. Các chỉ dẫn GD&T trên báo cáo kiểm tra phản ánh các thông số kỹ thuật trên bản vẽ, cung cấp trạng thái đạt/không đạt rõ ràng cho từng đặc điểm được kiểm soát.
Các biểu đồ sai lệch được mã hóa màu phủ lên các mô hình 3D của bộ phận, làm cho các khu vực sai lệch so với danh định và mức độ sai lệch trở nên dễ dàng nhận thấy ngay lập tức. Các vùng màu đỏ chỉ ra các khu vực vượt ngoài dung sai, trong khi màu xanh xác nhận sự phù hợp.
Tích hợp kiểm soát quy trình thống kê đưa kết quả CMM trực tiếp vào cơ sở dữ liệu SPC. Các biểu đồ kiểm soát theo dõi xu hướng kích thước theo thời gian, cho phép can thiệp chủ động trước khi quy trình vượt ngoài dung sai. Phương pháp khép kín này là nền tảng cho quản lý độ chính xác kích thước hiện đại của bơm bánh răng.
Kỹ thuật Nâng cao trong Kiểm tra Tọa độ Bơm Bánh Răng
Phương pháp CMM Đa Cảm Biến
Các nền tảng CMM hiện đại tích hợp nhiều công nghệ cảm biến trên một máy duy nhất, cho phép các phương pháp kiểm tra bơm bánh răng toàn diện mà không cần định vị lại bộ phận. Các đầu dò tiếp xúc cung cấp độ chính xác điểm đơn cao nhất cho các đặc điểm chuẩn quan trọng và hình học lỗ.
Máy quét đường laser bổ sung cho đầu dò tiếp xúc bằng cách nhanh chóng thu thập các đám mây điểm dày đặc của các bề mặt phức tạp. Đối với các mặt răng bánh răng, quét laser có thể thu thập hàng nghìn điểm mỗi giây, tạo ra các bản đồ bề mặt chi tiết tiết lộ các lỗi hình dạng mà đo điểm rời rạc không thể thấy được.
Các cảm biến quang học bao gồm đầu dò ánh sáng trắng sắc đo các bề mặt mỏng manh hoặc được đánh bóng cao mà không cần lực tiếp xúc. Điều này đặc biệt có giá trị để đo các bề mặt làm kín và các bề mặt được mài nhẵn trên các tấm cuối của bơm bánh răng, nơi tiếp xúc đầu dò có thể làm hỏng bề mặt.
Phương pháp đa cảm biến giảm thời gian kiểm tra tổng thể từ 30–50% so với các phương pháp cảm biến đơn, đồng thời cung cấp dữ liệu phong phú hơn để đánh giá độ chính xác kích thước của bơm bánh răng.
Lập trình CMM tự động cho môi trường sản xuất
Sản xuất bơm bánh răng với khối lượng lớn đòi hỏi các quy trình CMM tự động nhằm giảm thiểu sự can thiệp của người vận hành. Lập trình ngoại tuyến sử dụng mô hình CAD cho phép phát triển và xác nhận các chương trình đo lường trước khi các bộ phận đến CMM.
Lập trình theo họ sản phẩm tạo ra các quy trình tham số thích ứng với các kích thước bơm bánh răng khác nhau trong một dải sản phẩm. Một chương trình chính duy nhất điều chỉnh đường đi của đầu dò, số lượng đặc điểm và vùng dung sai dựa trên lựa chọn mã sản phẩm, loại bỏ nỗ lực lập trình dư thừa.
Tối ưu hóa thời gian chu kỳ bao gồm việc sắp xếp chiến lược các chuyển động của đầu dò để giảm thiểu khoảng cách di chuyển và thay đổi đầu dò. Đối với một cụm bơm bánh răng điển hình, các chương trình được tối ưu hóa giảm thời gian đo lường từ 25–40% so với các quy trình sắp xếp thủ công.
Hệ thống tải tự động với đồ gá dạng pallet cho phép vận hành CMM không cần giám sát trong các ca làm việc ngoài giờ, tối đa hóa việc sử dụng thiết bị cho các chương trình kiểm soát chất lượng bơm thủy lực khối lượng lớn.
Lập ngân sách độ không chắc chắn cho đo lường bánh răng
Mỗi phép đo CMM đều mang theo sự không chắc chắn vốn có cần được định lượng và quản lý. Đối với đo lường răng bánh răng bằng CMM, các yếu tố đóng góp chính vào sự không chắc chắn bao gồm lỗi thể tích của máy, lỗi hiệu chuẩn đầu dò, ảnh hưởng nhiệt, độ lặp lại của đồ gá và lỗi hình dạng của bộ phận.
Độ chính xác thể tích của máy, thường được chỉ định là ±(1.5 + L/333) µm, trong đó L là chiều dài được đo bằng mm, thiết lập mức cơ bản của sự không chắc chắn. Hiệu chuẩn đầu dò thêm vào 0.3–0.8 µm tùy thuộc vào chiều dài và cấu hình của đầu dò.
Ảnh hưởng nhiệt là nguồn không chắc chắn có thể kiểm soát lớn nhất. Một sự chênh lệch nhiệt độ 1°C trên vỏ bơm bánh răng bằng thép có thể gây ra lỗi kích thước 0.012 mm/m. Duy trì kiểm soát môi trường chặt chẽ và áp dụng bù nhiệt theo thời gian thực giúp giảm thiểu đóng góp này.
Tổng độ không chắc chắn mở rộng (k=2, độ tin cậy 95%) cho kiểm tra CMM bơm bánh răng điển hình dao động từ 2–4 µm. Điều này phải duy trì dưới một phần tư dung sai của bộ phận để đáp ứng tỷ lệ khả năng đo lường 4:1 theo yêu cầu của hầu hết các tiêu chuẩn kiểm soát chất lượng bơm thủy lực.
Một ngân sách độ không chắc chắn được xây dựng tốt không chỉ xác nhận khả năng đo lường mà còn xác định nơi đầu tư vào kiểm soát môi trường hoặc nâng cấp thiết bị sẽ mang lại cải thiện lớn nhất về độ tin cậy của kiểm tra bánh răng bằng máy đo tọa độ.
Câu hỏi thường gặp (FAQ)
Độ chính xác mà máy đo tọa độ (CMM) có thể đạt được khi đo các thành phần bơm bánh răng là bao nhiêu?
Các máy đo tọa độ hiện đại đạt độ chính xác thể tích là ±1.5 µm, đủ để đáp ứng dung sai của bơm bánh răng thường nằm trong khoảng ±3–8 µm. Các máy cao cấp trong phòng thí nghiệm kiểm soát nhiệt độ có thể đạt ±0.8 µm, mang lại độ tin cậy đo lường vượt trội cho các ứng dụng kiểm soát chất lượng bơm thủy lực quan trọng. Độ chính xác thực tế đạt được phụ thuộc vào cấu hình đầu dò, điều kiện môi trường và chiến lược đo lường.
Máy đo tọa độ (CMM) có thể thay thế các máy kiểm tra bánh răng chuyên dụng không?
Máy đo tọa độ (CMM) cung cấp tính linh hoạt vượt trội cho việc kiểm tra nhiều đặc điểm của các thành phần bơm bánh răng, đo răng, lỗ, vỏ và bề mặt trên một nền tảng duy nhất. Tuy nhiên, các máy phân tích bánh răng chuyên dụng vẫn nhanh hơn cho các kiểm tra hình dạng involute và độ dẫn hướng với số lượng lớn nhờ bàn xoay tối ưu hóa và phần mềm chuyên dụng. Nhiều cơ sở sử dụng cả hai — CMM để kiểm tra mẫu đầu tiên và kiểm tra định kỳ toàn diện, và các máy kiểm tra bánh răng chuyên dụng cho các kiểm tra sản xuất trong quá trình khi thời gian chu kỳ là yếu tố quan trọng.
Kiểm tra đầy đủ ba tọa độ của một bơm bánh răng mất bao lâu?
Một kiểm tra đầy đủ ba tọa độ thường mất từ 15–45 phút tùy thuộc vào số lượng răng, các đặc điểm được đo và mật độ quét được chọn. Một bánh răng thẳng đơn giản với 12 răng và kiểm tra cơ bản của vỏ có thể hoàn thành trong 15 phút. Một cụm phức tạp với nhiều bánh răng, kiểm tra hình dạng involute đầy đủ và đánh giá hình học vỏ toàn diện có thể kéo dài đến 45 phút hoặc hơn. Các chương trình tự động với đường đi đầu dò tối ưu thường đạt được thời gian ở mức thấp nhất trong khoảng này.
Những tiêu chuẩn nào quy định việc kiểm tra bơm bánh răng bằng máy đo tọa độ (CMM)?
Các tiêu chuẩn chính bao gồm ISO 1328-1 cho phân loại độ chính xác bánh răng, ISO 10360 cho xác minh hiệu suất máy đo tọa độ (CMM), và AGMA 2015 cho phân loại bánh răng trong các ứng dụng tại Bắc Mỹ. Các tiêu chuẩn liên quan khác bao gồm ISO 1101 cho dung sai hình học, ISO 12781 cho đánh giá độ phẳng, và ISO 286 cho giới hạn và độ lắp khít. Các tiêu chuẩn bơm thủy lực cụ thể như ISO 4391 có thể áp đặt các yêu cầu kích thước bổ sung tùy thuộc vào áp suất định mức và ứng dụng của bơm.
Bao lâu thì đầu dò của máy đo tọa độ (CMM) cần được hiệu chuẩn khi đo bánh răng?
Hiệu chuẩn được khuyến nghị thực hiện vào đầu mỗi ca đo lường và sau bất kỳ sự thay đổi đầu dò hoặc sự cố va chạm nào để duy trì tính toàn vẹn của việc đo bánh răng bằng máy đo tọa độ (CMM). Đối với các phương pháp kiểm tra bơm bánh răng quan trọng, nhiều giao thức chất lượng yêu cầu tái hiệu chuẩn mỗi 4–8 giờ hoạt động liên tục. Sự thay đổi nhiệt độ môi trường vượt quá 0.5°C cũng nên kích hoạt việc tái hiệu chuẩn. Duy trì nhật ký hiệu chuẩn giúp xác định xu hướng suy giảm đầu dò, cho thấy cần thay thế đầu đo trước khi chất lượng đo bị ảnh hưởng.



