

تُكلّف أعطال مضخات التروس أنظمةَ الهيدروليك آلاف الدولارات سنوياً جراء توقف الإنتاج — غير أن معظم العيوب تعود إلى أخطاء أبعاد على مستوى الميكرون لا يمكن اكتشافها إلا عبر قياس الإحداثيات الثلاثية. إليك كيف تُحدث تقنية CMM ثورة في مراقبة جودة مضخات التروس وتمنع الأعطال المكلفة قبل وقوعها.
كل من عمل مع أنظمة الهيدروليك يعلم أن مضخات التروس تضطلع بالدور الأثقل في نقل القدرة الهيدروليكية. والجانب الدقيق في الأمر أن حتى الأخطاء الصغيرة في هندسة الأسنان أو محاذاة التجاويف — تلك التي لا يمكن رصدها بالعين المجردة — تتفاقم وتتحول إلى مشكلات جسيمة مع مرور الوقت. وهنا يبرز دور قياس الإحداثيات الثلاثية، إذ يُعدّ الأسلوب الأكثر موثوقية للكشف عن تلك العيوب الخفية قبل مغادرة المنتج لأرضية الإنتاج.
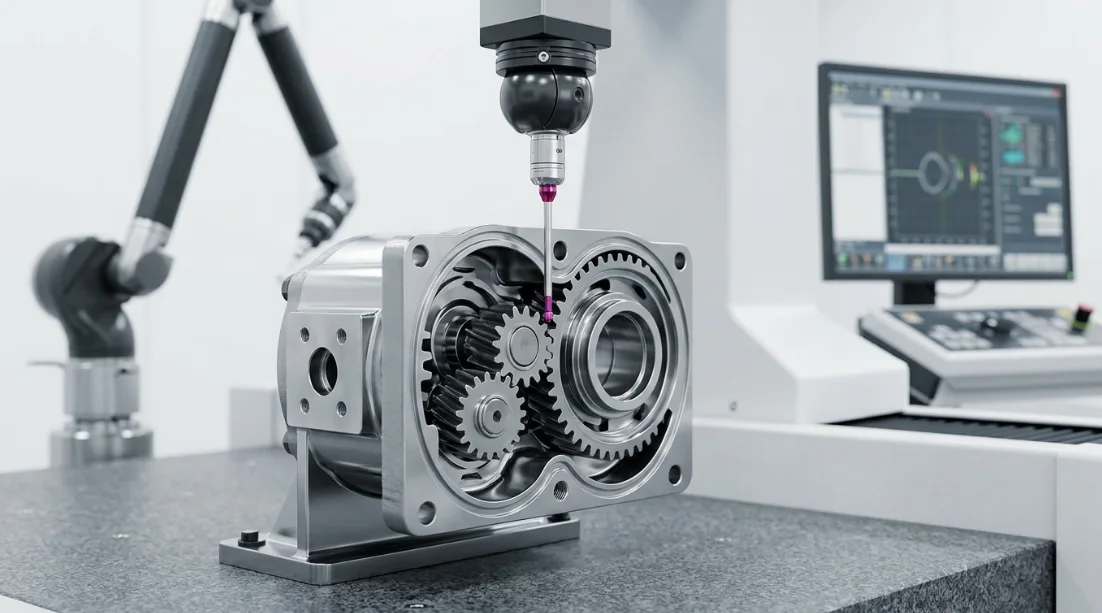
فهم قياس الإحداثيات الثلاثية لمضخات التروس
ما هي آلة قياس الإحداثيات (CMM)؟
آلة قياس الإحداثيات هي أداة قياس دقيقة تلتقط الهندسة المادية للجسم عن طريق تحسس نقاط منفصلة أو مسح الأسطح في الفضاء ثلاثي الأبعاد. تعمل الآلة على محاور X وY وZ بدقة ترميز على مستوى النانومتر، محوّلةً المعالم المادية إلى بيانات إحداثيات رقمية.
في أساليب فحص مضخات التروس، تستخدم آلات CMM عادةً تقنيتين للمجسات. تلتقط مجسات اللمس التشغيلية بيانات النقاط الفردية بتكرارية عالية، في حين تتتبع مجسات المسح التناظري ملامح الأسطح المستمرة الضرورية لتقييم أسنان التروس الإنفولوتية.
يعتمد مبدأ العمل على إنشاء إطار مرجعي للإحداثيات محاذٍ لمعالم الارتكاز في القطعة. وبمجرد المحاذاة، يُعبَّر عن كل نقطة مقاسة بالنسبة إلى هذا الإطار، مما يتيح المقارنة المباشرة مع الهندسة الاسمية لملف CAD ومواصفات GD&T.
لماذا تستلزم مضخات التروس اختبار الأبعاد الدقيق
تعمل مضخات التروس على مبدأ تشابك أسنان التروس لحبس السائل وإزاحته داخل تجاويف الغلاف ذات الفجوات الضيقة. يعني هذا المبدأ التشغيلي أن دقة الأبعاد تتحكم مباشرةً في الكفاءة الحجمية وقدرة الضغط وعمر الخدمة.
يجب الحفاظ على دقة ملف الأسنان ضمن ±0.005 مم لضمان تشابك سلس دون نبض مفرط أو ضوضاء. وتؤدي انحرافات الخطوة التي تتجاوز الحدود المسموح بها إلى توزيع غير متساوٍ للحمل يُعجّل بتآكل أسنان بعينها.
تُعدّ محاذاة التجاويف وهندسة الغلاف بالغة الأهمية بالقدر ذاته. إذ يمكن لخطأ في المسافة المركزية بين تجاويف التروس لا يتجاوز 0.01 مم أن يزيد التسرب الداخلي بنسبة 15–20%، مما يُقلص كفاءة المضخة تقليصاً ملحوظاً. تضع هذه التفاوتات دقة أبعاد مضخات التروس في صميم نطاق تقنية قياس الإحداثيات.
تحدد معايير مراقبة جودة المضخات الهيدروليكية الصادرة عن ISO وAGMA وDIN متطلبات التحقق من الأبعاد التي لا يمكن تلبيتها بشكل موثوق إلا بأجهزة من فئة CMM.
المكونات الرئيسية لمضخة التروس المقاسة بجهاز CMM
تساهم كل سطح وظيفي في مضخة التروس في سلامة الإحكام وخصائص التدفق. يلخص الجدول التالي المكونات الحرجة وأبعادها الرئيسية والتفاوتات التي يجب أن يتحقق منها فحص التروس بجهاز قياس الإحداثيات.
| المكوّن | البُعد الحرج | التفاوت النموذجي |
|---|---|---|
| أسنان التروس | ملف السن والخطوة | ±0.005 mm |
| تجويف التروس | القطر والاستدارة الأسطوانية | ±0.003 mm |
| تجويف الغلاف | الاستواء والتوازي | ±0.008 mm |
| محاور العمود | التمركز والرنين الدوراني | ±0.004 mm |
| الألواح الطرفية | استواء السطح | ±0.006 mm |
تمثل هذه التفاوتات الحد الفاصل بين مضخة تُحقق الأداء المقنن وأخرى تتعرض للفشل المبكر. يوفر قياس أسنان التروس بجهاز CMM الطريقة العملية الوحيدة للتحقق من جميع هذه الخصائص على منصة واحدة.
عملية الاختبار بالإحداثيات الثلاثية لمضخات التروس
التحضير قبل القياس
يبدأ فحص CMM الناجح قبل وقت طويل من لمس المسبار للقطعة. يُعدّ الاستقرار الحراري الخطوة الحرجة الأولى — إذ يجب أن تتوازن مكونات مضخة التروس مع درجة حرارة غرفة القياس (عادةً 20°C ±1°C) لمدة لا تقل عن أربع ساعات للقضاء على أخطاء التمدد الحراري.
يجب أن يثبّت التجهيز المكوّن بإحكام دون إحداث تشوّه ناتج عن قوى التثبيت. بالنسبة لأجسام التروس، توفر تجهيزات الكتلة V أو المحاور التمددية دعماً ثابتاً مع إبقاء الأسطح الحرجة في متناول المسبار.
يتبع اختيار المرجع التسلسل الهرمي الوظيفي للتجميع. يكون المرجع الأساسي عادةً محور الثقب، والثانوي وجهاً نهائياً، ويُحدَّد الثالث بواسطة عنصر تحديد موضع كثقب المسمار. يعكس هذا المخطط المرجعي طريقة عمل المكوّن في المضخة المجمّعة.
تستخدم معايرة المسبار كرةً مرجعية معتمدة لتحديد نصف قطر طرف المسبار الفعّال ومتجه القلم. في قياسات التروس بآلة القياس الإحداثي، تتيح تكوينات القلم النجمي الوصول إلى أوجه الأسنان دون تغيير المسبار، مما يقلل من وقت دورة القياس ويزيل عدم اليقين الناتج عن تغيير المسبار.
منهجية قياس أسنان التروس بآلة القياس الإحداثي
يتبع قياس أسنان التروس بآلة القياس الإحداثي تسلسلاً منهجياً مصمماً لالتقاط الطابع الهندسي الكامل للتروس. تبدأ العملية بتحديد محور دوران الترس عن طريق قياس قطر الثقب أو العمود واستخراج محور الأسطوانة.
الخطوة 1: تحديد المحور والمرجع. تقيس آلة القياس الإحداثي مقاطع عرضية متعددة من ثقب الترس لتحديد محور الدوران. يُحدَّد سن مرجعي لتأسيس موضع الصفر الزاوي.
الخطوة 2: مسح ملف الانفلاف. يتتبع المسبار وجه السن من الجذر إلى الطرف، ملتقطاً منحنى الانفلاف الفعلي. يجمع وضع المسح المستمر مئات النقاط لكل وجه، مما يوفر بيانات تفصيلية لشكل الملف.
الخطوة 3: قياس الخط الحلزوني. يعبر المسبار على طول عرض وجه السن بزاوية دحرجة ثابتة، ملتقطاً انحراف الخط الحلزوني عبر عرض الترس. يكشف هذا عن أخطاء التتويج أو التدرج أو الالتواء.
الخطوة 4: تقييم انحراف الخطوة. يلتقط القياس النقطي الموضع الزاوي لكل سن عند قطر مرجعي. يُحسب انحراف الخطوة المفردة وانحراف الخطوة التراكمي من هذه القياسات.
الخطوة 5: التحقق من سماكة السن. تؤكد القياسات الوترية أو قياسات الامتداد عبر أسنان متعددة حالة المادة وخصائص الفجوة الخلفية الضرورية لدقة أبعاد مضخة التروس.
قياس هندسة الغلاف والثقب
يطرح غلاف مضخة التروس تحديات قياس فريدة بسبب هندسة تجويفه الداخلي. يركز فحص الغلاف بآلة القياس الإحداثي على المسافة بين مراكز الثقوب وشكل التجويف وانبساط سطح الإحكام.
يستخدم قياس المسافة بين مراكز التثقيب خوارزمية ملاءمة الدائرة المطبقة على نقاط متعددة يتم قياسها داخل كل تثقيب في التروس. يجب أن تتطابق المسافة بين مراكز الدوائر المُلاءَمة مع القيمة الاسمية في حدود ±0.005 mm لضمان التشابك السليم.
يتم التقاط أبعاد التجويف الداخلي باستخدام مجسات طويلة المدى قادرة على الوصول إلى الميزات العميقة دون تصادم. يجب أن يحافظ مقطع التجويف على خلوص منتظم حول دائرة رأس سن التروس لمنع التداخل مع تقليل مسارات التسرب إلى أدنى حد.
يتم تقييم استواء سطح الإحكام عن طريق مسح نمط شبكي عبر الوجوه المتلاصقة. تؤدي أخطاء الاستواء التي تتجاوز 0.008 mm إلى الإخلال بإحكام الحشية وتسبب تسرباً خارجياً تحت الضغط.
معاملات اكتساب البيانات
يوضح الجدول التالي معاملات القياس والأساليب والمعايير المرجعية المطبقة أثناء اختبار مكونات مضخة التروس بالمقياس ثلاثي الإحداثيات.
| المعامل | الأسلوب | المرجع المعياري |
|---|---|---|
| مقطع الانفلاق | المسح المستمر | ISO 1328-1 |
| انحراف خطوة الأسنان | قياس نقطة إلى نقطة | AGMA 2015 |
| المسافة بين مراكز الثقوب | خوارزمية ملاءمة الدائرة | ISO 286 |
| استواء السطح | شبكة المسح المستوي | ISO 12781 |
| الرنين الدوراني | قياس المحور الدوراني | ISO 1101 |
يتم موازنة كثافة المسح وسرعة المسبار مع متطلبات عدم اليقين في القياس. تُحسّن كثافة النقاط الأعلى توصيف الشكل الهندسي، غير أنها تزيد من وقت الدورة. وفي أساليب فحص مضخات التروس الإنتاجية، تلتقط مسارات المسح المُحسَّنة الميزات الحرجة بكفاءة دون المساس بجودة البيانات.
تفسير نتائج CMM لجودة مضخة التروس
الانحرافات الشائعة وأسبابها
إن فهم العلاقة بين الانحرافات المقاسة وأسبابها الجذرية في التصنيع أمرٌ ضروري للتحكم الفعّال في جودة المضخات الهيدروليكية. يوضح الجدول التالي الربط بين نتائج CMM الشائعة وأسبابها المحتملة وتأثيراتها على الأداء.
| نوع الانحراف | السبب المحتمل | التأثير على أداء المضخة |
|---|---|---|
| خطأ في شكل البروفايل | تآكل الأداة أثناء عملية القطع بالتروس | زيادة الضوضاء والنبض |
| انحراف الخطوة | خطأ في الفهرسة أثناء التصنيع | توزيع غير متساوٍ للحمل |
| انحراف محور الثقب | إزاحة التركيبة أثناء عملية الثقب | تسرب داخلي |
| خطأ في استواء السطح | تشوه ناتج عن التثبيت | فشل الحشية |
| تجاوز الرنين الشعاعي | خطأ في محور الطحن | الاهتزاز والتآكل المبكر |
عندما تكشف بيانات جهاز CMM عن حالات خارج نطاق التفاوتات المسموح بها، فإن نمط الانحراف غالباً ما يشير مباشرةً إلى عملية التصنيع المسؤولة. تجعل هذه القدرة التشخيصية الاختبار ثلاثي الإحداثيات لا غنى عنه في برامج التحسين المستمر.
تقييم التفاوتات وفق المعايير الصناعية
تُقيَّم نتائج جهاز CMM وفق معايير متعددة ومتداخلة تبعاً للتطبيق ومتطلبات العميل. يحدد المعيار ISO 1328-1 درجات دقة التروس من 1 (أعلى دقة) إلى 12، إذ تستلزم معظم مضخات التروس الهيدروليكية دقةً من الدرجة 5–7.
يوفر معيار AGMA 2015 نظام تصنيف مكافئاً يُستخدم على نطاق واسع في التصنيع بأمريكا الشمالية. ولا يزال معيار DIN 3962 مرجعاً في المواصفات الأوروبية، ولا سيما في التصاميم القديمة.
في مجال ضبط جودة مضخات الهيدروليك، تجمع معايير القبول عادةً بين المعايير الخاصة بالتروس والتفاوتات الأبعادية العامة وفق ISO 2768 والتفاوتات الهندسية وفق ISO 1101. يقوم برنامج CMM تلقائياً بمقارنة القيم المقاسة بمتطلبات هذه المعايير المتعددة وتحديد أي حالات عدم مطابقة.
يكشف التقييم الإحصائي عبر دفعات الإنتاج عن مؤشرات قدرة العملية (Cpk) التي تُبيّن ما إذا كانت عملية التصنيع تُنتج قطعاً ضمن المواصفات بصورة منتظمة. يُشترط عموماً أن تتجاوز قيمة Cpk الحد 1.33 لأبعاد مضخات التروس الحرجة.
أفضل الممارسات في إعداد التقارير والتوثيق
تُترجم تقارير CMM الفعّالة بيانات الإحداثيات الخام إلى معلومات جودة قابلة للتنفيذ. تعكس تعليقات GD&T في تقارير الفحص مواصفات الرسم، مما يوفر حالة واضحة للقبول أو الرفض لكل ميزة خاضعة للتحكم.
تُراكب مخططات الانحراف الملوّنة الانحرافات المقاسة على نماذج القطع ثلاثية الأبعاد، مما يجعل موضع انحراف القطعة عن القيمة الاسمية ومقداره واضحاً على الفور. تُشير المناطق الحمراء إلى مناطق خارج نطاق التفاوت، بينما يؤكد اللون الأخضر المطابقة.
تُغذّي عملية تكامل التحكم الإحصائي في العمليات نتائج CMM مباشرةً في قواعد بيانات SPC. تتتبع مخططات التحكم الاتجاهات الأبعادية عبر الزمن، مما يتيح التدخل الاستباقي قبل أن تنحرف العمليات خارج نطاق التفاوت. ويُعدّ هذا النهج الحلقي المغلق أساسياً في إدارة الدقة الأبعادية الحديثة لمضخات التروس.
التقنيات المتقدمة في اختبار مضخات التروس بالإحداثيات
مناهج CMM متعددة الاستشعار
تدمج منصات CMM الحديثة تقنيات استشعار متعددة في آلة واحدة، مما يتيح أساليب فحص شاملة لمضخات التروس دون إعادة تموضع القطعة. توفر المجسات اللمسية أعلى دقة في القياس النقطي المفرد لميزات المرجع الحرجة وهندسة التجاويف.
تُكمّل ماسحات خط الليزر القياس اللمسي من خلال التقاط سريع لسحب نقاط كثيفة من الأسطح المعقدة. بالنسبة لأسطح أسنان التروس، يمكن لمسح الليزر اكتساب آلاف النقاط في الثانية، مما يُنشئ خرائط سطحية تفصيلية تكشف عن أخطاء الشكل غير المرئية عند القياس بنقاط منفصلة.
تقيس المستشعرات البصرية، بما فيها مجسات الضوء الأبيض الكروماتي، الأسطح الدقيقة أو عالية اللمعان دون قوة تلامس. وهذا ذو قيمة خاصة لقياس أسطح الختم والأسطح المصقولة على صفائح نهايات مضخات التروس، حيث قد يُخلّف تلامس المجس أثراً على السطح.
يقلل نهج الاستشعار المتعدد من إجمالي وقت الفحص بنسبة 30–50% مقارنةً بأساليب الاستشعار الفردي، مع توفير بيانات أكثر ثراءً لتقييم الدقة الأبعادية لمضخات التروس.
البرمجة الآلية لأجهزة CMM في بيئات الإنتاج
يتطلب تصنيع مضخات التروس بأحجام إنتاجية كبيرة روتينات CMM آلية تقلل من تدخل المشغل إلى أدنى حد. تتيح البرمجة غير المتصلة باستخدام نماذج CAD تطوير برامج القياس والتحقق منها قبل وصول القطع إلى جهاز CMM.
تُنشئ برمجة عائلة القطع روتينات بارامترية تتكيف مع أحجام مضخات التروس المختلفة ضمن نطاق المنتج. يقوم برنامج رئيسي واحد بضبط مسارات المجس وأعداد الميزات ونطاقات التفاوت بناءً على اختيار رقم القطعة، مما يلغي جهود البرمجة المتكررة.
يتضمن تحسين وقت الدورة التسلسل الاستراتيجي لحركات المجس لتقليل مسافة التنقل وتغييرات المجس. بالنسبة لتجميع مضخة تروس نموذجية، تقلل البرامج المحسّنة من وقت القياس بنسبة 25–40% مقارنةً بالروتينات المرتبة يدوياً.
تتيح أنظمة التحميل الآلي ذات التركيبات المنصّفة تشغيل CMM دون إشراف خلال فترات العمل الإضافية، مما يزيد من استخدام المعدات إلى أقصى حد في برامج مراقبة جودة المضخات الهيدروليكية عالية الحجم.
ميزانية عدم اليقين لقياس التروس
يحمل كل قياس بجهاز CMM قدراً متأصلاً من عدم اليقين يجب تحديده كمياً وإدارته. بالنسبة لقياس أسنان التروس بجهاز CMM، تشمل المساهمات الرئيسية في عدم اليقين: الخطأ الحجمي للجهاز، وخطأ معايرة المجس، والتأثيرات الحرارية، وتكرارية التثبيت، وخطأ شكل القطعة.
تُحدد الدقة الحجمية للجهاز، المحددة عادةً بـ ±(1.5 + L/333) µm حيث L هو الطول المقاس بالملليمتر، الحد الأدنى لعدم اليقين الأساسي. تضيف معايرة المجس 0.3–0.8 µm تبعاً لطول القلم وتكوينه.
تمثل التأثيرات الحرارية أكبر مصدر قابل للتحكم لعدم اليقين. يمكن أن يُدخل انحراف درجة حرارة مقداره 1°C على غلاف مضخة تروس فولاذية خطأً أبعادياً مقداره 0.012 mm/m. يُقلل الحفاظ على تحكم بيئي دقيق وتطبيق تعويض درجة الحرارة في الوقت الفعلي من هذه المساهمة.
يتراوح إجمالي عدم اليقين الموسّع (k=2، ثقة 95%) لفحص CMM النموذجي لمضخات التروس بين 2–4 µm. يجب أن يظل هذا أقل من ربع تفاوت القطعة لاستيفاء نسبة قدرة القياس 4:1 المطلوبة في معظم مواصفات مراقبة جودة المضخات الهيدروليكية.
لا تتحقق ميزانية عدم اليقين المُعدّة جيداً من قدرة القياس فحسب، بل تحدد أيضاً المجالات التي سيحقق فيها الاستثمار في التحكم البيئي أو ترقيات المعدات أكبر تحسين في موثوقية فحص التروس بأجهزة القياس الإحداثية.
الأسئلة الشائعة (FAQ)
ما مستوى الدقة الذي يمكن لجهاز CMM تحقيقه عند قياس مكونات مضخة التروس؟
تحقق أجهزة CMM الحديثة دقة حجمية تبلغ ±1.5 µم، وهي أكثر من كافية لتفاوتات مضخة التروس التي تتراوح عادةً بين ±3–8 µم. يمكن للأجهزة عالية الجودة في المختبرات المتحكم بدرجة حرارتها الوصول إلى ±0.8 µم، مما يوفر ثقة قياسية استثنائية لتطبيقات ضبط جودة مضخات الهيدروليك الحرجة. تعتمد الدقة الفعلية المحققة على تكوين المسبار والظروف البيئية واستراتيجية القياس.
هل يمكن لجهاز CMM أن يحل محل أجهزة اختبار التروس المتخصصة؟
توفر أجهزة CMM مرونة استثنائية لفحص الميزات المتعددة لمكونات مضخة التروس، إذ تقيس الأسنان والثقوب والهياكل والأسطح على منصة واحدة. غير أن محللات التروس المتخصصة تظل أسرع في إجراء فحوصات الانفتاح والقيادة عالية الحجم نظرًا لطاولاتها الدوارة المُحسَّنة وبرامجها المصممة لهذا الغرض. تستخدم كثير من المنشآت كلا الجهازين — أجهزة CMM للتدقيق الشامل على المقالات الأولى والمراجعات الدورية، وأجهزة اختبار التروس المتخصصة لفحوصات الإنتاج أثناء العملية حيث يكون وقت الدورة أمرًا بالغ الأهمية.
كم يستغرق الفحص الكامل بثلاثة إحداثيات لمضخة التروس؟
يستغرق الفحص الكامل بثلاثة إحداثيات عادةً من 15–45 دقيقة تبعًا لعدد الأسنان والميزات المقاسة وكثافة المسح المختارة. قد يكتمل تروس مستقيم بسيط بـ 12 سنًا مع فحوصات هيكل أساسية في غضون 15 دقيقة. أما التجميع المعقد الذي يشمل تروسًا متعددة وتحديد ملف الانفتاح الكامل وتقييم شامل لهندسة الهيكل، فقد يمتد إلى 45 دقيقة أو أكثر. تحقق البرامج الآلية ذات مسارات المسبار المُحسَّنة باستمرار الحد الأدنى من هذا النطاق.
ما المعايير التي تحكم فحص مضخة التروس بجهاز CMM؟
تشمل المعايير الأساسية ISO 1328-1 لتصنيف دقة التروس، وISO 10360 للتحقق من أداء جهاز CMM، وAGMA 2015 لتصنيف التروس في تطبيقات أمريكا الشمالية. تشمل المعايير الإضافية ذات الصلة ISO 1101 للتفاوت الهندسي، وISO 12781 لتقييم الاستواء، وISO 286 للحدود والتركيبات. قد تفرض معايير مضخات الهيدروليك المحددة مثل ISO 4391 متطلبات أبعاد إضافية تبعًا لتصنيف ضغط المضخة وتطبيقها.
كم مرة يجب معايرة مسابر CMM لقياس التروس؟
يُوصى بإجراء المعايرة في بداية كل وردية قياس وبعد أي تغيير للمسبار أو حدث تصادم للحفاظ على سلامة قياسات تروس جهاز القياس الإحداثي. بالنسبة لطرق فحص مضخة التروس الحرجة، تشترط بروتوكولات الجودة في كثير من الأحيان إعادة التأهيل كل 4–8 ساعات من التشغيل المستمر. ينبغي أيضًا أن تستدعي التحولات في درجة الحرارة البيئية التي تتجاوز 0.5°م إعادة المعايرة. يساعد الاحتفاظ بسجل معايرة في تحديد اتجاهات تدهور المسبار التي تشير إلى الحاجة إلى استبدال القلم قبل أن تتأثر جودة القياس.



