

Việc triển khai vận hành bơm thủy lực bánh răng trong các ứng dụng công nghiệp diễn ra phổ biến và liên tục; tuy nhiên, dữ liệu thực nghiệm cho thấy ít hơn 5% nhà sản xuất đạt được độ chính xác về kích thước và dung sai hình học cần thiết để vận hành không rò rỉ bền vững trong điều kiện áp suất cao. Một phân tích nghiêm ngặt về quy trình sản xuất làm sáng tỏ vai trò quan trọng của kiểm soát quy trình và đảm bảo chất lượng trong việc phân biệt các hệ thống thủy lực có độ tin cậy cao với những hệ thống dễ bị suy thoái sớm và hỏng hóc hệ thống.
Chế tạo một bơm thủy lực bánh răng là một trong những quy trình mà mỗi bước đều quan trọng hơn bạn nghĩ. Nó bắt đầu bằng việc cắt các biên dạng răng chính xác vào phôi kim loại thô và kết thúc bằng việc kiểm tra áp suất bộ phận hoàn thiện để đảm bảo không có rò rỉ dưới tải. Dưới đây là cái nhìn tổng quan về cách toàn bộ quy trình kết hợp lại với nhau, từ các vật đúc và rèn thô cho đến một bộ phận truyền động chất lỏng hoạt động sẵn sàng để vận chuyển.
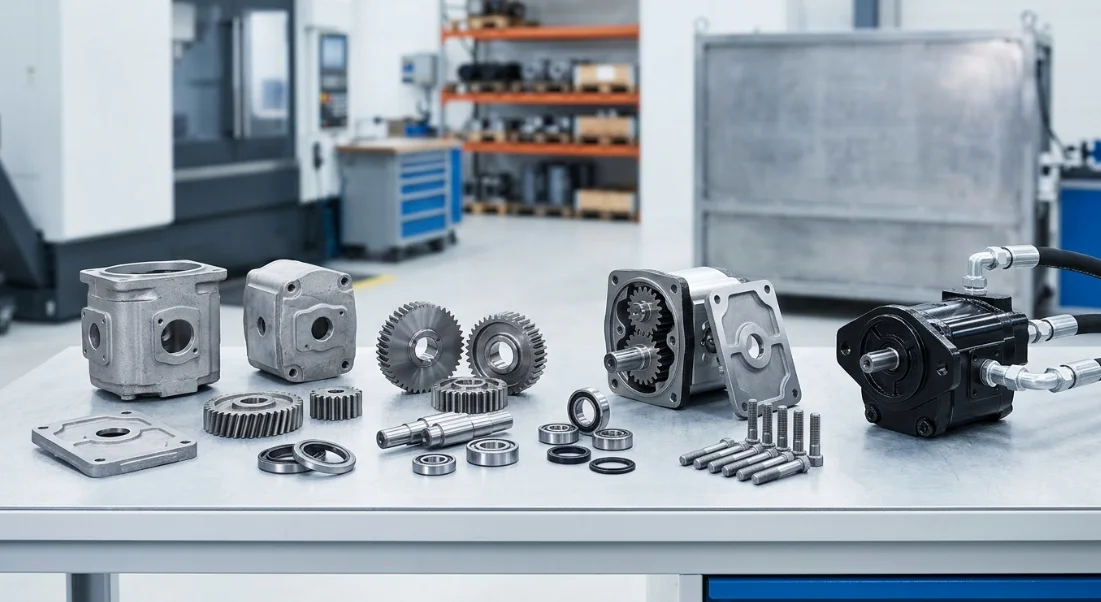
Tổng quan về Sản xuất Bơm Thủy lực Bánh răng
Quy trình sản xuất bơm thủy lực bánh răng từ đầu đến cuối bao gồm sáu giai đoạn chính: lựa chọn nguyên liệu thô, gia công bánh răng, đúc và hoàn thiện vỏ bơm, sản xuất linh kiện phụ, lắp ráp và kiểm tra xác nhận. Mỗi giai đoạn ảnh hưởng trực tiếp đến giai đoạn tiếp theo và một khuyết tật được đưa vào ở bất kỳ giai đoạn nào sẽ cộng dồn ở các công đoạn sau.
Kỹ thuật chính xác không phải là tùy chọn — đó là yêu cầu cơ bản. Biên dạng răng bánh răng phải đạt ±0,005mm, lỗ khoan vỏ bơm phải duy trì độ đồng tâm trong vòng 0,01mm và bề mặt làm kín phải phẳng trong phạm vi một dải sáng đơn. Những con số này xác định liệu một bơm có cung cấp lưu lượng định mức hay bị rò rỉ dưới áp suất.
Các Linh kiện Chính của Bơm Thủy lực Bánh răng
Một bơm bánh răng ngoài tiêu chuẩn bao gồm sáu nhóm thành phần cốt lõi, mỗi nhóm có yêu cầu vật liệu và vai trò chức năng riêng biệt. Hiểu rõ các bộ phận này giải thích tại sao gia công các thành phần bơm thủy lực đòi hỏi kiểm soát chặt chẽ như vậy.
| Thành phần | Vật liệu | Chức năng chính |
|---|---|---|
| Bánh răng chủ động | Thép hợp kim (20CrMnTi / 40Cr) | Chuyển đổi năng lượng cơ học thành dòng chảy chất lỏng |
| Bánh răng bị động | Thép hợp kim (20CrMnTi / 40Cr) | Ăn khớp với bánh răng chủ động để tạo ra sự dịch chuyển |
| Vỏ bơm | Gang xám (HT250) / Nhôm (ADC12) | Chứa chất lỏng và duy trì áp suất |
| Tấm trước/sau | Thép cứng | Bịt kín các buồng bánh răng, giảm thiểu rò rỉ bên trong |
| Phớt trục | Nitrile / Viton | Ngăn rò rỉ ra bên ngoài |
| Vòng bi | Loại kim / ổ trượt | Hỗ trợ trục bánh răng dưới tải trọng |
Bánh răng chủ động và bị động tạo thành trái tim của bơm. Khi chúng quay, chất lỏng bị giữ lại giữa các răng bánh răng và thành vỏ, sau đó được vận chuyển từ cửa hút đến cửa xả. Hiệu suất thể tích phụ thuộc trực tiếp vào khe hở giữa các bộ phận này.
Tiêu chuẩn ngành và yêu cầu về dung sai
Sản xuất bơm bánh răng thủy lực tuân theo tiêu chuẩn ISO 4409 (truyền động thủy lực — bơm và động cơ thể tích — xác định hiệu suất ở trạng thái ổn định) và tiêu chuẩn DIN về phân loại độ chính xác bánh răng. Các khuôn khổ này thiết lập phương pháp đo lường và tiêu chí chấp nhận giúp phân biệt bơm cấp công nghiệp với các loại bơm không đáng tin cậy.
Dải dung sai điển hình cho bơm bánh răng chất lượng bao gồm độ chính xác biên dạng răng bánh răng ±0,005mm, độ đồng tâm lỗ thân bơm ≤0,01mm và độ phẳng tấm cuối trong phạm vi 0,0003mm (1 dải sáng). Đáp ứng các thông số này một cách nhất quán qua các lô sản xuất đòi hỏi kiểm soát quy trình tại mọi trạm gia công.
Lựa chọn Vật liệu Thô và Kiểm tra Đầu vào
Việc lựa chọn vật liệu bắt đầu từ yêu cầu ứng dụng. Bánh răng dành cho bơm áp suất cao (250+ bar) thường sử dụng thép thấm cacbon 20CrMnTi, đạt độ cứng bề mặt HRC 58-62 trong khi vẫn giữ lõi dẻo dai. Ứng dụng tải trọng trung bình có thể sử dụng thép tôi và ram 40Cr để cân bằng giữa độ bền và khả năng gia công.
Thân bơm tuân theo logic tương tự. Gang HT250 xử lý các ứng dụng tải nặng, áp suất cao nơi độ cứng và khả năng giảm rung động quan trọng. Đúc khuôn nhôm ADC12 phục vụ các ứng dụng di động và nhạy cảm với trọng lượng ở áp suất trung bình. Mọi lô vật liệu đầu vào phải vượt qua kiểm tra trước khi vào dây chuyền sản xuất.
Quy trình Kiểm tra Vật liệu
Kiểm tra đầu vào áp dụng ba cổng chất lượng chính. Phân tích quang phổ xác nhận thành phần hợp kim khớp với chứng chỉ vật liệu — một sai lệch phần trăm đơn lẻ trong hàm lượng crom hoặc mangan có thể thay đổi phản ứng xử lý nhiệt và độ cứng cuối cùng.
Kiểm tra độ cứng (Brinell cho vật đúc, Rockwell cho thép thanh) xác nhận vật liệu thô nằm trong phạm vi quy định trước khi bắt đầu gia công. Kiểm tra siêu âm phát hiện lỗ hổng, tạp chất hoặc vết nứt bên trong có thể gây hỏng hóc thảm khốc dưới tải trọng áp suất tuần hoàn.
Các quy trình này ngăn ngừa hỏng hóc ở giai đoạn sau. Một phôi bánh răng có tạp chất dưới bề mặt có thể vượt qua quá trình phay răng và xử lý nhiệt chỉ để nứt sau 2.000 giờ vận hành — một dạng hỏng hóc mà kiểm tra đầu vào loại bỏ với chi phí tối thiểu.
Quy trình Phay răng Chính xác
Quy trình phay răng chính xác biến đổi phôi đã xử lý nhiệt thành bánh răng biên dạng thân khai với độ nhám bề mặt Ra ≤ 0,4μm. Chuỗi nhiều bước này — phay răng, cạo hoặc tạo hình, xử lý nhiệt và mài cuối cùng — quyết định đặc tính dòng chảy, tiếng ồn và tuổi thọ của bơm.
Mỗi thao tác dựa trên thao tác trước đó. Phay răng tạo hình răng cơ bản, xử lý nhiệt làm cứng bề mặt và mài sửa chữa bất kỳ biến dạng nào đồng thời đạt độ chính xác kích thước cuối cùng. Bỏ qua hoặc làm vội bất kỳ bước nào sẽ tạo ra bánh răng gây tiếng ồn quá mức, mài mòn nhanh hoặc hỏng hóc sớm.
Gia công bánh răng bằng phương pháp phay lăn và xọc CNC
Máy phay lăn CNC hiện đại tạo ra răng bánh răng bằng dụng cụ cắt xoắn ốc (dao phay lăn) quay đồng bộ với phôi. Quá trình thiết lập máy bao gồm chọn mô-đun dao phay lăn phù hợp, thiết lập góc xoắn và lập trình tốc độ tiến dao cân bằng giữa loại bỏ vật liệu và chất lượng bề mặt.
Việc chọn dao cắt phụ thuộc vào mô-đun bánh răng và cấp chính xác yêu cầu. Dao phay lăn phủ cacbua chạy ở tốc độ cắt 80–120 m/ph với tốc độ tiến dao dọc trục 1,5–3,0 mm/vòng đạt độ chính xác DIN Cấp 7–8 trong một lần cắt. Để đạt DIN Cấp 6 thường yêu cầu một bước cạo hoặc xọc tiếp theo để tinh chỉnh biên dạng răng trước khi xử lý nhiệt.
Điều khiển CNC cho phép bù trừ thời gian thực cho độ lệch nhiệt và mài mòn dụng cụ, duy trì tính đồng nhất trong suốt các loạt sản xuất hàng trăm hoặc hàng nghìn bánh răng. Tính lặp lại này là yếu tố phân biệt kỹ thuật lắp ráp bơm bánh răng hiện đại với các phương pháp thủ công truyền thống.
Xử lý nhiệt và tôi cứng bề mặt
Sau gia công ban đầu, bánh răng được thấm cacbon ở 920–940°C trong 6–12 giờ tùy thuộc vào độ sâu lớp thấm yêu cầu (thường 0,8–1,2mm đối với ứng dụng bơm bánh răng). Lớp bề mặt giàu cacbon chuyển thành mactenxit có độ cứng cao trong quá trình tôi tiếp theo.
Tôi trong dầu ở 60–80°C sau đó ram ở 180–200°C tạo ra độ cứng bề mặt HRC 58-62 trong khi lõi vẫn ở HRC 30-35. Sự kết hợp này mang lại khả năng chống mài mòn cho bề mặt răng trong khi lõi dẻo dai hấp thụ tải trọng va đập mà không bị gãy giòn.
Biến dạng trong quá trình xử lý nhiệt là không thể tránh khỏi — thường 0,01–0,03mm trên biên dạng răng — đó là lý do tại sao mài sau xử lý nhiệt là cần thiết cho sản xuất bơm bánh răng chính xác.
Mài bánh răng và tạo biên dạng cuối cùng
Mài biên dạng sử dụng đá CBN (nitrua bo lập phương) hoặc ôxít nhôm loại bỏ biến dạng xử lý nhiệt và đưa hình dạng răng về thông số kỹ thuật cuối cùng. Mài đạt độ chính xác DIN Cấp 5–6 với độ nhám bề mặt Ra ≤ 0,4μm trên các mặt bên răng.
Quá trình mài hiệu chỉnh cả sai lệch biên dạng (độ lệch khỏi đường thân khai lý tưởng) và sai lệch dẫn hướng (độ lệch dọc theo chiều rộng răng). Kiểm soát cả hai thông số đảm bảo phân bố tải đều trên toàn bộ chiều rộng mặt răng, giúp giảm trực tiếp độ gợn dòng chảy và kéo dài tuổi thọ ổ trục.
Sau khi mài, mỗi bánh răng được kiểm tra bằng máy đo tọa độ CMM để xác minh biên dạng răng, độ chính xác bước răng và độ đảo trước khi đưa vào lắp ráp.
Đúc và gia công hoàn thiện vỏ bơm
Quy trình đúc và gia công hoàn thiện vỏ bơm bắt đầu từ thiết kế mẫu và kết thúc với các lỗ khoan, bề mặt và ren cổng được gia công chính xác, sẵn sàng cho lắp ráp. Chất lượng vỏ bơm quyết định khả năng chịu áp suất, độ chính xác căn chỉnh và độ ổn định kích thước lâu dài dưới tác động của chu kỳ nhiệt.
Việc lựa chọn phương pháp đúc phụ thuộc vào mức áp suất yêu cầu của ứng dụng, giới hạn trọng lượng và khối lượng sản xuất. Mỗi phương pháp mang lại những ưu điểm riêng biệt về khả năng dung sai, chất lượng bề mặt và cấu trúc chi phí.
So sánh các phương pháp đúc
| Phương pháp | Vật liệu điển hình | Dung sai | Phù hợp nhất cho |
|---|---|---|---|
| Đúc cát | Gang HT250 | ±0.3mm | Vỏ bơm chịu tải nặng, áp suất cao |
| Đúc khuôn | Nhôm ADC12 | ±0,1mm | Bơm trọng lượng nhẹ, áp suất trung bình |
| Đúc đầu tư | Thép không gỉ | ±0,05mm | Bơm chuyên dụng chống ăn mòn |
Đúc cát vẫn là phương pháp chủ lực cho vỏ bơm bánh răng công nghiệp hoạt động trên 200 bar. Quy trình này đáp ứng các hình dạng bên trong phức tạp và kích thước lớn, trong khi gang HT250 mang lại khả năng giảm rung và chịu áp suất tuyệt vời.
Đúc khuôn phù hợp cho sản xuất khối lượng lớn bơm thủy lực di động, nơi việc tiết kiệm trọng lượng bù đắp chi phí đầu tư khuôn. Đúc đầu tư phục vụ các ứng dụng chuyên biệt — hàng hải, chế biến hóa chất, thực phẩm — nơi khả năng chống ăn mòn của thép không gỉ là bắt buộc.
Gia công CNC các lỗ và mặt vỏ bơm
Sau khi đúc, vỏ bơm được chuyển đến trung tâm gia công CNC đa trục để hoàn thiện lỗ, mài mặt và ren cổng. Thao tác quan trọng là doa các buồng bánh răng để đạt độ trụ ≤0,005mm — kích thước này kiểm soát trực tiếp khe hở hướng tâm giữa đầu răng và thành vỏ bơm.
Quá trình mài nhẵn tiếp nối doa để tạo ra bề mặt dạng lưới chéo (Ra 0,4–0,8 μm) giúp giữ lại một lớp dầu mỏng để bôi trơn thủy động lực. Mài phẳng các bề mặt tiếp xúc đạt độ phẳng ≤0,003mm, điều này rất quan trọng để đảm bảo kín khít không rò rỉ với các tấm đầu.
Các ren cổng được cắt theo tiêu chuẩn ISO 6149 hoặc SAE J1926 tùy thuộc vào thị trường mục tiêu. Mỗi vỏ bơm được kiểm tra kích thước 100% tất cả các đặc tính quan trọng trước khi được đưa vào dây chuyền lắp ráp.
Gia công các bộ phận của bơm thủy lực
Ngoài bánh răng và vỏ bơm, gia công các bộ phận của bơm thủy lực bao gồm trục, tấm đầu, lỗ ổ đỡ và nhiều bộ phận chính xác nhỏ khác. Các bộ phận phụ này phải tích hợp liền mạch với các bộ phận chính trong quá trình lắp ráp bơm bánh răng.
Lập kế hoạch sản xuất đồng bộ hóa tất cả các luồng bộ phận để các bộ phận phù hợp đến trạm lắp ráp cùng nhau. Sự phối hợp này ngăn ngừa tích tụ hàng tồn kho và cho phép phương pháp lắp ráp chọn lọc đạt được khe hở cuối cùng chặt chẽ hơn so với dung sai của từng bộ phận riêng lẻ.
Tiện và mài trục
Trục truyền động được sản xuất từ thép hợp kim thấm cacbon bằng phương pháp tiện CNC sau đó mài trụ. Các bề mặt cổ trục tiếp xúc với ổ đỡ bơm yêu cầu dung sai h6 (thường từ 0 đến -0,011mm đối với trục 20mm) và độ nhám bề mặt Ra ≤ 0,2 μm.
Phay rãnh then hoặc chuốt then hoa tạo ra bề mặt truyền mô-men xoắn. Sau khi gia công, trục được kiểm tra bằng hạt từ tính để phát hiện các vết nứt bề mặt có thể lan rộng dưới tải trọng xoắn theo chu kỳ.
Cổ trục làm kín được gia công siêu tinh (Ra ≤ 0,1 μm) để tối đa hóa tuổi thọ của phớt. Cổ trục làm kín thô sẽ làm tăng tốc độ mài mòn cao su và dẫn đến rò rỉ bên ngoài trong vòng vài tháng thay vì nhiều năm.
Mài phẳng tấm đầu và gia công cổng
Các tấm đầu (còn gọi là tấm mài mòn hoặc tấm áp suất) yêu cầu độ phẳng trong vòng 1 vân sáng — khoảng 0,0003mm. Mức độ chính xác này đạt được thông qua mài phẳng trên các tấm gang bằng cách sử dụng các hợp chất mài mòn mịn dần.
Bề mặt được mài phẳng tạo ra một lớp màng bôi trơn thủy động lực giữa tấm và mặt bánh răng, kiểm soát rò rỉ dọc trục đồng thời ngăn ngừa tiếp xúc kim loại với kim loại. Các cổng áp suất và hút được khoan và tarô ren sau khi mài phẳng để tránh làm biến dạng bề mặt làm kín.
Các rãnh cân bằng áp suất được gia công trên bề mặt tấm sử dụng áp suất hệ thống để đẩy các tấm vào bề mặt bánh răng, tự động bù đắp độ mòn trong suốt tuổi thọ hoạt động của bơm.
Kỹ thuật lắp ráp bơm bánh răng
Các kỹ thuật lắp ráp bơm bánh răng hiệu quả kết hợp kỷ luật phòng sạch với phương pháp lắp ghép chọn lọc. Mục tiêu là đạt được khe hở vận hành cuối cùng từ 0,02–0,05mm giữa bánh răng và vỏ bơm — đủ nhỏ để đạt hiệu suất thể tích cao, đủ lớn để tránh kẹt do giãn nở nhiệt.
Quá trình lắp ráp bắt đầu trong môi trường được kiểm soát (ISO Class 7 hoặc tốt hơn), nơi nhiệt độ và ô nhiễm hạt được giám sát. Mọi linh kiện đều được làm sạch bằng siêu âm và sấy khô bằng khí lọc trước khi vào khu vực lắp ráp.
Lắp ráp chọn lọc và kiểm soát khe hở
Lắp ráp chọn lọc đo đạc từng bộ bánh răng và vỏ bơm riêng lẻ, sau đó ghép các linh kiện để đạt khe hở tối ưu. Vỏ bơm có lỗ khoan ở giới hạn trên của dung sai được ghép với bánh răng ở giới hạn trên của dung sai, duy trì khe hở mục tiêu bất kể sự biến động của từng linh kiện.
Phương pháp này đạt được dung sai lắp ráp hiệu quả chặt hơn 2–3 lần so với dung sai của từng linh kiện. Nó loại bỏ các lỗi tích lũy vốn có trong lắp ráp hàng loạt ngẫu nhiên, nơi các tổ hợp xấu nhất có thể tạo ra bơm có rò rỉ quá mức hoặc khe hở vận hành không đủ.
Hồ sơ đo đạc kỹ thuật số cho phép truy xuất nguồn gốc — nếu bơm được trả lại để phân tích bảo hành, các số liệu đo khe hở ban đầu có thể được truy xuất từ cơ sở dữ liệu sản xuất.
Lắp đặt phớt và kiểm soát ô nhiễm
Phớt trục được lắp đúng hướng (môi phớt hướng về phía áp suất) bằng cách sử dụng trục côn dẫn hướng để tránh làm hỏng môi phớt. Vòng đệm O được bôi một lớp mỏng dầu thủy lực tương thích với hệ thống trước khi lắp để tránh bị kẹt trong quá trình lắp ráp.
Kiểm soát ô nhiễm nhắm đến độ sạch ISO 4406 18/16/13 hoặc tốt hơn tại điểm lắp ráp. Số lượng hạt được giám sát liên tục và tất cả dụng cụ lắp ráp được làm sạch giữa các lần lắp. Một mảnh kim loại kẹt lại trong quá trình lắp ráp có thể làm xước bề mặt bánh răng hoặc cắt phớt trong vài phút đầu vận hành.
Bôi trơn trước khi vận hành: khoang bơm được đổ đầy dầu thủy lực đã lọc trước khi lắp nắp cuối cùng, đảm bảo bơm không bao giờ khởi động khô trong quá trình chạy thử.
Kiểm tra, Kiểm soát Chất lượng và Thẩm định
Mỗi bơm bánh răng thủy lực đều trải qua 100% kiểm tra cuối dây chuyền trước khi xuất xưởng. Không có lấy mẫu — mỗi đơn vị phải tự chứng minh tuân thủ các thông số kỹ thuật hiệu suất. Phương pháp này phát hiện các lỗi lắp ráp hoặc khuyết tật linh kiện hiếm gặp mà việc lấy mẫu thống kê có thể bỏ sót.
Bệ thử nghiệm sử dụng các bộ chuyển đổi áp suất đã hiệu chuẩn, đồng hồ đo lưu lượng và cảm biến rung động kết nối với hệ thống thu thập dữ liệu tự động. Kết quả được so sánh với các tiêu chí chấp nhận đã lưu trữ theo thời gian thực, với việc xác định đạt/không đạt tự động giúp loại bỏ sự biến thiên trong đánh giá của người vận hành.
Thông số Kiểm tra Hiệu suất
| Kiểm tra | Thông số kỹ thuật | Tiêu chí Chấp nhận |
|---|---|---|
| Áp suất Thử nghiệm | 1.5× áp suất định mức | Không rò rỉ bên ngoài |
| Hiệu suất Thể tích | Tại tốc độ/áp suất định mức | ≥ 94% |
| Độ ồn | Ở điều kiện định mức | ≤ 72 dB(A) |
| Rò rỉ bên trong | Ở áp suất định mức | ≤ 2% lưu lượng |
| Độ bền | Chu kỳ 5000 giờ | Không suy giảm > 5% |
Thử nghiệm áp suất thử ở mức 1.5× áp suất định mức xác nhận tính toàn vẹn kết cấu và hiệu suất bịt kín trong điều kiện quá tải. Đo hiệu suất thể tích ở tốc độ và áp suất định mức xác nhận khe hở bên trong nằm trong dung sai quy định — bơm có hiệu suất dưới 94% cho thấy rò rỉ bên trong quá mức.
Kiểm tra độ ồn xác định các vấn đề về độ chính xác của bánh răng, hiện tượng xâm thực hoặc khuyết tật ổ trục có thể không xuất hiện trong các phép đo áp suất/lưu lượng. Thử nghiệm độ bền được thực hiện trên các mẫu đơn vị từ mỗi lô sản xuất để xác nhận độ tin cậy lâu dài.
Truy xuất nguồn gốc và Tài liệu
Mỗi máy bơm đều được đánh dấu số sê-ri bằng laser, liên kết với hộ chiếu kỹ thuật số. Hồ sơ này bao gồm chứng chỉ vật liệu, dữ liệu kiểm tra kích thước, số đo khe hở lắp ráp và kết quả thử nghiệm hoàn chỉnh.
Khả năng truy xuất nguồn gốc toàn bộ vòng đời cho phép phân tích nguyên nhân gốc rễ nếu xảy ra sự cố tại hiện trường. Dữ liệu sản xuất tiết lộ liệu vấn đề bắt nguồn từ vật liệu, gia công, lắp ráp hay điều kiện ứng dụng — thông tin thúc đẩy cải tiến liên tục.
Hồ sơ lô hàng được lưu giữ tối thiểu 10 năm, hỗ trợ khiếu nại bảo hành và tuân thủ quy định trong các ngành như khai thác mỏ, hàng hải và xây dựng, nơi chứng nhận thiết bị yêu cầu lịch sử linh kiện được ghi chép đầy đủ.
Cách Olive Branch Hydraulics Nâng Cao Quy Trình Sản Xuất
Có trụ sở tại huyện Ninh Tấn, thành phố Hình Đài, tỉnh Hà Bắc — một trong những trung tâm sản xuất thiết bị hàng đầu của Trung Quốc — Olive Branch Hydraulics tích hợp R&D, sản xuất chính xác và kỹ thuật tùy chỉnh qua mọi giai đoạn sản xuất bơm thủy lực bánh răng. Từ tùy chỉnh phi tiêu chuẩn và gia công bánh răng chính xác đến thử nghiệm cuối dây chuyền nghiêm ngặt, công ty không chỉ sản xuất linh kiện — mà còn giải quyết các thách thức thủy lực.
Phục vụ khách hàng trong lĩnh vực máy xây dựng, thiết bị nông nghiệp, khai thác mỏ, xe chuyên dụng, tự động hóa công nghiệp và đóng tàu, Olive Branch Hydraulics duy trì toàn bộ chuỗi sản xuất dưới một hệ thống quản lý chất lượng duy nhất. Sự tích hợp dọc này loại bỏ các khoảng trống giao tiếp và sự không nhất quán về chất lượng vốn gây khó khăn cho các mô hình sản xuất đa nhà cung cấp.
Kỹ thuật Tùy chỉnh và Giải pháp Phi tiêu chuẩn
Đội ngũ kỹ thuật của Olive Branch điều chỉnh dung tích, cấu hình cổng, loại trục, hướng quay và vật liệu phớt để phù hợp với các ứng dụng cụ thể của khách hàng mà máy bơm tiêu chuẩn không thể đáp ứng. Một khách hàng khai thác mỏ cần máy bơm chịu được chất lỏng ô nhiễm ở nhiệt độ khắc nghiệt sẽ nhận được giải pháp hoàn toàn khác so với khách hàng chế biến thực phẩm yêu cầu các bộ phận tiếp xúc bằng thép không gỉ.
Tùy chỉnh phi tiêu chuẩn mở rộng đến giao diện lắp đặt, kích thước cổng và cấu hình bơm đa phần. Đội ngũ kỹ thuật làm việc trực tiếp với các kỹ sư ứng dụng của khách hàng để xác định yêu cầu, mô hình hóa hiệu suất và xác nhận thiết kế trước khi cam kết sản xuất.
Phương pháp hợp tác này giúp giảm chu kỳ phát triển và đảm bảo sản phẩm cuối cùng tích hợp liền mạch vào hệ thống thủy lực của khách hàng mà không cần sửa đổi tại hiện trường.
Năng lực Gia công Chính xác
Olive Branch Hydraulics vận hành các trung tâm gia công CNC, dây chuyền mài bánh răng chuyên dụng và lò xử lý nhiệt nội bộ — giữ toàn bộ chuỗi sản xuất dưới một mái nhà và một hệ thống chất lượng. Điều này loại bỏ các rủi ro hư hỏng vận chuyển, nhiễm bẩn và sai sót giao tiếp thường xảy ra khi gia công được thuê ngoài nhiều nhà thầu phụ.
Năng lực nội bộ cho phép lặp lại nhanh hơn trên các thiết kế tùy chỉnh. Một bộ bánh răng nguyên mẫu có thể chuyển từ mô hình CAD sang thành phần đã hoàn thiện và được kiểm tra trong vài ngày thay vì vài tuần. Đối với khối lượng sản xuất, các dây chuyền chuyên dụng duy trì tính nhất quán qua hàng nghìn đơn vị trong khi kiểm soát quy trình thống kê giám sát độ lệch trước khi tạo ra các bộ phận không đạt tiêu chuẩn.
Kết quả là các bơm bánh răng thủy lực luôn đáp ứng hoặc vượt quá các yêu cầu về dung sai, mục tiêu hiệu suất và tiêu chuẩn độ bền mà các ứng dụng khắt khe yêu cầu.
Câu hỏi thường gặp (FAQ)
Những vật liệu nào thường được sử dụng trong bánh răng bơm thủy lực?
Thép hợp kim 20CrMnTi và 40Cr là tiêu chuẩn công nghiệp cho bánh răng bơm thủy lực. 20CrMnTi được ưa chuộng cho các ứng dụng áp suất cao vì phản ứng thấm cacbon tạo ra độ cứng bề mặt HRC 58-62 trong khi duy trì độ dẻo dai lõi ở HRC 30-35. 40Cr phục vụ các ứng dụng tải trọng trung bình nơi tôi cứng toàn bộ mang lại khả năng chống mài mòn đầy đủ với chi phí thấp hơn.
Dung sai trong sản xuất bơm bánh răng chặt chẽ đến mức nào?
Các dung sai quan trọng trong sản xuất bơm bánh răng thủy lực chất lượng bao gồm độ chính xác biên dạng răng bánh răng ±0,005mm, độ đồng tâm lỗ vỏ ≤0,01mm, và độ phẳng tấm cuối trong vòng 1 dải sáng (khoảng 0,0003mm). Đường kính cổ trục được giữ ở dung sai h6, và khe hở hướng tâm giữa bánh răng và vỏ được kiểm soát ở mức 0,02–0,05mm thông qua kỹ thuật lắp ráp chọn lọc.
Hiệu suất thể tích điển hình của một bơm bánh răng thủy lực chất lượng là bao nhiêu?
Bơm bánh răng ngoài được chế tạo tốt đạt hiệu suất thể tích 94–97% ở điều kiện định mức. Hiệu suất phụ thuộc chủ yếu vào kiểm soát khe hở nội bộ — các khoảng trống giữa đầu răng và vỏ, và giữa mặt răng và tấm cuối. Áp suất vận hành cao hơn làm giảm hiệu suất do rò rỉ tăng do áp suất qua các khe hở này, đó là lý do tại sao dung sai sản xuất chặt chẽ hơn trực tiếp cải thiện hiệu suất ở áp suất cao.
Gia công phay bánh răng chính xác ảnh hưởng đến hiệu suất bơm như thế nào?
Độ chính xác bánh răng cao hơn (DIN Class 6 hoặc tốt hơn) đạt được thông qua phay và mài bánh răng chính xác giúp giảm dao động lưu lượng 30–50% so với bánh răng Class 8. Dao động lưu lượng thấp hơn có nghĩa là giảm xung áp suất, giảm mức ồn và giảm rung động truyền đến hệ thống thủy lực. Phân bố tải đều trên biên dạng răng cũng kéo dài tuổi thọ ổ trục và phớt bằng cách loại bỏ tải cục bộ



