

Неисправности шестеренчатых насосов ежегодно обходятся гидравлическим системам в тысячи потерь времени на простои — однако большинство дефектов связано с микронными погрешностями размеров, которые можно обнаружить только с помощью трехкоординатного измерения. Вот как технология CMM преобразует контроль качества шестеренчатых насосов и предотвращает дорогостоящие поломки до их возникновения.
Любой, кто работал с гидравлическими системами, знает, что шестеренчатые насосы выполняют основную работу по обеспечению гидравлической мощности. Сложность заключается в том, что даже небольшие ошибки в геометрии зубьев или выравнивании отверстий — вещи, которые невозможно заметить невооруженным глазом — могут привести к серьезным проблемам в будущем. Именно здесь трехкоординатное измерение играет ключевую роль. Это действительно самый надежный способ выявить скрытые дефекты до того, как они покинут производственный цех.
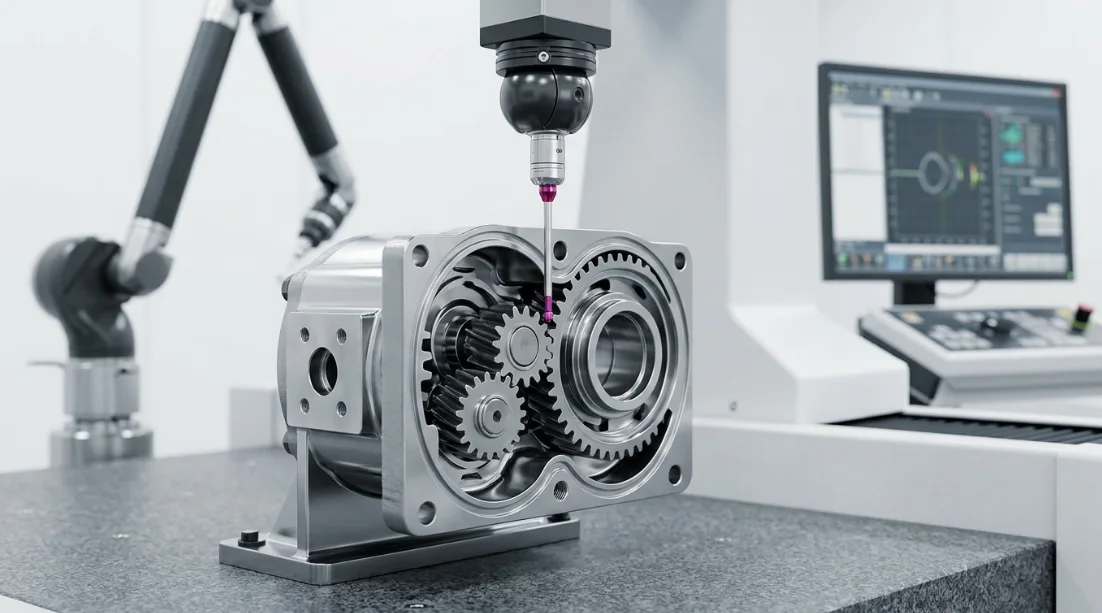
Понимание трехкоординатного измерения для шестеренчатых насосов
Что такое координатно-измерительная машина (CMM)?
Координатно-измерительная машина — это прецизионный метрологический инструмент, который фиксирует физическую геометрию объекта путем зондирования отдельных точек или сканирования поверхностей в трехмерном пространстве. Машина работает вдоль осей X, Y и Z с разрешением энкодера на уровне нанометров, преобразуя физические характеристики в цифровые координатные данные.
Для методов инспекции шестеренчатых насосов CMM обычно используют две технологии зондирования. Тактильные датчики с триггером касания фиксируют данные отдельных точек с высокой повторяемостью, тогда как аналоговые сканирующие датчики отслеживают непрерывные профили поверхности, необходимые для оценки эвольвентного профиля зубьев шестерен.
Принцип работы основан на установлении координатной системы отсчета, выровненной с базовыми элементами детали. После выравнивания каждая измеренная точка выражается относительно этой системы, что позволяет напрямую сравнивать данные с номинальной CAD-геометрией и спецификациями GD&T.
Почему шестеренчатые насосы требуют прецизионного тестирования размеров
Шестеренчатые насосы работают на принципе зацепления зубьев шестерен, которые захватывают и перемещают жидкость в корпусе с минимальными зазорами. Этот принцип работы означает, что точность размеров напрямую влияет на объемную эффективность, способность выдерживать давление и срок службы.
Точность профиля зубьев должна поддерживаться в пределах ±0.005 мм, чтобы обеспечить плавное зацепление без чрезмерной пульсации или шума. Отклонения шага за пределами допуска создают неравномерное распределение нагрузки, что ускоряет износ отдельных зубьев.
Выравнивание отверстий и геометрия корпуса также крайне важны. Ошибка расстояния между центрами отверстий шестерен всего на 0.01 мм может увеличить внутренние утечки на 15–20%, существенно снижая эффективность насоса. Эти допуски делают точность размеров шестеренчатых насосов сферой применения технологии координатного измерения.
Стандарты контроля качества гидравлических насосов от ISO, AGMA и DIN все указывают требования к проверке размеров, которые могут быть надежно выполнены только с помощью приборов класса CMM.
Ключевые компоненты шестеренчатого насоса, измеренные с помощью КИМ
Каждая функциональная поверхность шестеренчатого насоса влияет на его герметичность и характеристики потока. В следующей таблице представлены критические компоненты, их ключевые размеры и допуски, которые должна проверять координатно-измерительная машина при инспекции шестерен.
| Компонент | Критический размер | Типичный допуск |
|---|---|---|
| Зубья шестерни | Профиль зуба и шаг | ±0.005 мм |
| Отверстие шестерни | Диаметр и цилиндричность | ±0.003 мм |
| Полость корпуса | Плоскостность и параллельность | ±0.008 мм |
| Шейки валов | Концентричность и биение | ±0.004 мм |
| Концевые пластины | Плоскостность поверхности | ±0.006 мм |
Эти допуски представляют собой границу между насосом, обеспечивающим номинальную производительность, и насосом, который выходит из строя преждевременно. Измерение зубьев шестерен с помощью КИМ является единственным практическим методом проверки всех этих характеристик на одной платформе.
Процесс трехкоординатного тестирования для шестеренных насосов
Подготовка к измерению
Успешная проверка на КИМ начинается задолго до того, как щуп касается детали. Тепловая стабилизация — это первый критически важный шаг — компоненты шестеренного насоса должны стабилизироваться до температуры измерительной комнаты (обычно 20°C ±1°C) в течение минимум четырех часов, чтобы исключить ошибки теплового расширения.
Крепление должно надежно фиксировать компонент, не вызывая деформации зажима. Для корпусов шестерен V-образные блоки или расширяющиеся оправки обеспечивают устойчивую поддержку, оставляя критические поверхности доступными для зонда.
Выбор базовой точки следует функциональной иерархии сборки. Основная базовая точка обычно представляет собой ось отверстия, вторичная — торцевая поверхность, а третичная определяется элементом позиционирования, таким как отверстие для штифта. Эта схема базирования отражает функциональность компонента в собранном насосе.
Калибровка зонда выполняется с использованием сертифицированной эталонной сферы для определения эффективного радиуса наконечника зонда и вектора стилуса. Для работы с шестернями на координатно-измерительных машинах конфигурации стилуса типа «звезда» позволяют получить доступ к боковым поверхностям зубьев без смены зонда, сокращая время измерения и устраняя неопределенность при смене зонда.
Методология измерения зубьев шестерни на КИМ
Измерение зубьев шестерни на КИМ следует систематической последовательности, разработанной для захвата полной геометрической характеристики шестерни. Процесс начинается с определения оси вращения шестерни путем измерения диаметра отверстия или вала и извлечения оси цилиндра.
Шаг 1: Установление оси и опорной точки. КИМ измеряет несколько поперечных сечений отверстия шестерни для определения оси вращения. Опорный зуб идентифицируется для установления угловой нулевой позиции.
Шаг 2: Сканирование профиля эвольвенты. Зонд проходит вдоль боковой поверхности зуба от корня до вершины, фиксируя фактическую кривую эвольвенты. Режим непрерывного сканирования собирает сотни точек на каждой боковой поверхности, предоставляя детальные данные о форме профиля.
Шаг 3: Измерение наклона. Зонд перемещается вдоль ширины поверхности зуба при постоянном угле вращения, фиксируя отклонение винтовой линии по ширине шестерни. Это выявляет ошибки коронования, конусности или скручивания.
Шаг 4: Оценка отклонения шага. Точечное измерение фиксирует угловое положение каждого зуба на эталонном диаметре. Отклонение одиночного шага и накопленное отклонение шага рассчитываются на основе этих измерений.
Шаг 5: Проверка толщины зуба. Хордовые или межзубовые измерения подтверждают состояние материала и характеристики зазора, которые важны для точности размеров насосной шестерни.
Измерение геометрии корпуса и отверстия
Корпус насосной шестерни представляет уникальные задачи измерения из-за геометрии внутренней полости. Инспекция корпуса на КИМ сосредоточена на расстоянии между центрами отверстий, форме полости и плоскостности уплотнительной поверхности.
Измерение расстояния между центрами отверстий осуществляется с использованием алгоритма подгонки окружности, применяемого к нескольким точкам, измеренным внутри каждого отверстия шестерни. Расстояние между центрами подогнанных окружностей должно соответствовать номинальному значению с точностью до ±0.005 мм для обеспечения правильного зацепления.
Размеры внутренней полости фиксируются с использованием длинных щупов, которые могут достигать глубоких элементов без столкновений. Профиль полости должен сохранять равномерный зазор вокруг окружности вершин зубьев шестерни, чтобы предотвратить помехи и минимизировать пути утечки.
Плоскостность уплотнительной поверхности оценивается путем сканирования по сетке на сопрягаемых поверхностях. Ошибки плоскостности, превышающие 0.008 мм, нарушают герметичность прокладки и приводят к внешним утечкам под давлением.
Параметры сбора данных
Следующая таблица содержит информацию о параметрах измерения, методах и применяемых стандартах, используемых при трехкоординатном тестировании компонентов шестеренного насоса.
| Параметр | Метод | Справочный стандарт |
|---|---|---|
| Профиль эвольвенты | Непрерывное сканирование | ISO 1328-1 |
| Отклонение шага зубьев | Точечное зондирование | AGMA 2015 |
| Расстояние между центрами отверстий | Алгоритм подгонки окружности | ISO 286 |
| Плоскостность поверхности | Сеточная сканировка плоскости | ISO 12781 |
| Биение | Измерение оси вращения | ISO 1101 |
Плотность сканирования и скорость датчика сбалансированы с учетом требований к неопределенности измерений. Более высокая плотность точек улучшает характеристику формы, но увеличивает время цикла. Для методов инспекции производственных шестеренчатых насосов оптимизированные траектории сканирования эффективно фиксируют критические характеристики без ущерба для качества данных.
Интерпретация результатов CMM для оценки качества шестеренного насоса
Общие отклонения и их причины
Понимание взаимосвязи между измеренными отклонениями и их производственными причинами имеет решающее значение для эффективного контроля качества гидравлических насосов. В следующей таблице приведено соответствие распространенных результатов CMM их вероятным причинам и влиянию на производительность.
| Тип отклонения | Вероятная причина | Влияние на производительность насоса |
|---|---|---|
| Ошибка формы профиля | Износ инструмента при нарезке зубьев | Повышенный шум и пульсация |
| Отклонение шага | Ошибка индексации при обработке | Неравномерное распределение нагрузки |
| Несоосность отверстия | Смещение крепления во время сверления | Внутренняя утечка |
| Ошибка плоскостности поверхности | Искажение при зажиме | Сбой уплотнения |
| Превышение биения | Ошибка шпинделя при шлифовке | Вибрация и преждевременный износ |
Когда данные CMM показывают несоответствие допускам, характер отклонений часто прямо указывает на ответственный производственный процесс. Эта диагностическая способность делает трехкоординатное тестирование незаменимым для программ непрерывного улучшения.
Оценка допусков в соответствии с отраслевыми стандартами
Результаты CMM оцениваются в соответствии с несколькими пересекающимися стандартами, в зависимости от области применения и требований заказчика. ISO 1328-1 определяет классы точности зубчатых передач от 1 (наивысшая точность) до 12, причем большинство гидравлических шестеренчатых насосов требуют точности класса 5–7.
AGMA 2015 предоставляет эквивалентную классификационную систему, широко используемую в производстве Северной Америки. DIN 3962 остается ссылочным стандартом в европейских спецификациях, особенно для устаревших конструкций.
Для контроля качества гидравлических насосов критерии приемки обычно сочетают стандарты, специфичные для зубчатых передач, с общими допусками размеров по ISO 2768 и геометрическими допусками по ISO 1101. Программное обеспечение CMM автоматически сравнивает измеренные значения с этими многостандартными требованиями и отмечает любые несоответствия.
Статистическая оценка по производственным партиям выявляет индексы способности процесса (Cpk), которые показывают, обеспечивает ли производственный процесс стабильное изготовление деталей в пределах спецификаций. Значение Cpk выше 1.33 обычно требуется для критических размеров зубчатых насосов.
Лучшие практики отчетности и документации
Эффективная отчетность CMM преобразует необработанные координатные данные в полезную информацию о качестве. Обозначения GD&T в отчетах по инспекции соответствуют спецификациям чертежей, предоставляя четкий статус "прошел/не прошел" для каждой контролируемой характеристики.
Цветовые карты отклонений накладывают измеренные отклонения на 3D-модели деталей, что позволяет сразу увидеть, где и насколько деталь отклоняется от номинала. Красные зоны указывают на области вне допуска, а зеленые подтверждают соответствие.
Интеграция статистического контроля процессов напрямую передает результаты CMM в базы данных SPC. Контрольные графики отслеживают тенденции размеров с течением времени, позволяя проактивно вмешиваться до того, как процессы выйдут за пределы допуска. Этот замкнутый цикл является основой современного управления точностью размеров зубчатых насосов.
Продвинутые методы координатного тестирования зубчатых насосов
Многосенсорные подходы CMM
Современные платформы CMM интегрируют несколько сенсорных технологий в одной машине, что позволяет проводить комплексные методы инспекции зубчатых насосов без повторного позиционирования детали. Тактильные щупы обеспечивают наивысшую точность измерения отдельных точек для критических базовых элементов и геометрии отверстий.
Лазерные линейные сканеры дополняют тактильное зондирование, быстро захватывая плотные облака точек сложных поверхностей. Для боковых поверхностей зубьев лазерное сканирование может собирать тысячи точек в секунду, создавая детализированные карты поверхности, которые выявляют ошибки формы, невидимые при измерении отдельных точек.
Оптические сенсоры, включая хроматические бело-световые щупы, измеряют деликатные или высокополированные поверхности без контактного давления. Это особенно ценно для измерения уплотнительных поверхностей и притертых поверхностей на торцевых пластинах зубчатых насосов, где контакт щупа мог бы повредить поверхность.
Многосенсорный подход сокращает общее время инспекции на 30–50% по сравнению с методами с одним сенсором, обеспечивая более богатые данные для оценки точности размеров зубчатого насоса.
Автоматизированное программирование КИМ для производственных сред
Производство зубчатых насосов в серийных объемах требует автоматизированных процедур КИМ, минимизирующих вмешательство оператора. Оффлайн-программирование с использованием CAD-моделей позволяет разрабатывать и проверять измерительные программы до поступления деталей на КИМ.
Программирование для семейства деталей создает параметрические процедуры, адаптирующиеся к различным размерам зубчатых насосов в рамках продуктовой линейки. Единая основная программа регулирует траектории датчиков, количество характеристик и зоны допуска на основе выбора номера детали, устраняя необходимость в повторном программировании.
Оптимизация времени цикла включает стратегическое упорядочивание движений датчиков для минимизации расстояния перемещения и смены датчиков. Для типичной сборки зубчатого насоса оптимизированные программы сокращают время измерения на 25–40% по сравнению с процедурами, упорядоченными вручную.
Автоматизированные системы загрузки с паллетизированными приспособлениями позволяют проводить операции КИМ без участия оператора в ночные смены, максимизируя использование оборудования для программ контроля качества гидравлических насосов в больших объемах.
Бюджет неопределенности для измерения зубчатых колес
Каждое измерение на КИМ имеет присущую неопределенность, которую необходимо количественно оценивать и управлять. Основные источники неопределенности при измерении зубьев зубчатого колеса на КИМ включают объемную погрешность машины, погрешность квалификации датчика, термические эффекты, повторяемость фиксации и погрешность формы детали.
Объемная точность машины, обычно указанная как ±(1.5 + L/333) мкм, где L — измеренная длина в мм, устанавливает базовый уровень неопределенности. Квалификация датчика добавляет 0.3–0.8 мкм в зависимости от длины и конфигурации стилуса.
Термические эффекты представляют собой крупнейший управляемый источник неопределенности. Отклонение температуры на 1°C в корпусе зубчатого насоса из стали может привести к 0.012 мм/м погрешности размеров. Поддержание строгого контроля окружающей среды и применение компенсации температуры в реальном времени минимизируют этот вклад.
Общая расширенная неопределенность (k=2, 95% доверительный уровень) для типичной инспекции зубчатых насосов на КИМ варьируется от 2 до 4 мкм. Она должна оставаться ниже одной четверти допуска детали, чтобы удовлетворить соотношение способности измерения 4:1, требуемое большинством спецификаций контроля качества гидравлических насосов.
Хорошо составленный бюджет неопределенности не только подтверждает способность измерения, но и выявляет, куда инвестиции в контроль окружающей среды или модернизацию оборудования принесут наибольшие улучшения уверенности в инспекции зубчатых колес на координатно-измерительной машине.
Часто задаваемые вопросы (FAQ)
Какую точность может обеспечить КИМ при измерении компонентов шестеренного насоса?
Современные КИМ достигают объемной точности ±1,5 мкм, что более чем достаточно для допусков шестеренных насосов, обычно варьирующихся от ±3 до ±8 мкм. Высококлассные машины в лабораториях с контролируемой температурой могут достигать ±0,8 мкм, обеспечивая исключительную уверенность в измерениях для критически важных задач контроля качества гидравлических насосов. Фактическая достигнутая точность зависит от конфигурации зонда, условий окружающей среды и стратегии измерения.
Может ли КИМ заменить специализированные машины для тестирования шестерен?
КИМ обеспечивают исключительную гибкость для многофункциональной инспекции компонентов шестеренных насосов, измеряя зубья, отверстия, корпуса и поверхности на одной платформе. Однако специализированные анализаторы шестерен остаются быстрее для массовых проверок эвольвенты и профиля за счет оптимизированных поворотных столов и специализированного программного обеспечения. Многие предприятия используют оба подхода — КИМ для комплексных проверок первых образцов и периодических аудитов, а специализированные тестеры шестерен для проверки в процессе производства, где критично время цикла.
Сколько времени занимает полная трехкоординатная инспекция шестеренного насоса?
Полная трехкоординатная инспекция обычно занимает 15–45 минут в зависимости от количества зубьев, измеряемых характеристик и выбранной плотности сканирования. Простая цилиндрическая шестерня с 12 зубьями и базовыми проверками корпуса может быть завершена за 15 минут. Сложный узел с несколькими шестернями, полным профилированием эвольвенты и комплексной оценкой геометрии корпуса может занять 45 минут или больше. Автоматизированные программы с оптимизированными траекториями зонда стабильно достигают нижней границы этого диапазона.
Какие стандарты регулируют инспекцию шестеренных насосов с помощью КИМ?
Основные стандарты включают ISO 1328-1 для классификации точности шестерен, ISO 10360 для проверки производительности КИМ и AGMA 2015 для классификации шестерен в Северной Америке. Дополнительные соответствующие стандарты включают ISO 1101 для геометрических допусков, ISO 12781 для оценки плоскостности и ISO 286 для предельных отклонений и посадок. Специфические стандарты для гидравлических насосов, такие как ISO 4391, могут накладывать дополнительные требования к размерам в зависимости от рабочего давления и области применения насоса.
Как часто следует калибровать зонды КИМ для измерения шестерен?
Калибровка рекомендуется в начале каждой смены измерений и после любой замены зонда или столкновения, чтобы поддерживать целостность измерений шестерен на координатно-измерительной машине. Для критически важных методов инспекции шестеренных насосов многие протоколы качества требуют перекалибровки каждые 4–8 часов непрерывной работы. Изменения температуры окружающей среды, превышающие 0,5°C, также должны вызывать необходимость перекалибровки. Ведение журнала калибровки помогает выявлять тенденции деградации зонда, указывающие на необходимость замены стилуса до того, как качество измерений будет нарушено.



