

I guasti alle pompe a ingranaggi costano ai sistemi idraulici migliaia di euro in tempi di fermo ogni anno — eppure la maggior parte dei difetti è riconducibile a errori dimensionali a livello micronico rilevabili solo attraverso la misurazione a tre coordinate. Ecco come la tecnologia CMM sta trasformando il controllo qualità delle pompe a ingranaggi e prevenendo costosi guasti prima che si verifichino.
Chiunque abbia lavorato con sistemi idraulici sa che le pompe a ingranaggi svolgono il lavoro più gravoso quando si tratta di potenza fluidica. Il problema è che anche piccoli errori nella geometria dei denti o nell'allineamento dei fori — elementi non rilevabili a occhio nudo — tendono ad aggravarsi progressivamente fino a causare problemi seri. È qui che entra in gioco la misurazione a tre coordinate. È davvero il metodo più affidabile per individuare quei difetti nascosti prima che il pezzo lasci il reparto produttivo.
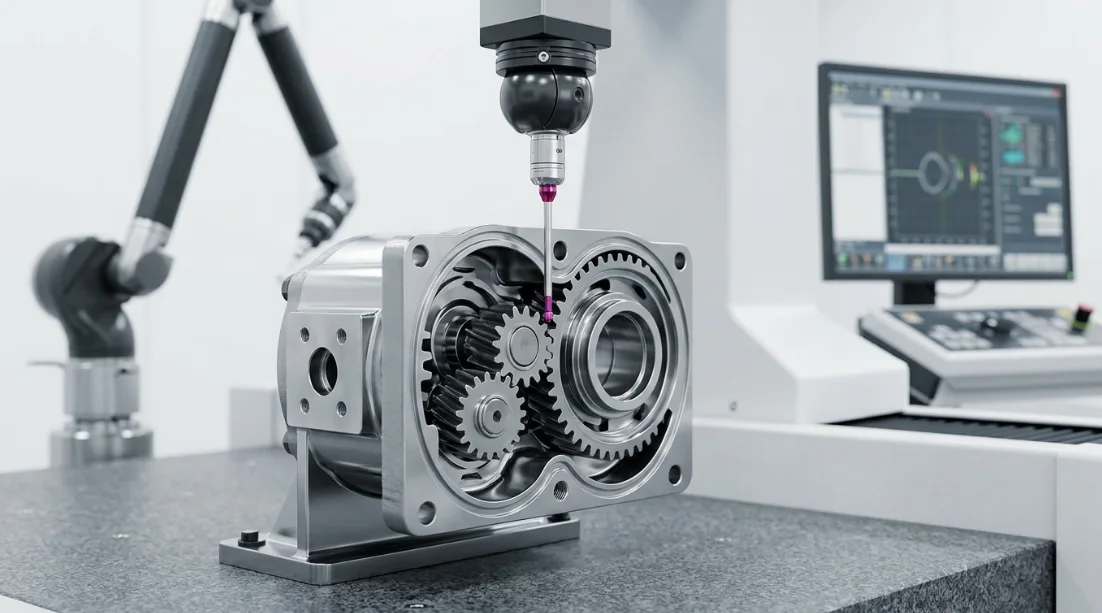
Comprendere la Misurazione a Tre Coordinate per le Pompe a Ingranaggi
Cos'è una Macchina di Misura a Coordinate (CMM)?
Una Macchina di Misura a Coordinate è uno strumento di metrologia di precisione che acquisisce la geometria fisica di un oggetto rilevando punti discreti o scansionando superfici nello spazio tridimensionale. La macchina opera lungo gli assi X, Y e Z con una risoluzione dell'encoder a livello nanometrico, traducendo le caratteristiche fisiche in dati di coordinate digitali.
Per i metodi di ispezione delle pompe a ingranaggi, le CMM impiegano tipicamente due tecnologie di tastatura. Le sonde tattili a scatto acquisiscono dati di singoli punti con elevata ripetibilità, mentre le sonde di scansione analogica tracciano profili di superficie continui, essenziali per la valutazione del profilo del dente ad evolvente.
Il principio di funzionamento si basa sull'istituzione di un sistema di riferimento di coordinate allineato alle superfici di riferimento del pezzo. Una volta allineato, ogni punto misurato viene espresso rispetto a questo sistema, consentendo il confronto diretto con la geometria CAD nominale e le specifiche GD&T.
Perché le Pompe a Ingranaggi Richiedono Test Dimensionali di Precisione
Le pompe a ingranaggi funzionano secondo il principio dell'ingranamento dei denti che intrappolano e spostano il fluido all'interno di cavità dell'alloggiamento a gioco ridotto. Questo principio operativo implica che la precisione dimensionale governi direttamente l'efficienza volumetrica, la capacità di pressione e la durata in servizio.
La precisione del profilo del dente deve essere mantenuta entro ±0.005 mm per garantire un ingranamento fluido senza eccessiva pulsazione o rumorosità. Deviazioni del passo oltre la tolleranza creano una distribuzione del carico non uniforme che accelera l'usura su denti specifici.
L'allineamento dei fori e la geometria dell'alloggiamento sono ugualmente critici. Un errore di interasse di soli 0.01 mm tra i fori degli ingranaggi può aumentare le perdite interne del 15–20%, riducendo drasticamente l'efficienza della pompa. Queste tolleranze collocano la precisione dimensionale delle pompe a ingranaggi direttamente nell'ambito della tecnologia di misurazione a coordinate.
Gli standard di controllo qualità delle pompe idrauliche di ISO, AGMA e DIN specificano tutti requisiti di verifica dimensionale che solo strumenti di classe CMM possono soddisfare in modo affidabile.
Componenti Chiave di una Pompa a Ingranaggi Misurati con CMM
Ogni superficie funzionale di una pompa a ingranaggi contribuisce all'integrità della tenuta e alle caratteristiche di flusso. La tabella seguente riassume i componenti critici, le loro dimensioni chiave e le tolleranze che l'ispezione degli ingranaggi con macchina di misura a coordinate deve verificare.
| Componente | Dimensione Critica | Tolleranza Tipica |
|---|---|---|
| Denti dell'ingranaggio | Profilo del dente e passo | ±0.005 mm |
| Foro dell'ingranaggio | Diametro e cilindricità | ±0.003 mm |
| Cavità dell'alloggiamento | Planarità e parallelismo | ±0.008 mm |
| Perni dell'albero | Concentricità e runout | ±0.004 mm |
| Piastre terminali | Planarità superficiale | ±0.006 mm |
Queste tolleranze rappresentano il confine tra una pompa che eroga le prestazioni nominali e una soggetta a guasti prematuri. La misurazione dei denti degli ingranaggi con CMM rappresenta l'unico metodo pratico per verificare tutte queste caratteristiche su un'unica piattaforma.
Processo di Misurazione a Tre Coordinate per Pompe a Ingranaggi
Preparazione Pre-Misurazione
Un'ispezione CMM efficace inizia molto prima che la sonda entri in contatto con il pezzo. La stabilizzazione termica è il primo passaggio critico — i componenti della pompa a ingranaggi devono equilibrarsi alla temperatura della sala di misurazione (tipicamente 20°C ±1°C) per un minimo di quattro ore, al fine di eliminare gli errori di espansione termica.
Il fissaggio deve bloccare il componente in modo rigido senza introdurre distorsioni da serraggio. Per i corpi degli ingranaggi, i dispositivi di fissaggio a blocco a V o i mandrini espandibili forniscono un supporto stabile lasciando le superfici critiche accessibili alla sonda.
La selezione dei riferimenti segue la gerarchia funzionale dell'assemblaggio. Il riferimento primario è tipicamente l'asse del foro, il secondario è una faccia terminale, e il terziario è stabilito da un elemento di posizionamento come un foro per spine. Questo schema di riferimento rispecchia il funzionamento del componente nella pompa assemblata.
La calibrazione della sonda utilizza una sfera di riferimento certificata per stabilire il raggio effettivo della punta della sonda e il vettore dello stilo. Per le misurazioni di ingranaggi con macchine di misura a coordinate, le configurazioni a stilo a stella consentono l'accesso ai fianchi dei denti senza cambi di sonda, riducendo i tempi del ciclo di misurazione ed eliminando l'incertezza dovuta al cambio sonda.
Metodologia di Misurazione dei Denti degli Ingranaggi con CMM
La misurazione dei denti degli ingranaggi con CMM segue una sequenza sistematica progettata per rilevare le caratteristiche geometriche complete dell'ingranaggio. Il processo inizia con la definizione dell'asse di rotazione dell'ingranaggio mediante la misurazione del diametro del foro o dell'albero e l'estrazione dell'asse del cilindro.
Fase 1: Definizione dell'asse e dei riferimenti. La CMM misura più sezioni trasversali del foro dell'ingranaggio per definire l'asse di rotazione. Viene identificato un dente di riferimento per stabilire la posizione angolare zero.
Fase 2: Scansione del profilo dell'evolvente. La sonda percorre il fianco del dente dalla radice alla punta, rilevando la curva evolvente effettiva. La modalità di scansione continua raccoglie centinaia di punti per fianco, fornendo dati dettagliati sulla forma del profilo.
Fase 3: Misurazione dell'elica. La sonda percorre la larghezza della faccia del dente a un angolo di rotolamento costante, rilevando la deviazione dell'elica lungo la larghezza dell'ingranaggio. Ciò evidenzia errori di bombatura, conicità o torsione.
Fase 4: Valutazione della deviazione del passo. La tastatura punto per punto rileva la posizione angolare di ciascun dente a un diametro di riferimento. La deviazione del passo singolo e la deviazione cumulativa del passo vengono calcolate da queste misurazioni.
Fase 5: Verifica dello spessore del dente. Le misurazioni cordali o per traversata su più denti confermano la condizione del materiale e le caratteristiche del gioco, essenziali per la precisione dimensionale delle pompe ad ingranaggi.
Misurazione della Geometria dell'Alloggiamento e dei Fori
L'alloggiamento della pompa ad ingranaggi presenta sfide di misurazione uniche dovute alla geometria della cavità interna. L'ispezione CMM dell'alloggiamento si concentra sulla distanza tra i centri dei fori, la forma della cavità e la planarità delle superfici di tenuta.
La misurazione della distanza tra i centri dei fori utilizza un algoritmo di adattamento circolare applicato a più punti rilevati all'interno di ciascun foro dell'ingranaggio. La distanza tra i centri dei cerchi adattati deve corrispondere al valore nominale entro ±0,005 mm per garantire un corretto accoppiamento degli ingranaggi.
Le dimensioni delle cavità interne vengono rilevate mediante stili a lungo raggio che possono accedere a elementi profondi senza collisioni. Il profilo della cavità deve mantenere una distanza uniforme attorno al cerchio di testa dell'ingranaggio per prevenire interferenze riducendo al minimo i percorsi di perdita.
La planarità delle superfici di tenuta viene valutata scansionando un pattern a griglia sulle facce di accoppiamento. Errori di planarità superiori a 0,008 mm compromettono la tenuta della guarnizione e causano perdite esterne sotto pressione.
Parametri di Acquisizione Dati
La tabella seguente descrive in dettaglio i parametri di misurazione, i metodi e le norme di riferimento applicati durante il collaudo a tre coordinate dei componenti delle pompe ad ingranaggi.
| Parametro | Metodo | Riferimento Normativo |
|---|---|---|
| Profilo ad evolvente | Scansione continua | ISO 1328-1 |
| Deviazione del passo del dente | Misurazione punto a punto | AGMA 2015 |
| Distanza tra centri dei fori | Algoritmo di adattamento circolare | ISO 286 |
| Planarità della superficie | Griglia di scansione planare | ISO 12781 |
| Runout | Misurazione dell'asse di rotazione | ISO 1101 |
La densità di scansione e la velocità della sonda vengono bilanciate in base ai requisiti di incertezza di misura. Una maggiore densità di punti migliora la caratterizzazione della forma, ma aumenta il tempo di ciclo. Per i metodi di ispezione di pompe ad ingranaggi in produzione, i percorsi di scansione ottimizzati acquisiscono le caratteristiche critiche in modo efficiente senza compromettere la qualità dei dati.
Interpretazione dei risultati CMM per la qualità delle pompe a ingranaggi
Deviazioni comuni e loro cause
Comprendere la relazione tra le deviazioni misurate e le loro cause radice di produzione è essenziale per un efficace controllo della qualità delle pompe idrauliche. La tabella seguente mappa i risultati CMM più comuni alle loro probabili origini e agli impatti sulle prestazioni.
| Tipo di deviazione | Causa probabile | Impatto sulle prestazioni della pompa |
|---|---|---|
| Errore di forma del profilo | Usura dell'utensile durante la dentatura | Aumento del rumore e della pulsazione |
| Deviazione del passo | Errore di indicizzazione nella lavorazione | Distribuzione non uniforme del carico |
| Disallineamento del foro | Spostamento del dispositivo durante la foratura | Perdita interna |
| Errore di planarità della superficie | Distorsione da bloccaggio | Guasto della tenuta |
| Eccentricità eccessiva | Errore del mandrino nella rettifica | Vibrazione e usura prematura |
Quando i dati CMM rivelano condizioni fuori tolleranza, il modello di deviazione indica spesso direttamente il processo di produzione responsabile. Questa capacità diagnostica rende le misurazioni a tre coordinate indispensabili per i programmi di miglioramento continuo.
Valutazione delle tolleranze rispetto agli standard di settore
I risultati CMM vengono valutati rispetto a più standard sovrapposti in base all'applicazione e ai requisiti del cliente. ISO 1328-1 definisce i gradi di precisione degli ingranaggi da 1 (massima precisione) a 12, con la maggior parte delle pompe idrauliche a ingranaggi che richiedono una precisione di Grado 5–7.
AGMA 2015 fornisce un sistema di classificazione equivalente ampiamente utilizzato nella produzione nordamericana. DIN 3962 rimane un riferimento nelle specifiche europee, in particolare per i progetti legacy.
Per il controllo qualità delle pompe idrauliche, i criteri di accettazione combinano tipicamente standard specifici per ingranaggi con tolleranze dimensionali generali secondo ISO 2768 e tolleranze geometriche secondo ISO 1101. Il software CMM confronta automaticamente i valori misurati con i requisiti di questi standard multipli e segnala eventuali non conformità.
La valutazione statistica su lotti di produzione rivela gli indici di capacità di processo (Cpk) che indicano se il processo produttivo genera costantemente parti entro le specifiche. Un valore Cpk superiore a 1,33 è generalmente richiesto per le dimensioni critiche delle pompe a ingranaggi.
Best Practice per la Reportistica e la Documentazione
Una reportistica CMM efficace traduce i dati grezzi delle coordinate in informazioni qualitative operative. Le annotazioni GD&T nei rapporti di ispezione rispecchiano le specifiche del disegno, fornendo un chiaro stato di conformità/non conformità per ciascuna caratteristica controllata.
Le mappe cromatiche delle deviazioni sovrappongono le deviazioni misurate sui modelli 3D del pezzo, rendendo immediatamente visibile dove e quanto un pezzo si discosta dal nominale. Le zone rosse indicano aree fuori tolleranza, mentre il verde conferma la conformità.
L'integrazione del controllo statistico di processo alimenta i risultati CMM direttamente nei database SPC. Le carte di controllo monitorano le tendenze dimensionali nel tempo, consentendo interventi proattivi prima che i processi derivino fuori tolleranza. Questo approccio a ciclo chiuso è fondamentale per la gestione moderna della precisione dimensionale delle pompe a ingranaggi.
Tecniche Avanzate nel Collaudo a Coordinate delle Pompe a Ingranaggi
Approcci CMM Multi-Sensore
Le moderne piattaforme CMM integrano più tecnologie di sensori su una singola macchina, consentendo metodi di ispezione completi delle pompe a ingranaggi senza riposizionamento del pezzo. Le sonde tattili offrono la massima precisione su singolo punto per le caratteristiche di riferimento critiche e la geometria delle sedi.
Gli scanner laser a linea completano la tastatura tattile acquisendo rapidamente dense nuvole di punti di superfici complesse. Per i fianchi dei denti degli ingranaggi, la scansione laser può acquisire migliaia di punti al secondo, costruendo mappe superficiali dettagliate che rivelano errori di forma invisibili alla misurazione a punti discreti.
I sensori ottici, incluse le sonde a luce bianca cromatica, misurano superfici delicate o altamente lucidate senza forza di contatto. Ciò è particolarmente utile per la misurazione delle superfici di tenuta e delle superfici lapidiate sulle piastre terminali delle pompe a ingranaggi, dove il contatto della sonda potrebbe segnare la superficie.
L'approccio multi-sensore riduce il tempo totale di ispezione del 30–50% rispetto ai metodi a sensore singolo, fornendo al contempo dati più ricchi per la valutazione della precisione dimensionale delle pompe a ingranaggi.
Programmazione CMM Automatizzata per Ambienti di Produzione
La produzione di pompe a ingranaggi in volumi elevati richiede routine CMM automatizzate che riducano al minimo l'intervento dell'operatore. La programmazione offline tramite modelli CAD consente di sviluppare e validare i programmi di misurazione prima che i pezzi arrivino alla CMM.
La programmazione per famiglie di pezzi crea routine parametriche che si adattano a diverse dimensioni di pompe a ingranaggi all'interno di una gamma di prodotti. Un unico programma master regola i percorsi della sonda, il numero di elementi e le zone di tolleranza in base alla selezione del numero di parte, eliminando gli sforzi di programmazione ridondanti.
L'ottimizzazione del tempo ciclo prevede la sequenziazione strategica dei movimenti della sonda per ridurre al minimo la distanza percorsa e i cambi sonda. Per un tipico gruppo pompa a ingranaggi, i programmi ottimizzati riducono il tempo di misurazione del 25–40% rispetto alle routine sequenziate manualmente.
I sistemi di carico automatizzati con attrezzature palettizzate consentono il funzionamento CMM senza presidio durante i turni notturni, massimizzando l'utilizzo delle apparecchiature per i programmi di controllo qualità delle pompe idrauliche ad alto volume.
Calcolo del Budget di Incertezza per la Misurazione degli Ingranaggi
Ogni misurazione CMM comporta un'incertezza intrinseca che deve essere quantificata e gestita. Per la misurazione dei denti degli ingranaggi con CMM, i principali contributori all'incertezza includono l'errore volumetrico della macchina, l'errore di qualificazione della sonda, gli effetti termici, la ripetibilità dell'attrezzatura e l'errore di forma del pezzo.
La precisione volumetrica della macchina, tipicamente specificata come ±(1.5 + L/333) µm dove L è la lunghezza misurata in mm, stabilisce il livello base dell'incertezza. La qualificazione della sonda aggiunge 0.3–0.8 µm a seconda della lunghezza e della configurazione dello stilo.
Gli effetti termici rappresentano la fonte di incertezza controllabile più significativa. Una deviazione di temperatura di 1°C su un corpo di pompa idraulica in acciaio può introdurre 0.012 mm/m di errore dimensionale. Il mantenimento di un controllo ambientale rigoroso e l'applicazione della compensazione termica in tempo reale riducono al minimo questo contributo.
L'incertezza espansa totale (k=2, 95% di confidenza) per la tipica ispezione CMM di pompe a ingranaggi varia da 2–4 µm. Questo valore deve rimanere inferiore a un quarto della tolleranza del pezzo per soddisfare il rapporto di capacità di misurazione 4:1 richiesto dalla maggior parte delle specifiche di controllo qualità delle pompe idrauliche.
Un budget di incertezza ben strutturato non solo valida la capacità di misurazione, ma identifica anche dove gli investimenti nel controllo ambientale o nell'aggiornamento delle apparecchiature produrranno il maggiore miglioramento nell'affidabilità dell'ispezione con macchine di misura a coordinate per ingranaggi.
Domande Frequenti (FAQ)
Quale precisione può raggiungere una CMM nella misurazione dei componenti di una pompa ad ingranaggi?
Le CMM moderne raggiungono una precisione volumetrica di ±1,5 µm, più che sufficiente per le tolleranze delle pompe ad ingranaggi, che variano tipicamente tra ±3–8 µm. Le macchine di fascia alta in laboratori a temperatura controllata possono raggiungere ±0,8 µm, garantendo un'eccezionale affidabilità di misura per le applicazioni critiche di controllo qualità delle pompe idrauliche. La precisione effettivamente raggiunta dipende dalla configurazione della sonda, dalle condizioni ambientali e dalla strategia di misurazione.
Una CMM può sostituire le macchine dedicate al controllo degli ingranaggi?
Le CMM offrono una flessibilità eccezionale per l'ispezione multi-caratteristica dei componenti delle pompe ad ingranaggi, misurando denti, fori, alloggiamenti e superfici su un'unica piattaforma. Tuttavia, gli analizzatori dedicati agli ingranaggi rimangono più rapidi per i controlli ad alto volume di evolvente e di guida, grazie alle loro tavole rotanti ottimizzate e al software appositamente sviluppato. Molte strutture utilizzano entrambi — le CMM per audit completi del primo articolo e periodici, e i tester dedicati agli ingranaggi per i controlli di produzione in-process dove il tempo di ciclo è critico.
Quanto tempo richiede un'ispezione completa a tre coordinate di una pompa ad ingranaggi?
Un'ispezione completa a tre coordinate richiede tipicamente 15–45 minuti, a seconda del numero di denti, delle caratteristiche misurate e della densità di scansione selezionata. Un semplice ingranaggio cilindrico con 12 denti e controlli di base dell'alloggiamento può essere completato in 15 minuti. Un'assieme complessa con più ingranaggi, profilatura completa dell'evolvente e valutazione geometrica esaustiva dell'alloggiamento può richiedere 45 minuti o più. I programmi automatizzati con percorsi di sonda ottimizzati raggiungono costantemente la parte inferiore di questo intervallo.
Quali norme regolano l'ispezione CMM delle pompe ad ingranaggi?
Le norme principali includono ISO 1328-1 per la classificazione della precisione degli ingranaggi, ISO 10360 per la verifica delle prestazioni delle CMM e AGMA 2015 per la classificazione degli ingranaggi nelle applicazioni nordamericane. Ulteriori norme pertinenti includono ISO 1101 per la tolleranza geometrica, ISO 12781 per la valutazione della planarità e ISO 286 per i limiti e gli accoppiamenti. Norme specifiche per le pompe idrauliche, come ISO 4391, possono imporre requisiti dimensionali aggiuntivi a seconda della pressione nominale e dell'applicazione della pompa.
Con quale frequenza devono essere calibrate le sonde CMM per la misurazione degli ingranaggi?
La calibrazione è raccomandata all'inizio di ogni turno di misurazione e dopo qualsiasi cambio di sonda o evento di collisione, al fine di mantenere l'integrità della misurazione della macchina di misura a coordinate per ingranaggi. Per i metodi di ispezione critici delle pompe ad ingranaggi, molti protocolli di qualità richiedono una riqualifica ogni 4–8 ore di funzionamento continuo. Anche variazioni di temperatura ambientale superiori a 0,5°C devono attivare una ricalibrazione. La tenuta di un registro di calibrazione aiuta a identificare le tendenze di degrado della sonda, indicando la necessità di sostituire lo stilo prima che la qualità della misurazione venga compromessa.



