

Las fallas en las bombas de engranajes cuestan a los sistemas hidráulicos miles de dólares en tiempo de inactividad anualmente — sin embargo, la mayoría de los defectos se originan en errores dimensionales a nivel de micras que solo son detectables mediante medición por tres coordenadas. Así es como la tecnología CMM está transformando el control de calidad de las bombas de engranajes y previniendo costosas averías antes de que ocurran.
Quienes han trabajado con sistemas hidráulicos saben que las bombas de engranajes realizan el trabajo más exigente en lo que respecta a la potencia de fluidos. El problema es que incluso pequeños errores en la geometría de los dientes o en la alineación de los orificios — cosas que no se pueden detectar a simple vista — tienden a convertirse en problemas graves con el tiempo. Ahí es donde entra la medición por tres coordenadas. Es realmente el método más confiable para detectar esos defectos ocultos antes de que salgan del piso de producción.
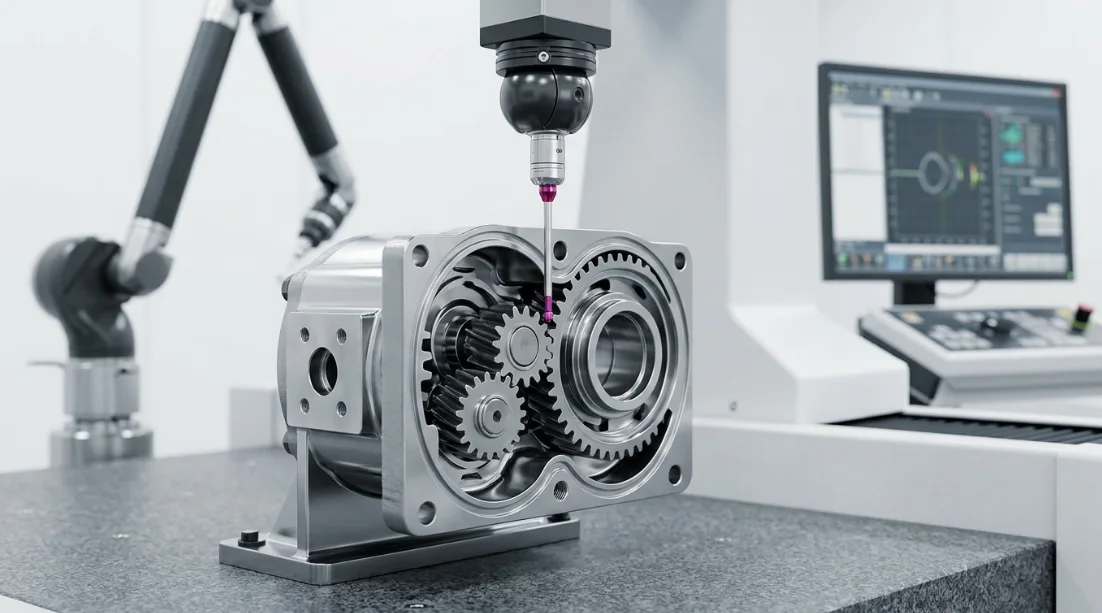
Comprensión de la Medición por Tres Coordenadas para Bombas de Engranajes
¿Qué es una Máquina de Medición por Coordenadas (CMM)?
Una Máquina de Medición por Coordenadas es un instrumento de metrología de precisión que captura la geometría física de un objeto mediante el sondeo de puntos discretos o el escaneo de superficies en el espacio tridimensional. La máquina opera a lo largo de los ejes X, Y y Z con resolución de encoder a nivel de nanómetros, traduciendo las características físicas en datos de coordenadas digitales.
Para los métodos de inspección de bombas de engranajes, los CMM emplean típicamente dos tecnologías de sonda. Las sondas táctiles de disparo por contacto capturan datos de puntos individuales con alta repetibilidad, mientras que las sondas de escaneo analógico trazan perfiles de superficie continuos, esenciales para la evaluación de los dientes de engranajes de perfil evolvente.
El principio de funcionamiento se basa en establecer un marco de referencia de coordenadas alineado con las características de referencia de la pieza. Una vez alineado, cada punto medido se expresa en relación con este marco, lo que permite la comparación directa con la geometría CAD nominal y las especificaciones GD&T.
Por Qué las Bombas de Engranajes Exigen Pruebas Dimensionales de Precisión
Las bombas de engranajes operan bajo el principio de engranajes que se engranan atrapando y desplazando fluido dentro de cavidades de carcasa con holguras ajustadas. Este principio de funcionamiento significa que la precisión dimensional rige directamente la eficiencia volumétrica, la capacidad de presión y la vida útil del servicio.
La precisión del perfil del diente debe mantenerse dentro de ±0.005 mm para garantizar un engrane suave sin pulsaciones ni ruidos excesivos. Las desviaciones de paso que superan la tolerancia crean una distribución desigual de la carga que acelera el desgaste en dientes específicos.
La alineación de los orificios y la geometría de la carcasa son igualmente críticas. Un error en la distancia entre centros de tan solo 0.01 mm entre los orificios de los engranajes puede incrementar la fuga interna en un 15–20%, reduciendo drásticamente la eficiencia de la bomba. Estas tolerancias sitúan la precisión dimensional de las bombas de engranajes directamente dentro del ámbito de la tecnología de medición por coordenadas.
Las normas de control de calidad de bombas hidráulicas de ISO, AGMA y DIN especifican requisitos de verificación dimensional que solo los instrumentos de clase CMM pueden satisfacer de manera confiable.
Componentes Clave de una Bomba de Engranajes Medidos por CMM
Cada superficie funcional de una bomba de engranajes contribuye a su integridad de sellado y características de flujo. La siguiente tabla resume los componentes críticos, sus dimensiones clave y las tolerancias que la inspección de engranajes por máquina de medición por coordenadas debe verificar.
| Componente | Dimensión Crítica | Tolerancia Típica |
|---|---|---|
| Dientes del engranaje | Perfil del diente y paso | ±0.005 mm |
| Orificio del engranaje | Diámetro y cilindricidad | ±0.003 mm |
| Cavidad de la carcasa | Planitud y paralelismo | ±0.008 mm |
| Muñones del eje | Concentricidad y desviación radial | ±0.004 mm |
| Placas extremas | Planitud superficial | ±0.006 mm |
Estas tolerancias representan la frontera entre una bomba que entrega el rendimiento nominal y una que sufre fallas prematuras. La medición de dientes de engranaje por CMM proporciona el único método práctico para verificar todas estas características en una sola plataforma.
Proceso de Prueba por Tres Coordenadas para Bombas de Engranajes
Preparación Previa a la Medición
La inspección CMM exitosa comienza mucho antes de que la sonda entre en contacto con la pieza. La estabilización térmica es el primer paso crítico — los componentes de la bomba de engranajes deben equilibrarse a la temperatura de la sala de medición (típicamente 20°C ±1°C) durante un mínimo de cuatro horas para eliminar los errores de expansión térmica.
La fijación debe asegurar el componente de forma rígida sin introducir distorsión por sujeción. Para cuerpos de engranajes, los accesorios de bloque en V o los mandriles expansibles proporcionan un soporte estable mientras dejan las superficies críticas accesibles a la sonda.
La selección de referencias sigue la jerarquía funcional del ensamblaje. La referencia primaria es típicamente el eje del orificio, la secundaria es una cara de extremo, y la terciaria se establece mediante un elemento de localización como un orificio de pasador. Este esquema de referencias refleja cómo funciona el componente en la bomba ensamblada.
La calibración de la sonda utiliza una esfera de referencia certificada para establecer el radio efectivo de la punta de la sonda y el vector del estilete. Para la medición de engranajes en máquinas de medición por coordenadas, las configuraciones de estilete en estrella permiten el acceso a los flancos de los dientes sin cambios de sonda, reduciendo el tiempo del ciclo de medición y eliminando la incertidumbre por cambio de sonda.
Metodología de Medición de Dientes de Engranajes con CMM
La medición de dientes de engranajes con CMM sigue una secuencia sistemática diseñada para capturar el carácter geométrico completo del engranaje. El proceso comienza con el establecimiento del eje de rotación del engranaje mediante la medición del diámetro del orificio o del eje y la extracción del eje del cilindro.
Paso 1: Establecimiento del eje y la referencia. La CMM mide múltiples secciones transversales del orificio del engranaje para definir el eje de rotación. Se identifica un diente de referencia para establecer la posición angular cero.
Paso 2: Escaneo del perfil de la evolvente. La sonda traza el flanco del diente desde la raíz hasta la punta, capturando la curva evolvente real. El modo de escaneo continuo recopila cientos de puntos por flanco, proporcionando datos detallados de la forma del perfil.
Paso 3: Medición de la hélice. La sonda recorre el ancho de la cara del diente a un ángulo de rodadura constante, capturando la desviación de la hélice a lo largo del ancho del engranaje. Esto revela errores de coronamiento, conicidad o torsión.
Paso 4: Evaluación de la desviación de paso. El sondeo punto a punto captura la posición angular de cada diente en un diámetro de referencia. La desviación de paso individual y la desviación de paso acumulada se calculan a partir de estas mediciones.
Paso 5: Verificación del espesor del diente. Las mediciones de cuerda o de extensión a través de múltiples dientes confirman la condición del material y las características de juego esenciales para la precisión dimensional de la bomba de engranajes.
Medición de la Geometría de la Carcasa y los Orificios
La carcasa de la bomba de engranajes presenta desafíos de medición únicos debido a la geometría de su cavidad interna. La inspección con CMM de la carcasa se centra en la distancia entre centros de los orificios, la forma de la cavidad y la planitud de las superficies de sellado.
La medición de la distancia entre centros de taladros utiliza un algoritmo de ajuste de círculo aplicado a múltiples puntos sondeados dentro de cada taladro del engranaje. La distancia entre los centros de los círculos ajustados debe coincidir con el valor nominal dentro de ±0.005 mm para garantizar un correcto acoplamiento de engrane.
Las dimensiones de las cavidades internas se capturan mediante palpadores de largo alcance que pueden acceder a características profundas sin colisión. El perfil de la cavidad debe mantener una holgura uniforme alrededor del círculo de cabeza del engranaje para evitar interferencias y minimizar las vías de fuga.
La planitud de las superficies de sellado se evalúa escaneando un patrón de cuadrícula sobre las caras de acoplamiento. Los errores de planitud que superen 0.008 mm comprometen el sellado de la junta y provocan fugas externas bajo presión.
Parámetros de Adquisición de Datos
La siguiente tabla detalla los parámetros de medición, los métodos y las normas aplicables durante el ensayo de tres coordenadas de los componentes de la bomba de engranajes.
| Parámetro | Método | Referencia Normativa |
|---|---|---|
| Perfil de evolvente | Escaneo continuo | ISO 1328-1 |
| Desviación de paso de diente | Medición punto a punto | AGMA 2015 |
| Distancia entre centros de taladros | Algoritmo de ajuste de círculo | ISO 286 |
| Planitud de superficie | Cuadrícula de escaneo planar | ISO 12781 |
| Desviación radial | Medición de eje de rotación | ISO 1101 |
La densidad de escaneo y la velocidad de palpado se equilibran con los requisitos de incertidumbre de medición. Una mayor densidad de puntos mejora la caracterización de la forma, pero incrementa el tiempo de ciclo. Para los métodos de inspección de bombas de engranajes en producción, las trayectorias de escaneo optimizadas capturan las características críticas de manera eficiente sin comprometer la calidad de los datos.
Interpretación de Resultados CMM para la Calidad de Bombas de Engranajes
Desviaciones Comunes y Sus Causas
Comprender la relación entre las desviaciones medidas y sus causas raíz de fabricación es esencial para un control de calidad eficaz de las bombas hidráulicas. La siguiente tabla relaciona los hallazgos CMM más comunes con sus probables orígenes e impactos en el rendimiento.
| Tipo de Desviación | Causa Probable | Impacto en el Rendimiento de la Bomba |
|---|---|---|
| Error de forma del perfil | Desgaste de la herramienta durante el tallado por fresa madre | Mayor ruido y pulsación |
| Desviación de paso | Error de indexación en el mecanizado | Distribución desigual de la carga |
| Desalineación del orificio | Desplazamiento del accesorio durante el taladrado | Fuga interna |
| Error de planitud de superficie | Distorsión por sujeción | Fallo del sello |
| Exceso de excentricidad | Error del husillo en el rectificado | Vibración y desgaste prematuro |
Cuando los datos del CMM revelan condiciones fuera de tolerancia, el patrón de desviación suele apuntar directamente al proceso de fabricación responsable. Esta capacidad de diagnóstico hace que las pruebas de tres coordenadas sean invaluables para los programas de mejora continua.
Evaluación de tolerancias según normas de la industria
Los resultados del CMM se evalúan según múltiples normas superpuestas en función de la aplicación y los requisitos del cliente. La norma ISO 1328-1 define los grados de precisión de engranajes del 1 (mayor precisión) al 12, y la mayoría de las bombas de engranajes hidráulicos requieren una precisión de Grado 5–7.
AGMA 2015 proporciona un sistema de clasificación equivalente ampliamente utilizado en la fabricación norteamericana. DIN 3962 sigue siendo referenciado en especificaciones europeas, particularmente en diseños heredados.
Para el control de calidad de bombas hidráulicas, los criterios de aceptación generalmente combinan normas específicas de engranajes con tolerancias dimensionales generales según ISO 2768 y tolerancias geométricas según ISO 1101. El software de CMM compara automáticamente los valores medidos con estos requisitos de múltiples normas y señala cualquier no conformidad.
La evaluación estadística a lo largo de lotes de producción revela índices de capacidad del proceso (Cpk) que indican si el proceso de fabricación produce consistentemente piezas dentro de la especificación. Un valor de Cpk superior a 1.33 es generalmente requerido para las dimensiones críticas de bombas de engranajes.
Mejores Prácticas de Informes y Documentación
Los informes de CMM eficaces traducen los datos de coordenadas sin procesar en información de calidad procesable. Las indicaciones de GD&T en los informes de inspección reflejan las especificaciones del plano, proporcionando un estado claro de aprobado/rechazado para cada característica controlada.
Los gráficos de desviación con mapas de color superponen las desviaciones medidas sobre los modelos 3D de las piezas, haciendo inmediatamente visible dónde y en qué medida una pieza se desvía del nominal. Las zonas rojas indican áreas fuera de tolerancia, mientras que el verde confirma la conformidad.
La integración del control estadístico de procesos alimenta los resultados del CMM directamente en las bases de datos de SPC. Los gráficos de control realizan un seguimiento de las tendencias dimensionales a lo largo del tiempo, permitiendo una intervención proactiva antes de que los procesos se desvíen fuera de tolerancia. Este enfoque de ciclo cerrado es fundamental para la gestión moderna de la precisión dimensional de bombas de engranajes.
Técnicas Avanzadas en Pruebas de Coordenadas para Bombas de Engranajes
Enfoques de CMM con Múltiples Sensores
Las plataformas modernas de CMM integran múltiples tecnologías de sensores en una sola máquina, permitiendo métodos de inspección integrales de bombas de engranajes sin reposicionamiento de la pieza. Las sondas táctiles proporcionan la mayor precisión de punto único para características de referencia críticas y geometría de orificios.
Los escáneres de línea láser complementan el sondeo táctil al capturar rápidamente nubes de puntos densas de superficies complejas. Para los flancos de los dientes de engranajes, el escaneo láser puede adquirir miles de puntos por segundo, construyendo mapas de superficie detallados que revelan errores de forma invisibles para la medición de puntos discretos.
Los sensores ópticos, incluidas las sondas de luz blanca cromática, miden superficies delicadas o altamente pulidas sin fuerza de contacto. Esto es especialmente valioso para medir las caras de sellado y las superficies rectificadas en las placas extremas de bombas de engranajes, donde el contacto de la sonda podría marcar la superficie.
El enfoque multisensor reduce el tiempo total de inspección entre un 30–50% en comparación con los métodos de sensor único, al tiempo que proporciona datos más completos para la evaluación de la precisión dimensional de bombas de engranajes.
Programación CMM Automatizada para Entornos de Producción
La fabricación de bombas de engranajes en volumen de producción exige rutinas CMM automatizadas que minimicen la intervención del operador. La programación fuera de línea mediante modelos CAD permite desarrollar y validar programas de medición antes de que las piezas lleguen a la CMM.
La programación por familia de piezas crea rutinas paramétricas que se adaptan a diferentes tamaños de bombas de engranajes dentro de una gama de productos. Un único programa maestro ajusta las trayectorias de la sonda, el número de características y las zonas de tolerancia según la selección del número de pieza, eliminando el esfuerzo de programación redundante.
La optimización del tiempo de ciclo implica la secuenciación estratégica de los movimientos de la sonda para minimizar la distancia recorrida y los cambios de sonda. Para un conjunto típico de bomba de engranajes, los programas optimizados reducen el tiempo de medición entre un 25–40% en comparación con las rutinas secuenciadas manualmente.
Los sistemas de carga automatizada con accesorios paletizados permiten la operación CMM sin supervisión durante los turnos nocturnos, maximizando la utilización del equipo en programas de control de calidad de bombas hidráulicas de alto volumen.
Presupuesto de Incertidumbre para la Medición de Engranajes
Toda medición CMM conlleva una incertidumbre inherente que debe cuantificarse y gestionarse. Para la medición de flancos de dientes de engranajes con CMM, los principales contribuyentes a la incertidumbre incluyen el error volumétrico de la máquina, el error de calificación de la sonda, los efectos térmicos, la repetibilidad del accesorio de sujeción y el error de forma de la pieza.
La precisión volumétrica de la máquina, típicamente especificada como ±(1.5 + L/333) µm donde L es la longitud medida en mm, establece el umbral base de incertidumbre. La calificación de la sonda añade entre 0.3–0.8 µm según la longitud y configuración del estilete.
Los efectos térmicos representan la mayor fuente de incertidumbre controlable. Una desviación de temperatura de 1°C en una carcasa de bomba de engranajes de acero puede introducir 0.012 mm/m de error dimensional. Mantener un control ambiental estricto y aplicar compensación de temperatura en tiempo real minimiza esta contribución.
La incertidumbre expandida total (k=2, confianza del 95%) para la inspección CMM típica de bombas de engranajes oscila entre 2–4 µm. Este valor debe mantenerse por debajo de un cuarto de la tolerancia de la pieza para satisfacer la relación de capacidad de medición 4:1 requerida por la mayoría de las especificaciones de control de calidad de bombas hidráulicas.
Un presupuesto de incertidumbre bien elaborado no solo valida la capacidad de medición, sino que también identifica dónde la inversión en control ambiental o actualizaciones de equipos producirá la mayor mejora en la confianza de la inspección de engranajes con máquinas de medición por coordenadas.
Preguntas Frecuentes (FAQ)
¿Qué precisión puede lograr una MMC al medir componentes de bombas de engranajes?
Las MMC modernas alcanzan una precisión volumétrica de ±1,5 µm, lo cual es más que suficiente para las tolerancias de bombas de engranajes que típicamente oscilan entre ±3–8 µm. Las máquinas de alta gama en laboratorios con temperatura controlada pueden alcanzar ±0,8 µm, proporcionando una confianza de medición excepcional para aplicaciones críticas de control de calidad en bombas hidráulicas. La precisión real obtenida depende de la configuración del palpador, las condiciones ambientales y la estrategia de medición.
¿Puede una MMC reemplazar a las máquinas dedicadas de verificación de engranajes?
Las MMC ofrecen una flexibilidad excepcional para la inspección de múltiples características en componentes de bombas de engranajes, midiendo dientes, orificios, carcasas y superficies en una sola plataforma. Sin embargo, los analizadores de engranajes dedicados siguen siendo más rápidos para verificaciones de alta producción de perfiles de evolvente y guías, gracias a sus mesas giratorias optimizadas y software de propósito específico. Muchas instalaciones utilizan ambos — MMC para auditorías exhaustivas de primeros artículos y periódicas, y verificadores de engranajes dedicados para controles de producción en proceso donde el tiempo de ciclo es crítico.
¿Cuánto tiempo requiere una inspección completa de tres coordenadas de una bomba de engranajes?
Una inspección completa de tres coordenadas requiere típicamente entre 15–45 minutos, dependiendo del número de dientes, las características medidas y la densidad de escaneo seleccionada. Un engranaje recto simple con 12 dientes y verificaciones básicas de carcasa puede completarse en 15 minutos. Una ensamblaje complejo con múltiples engranajes, perfilado completo de evolvente y evaluación exhaustiva de la geometría de la carcasa puede extenderse a 45 minutos o más. Los programas automatizados con trayectorias de palpador optimizadas logran de manera consistente el extremo inferior de este rango.
¿Qué normas rigen la inspección por MMC de bombas de engranajes?
Las normas principales incluyen ISO 1328-1 para la clasificación de precisión de engranajes, ISO 10360 para la verificación del rendimiento de MMC, y AGMA 2015 para la clasificación de engranajes en aplicaciones de América del Norte. Las normas adicionales relevantes incluyen ISO 1101 para tolerancias geométricas, ISO 12781 para la evaluación de planitud e ISO 286 para límites y ajustes. Las normas específicas de bombas hidráulicas, como ISO 4391, pueden imponer requisitos dimensionales adicionales según la presión nominal y la aplicación de la bomba.
¿Con qué frecuencia deben calibrarse los palpadores de MMC para la medición de engranajes?
Se recomienda la calibración al inicio de cada turno de medición y después de cualquier cambio de palpador o evento de colisión, para mantener la integridad de la medición en máquinas de medición por coordenadas de engranajes. Para métodos críticos de inspección de bombas de engranajes, muchos protocolos de calidad requieren una recalificación cada 4–8 horas de operación continua. Los cambios de temperatura ambiental que superen los 0,5°C también deben activar una recalibración. Mantener un registro de calibración ayuda a identificar tendencias de degradación del palpador que indican la necesidad de reemplazar el estilete antes de que se vea comprometida la calidad de la medición.



