

Zahnradpumpenausfälle verursachen in hydraulischen Systemen jährlich Tausende von Euro an Ausfallkosten — dennoch lassen sich die meisten Defekte auf maßliche Fehler im Mikrometerbereich zurückführen, die nur durch Drei-Koordinaten-Messung erkennbar sind. Hier erfahren Sie, wie die KMG-Technologie die Qualitätskontrolle von Zahnradpumpen revolutioniert und kostspielige Ausfälle verhindert, bevor sie auftreten.
Wer mit hydraulischen Systemen gearbeitet hat, weiß, dass Zahnradpumpen die Hauptlast bei der Fluidkraft tragen. Das Schwierige daran ist, dass selbst kleine Fehler in der Zahngeometrie oder der Bohrungsausrichtung — Dinge, die mit dem bloßen Auge nicht erkennbar sind — sich im Laufe der Zeit zu ernsthaften Problemen ausweiten können. Genau hier kommt die Drei-Koordinaten-Messung ins Spiel. Sie ist die zuverlässigste Methode, um versteckte Defekte zu erkennen, bevor die Teile das Werk verlassen.
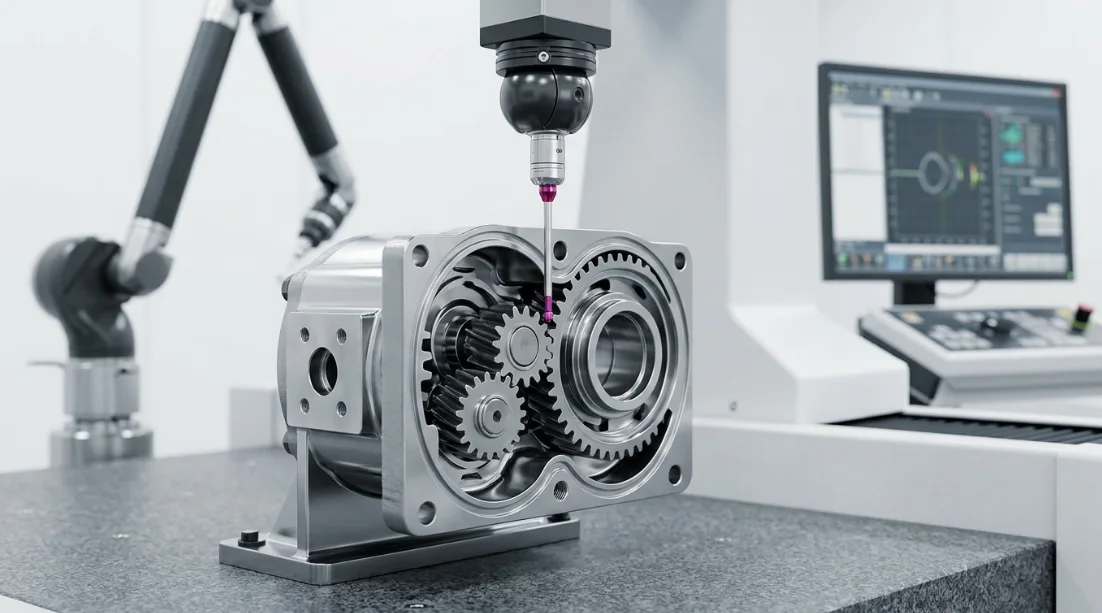
Drei-Koordinaten-Messung für Zahnradpumpen verstehen
Was ist eine Koordinatenmessmaschine (KMG)?
Eine Koordinatenmessmaschine ist ein hochpräzises Messtechnikinstrument, das die physische Geometrie eines Objekts erfasst, indem es diskrete Punkte antastet oder Oberflächen im dreidimensionalen Raum scannt. Die Maschine arbeitet entlang der X-, Y- und Z-Achse mit einer Encoder-Auflösung im Nanometerbereich und wandelt physische Merkmale in digitale Koordinatendaten um.
Für die Prüfmethoden von Zahnradpumpen setzen KMGs typischerweise zwei Tastertechnologien ein. Taktile Schaltpunkttaster erfassen einzelne Punktdaten mit hoher Wiederholgenauigkeit, während analoge Scantaster kontinuierliche Oberflächenprofile aufnehmen, die für die Auswertung von Evolventenzahnflanken unerlässlich sind.
Das Funktionsprinzip basiert auf der Einrichtung eines Koordinatenreferenzrahmens, der an den Bezugselementen des Bauteils ausgerichtet ist. Nach der Ausrichtung wird jeder gemessene Punkt relativ zu diesem Rahmen ausgedrückt, was einen direkten Vergleich mit der nominalen CAD-Geometrie und den GD&T-Spezifikationen ermöglicht.
Warum Zahnradpumpen präzise Dimensionsprüfungen erfordern
Zahnradpumpen arbeiten nach dem Prinzip des Kämmens von Zahnrädern, die Fluid in engen Gehäusehohlräumen einschließen und verdrängen. Dieses Funktionsprinzip bedeutet, dass die Maßgenauigkeit den volumetrischen Wirkungsgrad, die Druckleistung und die Lebensdauer direkt bestimmt.
Die Zahnprofilgenauigkeit muss innerhalb von ±0,005 mm eingehalten werden, um ein gleichmäßiges Kämmen ohne übermäßige Pulsation oder Geräusche zu gewährleisten. Teilungsabweichungen jenseits der Toleranz erzeugen eine ungleichmäßige Lastverteilung, die den Verschleiß bestimmter Zähne beschleunigt.
Bohrungsausrichtung und Gehäusegeometrie sind gleichermaßen kritisch. Ein Achsabstandsfehler von nur 0,01 mm zwischen den Zahnradbohrungen kann die interne Leckage um 15–20 % erhöhen und den Pumpenwirkungsgrad drastisch reduzieren. Diese Toleranzen ordnen die Maßgenauigkeit von Zahnradpumpen klar dem Bereich der Koordinatenmesstechnik zu.
Die Qualitätskontrollnormen für Hydraulikpumpen von ISO, AGMA und DIN legen allesamt Anforderungen an die Dimensionsverifizierung fest, die nur KMG-Klasse-Instrumente zuverlässig erfüllen können.
Schlüsselkomponenten einer Zahnradpumpe, gemessen mit KMG
Jede Funktionsfläche einer Zahnradpumpe trägt zur Dichtungsintegrität und den Durchflusseigenschaften bei. Die folgende Tabelle fasst die kritischen Komponenten, ihre wichtigsten Abmessungen und die Toleranzen zusammen, die bei der KMG-Inspektion von Zahnrädern überprüft werden müssen.
| Komponente | Kritische Abmessung | Typische Toleranz |
|---|---|---|
| Zahnradzähne | Zahnprofil & Teilung | ±0.005 mm |
| Zahnradbohrung | Durchmesser & Zylinderform | ±0.003 mm |
| Gehäusehohlraum | Ebenheit & Parallelität | ±0.008 mm |
| Wellenzapfen | Konzentrizität & Rundlauf | ±0.004 mm |
| Endplatten | Oberflächenebenheit | ±0.006 mm |
Diese Toleranzen markieren die Grenze zwischen einer Pumpe, die die Nennleistung erbringt, und einer, die vorzeitig ausfällt. Die CMM-Zahnradmessung ist die einzige praktikable Methode, um all diese Merkmale auf einer einzigen Plattform zu überprüfen.
Dreikoordinaten-Prüfprozess für Zahnradpumpen
Vorbereitung vor der Messung
Eine erfolgreiche CMM-Inspektion beginnt lange bevor die Messsonde das Bauteil berührt. Die thermische Stabilisierung ist der erste entscheidende Schritt — Zahnradpumpenkomponenten müssen sich mindestens vier Stunden lang auf die Temperatur des Messraums (typischerweise 20°C ±1°C) angleichen, um thermische Ausdehnungsfehler auszuschließen.
Die Vorrichtung muss das Bauteil starr fixieren, ohne Spannverzerrungen einzubringen. Für Getriebekörper bieten V-Block-Vorrichtungen oder Spreizspanndorne eine stabile Unterstützung, während kritische Oberflächen für die Messsonde zugänglich bleiben.
Die Bezugspunktauswahl folgt der funktionalen Montagehierarchie. Der primäre Bezugspunkt ist typischerweise die Bohrungsachse, der sekundäre eine Stirnfläche, und der tertiäre wird durch ein Positioniermerkmal wie eine Passstiftbohrung festgelegt. Dieses Bezugspunktschema spiegelt die Funktion des Bauteils in der montierten Pumpe wider.
Die Sondenkalibration verwendet eine zertifizierte Referenzkugel, um den effektiven Sondenspitzenradius und den Stylusvektor zu bestimmen. Für Koordinatenmessmaschinen-Zahnradmessungen ermöglichen Stern-Stylus-Konfigurationen den Zugang zu Zahnflanken ohne Sondenwechsel, was die Messzykluszeit verkürzt und die Sondenwechselunsicherheit eliminiert.
CMM-Zahnradmessmethodik
Die CMM-Zahnradmessung folgt einer systematischen Abfolge, die darauf ausgelegt ist, den vollständigen geometrischen Charakter des Zahnrads zu erfassen. Der Prozess beginnt mit der Bestimmung der Rotationsachse des Zahnrads durch Messen des Bohrung- oder Wellendurchmessers und Extrahieren der Zylinderachse.
Schritt 1: Achsen- und Referenzfestlegung. Die CMM misst mehrere Querschnitte der Zahnradbohrung, um die Rotationsachse zu definieren. Ein Referenzzahn wird identifiziert, um die Winkel-Nullposition festzulegen.
Schritt 2: Evolventen-Profilscan. Die Sonde tastet entlang der Zahnflanke vom Fuß bis zur Spitze ab und erfasst die tatsächliche Evolvente. Der kontinuierliche Scanmodus sammelt Hunderte von Punkten pro Flanke und liefert detaillierte Profilformdaten.
Schritt 3: Flankenlinienmesung. Die Sonde traversiert entlang der Zahnbreite bei konstantem Wälzwinkel und erfasst die Flankenlinienabweichung über die Zahnradbreite. Dies zeigt Balligkeit, Konizität oder Verwindungsfehler auf.
Schritt 4: Teilungsabweichungsbeurteilung. Punkt-zu-Punkt-Antastung erfasst die Winkelposition jedes Zahns an einem Referenzdurchmesser. Einzelne Teilungsabweichung und kumulative Teilungsabweichung werden aus diesen Messungen berechnet.
Schritt 5: Zahndickenverifikation. Sehnen- oder Spannweitenmessungen über mehrere Zähne bestätigen den Materialzustand und die Flankenspielcharakteristika, die für die Maßgenauigkeit von Zahnradpumpen wesentlich sind.
Messen von Gehäuse- und Bohrungsgeometrie
Das Zahnradpumpengehäuse stellt aufgrund seiner Innenhohlraumgeometrie besondere Messherausforderungen dar. Die CMM-Inspektion des Gehäuses konzentriert sich auf den Bohrungsachsabstand, die Hohlraumform und die Planheit der Dichtflächen.
Die Messung des Bohrungsachsabstands verwendet einen Kreisanpassungsalgorithmus, der auf mehrere abgetastete Punkte innerhalb jeder Zahnradbohrung angewendet wird. Der Abstand zwischen den angepassten Kreismittelpunkten muss mit dem Nennwert innerhalb von ±0,005 mm übereinstimmen, um eine ordnungsgemäße Verzahnungseingriff zu gewährleisten.
Innenhohlraumabmessungen werden mit Langarm-Taststiften erfasst, die tief liegende Merkmale ohne Kollision erreichen können. Das Hohlraumprofil muss ein gleichmäßiges Spiel um den Zahnradkopfkreis aufrechterhalten, um Interferenzen zu vermeiden und gleichzeitig Leckagewege zu minimieren.
Die Ebenheit der Dichtfläche wird durch das Abtasten eines Rastermusters über die Verbindungsflächen bewertet. Ebenheitsfehler, die 0,008 mm überschreiten, beeinträchtigen die Dichtungsdichtheit und führen zu äußerer Leckage unter Druck.
Datenerfassungsparameter
Die folgende Tabelle beschreibt die Messparameter, Methoden und geltenden Normen, die bei der Drei-Koordinaten-Prüfung von Zahnradpumpenkomponenten angewendet werden.
| Parameter | Methode | Normreferenz |
|---|---|---|
| Evolventenprofil | Kontinuierliches Scannen | ISO 1328-1 |
| Zahnteilungsabweichung | Punkt-zu-Punkt-Antastung | AGMA 2015 |
| Bohrungsmittenabstand | Kreisanpassungsalgorithmus | ISO 286 |
| Oberflächenebenheit | Planares Abtastraster | ISO 12781 |
| Rundlauf | Rotationsachsenmessung | ISO 1101 |
Scandichte und Tastgeschwindigkeit werden gegen die Anforderungen an die Messunsicherheit abgewogen. Eine höhere Punktdichte verbessert die Formcharakterisierung, erhöht jedoch die Zykluszeit. Bei Prüfmethoden für Zahnradpumpen in der Produktion erfassen optimierte Scanpfade kritische Merkmale effizient, ohne Einbußen bei der Datenqualität.
CMM-Ergebnisse für Zahnradpumpenqualität interpretieren
Häufige Abweichungen und ihre Ursachen
Das Verständnis des Zusammenhangs zwischen gemessenen Abweichungen und ihren fertigungstechnischen Ursachen ist für eine effektive Qualitätskontrolle von Hydraulikpumpen unerlässlich. Die folgende Tabelle ordnet häufige CMM-Befunde ihren wahrscheinlichen Ursprüngen und Auswirkungen auf die Leistung zu.
| Abweichungstyp | Wahrscheinliche Ursache | Auswirkung auf die Pumpenleistung |
|---|---|---|
| Profilformfehler | Werkzeugverschleiß beim Wälzfräsen | Erhöhte Geräuschentwicklung & Pulsation |
| Teilungsabweichung | Teilungsfehler bei der Bearbeitung | Ungleichmäßige Lastverteilung |
| Bohrungsfehlausrichtung | Vorrichtungsverschiebung beim Bohren | Interne Leckage |
| Oberflächenebenheitsfehler | Einspannverformung | Dichtungsversagen |
| Rundlaufüberschreitung | Spindelfehler beim Schleifen | Vibration & vorzeitiger Verschleiß |
Wenn CMM-Daten Bedingungen außerhalb der Toleranz aufzeigen, weist das Abweichungsmuster häufig direkt auf den verantwortlichen Fertigungsprozess hin. Diese Diagnosefähigkeit macht die Drei-Koordinaten-Messung für kontinuierliche Verbesserungsprogramme unverzichtbar.
Toleranzbewertung nach Industriestandards
CMM-Ergebnisse werden je nach Anwendung und Kundenanforderungen anhand mehrerer überlappender Normen bewertet. ISO 1328-1 definiert Verzahnungsgenauigkeitsklassen von 1 (höchste Präzision) bis 12, wobei die meisten hydraulischen Zahnradpumpen eine Genauigkeit der Klasse 5–7 erfordern.
AGMA 2015 bietet ein gleichwertiges Klassifizierungssystem, das in der nordamerikanischen Fertigung weit verbreitet ist. DIN 3962 wird weiterhin in europäischen Spezifikationen referenziert, insbesondere für ältere Konstruktionen.
Für die Qualitätskontrolle von Hydraulikpumpen kombinieren die Abnahmekriterien typischerweise getriebespezifische Normen mit allgemeiner Maßtolerierung gemäß ISO 2768 und geometrischer Tolerierung gemäß ISO 1101. Die CMM-Software vergleicht die gemessenen Werte automatisch mit diesen Multi-Norm-Anforderungen und kennzeichnet alle Abweichungen.
Die statistische Auswertung über Produktionschargen hinweg liefert Prozesskennzahlen (Cpk), die angeben, ob der Fertigungsprozess konsistent Teile innerhalb der Spezifikation produziert. Ein Cpk-Wert über 1,33 ist für kritische Zahnradpumpenmaße in der Regel erforderlich.
Best Practices für Berichterstattung und Dokumentation
Effektive CMM-Berichte übersetzen rohe Koordinatendaten in verwertbare Qualitätsinformationen. GD&T-Angaben in Prüfberichten spiegeln die Zeichnungsspezifikationen wider und liefern einen klaren Bestanden/Nicht-bestanden-Status für jedes kontrollierte Merkmal.
Farbkodierte Abweichungsdiagramme überlagern gemessene Abweichungen auf 3D-Teilmodellen und machen sofort sichtbar, wo und wie stark ein Teil vom Sollwert abweicht. Rote Bereiche kennzeichnen Toleranzüberschreitungen, während Grün die Konformität bestätigt.
Die Integration der statistischen Prozesskontrolle speist CMM-Ergebnisse direkt in SPC-Datenbanken ein. Regelkarten verfolgen dimensionale Trends über die Zeit und ermöglichen proaktive Eingriffe, bevor Prozesse außerhalb der Toleranz driften. Dieser geschlossene Regelkreis ist grundlegend für das moderne Management der Maßgenauigkeit von Zahnradpumpen.
Fortgeschrittene Techniken bei der Koordinatenmessung von Zahnradpumpen
Multi-Sensor-CMM-Ansätze
Moderne CMM-Plattformen integrieren mehrere Sensortechnologien auf einer einzigen Maschine und ermöglichen so umfassende Prüfmethoden für Zahnradpumpen ohne Neupositionierung des Teils. Taktile Taster bieten die höchste Einzelpunktgenauigkeit für kritische Bezugsmerkmale und Bohrungsgeometrien.
Laserlinienscanner ergänzen die taktile Antastung durch die schnelle Erfassung dichter Punktwolken komplexer Oberflächen. Für Zahnflanken kann das Laserscanning Tausende von Punkten pro Sekunde erfassen und detaillierte Oberflächenkarten erstellen, die Formfehler aufdecken, die für die Einzelpunktmessung unsichtbar sind.
Optische Sensoren, einschließlich chromatischer Weißlichttaster, messen empfindliche oder hochpolierte Oberflächen ohne Antastkraft. Dies ist besonders wertvoll für die Messung von Dichtflächen und geläppten Oberflächen an Zahnradpumpen-Endplatten, bei denen der Tasterkontakt die Oberfläche beschädigen könnte.
Der Multi-Sensor-Ansatz reduziert die gesamte Prüfzeit im Vergleich zu Einzelsensor-Methoden um 30–50% und liefert gleichzeitig umfangreichere Daten für die Beurteilung der Maßgenauigkeit von Zahnradpumpen.
Automatisierte KMG-Programmierung für Produktionsumgebungen
Die Zahnradpumpenherstellung in Produktionsvolumen erfordert automatisierte KMG-Routinen, die den Bedienungsaufwand minimieren. Die Offline-Programmierung mithilfe von CAD-Modellen ermöglicht die Entwicklung und Validierung von Messprogrammen, bevor die Teile am KMG eintreffen.
Die Teilefamilien-Programmierung erstellt parametrische Routinen, die sich an verschiedene Zahnradpumpengrößen innerhalb einer Produktreihe anpassen. Ein einziges Masterprogramm passt Tastersystemwege, Merkmalanzahlen und Toleranzzonen basierend auf der Teilenummernauswahl an und eliminiert redundanten Programmieraufwand.
Die Zykluszeit-Optimierung umfasst die strategische Sequenzierung von Tastersystembewegungen zur Minimierung von Verfahrwegen und Tastersystemwechseln. Bei einer typischen Zahnradpumpenbaugruppe reduzieren optimierte Programme die Messzeit um 25–40% im Vergleich zu manuell sequenzierten Routinen.
Automatisierte Beladesysteme mit palettierten Vorrichtungen ermöglichen den KMG-Betrieb ohne Bedienpersonal während Nebenzeiten und maximieren die Gerätenutzung für Qualitätskontrollprogramme von Hydraulikpumpen in hohen Stückzahlen.
Unsicherheitsbudgetierung für die Zahnradmessung
Jede KMG-Messung weist eine inhärente Unsicherheit auf, die quantifiziert und beherrscht werden muss. Bei der KMG-Zahnflankenmessung umfassen die primären Unsicherheitsbeiträge den volumetrischen Maschinenfehler, den Tastersystem-Qualifizierungsfehler, thermische Einflüsse, die Wiederholbarkeit der Aufspannung sowie den Formfehler des Teils.
Die volumetrische Maschinengenauigkeit, typischerweise angegeben als ±(1.5 + L/333) µm, wobei L die gemessene Länge in mm ist, legt den grundlegenden Unsicherheitssockel fest. Die Tastersystem-Qualifizierung fügt je nach Styluslänge und Konfiguration 0.3–0.8 µm hinzu.
Thermische Einflüsse stellen die größte kontrollierbare Unsicherheitsquelle dar. Eine Temperaturabweichung von 1°C an einem Zahnradpumpengehäuse aus Stahl kann einen Maßfehler von 0.012 mm/m verursachen. Eine strenge Umgebungskontrolle und die Anwendung einer Echtzeit-Temperaturkompensation minimieren diesen Beitrag.
Die erweiterte Gesamtunsicherheit (k=2, 95% Konfidenz) für die typische KMG-Prüfung von Zahnradpumpen liegt zwischen 2–4 µm. Diese muss unterhalb eines Viertels der Teiletoleranz bleiben, um das 4:1-Messfähigkeitsverhältnis zu erfüllen, das von den meisten Qualitätskontrollspezifikationen für Hydraulikpumpen gefordert wird.
Ein sorgfältig erstelltes Unsicherheitsbudget validiert nicht nur die Messfähigkeit, sondern zeigt auch auf, wo Investitionen in die Umgebungskontrolle oder Geräteaufrüstungen die größte Verbesserung der Inspektionssicherheit bei der Koordinatenmessung von Zahnrädern erzielen.
Häufig gestellte Fragen (FAQ)
Welche Genauigkeit kann ein KMG bei der Messung von Zahnradpumpenkomponenten erreichen?
Moderne KMGs erreichen eine volumetrische Genauigkeit von ±1,5 µm, was für Zahnradpumpentoleranzen, die typischerweise im Bereich von ±3–8 µm liegen, mehr als ausreichend ist. Hochwertige Maschinen in temperaturkontrollierten Labors können ±0,8 µm erreichen und bieten damit außergewöhnliche Messsicherheit für kritische Qualitätskontrollanwendungen bei Hydraulikpumpen. Die tatsächlich erzielte Genauigkeit hängt von der Tastersystemkonfiguration, den Umgebungsbedingungen und der Messstrategie ab.
Kann ein KMG dedizierte Zahnradprüfmaschinen ersetzen?
KMGs bieten außergewöhnliche Flexibilität bei der Mehrmerkmale-Prüfung von Zahnradpumpenkomponenten und messen Zähne, Bohrungen, Gehäuse und Oberflächen auf einer einzigen Plattform. Dedizierte Zahnradanalysatoren bleiben jedoch aufgrund ihrer optimierten Drehtische und zweckentwickelten Software für Evolventen- und Flankenlinienprüfungen in hohen Stückzahlen schneller. Viele Betriebe setzen beide ein — KMGs für umfassende Erstmuster- und periodische Audits sowie dedizierte Zahnradprüfgeräte für prozessbegleitende Produktionsprüfungen, bei denen die Taktzeit entscheidend ist.
Wie lange dauert eine vollständige Drei-Koordinaten-Prüfung einer Zahnradpumpe?
Eine vollständige Drei-Koordinaten-Prüfung erfordert typischerweise 15–45 Minuten, abhängig von der Anzahl der Zähne, der gemessenen Merkmale und der gewählten Scandichte. Ein einfaches Stirnrad mit 12 Zähnen und grundlegenden Gehäuseprüfungen kann in 15 Minuten abgeschlossen werden. Eine komplexe Baugruppe mit mehreren Zahnrädern, vollständiger Evolventenprofilierung und umfassender Gehäusegeometriebewertung kann sich auf 45 Minuten oder mehr ausdehnen. Automatisierte Programme mit optimierten Tasterpfaden erreichen konsistent den unteren Bereich dieser Spanne.
Welche Normen regeln die KMG-Prüfung von Zahnradpumpen?
Zu den wichtigsten Normen gehören ISO 1328-1 für die Zahnradgenauigkeitsklassifizierung, ISO 10360 für die KMG-Leistungsverifizierung und AGMA 2015 für die Zahnradklassifizierung in nordamerikanischen Anwendungen. Weitere relevante Normen umfassen ISO 1101 für geometrische Tolerierung, ISO 12781 für die Ebenheitsbewertung und ISO 286 für Maße und Passungen. Spezifische Hydraulikpumpennormen wie ISO 4391 können je nach Druckstufe und Anwendung der Pumpe zusätzliche Maßanforderungen vorschreiben.
Wie oft sollten KMG-Taster für Zahnradmessungen kalibriert werden?
Eine Kalibrierung wird zu Beginn jeder Messschicht sowie nach jedem Tasterwechsel oder Kollisionsereignis empfohlen, um die Messintegrität des Koordinatenmessgeräts bei Zahnradmessungen zu gewährleisten. Für kritische Zahnradpumpen-Prüfmethoden schreiben viele Qualitätsprotokolle eine Neukalibrierung alle 4–8 Stunden Dauerbetrieb vor. Temperaturschwankungen in der Umgebung von mehr als 0,5°C sollten ebenfalls eine Neukalibrierung auslösen. Die Führung eines Kalibrierprotokolls hilft dabei, Tasterabnutzungstendenzen zu erkennen, die auf die Notwendigkeit eines Stylusaustauschs hinweisen, bevor die Messqualität beeinträchtigt wird.



