

Falhas em bombas de engrenagens custam aos sistemas hidráulicos milhares em tempo de inatividade anualmente — no entanto, a maioria dos defeitos remonta a erros dimensionais em nível de mícron detectáveis apenas por meio de medição por três coordenadas. Veja como a tecnologia CMM está transformando o controle de qualidade de bombas de engrenagens e prevenindo avarias dispendiosas antes que aconteçam.
Quem já trabalhou com sistemas hidráulicos sabe que as bombas de engrenagens realizam o trabalho mais pesado quando se trata de potência de fluido. O ponto delicado é que mesmo pequenos erros na geometria dos dentes ou no alinhamento dos furos — coisas que não se consegue detectar a olho nu — têm a tendência de se transformar em problemas sérios ao longo do tempo. É aí que entra a medição por três coordenadas. É realmente a forma mais confiável de identificar esses defeitos ocultos antes que saiam do chão de fábrica.
Entendendo a Medição por Três Coordenadas para Bombas de Engrenagens
O que é uma Máquina de Medição por Coordenadas (CMM)?
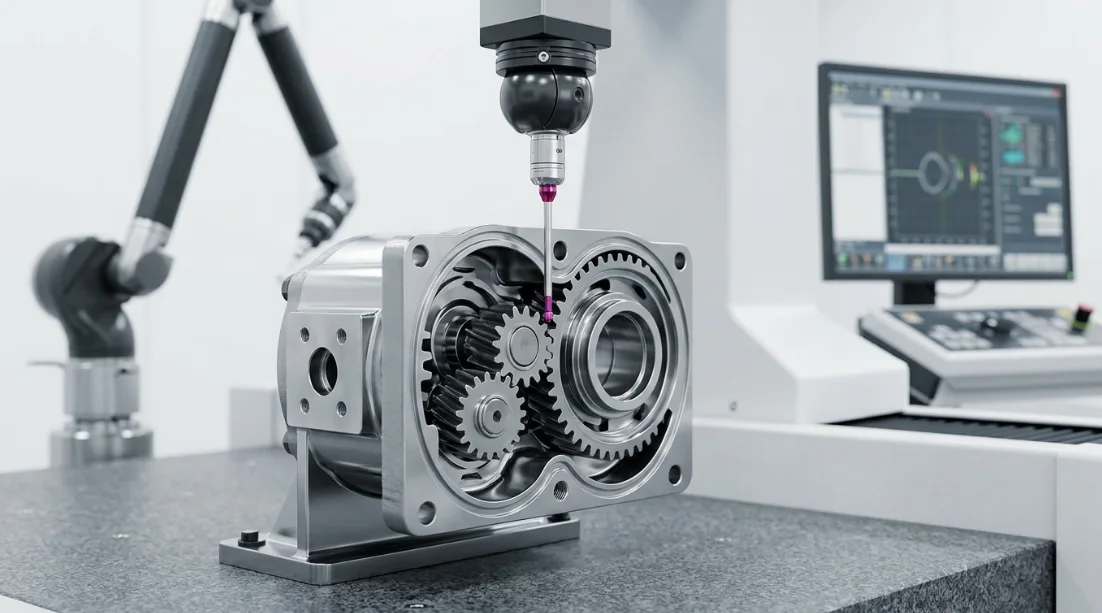
Uma Máquina de Medição por Coordenadas é um instrumento de metrologia de precisão que captura a geometria física de um objeto sondando pontos discretos ou escaneando superfícies no espaço tridimensional. A máquina opera ao longo dos eixos X, Y e Z com resolução de encoder em nível de nanômetro, traduzindo características físicas em dados de coordenadas digitais.
Para métodos de inspeção de bombas de engrenagens, as CMMs geralmente empregam duas tecnologias de sonda. As sondas tácteis de toque capturam dados de pontos individuais com alta repetibilidade, enquanto as sondas de varredura analógica traçam perfis de superfície contínuos, essenciais para a avaliação dos dentes de engrenagem em perfil evolvente.
O princípio de funcionamento baseia-se no estabelecimento de um referencial de coordenadas alinhado às características de datum da peça. Uma vez alinhado, cada ponto medido é expresso em relação a esse referencial, permitindo a comparação direta com a geometria CAD nominal e as especificações GD&T.
Por que as Bombas de Engrenagens Exigem Testes Dimensionais de Precisão
As bombas de engrenagens operam com base no princípio do encaixe dos dentes de engrenagem, aprisionando e deslocando fluido dentro de cavidades de alojamento com folgas reduzidas. Esse princípio de funcionamento significa que a precisão dimensional governa diretamente a eficiência volumétrica, a capacidade de pressão e a vida útil.
A precisão do perfil dos dentes deve ser mantida dentro de ±0,005 mm para garantir um encaixe suave sem pulsação ou ruído excessivos. Desvios de passo além da tolerância criam distribuição de carga irregular, acelerando o desgaste em dentes específicos.
O alinhamento dos furos e a geometria do alojamento são igualmente críticos. Um erro de distância entre centros de apenas 0,01 mm entre os furos das engrenagens pode aumentar o vazamento interno em 15–20%, reduzindo drasticamente a eficiência da bomba. Essas tolerâncias situam a precisão dimensional das bombas de engrenagens diretamente no domínio da tecnologia de medição por coordenadas.
As normas de controle de qualidade de bombas hidráulicas da ISO, AGMA e DIN especificam requisitos de verificação dimensional que somente instrumentos de classe CMM conseguem satisfazer de forma confiável.
Componentes Principais de uma Bomba de Engrenagens Medidos por CMM
Cada superfície funcional de uma bomba de engrenagens contribui para sua integridade de vedação e características de fluxo. A tabela a seguir resume os componentes críticos, suas dimensões principais e as tolerâncias que a inspeção de engrenagens por máquina de medição por coordenadas deve verificar.
| Componente | Dimensão Crítica | Tolerância Típica |
|---|---|---|
| Dentes da engrenagem | Perfil do dente & passo | ±0.005 mm |
| Furo da engrenagem | Diâmetro & cilindricidade | ±0.003 mm |
| Cavidade do alojamento | Planicidade e paralelismo | ±0,008 mm |
| Munhões do eixo | Concentricidade e batimento | ±0,004 mm |
| Tampas laterais | Planicidade da superfície | ±0,006 mm |
Essas tolerâncias representam a fronteira entre uma bomba que entrega o desempenho nominal e uma que sofre falha prematura. A medição de dentes de engrenagem por CMM fornece o único método prático para verificar todas essas características em uma única plataforma.
Processo de Medição por Três Coordenadas para Bombas de Engrenagem
Preparação Pré-Medição
A inspeção por CMM bem-sucedida começa muito antes de a sonda tocar a peça. A estabilização térmica é o primeiro passo crítico — os componentes da bomba de engrenagem devem se equilibrar à temperatura da sala de medição (tipicamente 20°C ±1°C) por um mínimo de quatro horas para eliminar erros de expansão térmica.
A fixação deve prender o componente de forma rígida sem introduzir distorção por aperto. Para corpos de engrenagem, fixadores em bloco V ou mandris expansores fornecem suporte estável, deixando as superfícies críticas acessíveis à sonda.
A seleção de datum segue a hierarquia funcional de montagem. O datum primário é tipicamente o eixo do furo, o secundário é uma face de extremidade, e o terciário é estabelecido por um elemento de localização, como um furo de pino. Este esquema de datum reflete o funcionamento do componente na bomba montada.
A calibração da sonda utiliza uma esfera de referência certificada para estabelecer o raio efetivo da ponta da sonda e o vetor do estilete. Para medições de engrenagens em máquinas de medição por coordenadas, configurações de estilete em estrela permitem acesso aos flancos dos dentes sem troca de sonda, reduzindo o tempo de ciclo de medição e eliminando a incerteza de troca de sonda.
Metodologia de Medição de Dentes de Engrenagem por CMM
A medição de dentes de engrenagem por CMM segue uma sequência sistemática projetada para capturar o caráter geométrico completo da engrenagem. O processo começa com o estabelecimento do eixo rotacional da engrenagem, medindo o diâmetro do furo ou eixo e extraindo o eixo do cilindro.
Etapa 1: Estabelecimento de eixo e referência. O CMM mede múltiplas seções transversais do furo da engrenagem para definir o eixo rotacional. Um dente de referência é identificado para estabelecer a posição angular zero.
Etapa 2: Varredura do perfil de evolvente. A sonda percorre o flanco do dente da raiz até a ponta, capturando a curva evolvente real. O modo de varredura contínua coleta centenas de pontos por flanco, fornecendo dados detalhados da forma do perfil.
Etapa 3: Medição de hélice. A sonda percorre ao longo da largura da face do dente em um ângulo de rolamento constante, capturando o desvio de hélice ao longo da largura da engrenagem. Isso revela erros de abaulamento, conicidade ou torção.
Etapa 4: Avaliação do desvio de passo. A apalpação ponto a ponto captura a posição angular de cada dente em um diâmetro de referência. O desvio de passo individual e o desvio de passo acumulado são calculados a partir dessas medições.
Etapa 5: Verificação da espessura do dente. Medições de corda ou de abrangência em múltiplos dentes confirmam a condição do material e as características de folga essenciais para a precisão dimensional da bomba de engrenagem.
Medição da Geometria do Alojamento e do Furo
O alojamento da bomba de engrenagem apresenta desafios únicos de medição devido à geometria de sua cavidade interna. A inspeção por CMM do alojamento concentra-se na distância entre centros dos furos, na forma da cavidade e na planicidade da superfície de vedação.
A medição da distância entre centros de furos utiliza um algoritmo de ajuste de círculo aplicado a múltiplos pontos sondados em cada furo de engrenagem. A distância entre os centros dos círculos ajustados deve corresponder ao valor nominal com tolerância de ±0,005 mm para garantir o correto engrenamento.
As dimensões da cavidade interna são capturadas com apalpadores de longo alcance que acessam características profundas sem colisão. O perfil da cavidade deve manter folga uniforme ao redor do círculo de ponta da engrenagem para evitar interferência e minimizar caminhos de vazamento.
A planicidade da superfície de vedação é avaliada por varredura em padrão de grade sobre as faces de acoplamento. Erros de planicidade superiores a 0,008 mm comprometem a vedação da junta e causam vazamento externo sob pressão.
Parâmetros de Aquisição de Dados
A tabela a seguir detalha os parâmetros de medição, métodos e normas aplicáveis durante os ensaios por três coordenadas de componentes de bombas de engrenagem.
| Parâmetro | Método | Referência Normativa |
|---|---|---|
| Perfil de evolvente | Varredura contínua | ISO 1328-1 |
| Desvio de passo do dente | Medição ponto a ponto | AGMA 2015 |
| Distância entre centros de furo | Algoritmo de ajuste de círculo | ISO 286 |
| Planeza de superfície | Grade de varredura planar | ISO 12781 |
| Batimento | Medição de eixo rotacional | ISO 1101 |
A densidade de varredura e a velocidade da sonda são equilibradas em relação aos requisitos de incerteza de medição. Uma maior densidade de pontos melhora a caracterização de forma, mas aumenta o tempo de ciclo. Para métodos de inspeção de bombas de engrenagem em produção, trajetórias de varredura otimizadas capturam características críticas de forma eficiente, sem comprometer a qualidade dos dados.
Interpretando Resultados de CMM para Qualidade de Bombas de Engrenagem
Desvios Comuns e Suas Causas
Compreender a relação entre os desvios medidos e suas causas raiz de fabricação é essencial para um controle de qualidade eficaz de bombas hidráulicas. A tabela a seguir mapeia os achados comuns de CMM para suas origens prováveis e impactos no desempenho.
| Tipo de Desvio | Causa Provável | Impacto no Desempenho da Bomba |
|---|---|---|
| Erro de forma do perfil | Desgaste da ferramenta durante o hobbing | Aumento de ruído e pulsação |
| Desvio de passo | Erro de indexação na usinagem | Distribuição desigual de carga |
| Desalinhamento do furo | Deslocamento do dispositivo durante a furação | Vazamento interno |
| Erro de planicidade da superfície | Distorção por fixação | Falha de vedação |
| Excesso de batimento | Erro de fuso na retificação | Vibração e desgaste prematuro |
Quando os dados da MMC revelam condições fora de tolerância, o padrão de desvio frequentemente aponta diretamente para o processo de fabricação responsável. Essa capacidade de diagnóstico torna os ensaios por três coordenadas indispensáveis para programas de melhoria contínua.
Avaliação de Tolerâncias em Relação às Normas do Setor
Os resultados da MMC são avaliados em relação a múltiplas normas sobrepostas, dependendo da aplicação e dos requisitos do cliente. A ISO 1328-1 define as classes de precisão de engrenagens de 1 (maior precisão) a 12, sendo que a maioria das bombas de engrenagens hidráulicas requer precisão de Classe 5–7.
O AGMA 2015 fornece um sistema de classificação equivalente amplamente utilizado na fabricação norte-americana. O DIN 3962 continua sendo referenciado em especificações europeias, particularmente em projetos legados.
Para o controle de qualidade de bombas hidráulicas, os critérios de aceitação geralmente combinam normas específicas para engrenagens com tolerâncias dimensionais gerais conforme a ISO 2768 e tolerâncias geométricas conforme a ISO 1101. O software de CMM compara automaticamente os valores medidos com esses requisitos de múltiplas normas e sinaliza quaisquer não conformidades.
A avaliação estatística em lotes de produção revela índices de capacidade do processo (Cpk) que indicam se o processo de fabricação produz consistentemente peças dentro das especificações. Um valor de Cpk acima de 1,33 é geralmente exigido para dimensões críticas de bombas de engrenagem.
Melhores Práticas de Relatórios e Documentação
Relatórios eficazes de CMM traduzem dados brutos de coordenadas em informações de qualidade acionáveis. As indicações de GD&T nos relatórios de inspeção espelham as especificações do desenho, fornecendo um status claro de aprovação/reprovação para cada característica controlada.
Gráficos de desvio mapeados por cores sobrepõem os desvios medidos em modelos 3D da peça, tornando imediatamente visível onde e quanto uma peça se desvia do nominal. As zonas vermelhas indicam áreas fora de tolerância, enquanto o verde confirma a conformidade.
A integração com o controle estatístico de processo alimenta os resultados do CMM diretamente em bancos de dados de SPC. Os gráficos de controle acompanham as tendências dimensionais ao longo do tempo, permitindo intervenção proativa antes que os processos se desviem para fora da tolerância. Essa abordagem de malha fechada é fundamental para o gerenciamento moderno da precisão dimensional de bombas de engrenagem.
Técnicas Avançadas em Ensaios por Coordenadas de Bombas de Engrenagem
Abordagens de CMM com Múltiplos Sensores
As plataformas modernas de CMM integram múltiplas tecnologias de sensores em uma única máquina, permitindo métodos abrangentes de inspeção de bombas de engrenagem sem reposicionamento da peça. As sondas táteis fornecem a maior precisão de ponto único para características de datum críticas e geometria de furos.
Os scanners de linha a laser complementam a apalpação tátil ao capturar rapidamente nuvens de pontos densas de superfícies complexas. Para os flancos dos dentes de engrenagem, a varredura a laser pode adquirir milhares de pontos por segundo, construindo mapas detalhados de superfície que revelam erros de forma invisíveis à medição por pontos discretos.
Sensores ópticos, incluindo sondas de luz branca cromática, medem superfícies delicadas ou altamente polidas sem força de contato. Isso é particularmente valioso para medir faces de vedação e superfícies lapidadas em placas de extremidade de bombas de engrenagem, onde o contato da sonda poderia marcar a superfície.
A abordagem multissensor reduz o tempo total de inspeção em 30–50% em comparação com métodos de sensor único, fornecendo dados mais ricos para a avaliação da precisão dimensional de bombas de engrenagens.
Programação CMM Automatizada para Ambientes de Produção
A fabricação de bombas de engrenagens em volume de produção exige rotinas CMM automatizadas que minimizem a intervenção do operador. A programação offline com modelos CAD permite que os programas de medição sejam desenvolvidos e validados antes que as peças cheguem à CMM.
A programação por família de peças cria rotinas paramétricas que se adaptam a diferentes tamanhos de bombas de engrenagens dentro de uma linha de produtos. Um único programa mestre ajusta os trajetos da sonda, a contagem de recursos e as zonas de tolerância com base na seleção do número de peça, eliminando esforços de programação redundantes.
A otimização do tempo de ciclo envolve o sequenciamento estratégico dos movimentos da sonda para minimizar a distância percorrida e as trocas de sonda. Para um conjunto típico de bomba de engrenagens, os programas otimizados reduzem o tempo de medição em 25–40% em comparação com rotinas sequenciadas manualmente.
Os sistemas de carregamento automatizado com fixadores paletizados permitem a operação CMM sem supervisão durante turnos noturnos, maximizando a utilização dos equipamentos em programas de controle de qualidade de bombas hidráulicas de alto volume.
Orçamento de Incerteza para Medição de Engrenagens
Toda medição CMM carrega uma incerteza inerente que deve ser quantificada e gerenciada. Para a medição de dentes de engrenagens por CMM, os principais contribuintes de incerteza incluem o erro volumétrico da máquina, o erro de qualificação da sonda, efeitos térmicos, repetibilidade da fixação e erro de forma da peça.
A precisão volumétrica da máquina, tipicamente especificada como ±(1.5 + L/333) µm onde L é o comprimento medido em mm, estabelece o piso de incerteza de referência. A qualificação da sonda acrescenta 0.3–0.8 µm dependendo do comprimento e da configuração do estilete.
Os efeitos térmicos representam a maior fonte de incerteza controlável. Um desvio de temperatura de 1°C em um alojamento de bomba de engrenagens de aço pode introduzir 0.012 mm/m de erro dimensional. Manter um controle ambiental rigoroso e aplicar compensação de temperatura em tempo real minimiza essa contribuição.
A incerteza expandida total (k=2, 95% de confiança) para inspeção CMM típica de bombas de engrenagens varia de 2–4 µm. Este valor deve permanecer abaixo de um quarto da tolerância da peça para satisfazer a razão de capacidade de medição 4:1 exigida pela maioria das especificações de controle de qualidade de bombas hidráulicas.
Um orçamento de incerteza bem elaborado não apenas valida a capacidade de medição, mas também identifica onde o investimento em controle ambiental ou atualização de equipamentos proporcionará a maior melhoria na confiança da inspeção de engrenagens por máquina de medição por coordenadas.
Perguntas Frequentes (FAQ)
Qual precisão uma MMC pode alcançar ao medir componentes de bombas de engrenagens?
As MMCs modernas alcançam precisão volumétrica de ±1,5 µm, o que é mais do que suficiente para as tolerâncias de bombas de engrenagens, que variam tipicamente entre ±3–8 µm. Máquinas de alto desempenho em laboratórios com temperatura controlada podem atingir ±0,8 µm, proporcionando confiança de medição excepcional para aplicações críticas de controle de qualidade de bombas hidráulicas. A precisão efetivamente alcançada depende da configuração da sonda, das condições ambientais e da estratégia de medição.
Uma MMC pode substituir máquinas dedicadas de teste de engrenagens?
As MMCs oferecem flexibilidade excepcional para inspeção de múltiplos recursos em componentes de bombas de engrenagens, medindo dentes, furos, carcaças e superfícies em uma única plataforma. No entanto, os analisadores dedicados de engrenagens continuam sendo mais rápidos para verificações de alta produção de perfil evolvente e hélice, devido às suas mesas giratórias otimizadas e software desenvolvido para essa finalidade. Muitas instalações utilizam ambos — MMCs para auditorias abrangentes de primeiro artigo e periódicas, e testadores dedicados de engrenagens para verificações de produção em processo, onde o tempo de ciclo é crítico.
Quanto tempo leva uma inspeção completa por três coordenadas de uma bomba de engrenagens?
Uma inspeção completa por três coordenadas normalmente requer entre 15–45 minutos, dependendo do número de dentes, dos recursos medidos e da densidade de varredura selecionada. Uma engrenagem cilíndrica simples com 12 dentes e verificações básicas da carcaça pode ser concluída em 15 minutos. Uma montagem complexa com múltiplas engrenagens, perfil evolvente completo e avaliação abrangente da geometria da carcaça pode se estender a 45 minutos ou mais. Programas automatizados com trajetórias de sonda otimizadas atingem consistentemente a extremidade inferior desse intervalo.
Quais normas regem a inspeção por MMC de bombas de engrenagens?
As normas primárias incluem a ISO 1328-1 para classificação de precisão de engrenagens, a ISO 10360 para verificação de desempenho de MMCs e a AGMA 2015 para classificação de engrenagens em aplicações norte-americanas. Outras normas relevantes incluem a ISO 1101 para tolerâncias geométricas, a ISO 12781 para avaliação de planicidade e a ISO 286 para limites e ajustes. Normas específicas para bombas hidráulicas, como a ISO 4391, podem impor requisitos dimensionais adicionais dependendo da classificação de pressão e da aplicação da bomba.
Com que frequência as sondas de MMC devem ser calibradas para medição de engrenagens?
Recomenda-se a calibração no início de cada turno de medição e após qualquer troca de sonda ou evento de colisão, a fim de manter a integridade das medições de engrenagens na máquina de medição por coordenadas. Para métodos críticos de inspeção de bombas de engrenagens, muitos protocolos de qualidade exigem requalificação a cada 4–8 horas de operação contínua. Variações de temperatura ambiente superiores a 0,5°C também devem acionar a recalibração. A manutenção de um registro de calibração auxilia na identificação de tendências de degradação da sonda, indicando a necessidade de substituição do apalpador antes que a qualidade da medição seja comprometida.



