

Les défaillances des pompes à engrenages coûtent aux systèmes hydrauliques des milliers d'euros en temps d'arrêt chaque année — pourtant, la plupart des défauts sont liés à des erreurs dimensionnelles au niveau du micron, détectables uniquement par mesure tridimensionnelle. Voici comment la technologie CMM transforme le contrôle qualité des pompes à engrenages et prévient les pannes coûteuses avant qu'elles ne surviennent.
Quiconque a travaillé avec des systèmes hydrauliques sait que les pompes à engrenages jouent un rôle essentiel dans la transmission de puissance hydraulique. La difficulté réside dans le fait que même de légères erreurs de géométrie des dents ou d'alignement des alésages — imperceptibles à l'œil nu — peuvent rapidement engendrer de graves problèmes. C'est là qu'intervient la mesure tridimensionnelle. Il s'agit véritablement de la méthode la plus fiable pour détecter ces défauts cachés avant qu'ils ne quittent l'atelier.
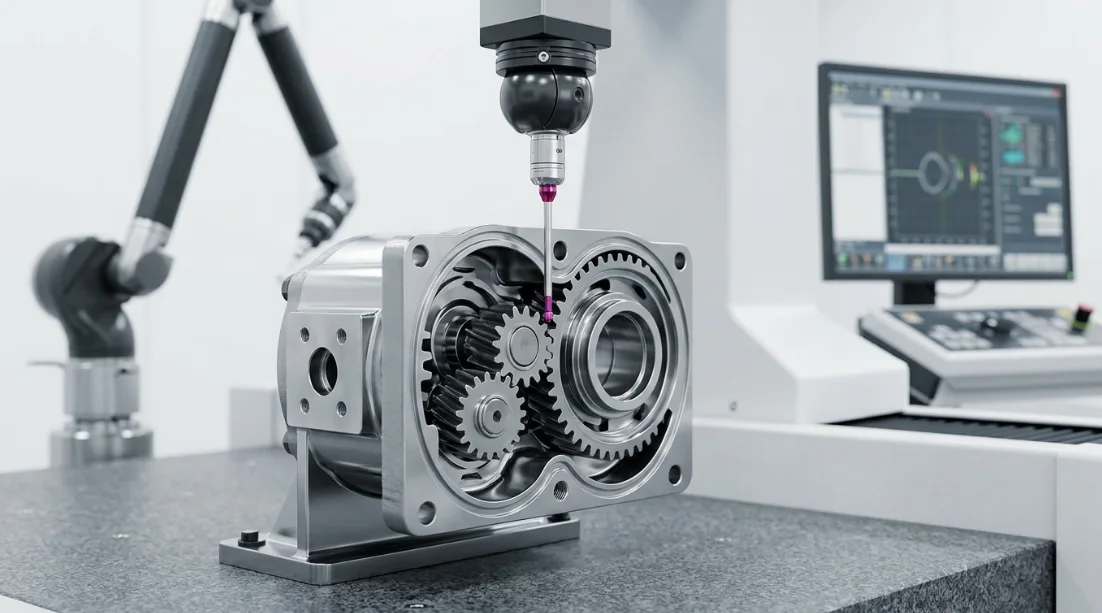
Comprendre la Mesure Tridimensionnelle pour les Pompes à Engrenages
Qu'est-ce qu'une Machine à Mesurer Tridimensionnelle (MMT) ?
Une Machine à Mesurer Tridimensionnelle est un instrument de métrologie de précision qui capture la géométrie physique d'un objet en sondant des points discrets ou en balayant des surfaces dans l'espace tridimensionnel. La machine opère selon les axes X, Y et Z avec une résolution d'encodeur au niveau du nanomètre, traduisant les caractéristiques physiques en données de coordonnées numériques.
Pour les méthodes d'inspection des pompes à engrenages, les MMT utilisent généralement deux technologies de palpage. Les palpeurs tactiles à déclenchement capturent des données de points individuels avec une haute répétabilité, tandis que les palpeurs de balayage analogiques tracent des profils de surface continus, indispensables pour l'évaluation des dents d'engrenages à développante.
Le principe de fonctionnement repose sur l'établissement d'un référentiel de coordonnées aligné sur les éléments de référence de la pièce. Une fois aligné, chaque point mesuré est exprimé par rapport à ce référentiel, permettant une comparaison directe avec la géométrie CAO nominale et les spécifications GD&T.
Pourquoi les Pompes à Engrenages Exigent-elles des Tests Dimensionnels de Précision
Les pompes à engrenages fonctionnent sur le principe de l'engrènement des dents qui piègent et déplacent le fluide dans des cavités de carter à faible jeu. Ce principe de fonctionnement implique que la précision dimensionnelle régit directement le rendement volumétrique, la capacité en pression et la durée de vie.
La précision du profil des dents doit être maintenue dans une plage de ±0,005 mm pour garantir un engrènement fluide sans pulsation ni bruit excessifs. Des écarts de pas hors tolérance créent une distribution inégale des charges qui accélère l'usure de certaines dents.
L'alignement des alésages et la géométrie du carter sont tout aussi critiques. Une erreur d'entraxe de seulement 0,01 mm entre les alésages des engrenages peut augmenter les fuites internes de 15–20%, réduisant considérablement le rendement de la pompe. Ces tolérances placent la précision dimensionnelle des pompes à engrenages dans le domaine de la technologie de mesure par coordonnées.
Les normes de contrôle qualité des pompes hydrauliques ISO, AGMA et DIN spécifient toutes des exigences de vérification dimensionnelle que seuls les instruments de classe MMT peuvent satisfaire de manière fiable.
Composants Clés d'une Pompe à Engrenages Mesurés par MMT
Chaque surface fonctionnelle d'une pompe à engrenages contribue à son intégrité d'étanchéité et à ses caractéristiques de débit. Le tableau suivant résume les composants critiques, leurs dimensions clés et les tolérances que l'inspection des engrenages par machine à mesurer tridimensionnelle doit vérifier.
| Composant | Dimension Critique | Tolérance Typique |
|---|---|---|
| Dents d'engrenage | Profil de dent & pas | ±0.005 mm |
| Alésage d'engrenage | Diamètre & cylindricité | ±0.003 mm |
| Cavité du boîtier | Planéité & parallélisme | ±0.008 mm |
| Tourillons d'arbre | Concentricité & faux-rond | ±0.004 mm |
| Plaques d'extrémité | Planéité de surface | ±0.006 mm |
Ces tolérances représentent la limite entre une pompe qui délivre les performances nominales et une pompe qui subit une défaillance prématurée. La mesure des dents d'engrenage par MMT constitue la seule méthode pratique pour vérifier toutes ces caractéristiques sur une plateforme unique.
Processus de contrôle tridimensionnel pour les pompes à engrenages
Préparation avant mesure
Un contrôle MMT réussi commence bien avant que le palpeur entre en contact avec la pièce. La stabilisation thermique est la première étape critique — les composants de pompe à engrenages doivent s'équilibrer à la température de la salle de mesure (généralement 20°C ±1°C) pendant au moins quatre heures afin d'éliminer les erreurs de dilatation thermique.
Le dispositif de fixation doit maintenir le composant de manière rigide sans introduire de distorsion due au serrage. Pour les corps d'engrenages, les dispositifs à blocs en V ou les mandrins expansibles offrent un support stable tout en laissant les surfaces critiques accessibles à la sonde.
La sélection des références suit la hiérarchie fonctionnelle de l'assemblage. La référence primaire est généralement l'axe de l'alésage, la référence secondaire est une face d'extrémité, et la référence tertiaire est établie par un élément de positionnement tel qu'un trou de goupille. Ce schéma de référencement reflète le fonctionnement du composant dans la pompe assemblée.
L'étalonnage de la sonde utilise une sphère de référence certifiée pour établir le rayon effectif de la pointe de la sonde et le vecteur du stylet. Pour la mesure des engrenages sur machine à mesurer tridimensionnelle, les configurations à stylet en étoile permettent l'accès aux flancs des dents sans changement de sonde, réduisant ainsi le temps de cycle de mesure et éliminant l'incertitude liée au changement de sonde.
Méthodologie de mesure des dents d'engrenages par MMT
La mesure des dents d'engrenages par MMT suit une séquence systématique conçue pour capturer le caractère géométrique complet de l'engrenage. Le processus commence par l'établissement de l'axe de rotation de l'engrenage en mesurant l'alésage ou le diamètre de l'arbre et en extrayant l'axe du cylindre.
Étape 1 : Établissement de l'axe et des références. La MMT mesure plusieurs sections transversales de l'alésage de l'engrenage pour définir l'axe de rotation. Une dent de référence est identifiée pour établir la position angulaire zéro.
Étape 2 : Balayage du profil en développante. La sonde trace le flanc de la dent de la racine à la pointe, capturant la courbe en développante réelle. Le mode de balayage continu collecte des centaines de points par flanc, fournissant des données détaillées sur la forme du profil.
Étape 3 : Mesure de la directrice. La sonde parcourt la largeur de face de la dent à un angle de développement constant, capturant l'écart d'hélice sur toute la largeur de l'engrenage. Cela révèle les erreurs de bombé, de conicité ou de torsion.
Étape 4 : Évaluation de l'écart de pas. Le palpage point par point capture la position angulaire de chaque dent à un diamètre de référence. L'écart de pas unitaire et l'écart de pas cumulé sont calculés à partir de ces mesures.
Étape 5 : Vérification de l'épaisseur des dents. Les mesures par corde ou par enjambement sur plusieurs dents confirment l'état matière et les caractéristiques de jeu fonctionnel essentielles à la précision dimensionnelle des pompes à engrenages.
Mesure de la géométrie du carter et des alésages
Le carter de pompe à engrenages présente des défis de mesure particuliers en raison de la géométrie de sa cavité interne. L'inspection par MMT du carter se concentre sur l'entraxe des alésages, la forme de la cavité et la planéité des surfaces d'étanchéité.
La mesure de la distance entre axes d'alésage utilise un algorithme d'ajustement de cercle appliqué à plusieurs points palpés dans chaque alésage d'engrenage. La distance entre les centres des cercles ajustés doit correspondre à la valeur nominale avec une tolérance de ±0,005 mm pour garantir un engrènement correct.
Les dimensions des cavités internes sont relevées à l'aide de stylets à grande portée permettant d'accéder aux éléments profonds sans collision. Le profil de la cavité doit maintenir un jeu constant autour du cercle de tête de l'engrenage afin d'éviter toute interférence tout en minimisant les chemins de fuite.
La planéité des surfaces d'étanchéité est évaluée par balayage en grille sur les faces d'assemblage. Des erreurs de planéité supérieures à 0,008 mm compromettent l'étanchéité du joint et entraînent des fuites externes sous pression.
Paramètres d'acquisition des données
Le tableau suivant détaille les paramètres de mesure, les méthodes et les normes de référence appliqués lors des contrôles tridimensionnels des composants de pompe à engrenages.
| Paramètre | Méthode | Référence normative |
|---|---|---|
| Profil en développante | Balayage continu | ISO 1328-1 |
| Écart de pas de denture | Palpage point à point | AGMA 2015 |
| Distance entre centres d'alésage | Algorithme d'ajustement de cercle | ISO 286 |
| Planéité de surface | Grille de balayage planaire | ISO 12781 |
| Faux-rond | Mesure d'axe de rotation | ISO 1101 |
La densité de balayage et la vitesse de palpage sont équilibrées en fonction des exigences d'incertitude de mesure. Une densité de points plus élevée améliore la caractérisation de forme, mais augmente le temps de cycle. Pour les méthodes de contrôle de pompes à engrenages en production, des trajectoires de balayage optimisées capturent efficacement les caractéristiques critiques sans compromettre la qualité des données.
Interprétation des résultats CMM pour le contrôle qualité des pompes à engrenages
Écarts courants et leurs causes
Comprendre la relation entre les écarts mesurés et leurs causes racines de fabrication est essentiel pour un contrôle qualité efficace des pompes hydrauliques. Le tableau suivant associe les résultats CMM courants à leurs origines probables et à leurs impacts sur les performances.
| Type d'écart | Cause probable | Impact sur les performances de la pompe |
|---|---|---|
| Erreur de forme de profil | Usure de l'outil pendant le fraisage par génération | Augmentation du bruit et des pulsations |
| Écart de pas | Erreur d'indexage lors de l'usinage | Distribution inégale des charges |
| Désalignement d'alésage | Déplacement du montage pendant l'alésage | Fuite interne |
| Erreur de planéité de surface | Distorsion de serrage | Défaillance du joint |
| Excès de faux-rond | Erreur de broche lors du rectifiage | Vibrations & usure prématurée |
Lorsque les données MMT révèlent des conditions hors tolérance, le schéma de déviation pointe souvent directement vers le processus de fabrication responsable. Cette capacité de diagnostic rend les mesures tridimensionnelles indispensables aux programmes d'amélioration continue.
Évaluation des tolérances selon les normes industrielles
Les résultats MMT sont évalués selon plusieurs normes croisées en fonction de l'application et des exigences du client. La norme ISO 1328-1 définit les classes de précision des engrenages de 1 (précision la plus élevée) à 12, la plupart des pompes hydrauliques à engrenages nécessitant une précision de classe 5–7.
La norme AGMA 2015 fournit un système de classification équivalent largement utilisé dans la fabrication en Amérique du Nord. La norme DIN 3962 reste référencée dans les spécifications européennes, notamment pour les conceptions héritées.
Pour le contrôle qualité des pompes hydrauliques, les critères d'acceptation combinent généralement des normes spécifiques aux engrenages avec une tolérance dimensionnelle générale selon ISO 2768 et une tolérance géométrique selon ISO 1101. Le logiciel MMT compare automatiquement les valeurs mesurées par rapport à ces exigences multi-normes et signale toute non-conformité.
L'évaluation statistique sur les lots de production révèle des indices de capabilité de processus (Cpk) qui indiquent si le processus de fabrication produit de manière constante des pièces conformes aux spécifications. Une valeur Cpk supérieure à 1,33 est généralement requise pour les dimensions critiques des pompes à engrenages.
Meilleures pratiques en matière de rapports et de documentation
Des rapports MMT efficaces traduisent les données de coordonnées brutes en informations qualité exploitables. Les annotations GD&T sur les rapports d'inspection reflètent les spécifications du plan, fournissant un statut de conformité clair pour chaque caractéristique contrôlée.
Les tracés de déviations en cartographie colorimétrique superposent les déviations mesurées sur les modèles 3D des pièces, rendant immédiatement visible l'emplacement et l'amplitude des écarts par rapport à la valeur nominale. Les zones rouges indiquent les zones hors tolérance, tandis que le vert confirme la conformité.
L'intégration du contrôle statistique des procédés alimente directement les résultats MMT dans les bases de données SPC. Les cartes de contrôle suivent les tendances dimensionnelles dans le temps, permettant une intervention proactive avant que les procédés ne dérivent hors tolérance. Cette approche en boucle fermée est fondamentale pour la gestion moderne de la précision dimensionnelle des pompes à engrenages.
Techniques avancées pour les essais de coordonnées des pompes à engrenages
Approches MMT multi-capteurs
Les plateformes MMT modernes intègrent plusieurs technologies de capteurs sur une seule machine, permettant des méthodes d'inspection complètes des pompes à engrenages sans repositionnement de la pièce. Les palpeurs tactiles offrent la précision ponctuelle la plus élevée pour les caractéristiques de référence critiques et la géométrie des alésages.
Les scanners laser à ligne complètent le palpage tactile en capturant rapidement des nuages de points denses sur des surfaces complexes. Pour les flancs de dents d'engrenages, le balayage laser peut acquérir des milliers de points par seconde, construisant des cartes de surface détaillées qui révèlent des erreurs de forme invisibles lors d'une mesure par points discrets.
Les capteurs optiques, notamment les sondes à lumière blanche chromatique, mesurent les surfaces délicates ou hautement polies sans force de contact. Cela est particulièrement utile pour mesurer les faces d'étanchéité et les surfaces rodées des flasques de pompes à engrenages, où le contact du palpeur pourrait marquer la surface.
L'approche multi-capteurs réduit le temps d'inspection total de 30–50% par rapport aux méthodes à capteur unique, tout en fournissant des données plus riches pour l'évaluation de la précision dimensionnelle des pompes à engrenages.
Programmation CMM Automatisée pour les Environnements de Production
La fabrication en volume de pompes à engrenages exige des routines CMM automatisées qui minimisent l'intervention de l'opérateur. La programmation hors ligne à l'aide de modèles CAO permet de développer et de valider les programmes de mesure avant que les pièces n'arrivent sur la CMM.
La programmation par famille de pièces crée des routines paramétriques qui s'adaptent aux différentes tailles de pompes à engrenages au sein d'une gamme de produits. Un programme maître unique ajuste les trajectoires de la sonde, le nombre de caractéristiques et les zones de tolérance en fonction de la sélection du numéro de pièce, éliminant ainsi les efforts de programmation redondants.
L'optimisation du temps de cycle implique un séquençage stratégique des déplacements de la sonde afin de minimiser la distance parcourue et les changements de sonde. Pour un assemblage de pompe à engrenages typique, les programmes optimisés réduisent le temps de mesure de 25–40% par rapport aux routines séquencées manuellement.
Les systèmes de chargement automatisés avec des fixations palettisées permettent un fonctionnement CMM sans surveillance pendant les quarts de nuit, maximisant l'utilisation des équipements pour les programmes de contrôle qualité des pompes hydrauliques à haut volume.
Budgétisation de l'Incertitude pour la Mesure des Engrenages
Chaque mesure CMM comporte une incertitude inhérente qui doit être quantifiée et gérée. Pour la mesure des dents d'engrenages par CMM, les principales sources d'incertitude comprennent l'erreur volumétrique de la machine, l'erreur de qualification de la sonde, les effets thermiques, la répétabilité du montage et l'erreur de forme de la pièce.
La précision volumétrique de la machine, généralement spécifiée comme ±(1.5 + L/333) µm où L est la longueur mesurée en mm, établit le plancher d'incertitude de référence. La qualification de la sonde ajoute 0.3–0.8 µm selon la longueur et la configuration du stylet.
Les effets thermiques représentent la source d'incertitude contrôlable la plus importante. Un écart de température de 1°C sur un carter de pompe à engrenages en acier peut introduire 0.012 mm/m d'erreur dimensionnelle. Le maintien d'un contrôle environnemental strict et l'application d'une compensation thermique en temps réel minimisent cette contribution.
L'incertitude élargie totale (k=2, intervalle de confiance de 95%) pour l'inspection CMM typique de pompes à engrenages est comprise entre 2–4 µm. Celle-ci doit rester inférieure au quart de la tolérance de la pièce afin de satisfaire le rapport de capacité de mesure 4:1 requis par la plupart des spécifications de contrôle qualité des pompes hydrauliques.
Un budget d'incertitude bien construit valide non seulement la capacité de mesure, mais identifie également les domaines dans lesquels un investissement dans le contrôle environnemental ou la mise à niveau des équipements permettra d'améliorer le plus la fiabilité de l'inspection des engrenages par machine à mesurer tridimensionnelle.
Foire Aux Questions (FAQ)
Quelle précision une MMT peut-elle atteindre lors de la mesure de composants de pompe à engrenages ?
Les MMT modernes atteignent une précision volumétrique de ±1,5 µm, ce qui est largement suffisant pour les tolérances des pompes à engrenages, généralement comprises entre ±3 et 8 µm. Les machines haut de gamme dans des laboratoires à température contrôlée peuvent atteindre ±0,8 µm, offrant une confiance de mesure exceptionnelle pour les applications critiques de contrôle qualité des pompes hydrauliques. La précision effectivement obtenue dépend de la configuration de la sonde, des conditions environnementales et de la stratégie de mesure.
Une MMT peut-elle remplacer les machines de contrôle d'engrenages dédiées ?
Les MMT offrent une flexibilité exceptionnelle pour l'inspection multi-caractéristiques des composants de pompes à engrenages, en mesurant les dents, les alésages, les boîtiers et les surfaces sur une seule plateforme. Cependant, les analyseurs d'engrenages dédiés restent plus rapides pour les contrôles en volume élevé des développantes et des hélices, grâce à leurs tables rotatives optimisées et leurs logiciels spécialisés. De nombreux établissements utilisent les deux — les MMT pour les audits complets de première pièce et les audits périodiques, et les contrôleurs d'engrenages dédiés pour les contrôles de production en cours de fabrication où le temps de cycle est critique.
Combien de temps dure une inspection tridimensionnelle complète d'une pompe à engrenages ?
Une inspection tridimensionnelle complète nécessite généralement entre 15 et 45 minutes selon le nombre de dents, les caractéristiques mesurées et la densité de balayage sélectionnée. Un engrenage droit simple avec 12 dents et des contrôles de boîtier de base peut être réalisé en 15 minutes. Un assemblage complexe avec plusieurs engrenages, un profilage complet de la développante et une évaluation géométrique complète du boîtier peut dépasser 45 minutes. Les programmes automatisés avec des trajectoires de sonde optimisées atteignent systématiquement la limite inférieure de cette plage.
Quelles normes régissent l'inspection par MMT des pompes à engrenages ?
Les normes principales comprennent l'ISO 1328-1 pour la classification de la précision des engrenages, l'ISO 10360 pour la vérification des performances des MMT, et l'AGMA 2015 pour la classification des engrenages dans les applications nord-américaines. Les normes complémentaires pertinentes incluent l'ISO 1101 pour le tolérancement géométrique, l'ISO 12781 pour l'évaluation de la planéité et l'ISO 286 pour les ajustements et tolérances. Les normes spécifiques aux pompes hydrauliques, telles que l'ISO 4391, peuvent imposer des exigences dimensionnelles supplémentaires selon la pression nominale et l'application de la pompe.
À quelle fréquence les sondes MMT doivent-elles être étalonnées pour la mesure d'engrenages ?
L'étalonnage est recommandé au début de chaque poste de mesure et après tout changement de sonde ou événement de collision, afin de maintenir l'intégrité des mesures de la machine à mesurer tridimensionnelle pour les engrenages. Pour les méthodes d'inspection critiques des pompes à engrenages, de nombreux protocoles qualité exigent une requalification toutes les 4 à 8 heures de fonctionnement continu. Les variations de température ambiante dépassant 0,5 °C doivent également déclencher un réétalonnage. La tenue d'un journal d'étalonnage permet d'identifier les tendances de dégradation des sondes, indiquant la nécessité de remplacer le stylet avant que la qualité de mesure ne soit compromise.



