

Le déploiement opérationnel des pompes hydrauliques à engrenages dans les applications industrielles est à la fois omniprésent et continu ; cependant, les données empiriques indiquent que moins de 5 % des fabricants atteignent de manière constante la précision dimensionnelle et les tolérances géométriques nécessaires à un fonctionnement durable sans fuite dans des conditions de service à haute pression. Un examen rigoureux du processus de fabrication met en évidence le rôle déterminant que jouent le contrôle des procédés et l'assurance qualité pour distinguer les systèmes hydrauliques à haute fiabilité de ceux prédisposés à une dégradation prématurée et à des défaillances systémiques.
La fabrication d'une pompe hydraulique à engrenages est l'un de ces processus où chaque étape compte plus qu'on ne le pense. Tout commence par la découpe de profils de dents précis dans des ébauches métalliques brutes et se termine par des essais sous pression de l'unité finie pour s'assurer de l'absence de fuites en charge. Voici un aperçu de la façon dont l'ensemble est assemblé, des bruts de fonderie et de forge jusqu'au composant de transmission de puissance hydraulique prêt à être expédié.
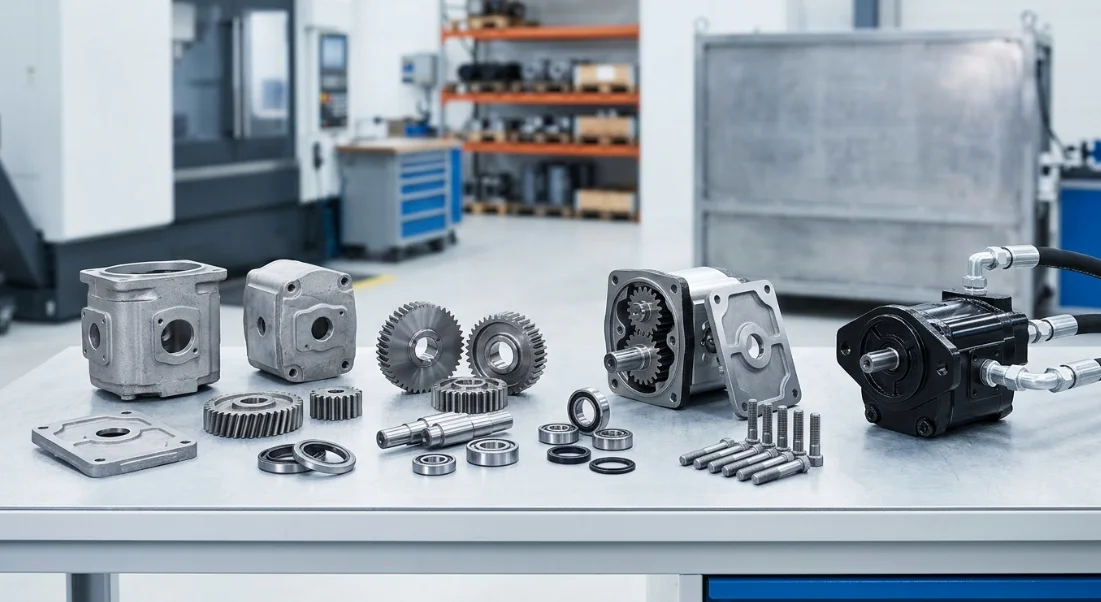
Aperçu de la fabrication des pompes hydrauliques à engrenages
Le flux de fabrication de bout en bout d'une pompe hydraulique à engrenages comprend six phases principales : sélection des matières premières, usinage des engrenages, moulage et finition du carter, production des composants secondaires, assemblage et tests de validation. Chaque phase alimente directement la suivante, et un défaut introduit à n'importe quelle étape se répercute en aval.
L'ingénierie de précision n'est pas optionnelle — elle constitue le niveau de référence. Les profils de dents d'engrenages doivent respecter une tolérance de ±0,005 mm, les alésages du carter doivent maintenir une concentricité dans les 0,01 mm, et les surfaces d'étanchéité doivent être planes à moins d'une bande lumineuse. Ces valeurs déterminent si une pompe délivre le débit nominal ou présente des fuites sous pression.
Composants clés d'une pompe hydraulique à engrenages
Une pompe à engrenages externes standard comprend six groupes de composants essentiels, chacun ayant des exigences matérielles et des rôles fonctionnels distincts. La compréhension de ces pièces explique pourquoi l'usinage des composants de pompes hydrauliques exige un contrôle aussi rigoureux.
| Composant | Matériau | Fonction principale |
|---|---|---|
| Engrenage moteur | Acier allié (20CrMnTi / 40Cr) | Convertit l'énergie mécanique en débit de fluide |
| Engrenage entraîné | Acier allié (20CrMnTi / 40Cr) | S'engrène avec l'engrenage moteur pour créer le déplacement |
| Corps de pompe | Fonte grise (HT250) / Aluminium (ADC12) | Contient le fluide et maintient la pression |
| Plaques avant/arrière | Acier trempé | Étanchéifie les chambres d'engrenage, minimise les fuites internes |
| Joints d'arbre | Nitrile / Viton | Prévient les fuites externes |
| Roulements | Type à aiguilles / à tourillon | Supporte les arbres d'engrenage sous charge |
Les engrenages moteur et entraîné constituent le cœur de la pompe. Lors de leur rotation, le fluide est emprisonné entre les dents des engrenages et la paroi du carter, puis acheminé du orifice d'aspiration vers l'orifice de refoulement. Le rendement volumétrique dépend directement des jeux entre ces composants.
Normes industrielles et exigences de tolérance
La production de pompes à engrenages hydrauliques est régie par la norme ISO 4409 (transmissions hydrauliques — pompes et moteurs à déplacement positif — détermination des performances en régime permanent) et les normes DIN pour la classification de précision des engrenages. Ces référentiels établissent les méthodes de mesure et les critères d'acceptation qui distinguent les pompes de qualité industrielle des pompes peu fiables.
Les plages de tolérance typiques pour une pompe à engrenages de qualité comprennent une précision du profil de denture de ±0,005mm, une concentricité de l'alésage du carter ≤0,01mm, et une planéité des plaques d'extrémité dans les 0,0003mm (1 bande lumineuse). Respecter ces valeurs de manière constante sur l'ensemble des lots de production exige un contrôle des procédés à chaque poste d'usinage.
Sélection des matières premières et contrôle à la réception
La sélection des matériaux commence par les exigences de l'application. Les engrenages destinés aux pompes haute pression (250+ bar) utilisent généralement de l'acier de cémentation 20CrMnTi, qui atteint une dureté de surface HRC 58-62 tout en conservant un noyau résistant. Les applications de moyenne intensité peuvent utiliser de l'acier 40Cr trempé et revenu pour un équilibre entre résistance et usinabilité.
Les carters suivent une logique similaire. La fonte HT250 convient aux services haute pression et aux conditions sévères où la rigidité et l'amortissement des vibrations sont essentiels. Les moulages sous pression en aluminium ADC12 sont utilisés pour les applications mobiles et sensibles au poids à des pressions modérées. Chaque lot de matière première entrant doit passer l'inspection avant d'intégrer la ligne de production.
Protocoles de contrôle des matériaux
Le contrôle à la réception applique trois niveaux de contrôle qualité principaux. L'analyse spectrométrique confirme que la composition de l'alliage correspond au certificat matière — un écart d'un point de pourcentage en teneur en chrome ou en manganèse peut modifier la réponse au traitement thermique et la dureté finale.
Les essais de dureté (Brinell pour les pièces moulées, Rockwell pour les barres) vérifient que la matière première se situe dans la plage spécifiée avant le début de l'usinage. La détection de défauts par ultrasons recherche les cavités internes, les inclusions ou les fissures susceptibles de provoquer une défaillance catastrophique sous chargement cyclique en pression.
Ces protocoles préviennent les défaillances en aval. Une ébauche d'engrenage présentant une inclusion sous-surfacique pourrait passer le taillage et le traitement thermique pour ne se fissurer qu'après 2 000 heures de service — un mode de défaillance que le contrôle à la réception élimine à un coût minimal.
Processus de taillage de précision par fraise-mère
Le processus de taillage de précision par fraise-mère transforme des ébauches traitées thermiquement en engrenages à profil en développante avec une rugosité de surface Ra ≤ 0,4μm. Cette séquence en plusieurs étapes — taillage, rasage ou mortaisage, traitement thermique et rectification finale — détermine les caractéristiques de débit, la signature acoustique et la durée de vie de la pompe.
Chaque opération s'appuie sur la précédente. Le taillage établit la forme de base de la dent, le traitement thermique durcit la surface, et la rectification corrige toute distorsion tout en atteignant la précision dimensionnelle finale. Omettre ou bâcler l'une de ces étapes produit des engrenages générant un bruit excessif, une usure accélérée ou une défaillance prématurée.
Taillage et Fraisage d'Engrenages CNC
Les machines de taillage CNC modernes produisent les dents d'engrenages à l'aide d'un outil de coupe hélicoïdal (fraise-mère) qui tourne en synchronisation avec la pièce à usiner. La configuration de la machine comprend la sélection du module de fraise-mère approprié, le réglage de l'angle d'hélice et la programmation des vitesses d'avance qui équilibrent l'enlèvement de matière et l'état de surface.
Le choix de l'outil dépend du module de l'engrenage et de la classe de précision requise. Les fraises-mères à revêtement carbure fonctionnant à une vitesse de coupe de 80–120 m/min avec une avance axiale de 1,5–3,0 mm/tr produisent une précision de classe DIN 7–8 en une seule passe. L'obtention de la classe DIN 6 nécessite généralement une opération de rasage ou de taillage ultérieure pour affiner le profil de la dent avant le traitement thermique.
La commande CNC permet une compensation en temps réel de la dérive thermique et de l'usure des outils, garantissant une constance sur des séries de production de centaines ou de milliers d'engrenages. Cette répétabilité est ce qui distingue les techniques modernes d'assemblage de pompes à engrenages des méthodes manuelles traditionnelles.
Traitement Thermique et Durcissement de Surface
Après l'usinage initial, les engrenages subissent une cémentation à 920–940°C pendant 6–12 heures selon la profondeur de couche requise (généralement 0,8–1,2 mm pour les applications de pompes à engrenages). La couche superficielle enrichie en carbone se transforme en martensite à haute dureté lors de la trempe ultérieure.
La trempe dans l'huile à 60–80°C suivie d'un revenu à 180–200°C produit une dureté de surface de HRC 58-62 tandis que le noyau reste à HRC 30-35. Cette combinaison confère à la surface de la dent une résistance à l'usure, tandis que le noyau tenace absorbe les chocs sans rupture fragile.
La distorsion lors du traitement thermique est inévitable — généralement 0,01–0,03 mm sur le profil de la dent — c'est pourquoi la rectification après traitement thermique est essentielle pour la production de pompes à engrenages de précision.
Rectification des Engrenages et Profilage Final
La rectification de profil à l'aide de meules CBN (nitrure de bore cubique) ou d'oxyde d'aluminium élimine les distorsions dues au traitement thermique et amène la géométrie de la dent aux spécifications finales. La rectification atteint une précision de classe DIN 5–6 avec une rugosité de surface Ra ≤ 0,4μm sur les flancs de dents.
Le processus de rectification corrige à la fois les erreurs de profil (déviation par rapport à la courbe développante idéale) et les erreurs de conduite (déviation le long de la largeur de la dent). Le contrôle de ces deux paramètres assure une répartition uniforme de la charge sur toute la largeur de la face, ce qui réduit directement les ondulations de débit et prolonge la durée de vie des paliers.
Après rectification, chaque engrenage fait l'objet d'une inspection par MMT (machine à mesurer tridimensionnelle) pour vérifier le profil de la dent, la précision du pas et le faux-rond avant la mise en assemblage.
Moulage et Finition du Corps de Pompe
Le processus de moulage et de finition du corps de pompe commence par la conception du modèle et se termine par des alésages, des faces et des filetages de ports usinés avec précision, prêts pour l'assemblage. La qualité du corps détermine la résistance à la pression, la précision d'alignement et la stabilité dimensionnelle à long terme sous les cycles thermiques.
Le choix de la méthode de moulage dépend de la pression nominale de l'application, des contraintes de poids et du volume de production. Chaque méthode offre des avantages distincts en termes de capacité de tolérance, de finition de surface et de structure de coûts.
Comparaison des Méthodes de Moulage
| Méthode | Matériau Typique | Tolérance | Idéal Pour |
|---|---|---|---|
| Moulage en Sable | HT250 Cast Iron | ±0.3mm | Corps à usage intensif et haute pression |
| Moulage sous pression | Aluminium ADC12 | ±0.1mm | Pompes légères à pression moyenne |
| Moulage à la cire perdue | Acier inoxydable | ±0.05mm | Pompes spéciales résistantes à la corrosion |
Le moulage en sable reste la méthode de référence pour les corps de pompes à engrenages industrielles fonctionnant au-dessus de 200 bar. Le procédé permet des géométries internes complexes et de grandes dimensions, tandis que la fonte grise HT250 offre un excellent amortissement des vibrations et une résistance à la pression remarquable.
Le moulage sous pression convient à la production en grande série de pompes hydrauliques mobiles, où les économies de poids justifient l'investissement en outillage. Le moulage à la cire perdue répond à des applications de niche — marine, traitement chimique, qualité alimentaire — où la résistance à la corrosion de l'acier inoxydable' est indispensable.
Usinage CNC des alésages et faces du corps
Après le moulage, les corps sont acheminés vers des centres d'usinage CNC multi-axes pour la finition des alésages, le rectifiage des faces et le filetage des orifices. L'opération critique consiste à aléser les chambres d'engrenages afin d'obtenir une cylindricité ≤0.005mm — cette cote contrôle directement le jeu radial entre les sommets des dents et la paroi du corps.
Le rodage suit l'alésage pour produire un motif de surface en quadrillage (Ra 0,4–0,8μm) qui retient un mince film d'huile pour la lubrification hydrodynamique. Le rectifiage des surfaces d'accouplement permet d'atteindre une planéité ≤0,003mm, essentielle pour un joint étanche contre les plaques d'extrémité.
Les filets de port sont usinés selon les normes ISO 6149 ou SAE J1926 en fonction du marché cible. Chaque carter fait l'objet d'un contrôle dimensionnel à 100% de toutes les caractéristiques critiques avant d'être transmis à la ligne d'assemblage.
Usinage des Composants de Pompes Hydrauliques
Au-delà des engrenages et des carters, l'usinage des composants de pompes hydrauliques englobe les arbres, les plaques d'extrémité, les alésages de paliers et diverses petites pièces de précision. Ces composants secondaires doivent s'intégrer parfaitement aux pièces primaires lors de l'assemblage de la pompe à engrenages.
La planification de la production synchronise tous les flux de composants afin que les ensembles appariés arrivent simultanément au poste d'assemblage. Cette coordination évite l'accumulation de stocks et permet l'approche d'assemblage sélectif qui permet d'obtenir des jeux finaux plus serrés que ce que les tolérances individuelles des pièces permettraient seules.
Tournage et Rectifiage des Arbres
Les arbres d'entraînement sont fabriqués en acier allié cémenté par tournage CNC suivi d'un rectifiage cylindrique. Les surfaces de tourillon qui reposent dans les paliers de la pompe nécessitent une tolérance h6 (généralement 0 à -0,011mm pour un arbre de 20mm) et une rugosité de surface Ra ≤ 0,2μm.
Le fraisage de rainure de clavette ou le brochage de cannelures crée l'interface de transmission du couple. Après usinage, les arbres font l'objet d'un contrôle par magnétoscopie pour détecter les fissures de surface susceptibles de se propager sous l'effet des charges torsionnelles cycliques.
Le tourillon du joint d'arbre fait l'objet d'une opération de superfinition (Ra ≤ 0,1μm) pour maximiser la durée de vie du joint. Un tourillon de joint rugueux accélère l'usure de l'élastomère et entraîne des fuites externes en quelques mois plutôt qu'en quelques années.
Rodage et Usinage des Ports des Plaques d'Extrémité
Les plaques d'extrémité (également appelées plaques d'usure ou plaques de pression) nécessitent une planéité dans la limite d'une bande lumineuse — environ 0,0003mm. Ce niveau de précision est obtenu par rodage sur des plaques en fonte à l'aide de composés abrasifs progressivement plus fins.
La surface rodée crée un film de palier hydrodynamique entre la plaque et les faces des engrenages, contrôlant les fuites axiales tout en empêchant le contact métal sur métal. Les orifices de pression et d'aspiration sont percés et taraudés après le rodage afin d'éviter de déformer la surface d'étanchéité.
Des rainures d'équilibrage de pression usinées dans les faces des plaques utilisent la pression du système pour pousser les plaques contre les faces des engrenages, compensant automatiquement l'usure pendant toute la durée de vie de la pompe.
Techniques d'assemblage des pompes à engrenages
Les techniques d'assemblage efficaces des pompes à engrenages combinent la discipline de salle blanche avec une méthodologie d'ajustement sélectif. L'objectif est d'obtenir des jeux de fonctionnement finaux de 0,02–0,05mm entre les engrenages et le carter — suffisamment serrés pour un rendement volumétrique élevé, suffisamment larges pour éviter le grippage sous dilatation thermique.
L'assemblage débute dans un environnement contrôlé (ISO Classe 7 ou supérieure) où la température et la contamination particulaire sont surveillées. Chaque composant est nettoyé par ultrasons et séché à l'air filtré avant d'entrer dans la zone d'assemblage.
Assemblage sélectif et contrôle des jeux
L'assemblage sélectif mesure chaque jeu d'engrenages et chaque carter individuellement, puis associe les composants pour obtenir un jeu optimal. Un carter dont l'alésage se situe en limite haute de sa plage de tolérance est associé à des engrenages en limite haute de leur plage de tolérance, maintenant ainsi le jeu cible indépendamment des variations individuelles des pièces.
Cette approche permet d'obtenir des tolérances d'assemblage effectives 2–3× plus serrées que les tolérances des pièces individuelles. Elle élimine les erreurs d'accumulation inhérentes à l'assemblage aléatoire par lots, où les combinaisons défavorables peuvent produire des pompes présentant des fuites excessives ou un jeu de fonctionnement insuffisant.
Les enregistrements de mesures numériques assurent la traçabilité — si une pompe est retournée pour analyse sous garantie, les mesures de jeu d'origine sont récupérables depuis la base de données de production.
Installation des joints et contrôle de la contamination
Les joints d'arbre sont installés avec l'orientation correcte (lèvre orientée vers le côté pression) à l'aide de mandrins coniques qui préviennent l'endommagement de la lèvre. Les joints toriques reçoivent une légère couche de fluide hydraulique compatible avec le système avant l'installation afin d'éviter tout pincement lors du montage.
Le contrôle de la contamination vise une propreté ISO 4406 18/16/13 ou supérieure au point d'assemblage. Les comptages de particules sont surveillés en continu et tous les outils d'assemblage sont nettoyés entre chaque unité. Un seul copeau métallique piégé lors de l'assemblage peut rayer une face d'engrenage ou couper un joint dès les premières minutes de fonctionnement.
La pré-lubrification remplit la cavité de la pompe avec du fluide hydraulique filtré avant la pose du couvercle final, garantissant que la pompe ne démarre jamais à sec lors de la mise en service.
Tests, Contrôle Qualité et Validation
Chaque pompe hydraulique à engrenages est soumise à un test de fin de ligne à 100% avant expédition. Il n'y a aucun échantillonnage — chaque unité doit individuellement démontrer sa conformité aux spécifications de performance. Cette approche permet de détecter les rares erreurs d'assemblage ou défauts de composants qu'un échantillonnage statistique pourrait manquer.
Les bancs d'essai utilisent des transducteurs de pression calibrés, des débitmètres et des capteurs de vibration connectés à des systèmes automatisés d'acquisition de données. Les résultats sont comparés en temps réel aux critères d'acceptation enregistrés, avec une détermination automatique de réussite/échec éliminant la variabilité du jugement de l'opérateur.
Paramètres de Test de Performance
| Test | Spécification | Critères d'Acceptation |
|---|---|---|
| Pression d'Épreuve | 1,5× la pression nominale | Zéro fuite externe |
| Rendement Volumétrique | À la vitesse/pression nominale | ≥ 94% |
| Niveau sonore | Aux conditions nominales | ≤ 72 dB(A) |
| Fuite interne | À la pression nominale | ≤ 2% du déplacement |
| Endurance | Cycle de 5000 heures | Aucune dégradation > 5% |
Les essais de pression d'épreuve à 1,5× la pression nominale vérifient l'intégrité structurelle et les performances des joints d'étanchéité dans des conditions de surcharge. La mesure du rendement volumétrique à la vitesse et à la pression nominales confirme que les jeux internes sont conformes aux spécifications — une pompe dont le rendement est inférieur à 94% présente une fuite interne excessive.
Les essais acoustiques permettent d'identifier les problèmes de précision des engrenages, la cavitation ou les défauts de roulement qui peuvent ne pas apparaître dans les mesures de pression/débit. Les essais d'endurance sont effectués sur des unités échantillons de chaque lot de production afin de valider la fiabilité à long terme.
Traçabilité et Documentation
Chaque pompe reçoit un numéro de série gravé au laser, lié à un passeport qualité numérique. Ce dossier contient les certificats matériaux, les données d'inspection dimensionnelle, les mesures de jeu d'assemblage et les résultats complets des tests.
La traçabilité complète du cycle de vie permet une analyse des causes profondes en cas de défaillance sur le terrain. Les données de production révèlent si le problème est d'origine matérielle, mécanique, d'assemblage ou lié aux conditions d'application — des informations qui alimentent l'amélioration continue.
Les dossiers de lot sont conservés pendant une durée minimale de 10 ans, facilitant les réclamations sous garantie et la conformité réglementaire dans des secteurs tels que l'exploitation minière, le maritime et la construction, où la certification des équipements exige des historiques documentés des composants.
Comment Olive Branch Hydraulics Élève le Processus de Production
Dont le siège social est établi dans le comté de Ningjin, ville de Xingtai, province du Hebei — l'un des principaux pôles de fabrication d'équipements en Chine — Olive Branch Hydraulics intègre la R&D, la fabrication de précision et l'ingénierie sur mesure à chaque étape de la production de pompes hydrauliques à engrenages. De la personnalisation non standard et du taillage d'engrenages de précision aux tests rigoureux en fin de ligne, l'entreprise ne se contente pas de fabriquer des pièces — elle résout les défis hydrauliques.
Au service de clients dans les domaines des machines de construction, des équipements agricoles, de l'exploitation minière, des véhicules spéciaux, de l'automatisation industrielle et de la construction navale, Olive Branch Hydraulics maintient l'ensemble de la chaîne de production sous un système unique de gestion de la qualité. Cette intégration verticale élimine les lacunes de communication et les incohérences de qualité qui affectent les modèles de production multi-fournisseurs.
Ingénierie sur Mesure et Solutions Non Standard
L'équipe d'ingénierie d'Olive Branch adapte le déplacement, les configurations de distribution, les types d'arbres, le sens de rotation et les matériaux d'étanchéité pour répondre aux applications spécifiques des clients que les pompes standard ne peuvent pas satisfaire. Un client minier ayant besoin d'une pompe conçue pour des fluides contaminés à des températures extrêmes reçoit une solution fondamentalement différente de celle d'un client en agroalimentaire nécessitant des pièces en contact avec le produit en acier inoxydable.
La personnalisation non standard s'étend aux interfaces de montage, aux dimensions des orifices et aux configurations de pompes multi-sections. L'équipe d'ingénierie travaille directement avec les ingénieurs d'application des clients pour définir les exigences, modéliser les performances et valider les conceptions avant de s'engager dans l'outillage de production.
Cette approche collaborative réduit les cycles de développement et garantit que le produit final s'intègre parfaitement dans le système hydraulique du client sans modifications sur le terrain.
Capacités d'Usinage de Précision
Olive Branch Hydraulics exploite des centres d'usinage CNC, des lignes dédiées à la rectification d'engrenages et des fours de traitement thermique internes — maintenant l'intégralité de la chaîne de production sous un même toit et un même système qualité. Cela élimine les dommages de transit, les contaminations et les erreurs de communication qui surviennent lorsque les processus sont externalisés auprès de plusieurs sous-traitants.
La capacité interne permet une itération plus rapide sur les conceptions personnalisées. Un jeu d'engrenages prototype peut passer du modèle CAO au composant fini et testé en quelques jours plutôt qu'en quelques semaines. Pour les volumes de production, les lignes dédiées maintiennent la cohérence sur des milliers d'unités tandis que le contrôle statistique des procédés surveille les dérives avant qu'elles ne produisent des pièces hors tolérances.
Le résultat est des pompes hydrauliques à engrenages qui respectent ou dépassent systématiquement les exigences de tolérance, les objectifs de rendement et les normes de durabilité qu'imposent les applications les plus exigeantes.
Foire Aux Questions (FAQ)
Quels matériaux sont couramment utilisés pour les engrenages des pompes hydrauliques à engrenages ?
Les aciers alliés 20CrMnTi et 40Cr sont la norme industrielle pour les engrenages des pompes hydrauliques. Le 20CrMnTi est privilégié pour les applications à haute pression car sa réponse à la cémentation produit une dureté de surface de HRC 58-62 tout en maintenant une ténacité à cœur de HRC 30-35. Le 40Cr convient aux applications de service moyen où la trempe à cœur offre une résistance à l'usure adéquate à moindre coût.
Quelle est la précision des tolérances dans la fabrication de pompes à engrenages ?
Les tolérances critiques dans la fabrication de pompes hydrauliques à engrenages de qualité comprennent une précision du profil de denture de ±0.005mm, une concentricité de l'alésage du carter ≤0.01mm, et une planéité des plaques d'extrémité dans 1 bande lumineuse (environ 0.0003mm). Les diamètres des tourillons d'arbre sont maintenus à la tolérance h6, et le jeu radial engrenage-carter est contrôlé à 0.02–0.05mm par des techniques d'assemblage sélectif.
Quel est le rendement volumétrique typique d'une pompe hydraulique à engrenages de qualité ?
Les pompes à engrenages externes bien fabriquées atteignent un rendement volumétrique de 94–97% dans les conditions nominales. Le rendement dépend principalement du contrôle des jeux internes — les espaces entre les têtes de dents et le carter, et entre les faces des engrenages et les plaques d'extrémité. Des pressions de fonctionnement plus élevées réduisent le rendement en raison des fuites accrues par pression à travers ces jeux, c'est pourquoi des tolérances de fabrication plus strictes améliorent directement les performances à haute pression.
Comment le taillage de précision des engrenages affecte-t-il les performances de la pompe ?
Une précision d'engrenage plus élevée (classe DIN 6 ou supérieure) obtenue par taillage et rectification de précision réduit l'ondulation de débit de 30–50% par rapport aux engrenages de classe 8. Une ondulation de débit plus faible signifie une réduction des pulsations de pression, des niveaux sonores plus bas et moins de vibrations transmises au système hydraulique. La répartition uniforme de la charge sur le profil de denture prolonge également la durée de vie des roulements et des joints en éliminant les loc



