

Гидравлические шестеренчатые насосы повсеместно и непрерывно используются в различных промышленных областях; однако эмпирические данные показывают, что менее 5 % производителей стабильно достигают той точности размеров и геометрических допусков, которые необходимы для обеспечения длительной работы без утечек в условиях высокого давления. Тщательный анализ производственного процесса показывает, насколько важную роль играют контроль процессов и обеспечение качества в обеспечении высокой надежности гидравлических систем по сравнению с системами, склонными к преждевременному износу и системным отказам.
Изготовление гидравлического шестеренчатого насоса — это один из тех процессов, в которых каждый шаг имеет большее значение, чем можно было бы подумать. Он начинается с вырезания точных профилей зубьев в заготовках из необработанного металла и заканчивается испытанием готового агрегата под давлением, чтобы убедиться, что при нагрузке нет утечек. Вот как все это происходит: от черновых отливок и поковок до готового к отгрузке рабочего гидравлического компонента.
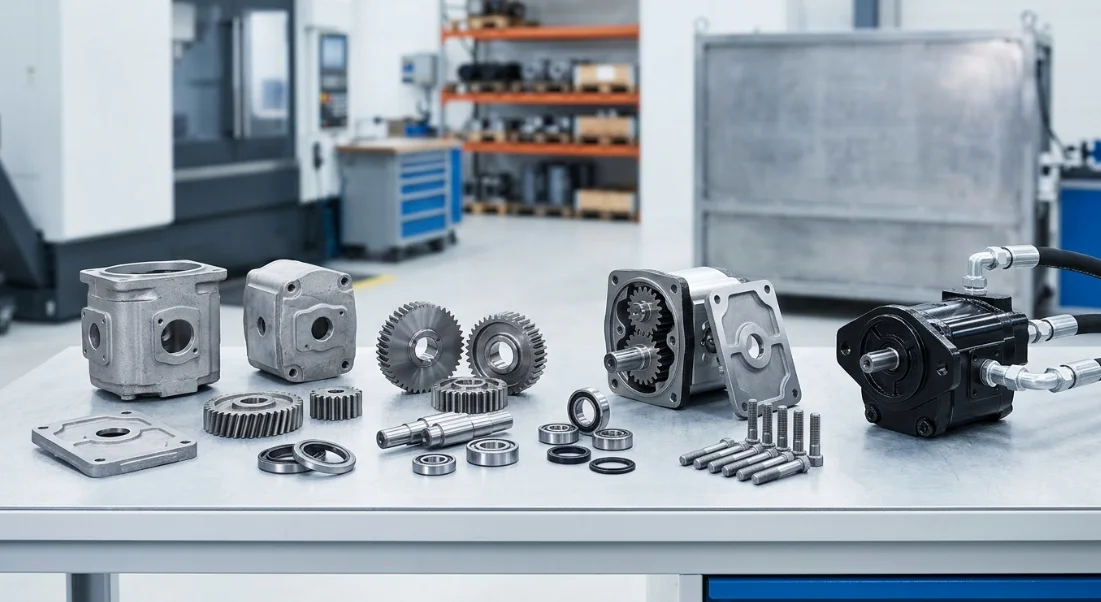
Обзор производства гидравлических шестеренчатых насосов
Полный рабочий процесс изготовления гидравлического шестеренчатого насоса состоит из шести основных этапов: выбор сырья, обработка шестерен, литье и отделка корпуса, изготовление вспомогательных компонентов, сборка и испытания на соответствие требованиям. Каждый этап напрямую влияет на следующий, и дефект, возникший на любом этапе, усугубляется на последующих.
Точная инженерия — это не опция, а обязательное условие. Профили зубьев шестерен должны соответствовать допуску ±0,005 мм, отверстия корпуса должны сохранять соосность в пределах 0,001 мм, а уплотнительные поверхности должны быть плоскими с точностью до одной полоски света. Эти цифры определяют, будет ли насос обеспечивать номинальный расход или протекать под давлением.
Ключевые компоненты гидравлического шестеренчатого насоса
Стандартный наружный шестеренчатый насос состоит из шести основных групп компонентов, каждая из которых имеет свои требования к материалам и функциональные роли. Понимание этих деталей объясняет, почему обработка компонентов гидравлического насоса требует такого строгого контроля.
| Компонент | Материал | Основная функция |
|---|---|---|
| Ведущая шестерня | Легированная сталь (20CrMnTi / 40Cr) | Преобразует механическую энергию в поток жидкости |
| Ведомая шестерня | Легированная сталь (20CrMnTi / 40Cr) | Взаимодействует с ведущей шестерней, создавая рабочий объем |
| Корпус насоса | Чугун (HT250) / Алюминий (ADC12) | Содержит жидкость и поддерживает давление |
| Передняя/задняя пластины | Закаленная сталь | Уплотняют камеры редуктора, сводят к минимуму внутреннюю утечку |
| Уплотнения вала | Нитрил / Витон | Предотвращают утечку наружу |
| Подшипники | Игольчатые / подшипники скольжения | Обеспечивают опору валов зубчатых колес под нагрузкой |
Ведущая и ведомая шестерни составляют сердце насоса. При их вращении жидкость зажимается между зубьями шестерни и стенкой корпуса, а затем переносится от всасывающего отверстия к нагнетательному. Объемная эффективность напрямую зависит от зазоров между этими компонентами.
Промышленные стандарты и требования к допускам
Производство гидравлических шестеренчатых насосов регулируется стандартом ISO 4409 (гидравлическая энергия — насосы и двигатели прямого вытеснения — определение характеристик в установившемся режиме) и стандартами DIN по классификации точности шестерен. Эти нормативные документы устанавливают методы измерения и критерии приемки, которые позволяют отличить насосы промышленного класса от ненадежных.
Типичные диапазоны допусков для качественного шестеренчатого насоса включают точность профиля зубьев шестерни ±0,005 мм, соосность отверстия корпуса ≤0,01 мм и плоскостность торцевой крышки в пределах 0,0003 мм (1 световая полоса). Для постоянного соблюдения этих показателей во всех производственных партиях требуется контроль процесса на каждом станке.
Выбор сырья и входной контроль
Выбор материала начинается с требований к применению. Для шестерен, предназначенных для насосов высокого давления (250+ бар), обычно используется цементируемая сталь 20CrMnTi, которая обеспечивает твердость поверхности HRC 58–62 при сохранении прочного сердечника. В условиях средней нагрузки может использоваться закаленная и отпущенная сталь 40Cr для обеспечения баланса прочности и обрабатываемости.
Корпуса изготавливаются по аналогичной логике. Чугун HT250 используется в условиях высокого давления и интенсивной эксплуатации, где важны жесткость и гашение вибраций. Литье из алюминия ADC12 применяется в мобильных и чувствительных к весу системах при умеренном давлении. Каждая партия поступающего материала должна пройти контроль качества перед поступлением на производственную линию.
Протоколы испытаний материалов
При входном контроле применяются три основных этапа проверки качества. Спектрометрический анализ подтверждает, что состав сплава соответствует сертификату на материал — отклонение всего на один процентный пункт в содержании хрома или марганца может изменить реакцию на термообработку и конечную твердость.
Испытания на твердость (по Бринеллю для отливок, по Роквеллу для пруткового материала) подтверждают, что сырье находится в заданном диапазоне перед началом механической обработки. Ультразвуковой контроль дефектов выявляет внутренние пустоты, включения или трещины, которые могут привести к катастрофическому разрушению при циклической нагрузке давлением.
Эти протоколы предотвращают отказы на последующих этапах. Заготовка шестерни с подповерхностным включением может пройти фрезерование и термообработку, но треснуть через 2000 часов эксплуатации — это тип отказа, который входной контроль устраняет с минимальными затратами.
Процесс прецизионного зубофрезерования
Процесс прецизионного зубофрезерования преобразует термообработанные заготовки в шестерни с эвольвентным профилем и шероховатостью поверхности Ra ≤ 0,4 мкм. Эта многоэтапная последовательность — зубофрезерование, сбривание или формовка, термообработка и окончательная шлифовка — определяет расходные характеристики насоса, уровень шума и срок службы.
Каждая операция основывается на предыдущей. Нарезка зубов формирует базовую форму зубьев, термообработка упрочняет поверхность, а шлифование устраняет любые деформации и обеспечивает окончательную точность размеров. Пропуск или ускорение любого этапа приводит к получению шестерен, которые создают чрезмерный шум, ускоряют износ или приводят к преждевременному выходу из строя.
Фрезерование и профилирование зубчатых колес с ЧПУ
Современные зубофрезерные станки с ЧПУ изготавливают зубья шестерни с помощью спирального режущего инструмента (фрезы), который вращается синхронно с заготовкой. Настройка станка включает выбор правильного модуля фрезы, установку угла наклона спирали и программирование скоростей подачи, которые обеспечивают баланс между съемом материала и качеством поверхности.
Выбор режущего инструмента зависит от модуля зубчатого колеса и требуемого класса точности. Фрезы с твердосплавным покрытием, работающие со скоростью резания 80–120 м/мин и осевой подачей 1,5–3,0 мм/об, обеспечивают точность класса DIN 7–8 за один проход. Для достижения класса DIN 6 обычно требуется последующая операция сбривания или формовки для уточнения профиля зубьев перед термообработкой.
ЧПУ-управление позволяет в режиме реального времени компенсировать тепловой дрейф и износ инструмента, обеспечивая стабильность качества при производстве сотен или тысяч зубчатых колес. Именно эта повторяемость отличает современные технологии сборки шестеренчатых насосов от устаревших ручных методов.
Термообработка и поверхностная закалка
После первоначальной обработки шестерни подвергаются цементации при 920–940 °C в течение 6–12 часов в зависимости от требуемой глубины прокаливания (обычно 0,8–1,2 мм для применения в шестеренчатых насосах). Обогащенный углеродом поверхностный слой превращается в мартенсит высокой твердости во время последующей закалки.
Закалка в масле при 60–80 °C с последующим отпуском при 180–200 °C обеспечивает твердость поверхности HRC 58–62, в то время как сердцевина остается на уровне HRC 30–35. Такое сочетание обеспечивает износостойкость поверхности зубьев, а прочная сердцевина поглощает ударные нагрузки без разрушения.
Деформация при термообработке неизбежна — обычно 0,01–0,03 мм по профилю зубца — поэтому шлифование после термообработки является обязательным условием для производства прецизионных шестеренных насосов.
Шлифование зубчатых колес и окончательная обработка профиля
Профильное шлифование с использованием кругов из CBN (кубического нитрида бора) или оксида алюминия устраняет деформации, возникшие в результате термообработки, и приводит геометрию зубьев в соответствие с окончательными техническими требованиями. Шлифование обеспечивает точность класса DIN 5–6 с шероховатостью поверхности Ra ≤ 0,4 мкм на боковых поверхностях зубьев.
Процесс шлифования корректирует как профильные погрешности (отклонение от идеальной эвольвентной кривой), так и погрешности шага (отклонение по ширине зубца). Контроль обоих параметров обеспечивает равномерное распределение нагрузки по всей ширине рабочей поверхности, что напрямую снижает пульсации потока и продлевает срок службы подшипников.
После шлифования каждая шестерня проходит контроль на КИМ (координатно-измерительной машине) для проверки профиля зубьев, точности шага и биения перед отправкой на сборку.
Литье и отделка корпуса насоса
Процесс литья и отделки корпуса насоса начинается с проектирования модели и заканчивается прецизионной обработкой отверстий, торцевых поверхностей и резьбы отверстий, готовых к сборке. Качество корпуса определяет герметичность, точность центрирования и долгосрочную стабильность размеров при термоциклировании.
Выбор метода литья зависит от номинального давления, ограничений по весу и объема производства. Каждый метод имеет свои преимущества в плане допуска, качества поверхности и стоимости.
Сравнение методов литья
| Метод | Типичный материал | Допуски | Наилучшее применение |
|---|---|---|---|
| Литье в песчаные формы | Чугун HT250 | ±0,3 мм | Корпуса для тяжелых условий эксплуатации, высокого давления |
| Литье под давлением | Алюминий ADC12 | ±0,1 мм | Легкие насосы среднего давления |
| Литье по выплавляемым моделям | Нержавеющая сталь | ±0,05 мм | Специальные насосы, устойчивые к коррозии |
Литье в песчаные формы по-прежнему является основным методом производства корпусов промышленных шестеренчатых насосов, работающих при давлении свыше 200 бар. Этот процесс позволяет изготавливать детали со сложной внутренней геометрией и большими размерами, а чугун HT250 обеспечивает превосходное гашение вибраций и сопротивление давлению.
Литье под давлением подходит для крупносерийного производства мобильных гидравлических насосов, где снижение веса оправдывает инвестиции в инструмент. Литье по выплавляемым моделям используется в нишевых областях — судостроении, химической промышленности, пищевой промышленности — где коррозионная стойкость нержавеющей стали является обязательным требованием.
Обработка отверстий и торцевых поверхностей корпуса на станках с ЧПУ
После литья корпуса поступают на многоосевые обрабатывающие центры с ЧПУ для чистовой обработки отверстий, шлифования торцевых поверхностей и нарезания резьбы на отверстиях. Ключевой операцией является растачивание зубчатых камер для достижения цилиндричности ≤0,005 мм — этот размер напрямую определяет радиальный зазор между вершинами зубьев и стенкой корпуса.
После растачивания выполняется хонингование для получения поверхности с перекрестной штриховкой (Ra 0,4–0,8 мкм), которая удерживает тонкую масляную пленку для гидродинамической смазки. Шлифование торцевых поверхностей обеспечивает плоскостность ≤0,003 мм, что необходимо для герметичного уплотнения относительно торцевых крышек.
Резьба на отверстиях нарезается в соответствии со стандартами ISO 6149 или SAE J1926 в зависимости от целевого рынка. Перед отправкой на сборочную линию каждый корпус проходит 100% контроль размеров всех критических элементов.
Обработка компонентов гидравлического насоса
Помимо шестерен и корпусов, обработка компонентов гидравлического насоса включает в себя валы, торцевые крышки, отверстия под подшипники и различные мелкие прецизионные детали. Эти второстепенные компоненты должны беспрепятственно интегрироваться с основными деталями при сборке шестеренчатого насоса.
Планирование производства синхронизирует все потоки компонентов таким образом, чтобы комплектированные наборы поступали на сборочную станцию одновременно. Такая координация предотвращает накопление запасов и позволяет применять подход выборочной сборки, который обеспечивает более жесткие конечные зазоры, чем это было бы возможно при использовании только допусков отдельных деталей.
Токарная обработка и шлифование валов
Приводные валы изготавливаются из цементированной легированной стали с помощью токарной обработки с ЧПУ, за которой следует цилиндрическая шлифовка. Поверхности шейки, которые вращаются в подшипниках насоса, требуют допуска h6 (обычно от 0 до -0,011 мм для вала 20 мм) и шероховатости поверхности Ra ≤ 0,2 мкм.
Фрезерование шпоночного паза или протягивание шлица создает интерфейс передачи крутящего момента. После обработки валы проходят магнитопорошковый контроль для обнаружения поверхностных трещин, которые могут распространяться под циклической крутильной нагрузкой.
Шея вала, на которой установлено уплотнение, подвергается суперфинишной обработке (Ra ≤ 0,1 мкм) для максимального продления срока службы уплотнения. Неровная поверхность шеи уплотнения ускоряет износ эластомера и приводит к внешней утечке в течение нескольких месяцев, а не лет.
Притирка торцевых крышек и обработка отверстий
Торцевые пластины (также называемые изнашиваемыми или прижимными пластинами) должны иметь плоскостность в пределах 1 световой полосы — примерно 0,0003 мм. Такой уровень точности достигается путем притирки чугунных пластин с использованием абразивных составов с постепенно уменьшающейся зернистостью.
Притированная поверхность создает гидродинамическую смазочную пленку между пластиной и поверхностями шестерен, контролируя осевую утечку и предотвращая контакт металла с металлом. Порты нагнетания и всасывания просверливаются и нарезаются резьбой после притирки, чтобы избежать деформации уплотнительной поверхности.
Канавки для выравнивания давления, вырезанные на торцевых поверхностях пластин, используют давление в системе для прижимания пластин к поверхностям шестерен, автоматически компенсируя износ в течение срока службы насоса.
Техники сборки шестеренчатых насосов
Эффективные методы сборки шестеренчатых насосов сочетают в себе соблюдение требований к чистоте помещения с методологией выборочной подгонки. Цель состоит в том, чтобы достичь конечных рабочих зазоров 0,02–0,05 мм между шестернями и корпусом — достаточно узких для высокой объемной эффективности и достаточно свободных, чтобы предотвратить заклинивание при тепловом расширении.
Сборка начинается в контролируемой среде (класс ISO 7 или выше), где отслеживаются температура и загрязнение частицами. Каждый компонент проходит ультразвуковую очистку и сушку фильтрованным воздухом перед поступлением в зону сборки.
Селективная сборка и контроль зазоров
При выборочной сборке каждый комплект шестерен и корпус измеряются индивидуально, а затем компоненты подбираются для достижения оптимального зазора. Корпус с отверстием в верхней части диапазона допусков сочетается с шестернями в верхней части их диапазона допусков, что позволяет поддерживать целевой зазор независимо от индивидуальных отклонений деталей.
Такой подход позволяет добиться эффективных допусков сборки, которые в 2–3 раза уже, чем допуски отдельных деталей. Это устраняет накопительные погрешности, присущие случайной сборке партий, при которой в худшем случае могут получиться насосы с чрезмерной утечкой или недостаточным зазором при работе.
Цифровые записи измерений обеспечивают прослеживаемость — если насос возвращается для гарантийного анализа, исходные измерения зазора можно извлечь из производственной базы данных.
Установка уплотнений и контроль загрязнения
Уплотнения вала устанавливаются с правильной ориентацией (губка обращена к стороне давления) с использованием конических оправок, предотвращающих повреждение губки. Перед установкой на уплотнительные кольца наносится тонкий слой гидравлической жидкости, совместимой с системой, чтобы предотвратить защемление во время сборки.
Контроль загрязнения нацелен на достижение чистоты по стандарту ISO 4406 18/16/13 или выше в точке сборки. Количество частиц контролируется непрерывно, и все монтажные инструменты очищаются между сборками. Единственная металлическая стружка, попавшая во время сборки, может поцарапать поверхность шестерни или повредить уплотнение в первые минуты работы.
Предварительная смазка заполняет полость насоса отфильтрованной гидравлической жидкостью до установки окончательной крышки, гарантируя, что насос никогда не запустится всухую во время ввода в эксплуатацию.
Испытания, контроль качества и валидация
Каждый гидравлический шестеренчатый насос проходит 100% конечные испытания перед отправкой. Выборка не производится — каждая единица должна индивидуально продемонстрировать соответствие техническим характеристикам. Такой подход позволяет выявить редкие ошибки сборки или дефекты компонентов, которые были бы упущены при статистической выборке.
На испытательных стендах используются откалиброванные датчики давления, расходомеры и датчики вибрации, подключенные к автоматизированным системам сбора данных. Результаты сравниваются с сохраненными критериями приемки в режиме реального времени, при этом автоматическое определение «прошел/не прошел» исключает вариативность суждений оператора.
Параметры испытаний на рабочие характеристики
| Испытание | Технические | Критерии приемки |
|---|---|---|
| Испытательное давление | 1,5× номинальное давление | Отсутствие внешних утечек |
| Объемная эффективность | При номинальной скорости/давлении | ≥ 94% |
| Уровень шума | При номинальных условиях | ≤ 72 дБ(A) |
| Внутренняя утечка | При номинальном давлении | ≤ 2% рабочего объема |
| Надежность | Цикл 5000 часов | Снижение производительности не более 5% |
Испытание на давление в 1,5 раза выше номинального позволяет проверить целостность конструкции и работоспособность уплотнений в условиях перегрузки. Измерение объемной эффективности при номинальной скорости и давлении подтверждает, что внутренние зазоры находятся в пределах технических характеристик — эффективность насоса ниже 94% указывает на чрезмерную внутреннюю утечку.
Испытания на шум позволяют выявить проблемы с точностью зубчатых передач, кавитацию или дефекты подшипников, которые могут не проявиться при измерении давления и расхода. Испытания на долговечность проводятся на выборочных образцах из каждой производственной партии для подтверждения долгосрочной надежности.
Прослеживаемость и документация
Каждый насос получает серийный номер, нанесенный лазером, который связывает его с цифровым паспортом качества. Эта запись содержит сертификаты на материалы, данные проверки размеров, измерения зазоров при сборке и полные результаты испытаний.
Прослеживаемость на протяжении всего жизненного цикла позволяет провести анализ первопричин в случае отказа в эксплуатации. Данные о производстве показывают, связана ли проблема с материалом, обработкой, сборкой или условиями эксплуатации — эта информация способствует постоянному совершенствованию.
Записи о партиях хранятся не менее 10 лет, что обеспечивает поддержку гарантийных претензий и соответствие нормативным требованиям в таких отраслях, как горнодобывающая промышленность, судостроение и строительство, где для сертификации оборудования требуется документально подтвержденная история компонентов.
Как Olive Branch Hydraulics совершенствует производственный процесс
Компания Olive Branch Hydraulics, штаб-квартира которой находится в уезде Нинцзинь города Синтай провинции Хэбэй — одном из ведущих центров производства оборудования в Китае — объединяет НИОКР, точное производство и индивидуальное проектирование на всех этапах производства гидравлических шестеренчатых насосов. От нестандартной настройки и прецизионной зубофрезеровки до тщательных испытаний на конечной линии — компания не просто производит детали, а решает гидравлические задачи.
Обслуживая клиентов в сфере строительной техники, сельскохозяйственного оборудования, горнодобывающей промышленности, специальных транспортных средств, промышленной автоматизации и судостроения, Olive Branch Hydraulics поддерживает полную производственную цепочку в рамках единой системы управления качеством. Такая вертикальная интеграция устраняет коммуникационные барьеры и несоответствия в качестве, которые характерны для производственных моделей с участием нескольких поставщиков.
Индивидуальное проектирование и нестандартные решения
Инженерная команда Olive Branch адаптирует рабочий объем, конфигурации портов, типы валов, направление вращения и материалы уплотнений в соответствии с конкретными задачами клиентов, которые не могут быть решены с помощью серийных насосов. Клиент из горнодобывающей отрасли, которому требуется насос, рассчитанный на загрязненную жидкость при экстремальных температурах, получает принципиально иное решение, чем клиент из пищевой промышленности, требующий деталей, контактирующих с жидкостью, из нержавеющей стали.
Нестандартная настройка распространяется на монтажные интерфейсы, размеры портов и конфигурации многосекционных насосов. Инженерная команда работает напрямую с инженерами-прикладниками клиента, чтобы определить требования, смоделировать производительность и проверить конструкции перед запуском в производство.
Такой подход, основанный на сотрудничестве, сокращает циклы разработки и гарантирует, что конечный продукт будет легко интегрироваться в гидравлическую систему заказчика без необходимости модификаций на месте.
Возможности точной механической обработки
Olive Branch Hydraulics эксплуатирует обрабатывающие центры с ЧПУ, специализированные линии шлифования зубчатых колес и собственные печи для термообработки — таким образом, вся производственная цепочка находится под одной крышей и подчиняется единой системе качества. Это исключает повреждения при транспортировке, загрязнение и ошибки в коммуникации, которые возникают при передаче процессов на аутсорсинг нескольким субподрядчикам.
Наличие собственных производственных мощностей означает более быструю итерацию индивидуальных проектов. Прототипный комплект шестерен может превратиться из CAD-модели в готовый, протестированный узел за считанные дни, а не недели. Что касается серийного производства, специализированные линии обеспечивают стабильность качества тысяч единиц продукции, а статистический контроль процессов отслеживает отклонения до того, как они приведут к выпуску деталей, не соответствующих спецификациям.
В результате получаются гидравлические шестеренчатые насосы, которые стабильно соответствуют или превосходят требования к допускам, целевые показатели эффективности и стандарты долговечности, необходимые для сложных условий эксплуатации.
Часто задаваемые вопросы (FAQ)
Какие материалы обычно используются для изготовления шестерен гидравлических шестеренчатых насосов?
Легированные стали 20CrMnTi и 40Cr являются отраслевым стандартом для шестерен гидравлических шестеренчатых насосов. Сталь 20CrMnTi предпочтительна для применений под высоким давлением, поскольку ее реакция на цементацию обеспечивает твердость поверхности HRC 58–62 при сохранении вязкости сердцевины на уровне HRC 30–35. Сталь 40Cr используется в условиях средней нагрузки, где прокаливание обеспечивает достаточную износостойкость при более низких затратах.
Насколько жесткие допуски при производстве шестеренных насосов?
Критические допуски при производстве качественных гидравлических шестеренчатых насосов включают точность профиля зубьев шестерни ±0,005 мм, соосность отверстия корпуса ≤0,01 мм и плоскостность торцевой крышки в пределах 1 световой полосы (примерно 0,0003 мм). Диаметры шейки вала соответствуют допуску h6, а радиальный зазор между шестерней и корпусом контролируется в пределах 0,02–0,05 мм с помощью методов выборочной сборки.
Какова типичная объемная эффективность качественного гидравлического шестеренчатого насоса?
Качественно изготовленные наружные шестеренчатые насосы достигают объемной эффективности 94–97 % при номинальных условиях. Эффективность зависит в первую очередь от контроля внутренних зазоров — зазоров между вершинами шестерен и корпусом, а также между торцевыми поверхностями шестерен и торцевыми крышками. Более высокие рабочие давления снижают эффективность из-за увеличения утечек под действием давления через эти зазоры, поэтому более жесткие производственные допуски напрямую улучшают характеристики при высоком давлении.
Как точность зубофрезерования влияет на производительность насоса?
Более высокая точность зубчатых колес (класс DIN 6 или выше), достигаемая за счет прецизионного фрезерования и шлифования, снижает пульсации расхода на 30–50 % по сравнению с зубчатыми колесами класса 8. Меньшие пульсации расхода означают снижение пульсаций давления, более низкий уровень шума и меньшую вибрацию, передаваемую в гидравлическую систему. Равномерное распределение нагрузки по профилю зубьев также продлевает срок службы подшипников и уплотнений за счет устранения локальных



