Une analyse technique approfondie destinée aux responsables d’usine, ingénieurs achats et spécialistes de la maintenance qui évaluent la technologie à cavité progressive pour la manipulation de fluides visqueux, abrasifs ou sensibles au cisaillement.
Pourquoi les pompes à vis excentrée dominent encore les applications de fluides difficiles
Un exploitant de digesteur municipal remplace pour la troisième fois en dix-huit mois une pompe centrifuge, car 50,000 cP de boues déshydratées continuent de cisailler la roue et d’obstruer l’œil d’aspiration. Deux semaines après l’installation d’une pompe à vis excentrée avec un rotor en 17-4 PH et un stator en NBR, la même ligne fonctionne à un débit stable de 12 m³/h, sans cavitation, sans pulsation et sans intervention de l’opérateur. C’est la raison pour laquelle les usines continuent de se convertir — non par effet de mode, mais en raison de la physique du déplacement positif.
Après avoir lu ce guide, vous devriez être en mesure de spécifier une pompe à cavité progressive pour un fluide donné, d’interpréter les courbes du fabricant au regard de vos conditions de process, d’identifier pourquoi une unité installée sous-performe et d’établir un dossier défendable sur le coût total de possession face aux alternatives à engrenages, à lobes et centrifuges.
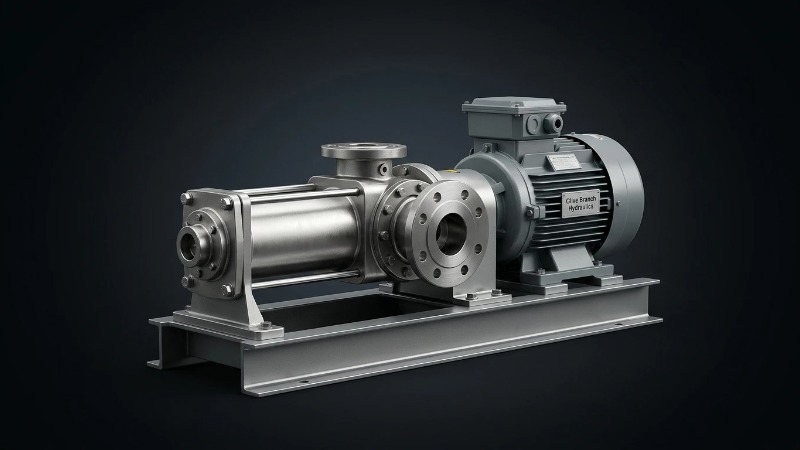
Note terminologique : « pompe à vis excentrée », « pompe à cavité progressive », « pompe PC » et « pompe hélicoïdale à rotor unique » désignent toutes la même machine. Cet article emploie ces termes de manière interchangeable afin de refléter leur usage dans les appels d’offres sur les marchés européens, du Moyen-Orient et d’Asie du Sud-Est.
Points clés à retenir
- Le principe en une phrase : un rotor métallique à simple hélice tourne de manière excentrée à l’intérieur d’un stator élastomère à double hélice, créant des cavités étanches qui se déplacent axialement de l’aspiration au refoulement.
- Plage de débit et de pression : 0.1–500 m³/h en standard, jusqu’à 800 m³/h dans les grands formats ; 6 bar par étage de stator, jusqu’à 48 bar au total sur des configurations à quatre étages.
- Fluides idéaux : visqueux (jusqu’à 1,000,000 cP), abrasifs (jusqu’à 60% de matières solides) ou sensibles au cisaillement — boues, slurries, adhésifs, cosmétiques, pâtes alimentaires.
- Principaux éléments d’usure : l’élastomère du stator (8,000–20,000 heures) et le revêtement du rotor ; les joints et les garnitures sont inspectés toutes les ~4,000 heures.
- Facteurs du MTBF : sélection correcte de l’élastomère, vitesse en bout de rotor inférieure à 1.5 m/s pour les produits abrasifs, protection contre le fonctionnement à sec et marge NPSH.
- Là où les pompes PC excellent : partout où une pompe centrifuge cavite, où une pompe à engrenages s’use au contact des solides, ou où une pompe à lobes cisaille le produit.
Qu’est-ce qu’une pompe à vis excentrée ? Définition fonctionnelle
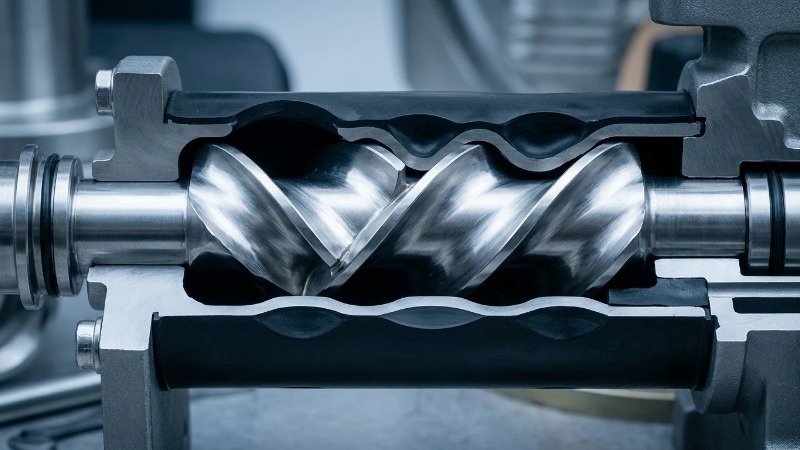
Une pompe à vis excentrée est une pompe rotative volumétrique dans laquelle un rotor métallique à hélice simple tourne de manière excentrée à l’intérieur d’un stator élastomère à double hélice. Les hélices non assorties forment une chaîne de cavités étanches qui se déplacent axialement de l’aspiration au refoulement à chaque rotation, délivrant un débit quasi constant proportionnel à la vitesse de l’arbre.
En quoi elle diffère des pompes à double vis et à engrenages
Les pompes à double vis utilisent deux vis métalliques engrenées sans élastomère, ce qui leur confère des vitesses plus élevées et une géométrie plus propre, mais une moindre tolérance aux solides. Les pompes à engrenages reposent sur des jeux métal sur métal très serrés, que des particules abrasives usent en quelques heures. Une pompe PC assure l’étanchéité grâce à un ajustement d’interférence de l’élastomère, ce qui lui permet de tolérer 30% de solides et de cisailler le fluide dix fois moins que l’une ou l’autre des solutions alternatives.
Normes et contexte de conformité
Les cahiers des charges d’achats exigeants font référence à ISO 9001 pour la qualité de fabrication, à API 676 pour les pompes rotatives volumétriques, à ATEX et au marquage CE pour les environnements à risque en Europe, ainsi qu’à EHEDG ou 3-A pour les applications hygiéniques. Les acheteurs du secteur pétrolier et gazier du Moyen-Orient ajoutent généralement NACE MR0175 pour les composants mouillés en service acide, tandis que les appels d’offres d’Asie du Sud-Est dans l’huile de palme et l’exploitation minière mettent l’accent sur CE, ainsi que sur des certificats internes d’essais hydrostatiques et de performance.
Le principe de fonctionnement expliqué étape par étape
Géométrie du rotor et du stator : le cœur de l’action à cavité progressive
Le rotor est une hélice à simple départ (n lobes = 1) ; l’alésage du stator est une hélice à double départ (n+1 = 2). Ce rapport de lobes 1:2 est l’exigence géométrique pour obtenir des cavités étanches continues. Comme l’axe du rotor est décalé par rapport à celui du stator d’une excentricité e, l’axe du rotor décrit un petit cercle lorsque l’arbre tourne.
Deux paramètres déterminent le déplacement : l’excentricité e et la longueur de pas du stator Ps (deux fois le pas du rotor). Le déplacement par révolution est approximativement 4 · e · D · Ps, où D est le diamètre de la section du rotor. Doubler l’excentricité double approximativement le débit à vitesse égale, mais double également la charge de flexion sur le rotor.
Séquence de formation de cavité et de transport de fluide
- À l’extrémité d’aspiration, une cavité s’ouvre entre le rotor et le stator lorsque le rotor pivote vers sa position excentrée.
- La pression atmosphérique ou la pression d’alimentation pousse le fluide dans la cavité ouverte — l’action d’auto-amorçage se développe ici, jusqu’à environ 8.5 m de hauteur manométrique verticale équivalente à de l’eau froide.
- Une fois scellée par la ligne de contact d’interférence, la cavité se déplace axialement vers le refoulement ; le volume reste constant, donc pas de compression ni de pic de cisaillement.
- Une cavité miroir du côté opposé du rotor assure le même transport, décalé en phase de la moitié d’un pas.
- Au refoulement, la cavité s’ouvre contre la pression du système et le fluide est expulsé.
Comme deux cavités sont toujours en transit, l’ondulation de débit reste généralement inférieure à 5% — soit un ordre de grandeur plus régulier qu’une pompe à piston triplex et suffisamment propre pour les applications de revêtement, de dosage et de mesurage.
Tableau du déplacement volumique et du débit d’échantillon
| Taille nominale du rotor | Excentricité (mm) | Pas Ps (mm) | Déplacement par tour (L) | Débit typique @ 400 rpm (m³/h) |
|---|---|---|---|---|
| L1 | 4 | 40 | 0.05 | 1.2 |
| L2 | 6 | 60 | 0.18 | 4.3 |
| L4 | 10 | 100 | 0.85 | 20.4 |
Ces valeurs sont fournies à titre indicatif — vérifiez toujours la courbe corrigée du glissement du fabricant pour votre viscosité et votre pression de refoulement spécifiques.
Augmentation de la pression entre les étages
Chaque étage du stator — une pleine hélice d’étanchéité par interférence — supporte environ 6 bar de pression différentielle avant que le glissement ne devienne non économique. Des pressions de refoulement plus élevées sont obtenues en empilant les étages : une machine à deux étages supporte environ 12 bar, une machine à quatre étages environ 24 bar, et des configurations spécialisées à huit étages atteignent 48 bar pour l’alimentation de filtres-presses, l’injection de chaudière ou le transfert de boues sur longue distance.
Les caractéristiques de conception qui définissent les performances
Matériaux du rotor et traitements de surface
Les métaux de base comprennent généralement l’acier à outils 1.7225, l’acier inoxydable 17-4 PH et le duplex 1.4462 pour les applications riches en chlorures. La résistance à l’usure provient de la surface : la chromage dur (HV 900–1100) est la solution la plus courante ; les revêtements HVOF au carbure de tungstène (HV 1200+) sont spécifiés pour les boues de sable siliceux et les fluides de forage, là où le chrome se décollerait en moins d’un an.
Élastomères du stator : la spécification la plus sous-estimée
Les défaillances sur site imputées à "la pompe" sont, la plupart du temps, des défaillances liées au choix de l’élastomère. Le stator doit résister aux attaques chimiques, aux variations de température et au gonflement — car un stator qui gonfle de 5% perd son ajustement par interférence et la pompe glisse, ou pire, se grippe.
| Élastomère | Plage de température (°C) | Idéal pour | À éviter avec |
|---|---|---|---|
| NBR | -20 to 90 | Huiles minérales, eaux usées, usage industriel général | Hydrocarbures aromatiques, ozone, cétones |
| HNBR | -30 to 130 | Pétrole brut acide, huiles à température élevée | Cétones, acides forts |
| EPDM | -40 à 120 | Eau chaude, acides, produits caustiques, usages hygiéniques | Huiles minérales, carburants |
| FKM (Viton) | -20 à 180 | Produits chimiques agressifs, aromatiques, solvants | Amines, eau chaude >100 °C |
| Caoutchouc naturel | -30 à 70 | Boues hautement abrasives, résidus miniers | Huiles, haute température |
Conception du joint : joint à axe, joint à engrenages ou arbre flexible
Le mouvement excentré du rotor doit être transmis depuis un arbre d’entraînement concentrique — c’est le rôle du joint. Les joints à axe (bague et axe transversal) sont simples, économiques et réparables, avec une capacité nominale adaptée à des couples modérés. Les joints à engrenages (accouplements à dentures bombées dans une enveloppe remplie d’huile) supportent environ 2× le couple et résistent aux services à haute pression, mais à un coût plus élevé et avec des exigences d’étanchéité plus strictes. Les conceptions à arbre flexible éliminent totalement les joints en utilisant une tige fine en acier à ressort pour absorber l’excentricité — idéales pour les applications hygiéniques et à faible couple où la nettoyabilité prime sur la capacité de couple.
Options d’étanchéité côté entraînement
Le tressage de presse-étoupe est peu coûteux et présente des fuites par conception (~10–30 gouttes/min) — acceptable pour l’eau et les fluides neutres. Les garnitures mécaniques simples constituent le choix courant pour les produits chimiques et les hydrocarbures légers. Les garnitures mécaniques doubles avec une boucle de fluide barrière API Plan 53 sont obligatoires pour les services impliquant des produits toxiques, inflammables ou des zones ATEX Zone 1. Les joints à lèvre n’apparaissent que sur les services utilitaires les plus légers.
Ligne d’entraînement et boîtier de roulement
Le boîtier de roulement supporte la poussée axiale générée par la pression de refoulement agissant sur la surface projetée du rotor — un point souvent négligé lors du dimensionnement. La lubrification par bain d’huile avec voyant de niveau permet des vitesses plus élevées et une durée de vie L10 des roulements supérieure à celle d’un graissage à la graisse, et un boîtier correctement dimensionné doit porter la durée de vie L10 des roulements bien au-delà de l’intervalle de service du stator, de sorte que les roulements ne constituent jamais le goulot d’étranglement.
Configuration des orifices et variantes de trémie
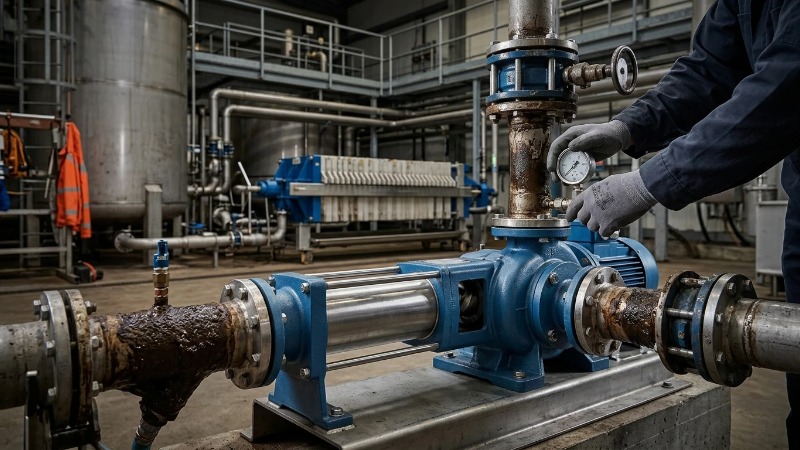
Les brides d’aspiration et de refoulement standard suivent les normes DIN, ANSI ou SAE selon le marché. Pour les pâtes supérieures à 100,000 cP — gâteau de filtration, boues épaissies, crèmes cosmétiques — une conception à trémie ouverte avec une vis d’alimentation horizontale force le produit à entrer dans l’élément de pompage, éliminant le pontage qui priverait autrement la cavité d’aspiration d’alimentation.
Périmètre de performance et adéquation à l’application
Plages de fonctionnement typiques
| Paramètre | Plage standard | Étendu (conception spéciale) |
|---|---|---|
| Débit | 0.1–500 m³/h | Jusqu'à 800 m³/h |
| Pression de refoulement | 6–24 bar | Jusqu'à 48 bar (multistade) |
| Viscosité | 1–100,000 cP | Jusqu'à 1,000,000 cP (alimentation par trémie) |
| Teneur en solides | ≤30% en volume | ≤60% avec géométrie de rotor spéciale |
| Température | -20 à 120 °C | Jusqu’à 180 °C (stator FKM) |
| Aspiration | Jusqu’à 8,5 m (eau froide) | Réduit par la viscosité et l’altitude |
Là où les pompes à vis excentrée excellent
- Eaux usées municipales : transfert des boues primaires et secondaires, dosage de polymère, alimentation de centrifugeuse.
- Pétrole et gaz : circulation de boue de forage, eau produite avec sable, transfert de brut au puits.
- Adhésifs et produits d’étanchéité : transfert en douceur de prépolymères, où le cisaillement déclencherait la polymérisation.
- Cosmétiques et soins personnels : crèmes, gels et émulsions nécessitant une pulsation quasi nulle pour une précision de remplissage optimale.
- Transformation alimentaire : concentré de tomate, viande hachée, préparations de fruits avec morceaux entiers — les pompes PC hygiéniques préservent l’intégrité du produit.
- Résidus miniers : remblai en pâte à haute densité à 60 % de matières solides, là où les centrifuges se boucheraient et où les pompes à membrane s’useraient jusqu’à leur destruction.
Là où elles ne conviennent pas
L’eau propre à faible viscosité à haut débit relève d’une pompe centrifuge — une pompe PC serait surdimensionnée, trop chère et moins efficace. Les conditions de marche à sec détruisent le stator, quel que soit l’élastomère. Les fluides incompatibles avec tous les élastomères disponibles (certains oxydants concentrés, métaux en fusion, certains composés fluorés) nécessitent une famille de pompes différente.
Avantages et inconvénients en un coup d’œil
| Avantages | Limites |
|---|---|
| Débit quasi constant, pulsation inférieure à 5 % | Ne peut pas fonctionner à sec — le stator brûle en quelques minutes |
| Gère les fluides à haute viscosité et jusqu’à 60 % de matières solides | Le stator est une pièce d’usure à durée de vie définie |
| Douce pour les fluides sensibles au cisaillement et multiphasiques | Capex plus élevé qu’un centrifuge équivalent |
| Auto-amorçante jusqu’à 8,5 m | Encombrement plus important par m³/h |
| Sens d’écoulement réversible sans modification de la tuyauterie | Nécessite une soupape de décharge — le déplacement positif générera de la pression jusqu’à ce qu’un élément cède |
| Débit proportionnel à la vitesse, idéal pour le dosage via VFD | La poussée sur les roulements et le couple augmentent fortement avec la pression de refoulement |
Maintenance, MTBF et coût total de possession
Composants d’usure et intervalles d’entretien prévisibles
- Stator: 8,000–20,000 hours selon l’abrasion, la température et la classe d’ajustement rotor-stator.
- Rotor: généralement 2–4× la durée de vie du stator ; les rotors revêtus en service abrasif peuvent durer plus de quatre remplacements de stator.
- Joints universels: inspection toutes les 4,000 hours ; remplacement du soufflet et de la graisse au même intervalle.
- Joints mécaniques : à définir selon l’état ; prévoir 12,000–20,000 heures en service chimique propre.
- Roulements : conçus pour un L10 > 40,000 heures afin qu’ils ne dictent jamais le calendrier de maintenance.
Cadre TCO pour les ingénieurs achats
Un modèle de coût sur 5 ans défendable pour une pompe à déplacement positif comporte cinq éléments :
- Capex (pompe, châssis, moteur, entraînement, système de support de garniture).
- Consommation énergétique au point de fonctionnement — vérifier par rapport au rendement de la pompe, pas seulement à la puissance nominale du moteur.
- Coût de remplacement du stator × nombre de remplacements attendus sur cinq ans.
- Heures de main-d’œuvre par remplacement × taux horaire chargé.
- Coût d’arrêt par heure × durée moyenne d’arrêt par remplacement — généralement le montant le plus élevé en service abrasif et la raison pour laquelle les usines surdimensionnent la qualité de l’élastomère.
Face aux pompes à lobes en suspension abrasive, le point d’inflexion du ROI intervient généralement entre 18–30 mois, car les rotors et corps à lobes nécessitent un usinage ou un remplacement plusieurs fois avant qu’un stator de pompe PC ne le fasse.
Intégration dans les lignes de production existantes
La tolérance d’alignement de l’accouplement doit rester inférieure à 0.05 mm en parallèle et 0.05 mm/100 mm en angulaire — le défaut d’alignement se manifeste d’abord par l’usure du joint universel, puis par une défaillance prématurée des roulements. Les VFD sont la méthode standard de régulation du débit ; une plage de réglage de 5:1 est courante, 10:1 est atteignable avec une durée de vie des roulements réduite. Pour les projets de rétrofit, les pompes PC montées sur skid avec des empreintes de châssis correspondant à celles de la pompe remplacée réduisent considérablement les fenêtres d’arrêt.
Erreurs courantes de conception et de sélection à éviter
- Dimensionner uniquement sur le débit. La vitesse en bout de rotor doit rester inférieure à environ 1,5 m/s pour les applications abrasives ; une petite pompe à vitesse élevée s’use plus vite qu’une grande pompe à vitesse plus faible pour le même débit.
- Par défaut, choisir le NBR. Si le fluide contient des aromatiques, de l’ozone ou des cétones, le NBR forme des cloques en quelques semaines — le HNBR ou le FKM valent le surcoût.
- Sous-dimensionner la tuyauterie d’aspiration. Les violations de NPSHa entraînent une alimentation insuffisante de la cavité, puis des vibrations, puis une défaillance des joints. Une viscosité supérieure à ~1,000 cP exige des lignes d’aspiration généreuses, courtes et rectilignes.
- Omettre la protection contre la marche à sec. Une sonde de température sur le corps du stator ou un moniteur de chute de puissance sur l’entraînement coûte une fraction d’un stator et permet d’éviter la plupart des défaillances catastrophiques.
- Choisir un modèle à un seul étage alors que l’application en nécessite deux ou quatre. Une surpression d’un stator à un seul étage fait s’effondrer l’ajustement par interférence et réduit le rendement volumétrique à néant.
- Ignorer la classe d’ajustement par compression. L’interférence rotor-stator dépend de la température ; un ajustement correct à 20 °C en ambiance peut se gripper à 90 °C en température de process. Spécifiez la classe d’ajustement en fonction de la température de service, et non de l’atelier.
FAQ
Quelle est la différence entre une pompe à vis excentrée et une pompe à cavité progressive ?
Aucune — il s’agit de la même machine. « Pompe à cavité progressive » décrit le mécanisme de transport du fluide, « vis excentrée » décrit le mouvement du rotor. Les deux termes apparaissent indifféremment dans les fiches techniques, les appels d’offres et la norme API 676.
Quelle est la pression maximale qu’une pompe à vis excentrée à un seul étage peut générer ?
Environ 6 bar par étage de stator. Les machines à deux étages atteignent 12 bar, les machines à quatre étages 24 bar, et les configurations à huit étages jusqu’à 48 bar pour l’alimentation de filtres-presse et le transfert de boues sur longue distance.
Quelle est la durée de vie d'un stator ?
Entre 8 000 et 20 000 heures de fonctionnement dans un service industriel typique. Les variables sont l'abrasivité du fluide, la température, le choix de l'élastomère, le revêtement du rotor et la classe de serrage par compression spécifiée à la fabrication.
Une pompe à vis excentrée peut-elle fonctionner à sec ?
Non. Le frottement entre le rotor et le stator génère rapidement de la chaleur en l'absence de fluide pour l'évacuer — 30 secondes de fonctionnement à sec suffisent à carboniser un stator en NBR et à le mettre au rebut. Toute installation doit inclure une protection contre le fonctionnement à sec.
Les pompes à vis excentrée sont-elles adaptées aux applications alimentaires et pharmaceutiques ?
Oui, dans des conceptions conformes EHEDG ou 3-A utilisant des élastomères approuvés par la FDA (généralement EPDM blanc ou FKM), des pièces mouillées en acier inoxydable électropoli et des raccords hygiéniques tri-clamp. Les variantes à arbre flexible éliminent les interstices au niveau des joints pour le nettoyage CIP/SIP.
Comment savoir si j'ai besoin d'un ou de deux étages de stator ?
Divisez la pression de refoulement requise par environ 6 bar par étage et arrondissez au supérieur. Appliquez ensuite la correction de glissement du fabricant selon votre viscosité — les fluides peu visqueux glissent davantage et peuvent faire basculer une application limite vers l'étage supérieur.
Quel débit puis-je obtenir d'une pompe à vis excentrée industrielle typique ?
Les châssis industriels standard couvrent de 0,1 à 500 m³/h. Les conceptions spéciales grand format avec rotors surdimensionnés vont jusqu'à 800 m³/h. En dessous de 0,1 m³/h, les pompes PC de microdosage assurent des débits jusqu'à quelques mL/min pour des applications de dosage de précision.
Conclusion : du principe à la spécification
L'avantage de la pompe à vis excentrée est géométrique, non commercial. Un rotor à hélice simple tournant dans un stator élastomère à double hélice crée des cavités étanches qui déplacent le fluide axialement, sans pics de cisaillement, sans pulsation et sans les faibles jeux métalliques que les particules abrasives détruisent dans les machines à engrenages et à lobes. Chaque chiffre de performance de ce guide — plage de débit, pression par étage, durée de vie du stator, courbe du coût total de possession — découle de cette géométrie et de la paire de matériaux que vous choisissez pour la matérialiser.
La spécification se résume donc à une séquence rigoureuse : définir le fluide (viscosité, matières solides, chimie, température), choisir l’élastomère adapté, dimensionner le rotor en fonction de la vitesse en bout plutôt que du seul débit, déterminer le nombre d’étages selon la pression, et protéger la machine avec une soupape de décharge, un dispositif de surveillance à sec et un NPSHa adéquat. Si ces cinq points sont maîtrisés, le MTBF s’en trouve optimisé.
Étape suivante
Olive Branch Hydraulics accompagne les études de dimensionnement spécifiques aux fluides et les propositions de configuration OEM pour les applications à vis hélicoïdale excentrée sur les marchés de l’UE, du Moyen-Orient et de l’Asie du Sud-Est. Chaque proposition comprend une recommandation sur le matériau et le revêtement du rotor, l’adéquation de l’élastomère du stator à votre analyse de fluide, la configuration des orifices et des brides selon DIN/ANSI/SAE, un dimensionnement multi-étagé lorsque la pression de refoulement l’exige, ainsi qu’une documentation complète des essais ISO 9001 avec des rapports de contrôle pré-expédition à 100 % couvrant les essais hydrostatiques, de performance et d’étanchéité.
Envoyez la fiche technique de votre fluide, le point de fonctionnement et les contraintes d’installation à notre équipe commerciale technique pour obtenir une offre configurée — tarification directe usine, personnalisation OEM et compatibilité éprouvée avec les encombrements des pompes PC existantes pour les projets de retrofit.