

إن التطبيق التشغيلي لمضخات التروس الهيدروليكية في التطبيقات الصناعية واسع الانتشار ومستمر؛ غير أن البيانات التجريبية تشير إلى أن أقل من 5% من الشركات المصنّعة تحقق باستمرار الدقة الأبعادية والتفاوتات الهندسية اللازمة لضمان تشغيل خالٍ من التسرب في ظروف الخدمة عالية الضغط. إن الفحص الدقيق لعملية التصنيع يكشف عن الدور المحوري الذي تؤديه ضوابط العمليات وضمان الجودة في التمييز بين الأنظمة الهيدروليكية عالية الموثوقية وتلك المعرضة للتدهور المبكر والأعطال المنهجية.
يُعدّ تصنيع مضخة التروس الهيدروليكية من العمليات التي تكتسب فيها كل خطوة أهمية بالغة. تبدأ العملية بقطع ملامح الأسنان الدقيقة في قطع المعدن الخام، وتنتهي باختبار الضغط على الوحدة المنتهية للتحقق من خلوّها من التسرب تحت الحمل. فيما يلي استعراض لكيفية تكامل هذه العملية بأكملها، من السبائك الخام والمطروقات وصولاً إلى مكوّن طاقة مائعة جاهز للشحن.
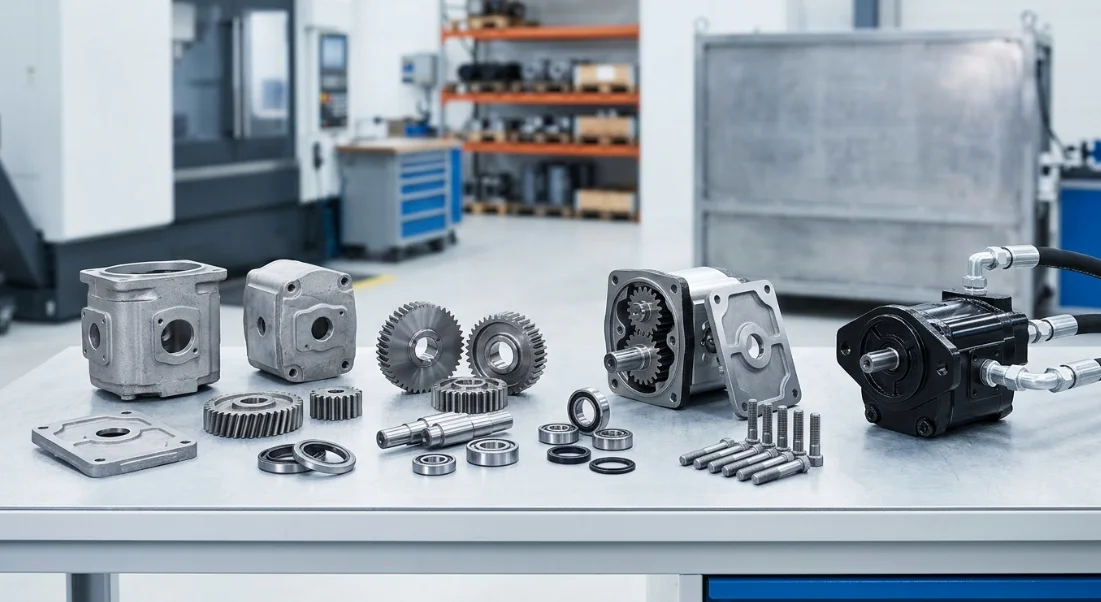
نظرة عامة على تصنيع مضخات التروس الهيدروليكية
تمتد دورة تصنيع مضخات التروس الهيدروليكية الشاملة عبر ست مراحل رئيسية: اختيار المواد الخام، وتشغيل التروس آلياً، وصب الهياكل وتشطيبها، وإنتاج المكونات الثانوية، والتجميع، واختبار التحقق. تُغذّي كل مرحلة المرحلة التالية مباشرةً، وأي خلل يُدخَل في أي مرحلة يتضاعف أثره في المراحل اللاحقة.
الهندسة الدقيقة ليست خياراً بل هي المعيار الأساسي. يجب أن تحافظ ملامح أسنان التروس على تفاوت ±0.005mm، وأن تحافظ تجاويف الهياكل على التمركز ضمن 0.01mm، وأن تكون أسطح الإحكام مستوية في حدود شريط ضوئي واحد. هذه الأرقام هي التي تحدد ما إذا كانت المضخة تُوفّر التدفق المقنّن أم تتسرب تحت الضغط.
المكونات الرئيسية لمضخة التروس الهيدروليكية
تحتوي مضخة التروس الخارجية القياسية على ستة مجموعات مكونات أساسية، لكل منها متطلبات مواد ووظائف مميزة. إن فهم هذه الأجزاء يوضح سبب اشتراط تشغيل مكونات المضخة الهيدروليكية لمثل هذه الدقة العالية في التحكم.
| المكوّن | المادة | الوظيفة الأساسية |
|---|---|---|
| ترس الإدارة | الفولاذ السبائكي (20CrMnTi / 40Cr) | يحوّل الطاقة الميكانيكية إلى تدفق سائل |
| الترس المدار | الفولاذ السبائكي (20CrMnTi / 40Cr) | يتشابك مع ترس الإدارة لإحداث الإزاحة |
| هيكل المضخة | الحديد الزهر (HT250) / الألومنيوم (ADC12) | يحتوي على السائل ويحافظ على الضغط |
| الألواح الأمامية والخلفية | الفولاذ المقسّى | تُحكم غرف التروس وتقلل التسرب الداخلي |
| أختام العمود | النتريل / الفيتون | يمنع التسرب الخارجي |
| المحامل | نوع الإبرة / المحور | يدعم أعمدة التروس تحت الحمل |
تشكّل التروس المحركة والمدفوعة قلب المضخة. أثناء دورانها، يُحبس السائل بين أسنان التروس وجدار الغلاف، ثم ينتقل من منفذ السحب إلى منفذ التصريف. تعتمد الكفاءة الحجمية اعتماداً مباشراً على الفجوات بين هذه المكونات.
معايير الصناعة ومتطلبات التفاوتات
يخضع إنتاج مضخات التروس الهيدروليكية للمعيار ISO 4409 (طاقة السوائل الهيدروليكية — المضخات والمحركات ذات الإزاحة الإيجابية — تحديد أداء الحالة المستقرة) ومعايير DIN لتصنيف دقة التروس. تُحدد هذه الأطر أساليب القياس ومعايير القبول التي تُميز المضخات ذات الجودة الصناعية عن غيرها من المضخات غير الموثوقة.
تشمل نطاقات التفاوت المعتادة لمضخة تروس عالية الجودة: دقة ملف سن التروس بمقدار ±0.005mm، وتمركز تجويف الغلاف ≤0.01mm، واستواء الصفيحة الطرفية ضمن 0.0003mm (حزمة ضوئية واحدة). يستلزم الوفاء بهذه المواصفات باستمرار عبر دفعات الإنتاج ضبط العمليات في كل محطة تشغيل.
اختيار المواد الخام والفحص عند الاستلام
يبدأ اختيار المواد من متطلبات التطبيق. تستخدم التروس المخصصة للمضخات عالية الضغط (250+ بار) عادةً الفولاذ المكربن 20CrMnTi، الذي يحقق صلابة سطحية HRC 58-62 مع الحفاظ على قلب متين. أما التطبيقات متوسطة الأحمال فقد تستخدم الفولاذ المُقسّى والمُعدَّل 40Cr لتحقيق توازن بين المتانة وقابلية التشغيل الآلي.
تتبع الأغلفة منطقاً مماثلاً. يتحمل الحديد الزهر HT250 الخدمة الثقيلة عالية الضغط حيث تكون الصلابة وتخميد الاهتزازات أموراً بالغة الأهمية. أما سبائك الألومنيوم المصبوبة بالقالب ADC12 فتُستخدم في التطبيقات المتنقلة والحساسة للوزن عند ضغوط معتدلة. يجب أن تجتاز كل دفعة مواد واردة الفحص قبل دخولها خط الإنتاج.
بروتوكولات اختبار المواد
يُطبّق فحص المواد الواردة ثلاثة بوابات جودة رئيسية. يؤكد التحليل الطيفي أن تركيبة السبيكة تتطابق مع شهادة المادة — إذ إن انحراف نسبة الكروم أو المنغنيز بمقدار نقطة مئوية واحدة قد يُغيّر استجابة المعالجة الحرارية والصلابة النهائية.
يتحقق اختبار الصلابة (برينل للمصبوبات، وروكويل لقضبان المواد) من أن المادة الخام تقع ضمن النطاق المحدد قبل بدء التشغيل الآلي. يفحص الكشف بالموجات فوق الصوتية عن الفراغات الداخلية والشوائب أو الشقوق التي قد تُسبب فشلاً كارثياً تحت أحمال الضغط الدوري.
تمنع هذه البروتوكولات حدوث أعطال في مراحل لاحقة. فقد يجتاز فراغ التروس الذي يحتوي على شائبة تحت السطح عمليتَي القطع والمعالجة الحرارية، ثم يتشقق بعد 2,000 ساعة من التشغيل — وهو نمط عطل يُقضى عليه بالفحص عند الاستلام بتكلفة ضئيلة.
عملية تقطيع التروس الدقيقة
تُحوّل عملية تقطيع التروس الدقيقة الفراغات المعالجة حرارياً إلى تروس ذات ملف انفجاري بخشونة سطحية Ra ≤ 0.4μm. تُحدد هذه المراحل المتعاقبة — التقطيع، والحلاقة أو التشكيل، والمعالجة الحرارية، والطحن النهائي — خصائص تدفق المضخة وبصمتها الصوتية وعمرها الافتراضي.
تبني كل عملية على سابقتها. يُرسي التقطيع الشكل الأساسي للسن، وتُصلّب المعالجة الحرارية السطح، ويُصحح الطحن أي تشوه مع تحقيق الدقة الأبعادية النهائية. إن تخطي أي خطوة أو التسرع فيها ينتج تروساً تُولّد ضوضاء مفرطة أو تآكلاً متسارعاً أو عطلاً مبكراً.
قطع تروس CNC بالتشكيل والتعشيق
تنتج آلات التعشيق CNC الحديثة أسنان التروس باستخدام أداة قطع حلزونية (hob) تدور بالتزامن مع قطعة العمل. يشمل إعداد الآلة اختيار وحدة hob الصحيحة، وضبط زاوية الحلزون، وبرمجة معدلات التغذية التي توازن بين إزالة المواد وجودة السطح.
يعتمد اختيار القاطع على وحدة التروس ودرجة الدقة المطلوبة. تنتج أدوات hob المطلية بالكربيد التي تعمل بسرعة قطع 80–120 م/دقيقة مع تغذية محورية 1.5–3.0 مم/دورة دقة DIN Class 7–8 في تمريرة واحدة. يتطلب تحقيق دقة DIN Class 6 عادةً عملية حلاقة أو تشكيل لاحقة لتحسين ملف السن قبل المعالجة الحرارية.
يتيح التحكم CNC التعويض الفوري عن الانجراف الحراري وتآكل الأداة، مما يحافظ على الاتساق عبر دورات الإنتاج التي تشمل مئات أو آلاف التروس. هذه القابلية للتكرار هي ما يميز تقنيات تجميع مضخات التروس الحديثة عن الأساليب اليدوية التقليدية.
المعالجة الحرارية وتصليب السطح
بعد التشغيل الأولي، تخضع التروس لعملية الكربنة عند 920–940°م لمدة 6–12 ساعة تبعاً لعمق الطبقة المطلوب (عادةً 0.8–1.2 مم لتطبيقات مضخات التروس). تتحول الطبقة السطحية المخصبة بالكربون إلى مارتنسيت عالي الصلادة خلال عملية التبريد السريع اللاحقة.
يُنتج التبريد السريع في الزيت عند 60–80°م يليه التلطيف عند 180–200°م صلادة سطحية تبلغ HRC 58-62 بينما يبقى القلب عند HRC 30-35. يمنح هذا المزيج السطح السني مقاومة للتآكل في حين يمتص القلب الصلب أحمال الصدمات دون كسر هش.
يُعدّ التشوه أثناء المعالجة الحرارية أمراً لا مفر منه — عادةً 0.01–0.03 مم على ملف السن — ولهذا السبب يُعدّ الطحن بعد المعالجة الحرارية ضرورياً لإنتاج مضخات التروس الدقيقة.
طحن التروس والتشكيل النهائي
يزيل الطحن بالملف باستخدام عجلات CBN (نيتريد البورون المكعب) أو أكسيد الألومينيوم تشوهات المعالجة الحرارية ويُعيد هندسة السن إلى المواصفات النهائية. يحقق الطحن دقة DIN Class 5–6 مع خشونة سطحية Ra ≤ 0.4μم على جوانب السن.
تُصحح عملية الطحن كلاً من أخطاء الملف (الانحراف عن منحنى الإنفولوت المثالي) وأخطاء الاتجاه (الانحراف على طول عرض السن). يضمن التحكم في كلا المعاملين توزيعاً متساوياً للحمل عبر كامل عرض الوجه، مما يقلل مباشرةً من تموج التدفق ويطيل عمر المحامل.
بعد الطحن، تخضع كل ترس لفحص CMM (آلة القياس الإحداثية) للتحقق من ملف السن ودقة الخطوة والرنين قبل الإفراج عنها للتجميع.
صب وتشطيب هيكل المضخة
تبدأ عملية صب وتشطيب هيكل المضخة بتصميم النموذج وتنتهي بتشغيل التجاويف والأسطح وخيوط المنافذ بدقة عالية، جاهزةً للتجميع. تحدد جودة الهيكل قدرة احتواء الضغط ودقة المحاذاة والاستقرار الأبعادي على المدى البعيد في ظل دورات التمدد الحراري.
يعتمد اختيار طريقة الصب على تصنيف ضغط التطبيق وقيود الوزن وحجم الإنتاج. وتتميز كل طريقة بمزايا مختلفة من حيث دقة التفاوتات وجودة السطح وهيكل التكلفة.
مقارنة طرق الصب
| الطريقة | المادة النموذجية | التفاوت | الأنسب لـ |
|---|---|---|---|
| الصب بالرمل | HT250 Cast Iron | ±0.3mm | الهياكل الثقيلة عالية الضغط |
| الصب بالقالب | ألومنيوم ADC12 | ±0.1mm | مضخات خفيفة الوزن متوسطة الضغط |
| الصب الاستثماري | الفولاذ المقاوم للصدأ | ±0.05mm | مضخات متخصصة مقاومة للتآكل |
يظل الصب الرملي الخيار الأمثل لأغلفة مضخات التروس الصناعية العاملة فوق 200 بار. تستوعب هذه العملية الأشكال الهندسية الداخلية المعقدة والأحجام الكبيرة، فيما يوفر الحديد الزهر HT250 تخميداً ممتازاً للاهتزازات ومقاومة عالية للضغط.
يلائم الصب بالقالب الإنتاج بكميات كبيرة لمضخات الهيدروليك المتنقلة حيث تبرر وفورات الوزن الاستثمار في الأدوات. أما الصب الاستثماري فيخدم التطبيقات المتخصصة — البحرية ومعالجة المواد الكيميائية والصناعات الغذائية — حيث تكون مقاومة التآكل للفولاذ المقاوم للصدأ' شرطاً إلزامياً.
التشغيل الآلي CNC لتجاويف الأغلفة والأوجه
بعد الصب، تنتقل الأغلفة إلى مراكز التشغيل الآلي CNC متعددة المحاور لإنهاء التجاويف وطحن الأوجه وتخريم مسالك التوصيل. العملية الحرجة هي تشغيل غرف التروس للحصول على استدارة أسطوانية ≤0.005mm — إذ يتحكم هذا البُعد مباشرةً في الخلوص الشعاعي بين رؤوس التروس وجدار الغلاف.
يعقب الطحن الدقيق عملية الثقب لإنتاج نمط سطحي متقاطع (Ra 0.4–0.8μm) يحتجز طبقة رقيقة من الزيت للتشحيم الهيدروديناميكي. يحقق الطحن الوجهي للأسطح المتلاصقة استواءً بمقدار ≤0.003mm، وهو أمر ضروري لضمان إحكام التسرب في مواجهة الألواح الطرفية.
تُقطع خيوط المنافذ وفق معايير ISO 6149 أو SAE J1926 بحسب السوق المستهدف. يخضع كل غلاف لفحص أبعاد شامل بنسبة 100% لجميع الخصائص الحرجة قبل إطلاقه إلى خط التجميع.
تشغيل مكونات مضخة هيدروليكية
يشمل تشغيل مكونات المضخة الهيدروليكية، إلى جانب التروس والأغلفة، الأعمدةَ والألواح الطرفية ومحامل التثبيت وعدداً من القطع الدقيقة الصغيرة. يجب أن تتكامل هذه المكونات الثانوية بسلاسة مع القطع الرئيسية أثناء تجميع مضخة التروس.
يُنسّق جدول الإنتاج جميع تدفقات المكونات بحيث تصل المجموعات المتطابقة إلى محطة التجميع معاً. يحول هذا التنسيق دون تراكم المخزون ويتيح نهج التجميع الانتقائي الذي يحقق تفاوتات نهائية أدق مما تسمح به تفاوتات القطع الفردية منفردةً.
خراطة الأعمدة وطحنها
تُصنع أعمدة الإدارة من الفولاذ السبائكي المُصلَّد بالحرارة باستخدام الخراطة بالتحكم الرقمي يعقبها الطحن الأسطواني. تستلزم أسطح المحامل التي تعمل داخل تحمّلات المضخة تفاوتاً بمقدار h6 (عادةً من 0 إلى -0.011mm لعمود بقطر 20mm) وخشونة سطحية Ra ≤ 0.2μm.
تُنشئ عملية طحن الريشة أو سحب التعشيق واجهةَ نقل العزم الدوراني. بعد التشغيل، تخضع الأعمدة لفحص الجسيمات المغناطيسية للكشف عن الشقوق السطحية التي قد تتمدد تحت تأثير الأحمال الدورانية المتكررة.
تخضع مجلة ختم العمود لعملية تشطيب فائق (Ra ≤ 0.1μm) لإطالة عمر الختم إلى أقصى حد. إذ تُسرّع خشونة مجلة الختم من تآكل المطاط وتؤدي إلى تسرب خارجي في غضون أشهر بدلاً من سنوات.
تسطيح الألواح الطرفية وتشغيل المنافذ
تستلزم الألواح الطرفية (المعروفة أيضاً بألواح التآكل أو ألواح الضغط) استواءً في حدود شريط ضوئي واحد — أي ما يعادل تقريباً 0.0003mm. يُحقَّق هذا المستوى من الدقة عبر التسطيح على ألواح من الحديد الزهر باستخدام مركبات كاشطة متدرجة الدقة.
يُنشئ السطح المُسطَّح طبقة تشحيم هيدروديناميكية بين اللوح ووجوه التروس، مما يتحكم في التسرب المحوري مع منع التلامس المعدني المباشر. تُحفر منافذ الضغط والشفط وتُقطع خيوطها بعد التسطيح تفادياً لتشويه سطح الإحكام.
تتيح أخاديد موازنة الضغط المشغولة في وجوه الصفائح استخدام ضغط النظام لدفع الصفائح نحو وجوه التروس، مما يعوّض تلقائياً عن التآكل طوال عمر الخدمة الافتراضي للمضخة.
تقنيات تجميع مضخات التروس
تجمع تقنيات تجميع مضخات التروس الفعّالة بين انضباط الغرف النظيفة ومنهجية التركيب الانتقائي. والهدف هو تحقيق فجوات تشغيل نهائية تتراوح بين 0.02–0.05mm بين التروس والغلاف — بإحكام كافٍ لضمان كفاءة حجمية عالية، ومع قدر من الاتساع يكفي لمنع الانحشار عند التمدد الحراري.
يبدأ التجميع في بيئة خاضعة للتحكم (ISO Class 7 أو أفضل) حيث تُراقَب درجة الحرارة والتلوث بالجسيمات. يُنظَّف كل مكوّن بالموجات فوق الصوتية ويُجفَّف بهواء مُرشَّح قبل دخوله إلى منطقة التجميع.
التجميع الانتقائي والتحكم في الفجوات
يقيس التجميع الانتقائي كل مجموعة تروس وغلاف على حدة، ثم يُطابق المكونات لتحقيق الفجوة المثلى. يُقرَن الغلاف ذو التجويف عند الحد الأعلى لنطاق تفاوته مع التروس عند الحد الأعلى لنطاق تفاوتها، مما يحافظ على الفجوة المستهدفة بصرف النظر عن تباين الأجزاء الفردية.
يحقق هذا النهج تفاوتات تجميع فعّالة أضيق بمقدار 2–3× من تفاوتات الأجزاء الفردية. ويُزيل أخطاء التراكم المتأصلة في التجميع العشوائي للدُّفعات، حيث يمكن أن تُنتج أسوأ التوليفات مضخات ذات تسرب مفرط أو فجوة تشغيل غير كافية.
تُتيح سجلات القياس الرقمية إمكانية التتبع — فإذا أُعيدت مضخة لتحليل ضمان الجودة، يمكن استرجاع قياسات الفجوة الأصلية من قاعدة بيانات الإنتاج.
تركيب الأختام والتحكم في التلوث
تُركَّب أختام العمود بالاتجاه الصحيح (الحافة في مواجهة جانب الضغط) باستخدام قواديس مخروطية تمنع تلف الحافة. تحصل الحلقات الحلزونية على طبقة خفيفة من السائل الهيدروليكي المتوافق مع النظام قبل التركيب لمنع الانضغاط أثناء التجميع.
يستهدف التحكم في التلوث تحقيق نظافة ISO 4406 18/16/13 أو أفضل عند نقطة التجميع. تُراقَب أعداد الجسيمات باستمرار، وتُنظَّف جميع أدوات التجميع بين الوحدات. إذ يمكن لشريحة معدنية واحدة محاصرة أثناء التجميع أن تخدش وجه ترس أو تقطع ختماً في الدقائق الأولى من التشغيل.
تملأ عملية التشحيم المسبق تجويف المضخة بسائل هيدروليكي مُرشَّح قبل تركيب الغطاء النهائي، مما يضمن عدم بدء تشغيل المضخة جافة أثناء التشغيل التجريبي.
الاختبار ومراقبة الجودة والتحقق
تخضع كل مضخة تروس هيدروليكية لاختبار 100% في نهاية خط الإنتاج قبل الشحن. لا يُعتمد على أسلوب أخذ العينات — إذ يجب أن تُثبت كل وحدة بشكل منفرد استيفاءها لمواصفات الأداء. يكشف هذا النهج عن أخطاء التجميع النادرة أو عيوب المكونات التي قد يفوتها الفحص الإحصائي بالعينات.
تستخدم منصات الاختبار محولات ضغط معايَرة وعدادات تدفق وحساسات اهتزاز متصلة بأنظمة استحواذ بيانات آلية. تُقارن النتائج بمعايير القبول المخزنة في الوقت الفعلي، مع تحديد آلي للنجاح أو الفشل يُلغي تباين الحكم البشري.
معاملات اختبار الأداء
| الاختبار | المواصفة | معايير القبول |
|---|---|---|
| اختبار ضغط الإثبات | 1.5× الضغط الاسمي | صفر تسرب خارجي |
| الكفاءة الحجمية | عند السرعة/الضغط الاسميين | ≥ 94% |
| مستوى الضوضاء | عند الظروف الاسمية | ≤ 72 dB(A) |
| التسرب الداخلي | عند الضغط الاسمي | ≤ 2% من الإزاحة |
| الاستدامة | دورة 5000 ساعة | لا يوجد تدهور > 5% |
يتحقق اختبار ضغط الإثبات عند 1.5× الضغط الاسمي من السلامة الهيكلية وأداء الختم في ظل ظروف الحمل الزائد. يؤكد قياس الكفاءة الحجمية عند السرعة والضغط الاسميين أن الفجوات الداخلية ضمن المواصفات المحددة — إذ تشير المضخة التي تقل كفاءتها عن 94% إلى تسرب داخلي مفرط.
يكشف اختبار الضوضاء عن مشكلات دقة التروس أو التجويف أو عيوب المحامل التي قد لا تظهر في قياسات الضغط/التدفق. يُجرى اختبار الاستدامة على وحدات عينة من كل دفعة إنتاجية للتحقق من الموثوقية على المدى البعيد.
إمكانية التتبع والتوثيق
تحصل كل مضخة على رقم تسلسلي محفور بالليزر يربطها بجواز جودة رقمي. يحتوي هذا السجل على شهادات المواد، وبيانات الفحص الأبعادي، وقياسات خلوص التجميع، ونتائج الاختبارات الكاملة.
تتيح إمكانية التتبع الكاملة لدورة الحياة إجراء تحليل السبب الجذري في حال وقوع عطل ميداني. تكشف بيانات الإنتاج ما إذا كانت المشكلة نشأت في المواد، أو التشغيل الآلي، أو التجميع، أو ظروف التطبيق — وهي معلومات تدفع عجلة التحسين المستمر.
تُحتفظ بسجلات الدُّفعات لمدة لا تقل عن 10 سنوات، مما يدعم مطالبات الضمان والامتثال التنظيمي في صناعات مثل التعدين والملاحة البحرية والبناء، حيث تستلزم شهادات المعدات توثيق تاريخ المكونات.
كيف ترفع Olive Branch Hydraulics مستوى عملية الإنتاج
يقع المقر الرئيسي لـ Olive Branch Hydraulics في مقاطعة Ningjin، مدينة Xingtai، مقاطعة Hebei — إحدى مراكز تصنيع المعدات الرائدة في الصين — وتدمج الشركة البحث والتطوير والتصنيع الدقيق والهندسة المخصصة في كل مرحلة من مراحل إنتاج مضخات التروس الهيدروليكية. من التخصيص غير القياسي وتشغيل التروس الدقيق إلى الاختبار الصارم في نهاية خط الإنتاج، لا تكتفي الشركة بتصنيع القطع — بل تحل التحديات الهيدروليكية.
تخدم Olive Branch Hydraulics عملاءها في مجالات آلات البناء والمعدات الزراعية والتعدين والمركبات الخاصة والأتمتة الصناعية وبناء السفن، وتحافظ على سلسلة الإنتاج الكاملة تحت نظام إدارة جودة موحد. يُزيل هذا التكامل الرأسي فجوات التواصل وتفاوتات الجودة التي تعاني منها نماذج الإنتاج متعددة الموردين.
الهندسة المخصصة والحلول غير القياسية
يقوم فريق هندسة Olive Branch بتكييف الإزاحة، وتكوينات المنافذ، وأنواع الأعمدة، واتجاه الدوران، ومواد الأختام لتتناسب مع التطبيقات الخاصة بالعميل التي لا تستطيع المضخات الجاهزة تلبيتها. يحصل عميل التعدين الذي يحتاج إلى مضخة مصنفة للسوائل الملوثة في درجات حرارة قصوى على حل مختلف جوهرياً عن عميل معالجة الأغذية الذي يتطلب أجزاء مبللة من الفولاذ المقاوم للصدأ.
يمتد التخصيص غير القياسي ليشمل واجهات التركيب وأحجام المنافذ وتكوينات المضخات متعددة الأقسام. يعمل فريق الهندسة مباشرةً مع مهندسي تطبيقات العميل لتحديد المتطلبات ونمذجة الأداء والتحقق من صحة التصاميم قبل الالتزام بأدوات الإنتاج.
يُقلص هذا النهج التعاوني دورات التطوير ويضمن تكامل المنتج النهائي بسلاسة في النظام الهيدروليكي للعميل دون الحاجة إلى تعديلات ميدانية.
قدرات التشغيل الآلي الدقيق
تعمل Olive Branch Hydraulics بمراكز تشغيل CNC، وخطوط طحن تروس مخصصة، وأفران معالجة حرارية داخلية — مما يبقي سلسلة الإنتاج الكاملة تحت سقف واحد ونظام جودة واحد. يُلغي ذلك أضرار النقل والتلوث وأخطاء التواصل التي تنشأ عند الاستعانة بمقاولين من الباطن متعددين.
تعني القدرة الداخلية تكراراً أسرع في التصاميم المخصصة. يمكن لمجموعة تروس نموذجية أن تنتقل من نموذج CAD إلى مكون مكتمل ومختبر في أيام بدلاً من أسابيع. وبالنسبة لأحجام الإنتاج، تحافظ الخطوط المخصصة على الاتساق عبر آلاف الوحدات بينما تراقب أدوات التحكم الإحصائي في العمليات أي انحراف قبل أن ينتج عنه قطع خارج المواصفات.
والنتيجة هي مضخات تروس هيدروليكية تلبي باستمرار متطلبات التفاوتات الدقيقة وأهداف الكفاءة ومعايير المتانة التي تتطلبها التطبيقات الصعبة، أو تتجاوزها.
الأسئلة الشائعة (FAQ)
ما المواد الشائعة الاستخدام في تروس مضخات التروس الهيدروليكية؟
يُعدّ الفولاذ السبائكي 20CrMnTi و40Cr المعيار الصناعي لتروس مضخات التروس الهيدروليكية. يُفضَّل 20CrMnTi في تطبيقات الضغط العالي لأن استجابته للكربنة تُنتج صلابة سطحية تتراوح بين HRC 58-62 مع الحفاظ على صلابة القلب عند HRC 30-35. أما 40Cr فيخدم التطبيقات متوسطة الأحمال حيث يوفر التصليد الكامل مقاومة كافية للتآكل بتكلفة أقل.
ما مدى دقة التفاوتات في تصنيع مضخات التروس؟
تشمل التفاوتات الحرجة في تصنيع مضخات التروس الهيدروليكية عالية الجودة دقة ملف سن التروس بمقدار ±0.005mm، وتمركز تجويف الغلاف ≤0.01mm، واستواء الصفيحة الطرفية ضمن نطاق ضوئي واحد (ما يقارب 0.0003mm). يُضبط قطر عنق المحور وفق تفاوت h6، ويُتحكم في الخلوص الشعاعي بين التروس والغلاف بين 0.02–0.05mm من خلال تقنيات التجميع الانتقائي.
ما الكفاءة الحجمية النموذجية لمضخة التروس الهيدروليكية عالية الجودة؟
تحقق مضخات التروس الخارجية المصنوعة بجودة عالية كفاءة حجمية تتراوح بين 94–97% في ظروف التشغيل المقننة. تعتمد الكفاءة بصورة رئيسية على التحكم في الخلوص الداخلي — أي الفجوات بين رؤوس التروس والغلاف، وبين وجوه التروس والصفائح الطرفية. يُقلل ارتفاع ضغط التشغيل من الكفاءة بسبب زيادة التسرب المدفوع بالضغط عبر هذه الخلوصات، وهذا هو السبب في أن التفاوتات التصنيعية الأكثر دقة تُحسّن مباشرةً الأداء تحت الضغط العالي.
كيف يؤثر تشكيل التروس الدقيق بالتخشين على أداء المضخة؟
تُقلل دقة التروس الأعلى (فئة DIN 6 أو أفضل) المحققة من خلال تشكيل التروس الدقيق بالتخشين والطحن من تموج التدفق بنسبة 30–50% مقارنةً بتروس الفئة 8. يعني انخفاض تموج التدفق تقليل نبضات الضغط، وخفض مستويات الضوضاء، وتقليل الاهتزازات المنقولة إلى النظام الهيدروليكي. كما يُطيل التوزيع المتساوي للحمل عبر ملف السن عمر المحامل والأختام من خلال القضاء على التركيز



