

El despliegue operativo de las bombas hidráulicas de engranajes en aplicaciones industriales es tanto ubicuo como continuo; sin embargo, los datos empíricos indican que menos del 5% de los fabricantes logran de manera consistente la precisión dimensional y las tolerancias geométricas necesarias para una operación sostenida sin fugas bajo condiciones de servicio de alta presión. Un examen riguroso del proceso de fabricación esclarece el papel crítico que desempeñan el control de procesos y el aseguramiento de la calidad para diferenciar los sistemas hidráulicos de alta confiabilidad de aquellos predispuestos a una degradación prematura y a fallos sistémicos.
La fabricación de una bomba hidráulica de engranajes es uno de esos procesos en los que cada etapa importa más de lo que se podría pensar. Comienza con el corte de perfiles de dientes precisos en piezas brutas de metal y termina con la prueba de presión de la unidad terminada para garantizar que nada presente fugas bajo carga. A continuación, se describe cómo se integra todo el proceso, desde las fundiciones y forjas en bruto hasta un componente de potencia de fluidos funcional listo para su envío.
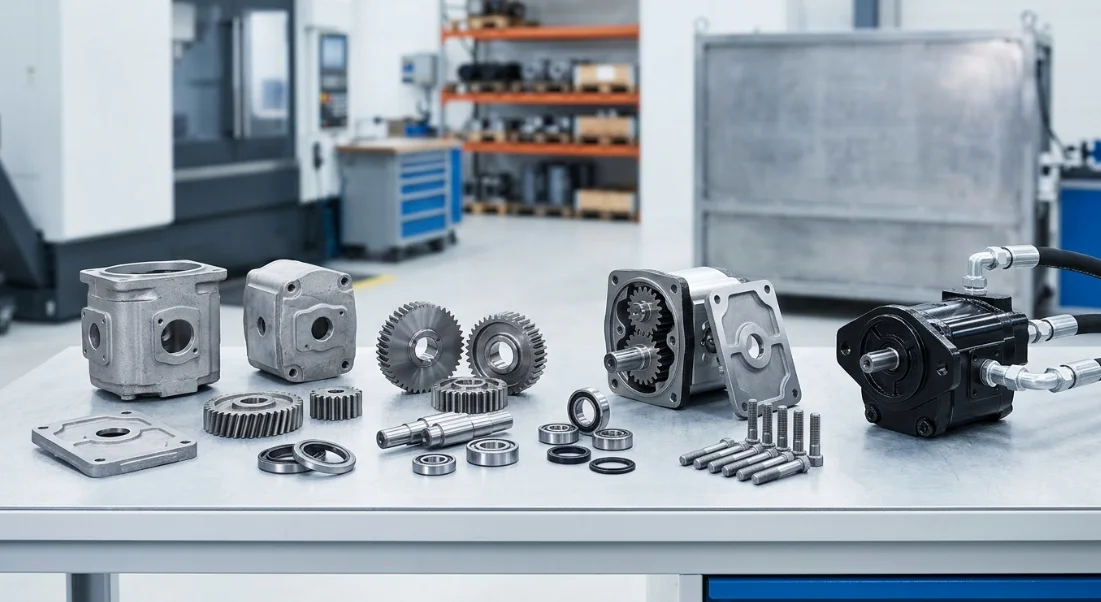
Descripción General de la Fabricación de Bombas Hidráulicas de Engranajes
El flujo de trabajo integral de fabricación de bombas hidráulicas de engranajes abarca seis fases principales: selección de materias primas, mecanizado de engranajes, fundición y acabado de carcasas, producción de componentes secundarios, ensamblaje y pruebas de validación. Cada fase alimenta directamente a la siguiente, y un defecto introducido en cualquier etapa se amplifica en las fases posteriores.
La ingeniería de precisión no es opcional — es el estándar base. Los perfiles de los dientes de los engranajes deben mantenerse dentro de ±0.005mm, los orificios de las carcasas deben mantener la concentricidad dentro de 0.01mm, y las superficies de sellado deben ser planas dentro de una sola banda de luz. Estos valores determinan si una bomba suministra el caudal nominal o presenta fugas bajo presión.
Componentes Clave de una Bomba Hidráulica de Engranajes
Una bomba de engranajes externos estándar contiene seis grupos de componentes principales, cada uno con requisitos de material y funciones específicas. Comprender estas piezas aclara por qué el mecanizado de componentes de bombas hidráulicas exige un control tan riguroso.
| Componente | Material | Función Principal |
|---|---|---|
| Engranaje Motor | Acero Aleado (20CrMnTi / 40Cr) | Convierte la energía mecánica en flujo de fluido |
| Engranaje Conducido | Acero Aleado (20CrMnTi / 40Cr) | Se acopla con el engranaje motor para generar desplazamiento |
| Carcasa de la Bomba | Hierro Fundido (HT250) / Aluminio (ADC12) | Contiene fluido y mantiene la presión |
| Placas Frontales/Traseras | Acero Endurecido | Sella las cámaras de engranajes, minimiza las fugas internas |
| Sellos de Eje | Nitrilo / Viton | Previene fugas externas |
| Rodamientos | Tipo Aguja / Cojinete | Soporta los ejes de engranajes bajo carga |
Los engranajes motriz e impulsado forman el núcleo de la bomba. A medida que rotan, el fluido queda atrapado entre los dientes del engranaje y la pared de la carcasa, y luego es transportado desde el puerto de succión hasta el puerto de descarga. La eficiencia volumétrica depende directamente de las tolerancias entre estos componentes.
Normas de la Industria y Requisitos de Tolerancia
La producción de bombas de engranajes hidráulicas se rige por la norma ISO 4409 (transmisiones hidrostáticas — bombas y motores de desplazamiento positivo — determinación del rendimiento en régimen estacionario) y las normas DIN para la clasificación de precisión de engranajes. Estos marcos establecen los métodos de medición y los criterios de aceptación que distinguen las bombas de grado industrial de las poco confiables.
Las bandas de tolerancia típicas para una bomba de engranajes de calidad incluyen una precisión del perfil del diente de engranaje de ±0.005mm, concentricidad del orificio de la carcasa ≤0.01mm y planitud de la placa de extremo dentro de 0.0003mm (1 banda de luz). Cumplir con estas especificaciones de manera consistente en los lotes de producción requiere control de procesos en cada estación de mecanizado.
Selección de Materias Primas e Inspección de Recepción
La selección de materiales comienza con los requisitos de la aplicación. Los engranajes destinados a bombas de alta presión (250+ bar) suelen utilizar acero de cementación 20CrMnTi, que alcanza una dureza superficial HRC 58-62 manteniendo un núcleo resistente. Las aplicaciones de servicio medio pueden utilizar acero 40Cr templado y revenido para lograr un equilibrio entre resistencia y maquinabilidad.
Las carcasas siguen una lógica similar. El hierro fundido HT250 es adecuado para servicios de alta presión y uso intensivo donde la rigidez y la amortiguación de vibraciones son importantes. Las piezas de fundición a presión de aluminio ADC12 sirven para aplicaciones móviles y sensibles al peso a presiones moderadas. Cada lote de material entrante debe pasar la inspección antes de ingresar a la línea de producción.
Protocolos de Prueba de Materiales
La inspección de recepción aplica tres controles de calidad principales. El análisis espectrométrico confirma que la composición de la aleación coincide con el certificado del material — una desviación de un solo punto porcentual en el contenido de cromo o manganeso puede alterar la respuesta al tratamiento térmico y la dureza final.
Las pruebas de dureza (Brinell para piezas fundidas, Rockwell para barras) verifican que la materia prima se encuentre dentro del rango especificado antes de comenzar el mecanizado. La detección de defectos por ultrasonido examina la presencia de cavidades internas, inclusiones o grietas que podrían causar fallas catastróficas bajo cargas de presión cíclica.
Estos protocolos previenen fallas en etapas posteriores del proceso. Un disco de engranaje con una inclusión subsuperficial podría superar el tallado por fresa madre y el tratamiento térmico, para luego fracturarse a las 2.000 horas de servicio — un modo de falla que la inspección de recepción elimina a un costo mínimo.
Proceso de Tallado de Engranajes de Precisión por Fresa Madre
El proceso de tallado de engranajes de precisión por fresa madre transforma los discos tratados térmicamente en engranajes de perfil de evolvente con rugosidad superficial Ra ≤ 0.4μm. Esta secuencia de múltiples pasos — tallado por fresa madre, afeitado o conformado, tratamiento térmico y rectificado final — determina las características de caudal, la firma acústica y la vida útil de la bomba.
Cada operación se basa en la anterior. El tallado por fresa madre establece la forma básica del diente, el tratamiento térmico endurece la superficie y el rectificado corrige cualquier distorsión mientras se logra la precisión dimensional final. Omitir o apresurar cualquier paso produce engranajes que generan ruido excesivo, desgaste acelerado o fallas prematuras.
Tallado y Conformado de Engranajes CNC
Las modernas máquinas de tallado CNC producen dientes de engranaje utilizando una herramienta de corte helicoidal (fresa madre) que gira en sincronización con la pieza de trabajo. La configuración de la máquina incluye la selección del módulo de fresa madre correcto, el ajuste del ángulo de hélice y la programación de las velocidades de avance que equilibran la eliminación de material con el acabado superficial.
La selección de la herramienta de corte depende del módulo del engranaje y de la clase de precisión requerida. Las fresas madre con recubrimiento de carburo que funcionan a una velocidad de corte de 80–120 m/min con un avance axial de 1,5–3,0 mm/rev producen una precisión de Clase 7–8 DIN en un solo paso. Alcanzar la Clase 6 DIN generalmente requiere una operación posterior de afeitado o conformado para refinar el perfil del diente antes del tratamiento térmico.
El control CNC permite la compensación en tiempo real de la deriva térmica y el desgaste de la herramienta, manteniendo la consistencia en series de producción de cientos o miles de engranajes. Esta repetibilidad es lo que distingue las modernas técnicas de ensamblaje de bombas de engranajes de los métodos manuales tradicionales.
Tratamiento Térmico y Endurecimiento Superficial
Tras el mecanizado inicial, los engranajes se someten a carburización a 920–940°C durante 6–12 horas según la profundidad de capa requerida (típicamente 0,8–1,2 mm para aplicaciones de bombas de engranajes). La capa superficial enriquecida con carbono se transforma en martensita de alta dureza durante el temple posterior.
El temple en aceite a 60–80°C seguido de revenido a 180–200°C produce una dureza superficial de HRC 58-62, mientras que el núcleo permanece a HRC 30-35. Esta combinación proporciona resistencia al desgaste en la superficie del diente, mientras que el núcleo tenaz absorbe cargas de choque sin fractura frágil.
La distorsión durante el tratamiento térmico es inevitable — típicamente 0,01–0,03 mm en el perfil del diente — razón por la cual el rectificado posterior al tratamiento térmico es esencial para la producción de bombas de engranajes de precisión.
Rectificado de Engranajes y Perfilado Final
El rectificado de perfil mediante muelas de CBN (nitruro de boro cúbico) u óxido de aluminio elimina la distorsión del tratamiento térmico y lleva la geometría del diente a la especificación final. El rectificado alcanza una precisión de Clase 5–6 DIN con una rugosidad superficial Ra ≤ 0,4μm en los flancos del diente.
El proceso de rectificado corrige tanto los errores de perfil (desviación respecto a la curva de evolvente ideal) como los errores de guía (desviación a lo largo del ancho del diente). El control de ambos parámetros garantiza una distribución uniforme de la carga en todo el ancho de la cara, lo que reduce directamente la ondulación del caudal y prolonga la vida útil de los rodamientos.
Tras el rectificado, cada engranaje se somete a inspección mediante CMM (máquina de medición por coordenadas) para verificar el perfil del diente, la precisión del paso y el runout antes de su liberación para el ensamblaje.
Fundición y Acabado de Carcasas de Bomba
El flujo de trabajo de fundición y acabado de carcasas de bomba comienza con el diseño del patrón y finaliza con taladros, caras y roscas de puerto mecanizados con precisión, listos para el ensamblaje. La calidad de la carcasa determina la contención de presión, la precisión de alineación y la estabilidad dimensional a largo plazo bajo ciclos térmicos.
La selección del método de fundición depende de la clasificación de presión de la aplicación, las restricciones de peso y el volumen de producción. Cada método ofrece ventajas distintas en capacidad de tolerancia, acabado superficial y estructura de costos.
Comparación de Métodos de Fundición
| Método | Material Típico | Tolerancia | Más Adecuado Para |
|---|---|---|---|
| Fundición en Arena | HT250 Cast Iron | ±0.3mm | Carcasas de servicio pesado y alta presión |
| Fundición a presión | Aluminio ADC12 | ±0.1mm | Bombas ligeras de presión media |
| Fundición a la cera perdida | Acero inoxidable | ±0.05mm | Bombas especiales resistentes a la corrosión |
La fundición en arena sigue siendo el proceso estándar para carcasas de bombas de engranajes industriales que operan por encima de 200 bar. El proceso admite geometrías internas complejas y grandes dimensiones, mientras que el hierro fundido HT250 ofrece una excelente amortiguación de vibraciones y resistencia a la presión.
La fundición a presión es adecuada para la producción en grandes volúmenes de bombas hidráulicas móviles, donde el ahorro de peso justifica la inversión en utillaje. La fundición a la cera perdida sirve para aplicaciones especializadas — marina, procesamiento químico, grado alimentario — donde la resistencia a la corrosión del acero inoxidable es obligatoria.
Mecanizado CNC de orificios y caras de la carcasa
Tras la fundición, las carcasas se trasladan a centros de mecanizado CNC multieje para el acabado de orificios, rectificado de caras y roscado de puertos. La operación crítica es el mandrinado de las cámaras de engranajes para lograr una cilindricidad ≤0.005mm — esta dimensión controla directamente la holgura radial entre los extremos de los engranajes y la pared de la carcasa.
El honado sigue al mandrinado para producir un patrón de superficie en retícula (Ra 0,4–0,8μm) que retiene una fina película de aceite para la lubricación hidrodinámica. El rectificado plano de las superficies de contacto logra una planitud ≤0,003mm, lo cual es esencial para un sellado sin fugas contra las placas de extremo.
Las roscas de los puertos se cortan según las normas ISO 6149 o SAE J1926 en función del mercado de destino. Cada carcasa recibe una inspección dimensional al 100% de todas las características críticas antes de su liberación a la línea de ensamblaje.
Mecanizado de Componentes para Bombas Hidráulicas
Más allá de los engranajes y las carcasas, el mecanizado de componentes para bombas hidráulicas abarca ejes, placas de extremo, alojamientos de rodamientos y diversas piezas de precisión de pequeño tamaño. Estos componentes secundarios deben integrarse perfectamente con las piezas primarias durante el ensamblaje de la bomba de engranajes.
La programación de la producción sincroniza todos los flujos de componentes para que los conjuntos emparejados lleguen juntos a la estación de ensamblaje. Esta coordinación evita la acumulación de inventario y permite el enfoque de ensamblaje selectivo que logra tolerancias finales más ajustadas de lo que las tolerancias individuales de las piezas permitirían por sí solas.
Torneado y Rectificado de Ejes
Los ejes de accionamiento se fabrican en acero aleado cementado mediante torneado CNC seguido de rectificado cilíndrico. Las superficies de los muñones que descansan sobre los rodamientos de la bomba requieren tolerancia h6 (típicamente 0 a -0,011mm para un eje de 20mm) y rugosidad superficial Ra ≤ 0,2μm.
El fresado de chaveteros o el brochado de estrías crea la interfaz de transmisión de par. Tras el mecanizado, los ejes se someten a inspección por partículas magnéticas para detectar grietas superficiales que podrían propagarse bajo cargas torsionales cíclicas.
El muñón del retén del eje recibe una operación de superacabado (Ra ≤ 0,1μm) para maximizar la vida útil del retén. Un muñón con acabado rugoso acelera el desgaste del elastómero y provoca fugas externas en meses en lugar de años.
Lapeado y Mecanizado de Puertos en Placas de Extremo
Las placas de extremo (también denominadas placas de desgaste o placas de presión) requieren una planitud dentro de 1 banda de luz — aproximadamente 0,0003mm. Este nivel de precisión se logra mediante lapeado en placas de hierro fundido utilizando compuestos abrasivos progresivamente más finos.
La superficie lapeada crea una película de rodamiento hidrodinámica entre la placa y las caras de los engranajes, controlando la fuga axial y evitando el contacto metal con metal. Los puertos de presión y succión se taladran y roscan después del lapeado para evitar distorsionar la superficie de sellado.
Las ranuras de equilibrio de presión mecanizadas en las caras de la placa utilizan la presión del sistema para empujar las placas contra las caras de los engranajes, compensando automáticamente el desgaste durante la vida útil de la bomba.
Técnicas de Ensamblaje de Bombas de Engranajes
Las técnicas eficaces de ensamblaje de bombas de engranajes combinan la disciplina de sala limpia con una metodología de ajuste selectivo. El objetivo es lograr holguras de funcionamiento finales de 0.02–0.05mm entre los engranajes y la carcasa — lo suficientemente ajustadas para una alta eficiencia volumétrica, y lo suficientemente amplias para evitar el gripado bajo expansión térmica.
El ensamblaje comienza en un entorno controlado (ISO Clase 7 o superior) donde se monitorean la temperatura y la contaminación por partículas. Cada componente se limpia ultrasónicamente y se seca con aire filtrado antes de ingresar al área de ensamblaje.
Ensamblaje Selectivo y Control de Tolerancias
El ensamblaje selectivo mide cada conjunto de engranajes y carcasa individualmente, luego empareja los componentes para lograr la holgura óptima. Una carcasa con un orificio en el extremo superior de su banda de tolerancia se empareja con engranajes en el extremo superior de su banda de tolerancia, manteniendo la holgura objetivo independientemente de la variación de las piezas individuales.
Este enfoque logra tolerancias de ensamblaje efectivas 2–3× más ajustadas que las tolerancias de las piezas individuales. Elimina los errores de acumulación inherentes al ensamblaje por lotes aleatorio, donde las combinaciones en el peor caso pueden producir bombas con fugas excesivas o holgura de funcionamiento insuficiente.
Los registros de medición digital permiten la trazabilidad — si una bomba regresa para análisis de garantía, las mediciones de holgura originales son recuperables desde la base de datos de producción.
Instalación de Sellos y Control de Contaminación
Los sellos de eje se instalan con la orientación correcta (labio orientado hacia el lado de presión) utilizando mandriles cónicos que evitan daños en el labio. Los anillos tóricos reciben una ligera capa de fluido hidráulico compatible con el sistema antes de la instalación para evitar pellizcos durante el ensamblaje.
El control de contaminación apunta a una limpieza ISO 4406 18/16/13 o superior en el punto de ensamblaje. Los recuentos de partículas se monitorean continuamente y todas las herramientas de ensamblaje se limpian entre unidades. Una sola viruta metálica atrapada durante el ensamblaje puede rayar la cara de un engranaje o cortar un sello en los primeros minutos de operación.
La prelubrificación llena la cavidad de la bomba con fluido hidráulico filtrado antes de instalar la tapa final, garantizando que la bomba nunca arranque en seco durante la puesta en marcha.
Pruebas, Control de Calidad y Validación
Cada bomba de engranajes hidráulica se somete a pruebas al 100% al final de la línea antes del envío. No se realizan muestreos — cada unidad debe demostrar individualmente el cumplimiento de las especificaciones de rendimiento. Este enfoque detecta el raro error de ensamblaje o defecto de componente que el muestreo estadístico pasaría por alto.
Los bancos de prueba utilizan transductores de presión calibrados, caudalímetros y sensores de vibración conectados a sistemas automatizados de adquisición de datos. Los resultados se comparan en tiempo real con los criterios de aceptación almacenados, con determinación automática de aprobado/rechazado que elimina la variabilidad del criterio del operador.
Parámetros de Prueba de Rendimiento
| Prueba | Especificación | Criterios de Aceptación |
|---|---|---|
| Presión de Prueba | 1.5× la presión nominal | Cero fugas externas |
| Eficiencia Volumétrica | A velocidad/presión nominal | ≥ 94% |
| Nivel de Ruido | En condiciones nominales | ≤ 72 dB(A) |
| Fuga Interna | A presión nominal | ≤ 2% del desplazamiento |
| Durabilidad | Ciclo de 5000 horas | Sin degradación > 5% |
Las pruebas de presión de comprobación a 1,5× la presión nominal verifican la integridad estructural y el rendimiento de los sellos bajo condiciones de sobrecarga. La medición de la eficiencia volumétrica a velocidad y presión nominales confirma que las holguras internas están dentro de las especificaciones — una bomba con una eficiencia inferior al 94% indica una fuga interna excesiva.
Las pruebas de ruido identifican problemas de precisión en los engranajes, cavitación o defectos en los rodamientos que pueden no aparecer en las mediciones de presión/caudal. Las pruebas de durabilidad se realizan en unidades de muestra de cada lote de producción para validar la fiabilidad a largo plazo.
Trazabilidad y Documentación
Cada bomba recibe un número de serie marcado con láser que la vincula a un pasaporte de calidad digital. Este registro contiene certificados de materiales, datos de inspección dimensional, mediciones de holgura de ensamblaje y resultados completos de pruebas.
La trazabilidad completa del ciclo de vida permite el análisis de causa raíz en caso de falla en campo. Los datos de producción revelan si el problema se originó en el material, el mecanizado, el ensamblaje o las condiciones de aplicación — información que impulsa la mejora continua.
Los registros de lotes se conservan por un mínimo de 10 años, respaldando reclamaciones de garantía y el cumplimiento normativo en industrias como la minería, la marina y la construcción, donde la certificación de equipos requiere historiales documentados de componentes.
Cómo Olive Branch Hydraulics Eleva el Proceso de Producción
Con sede en el Condado de Ningjin, Ciudad de Xingtai, Provincia de Hebei — uno de los principales centros de fabricación de equipos de China — Olive Branch Hydraulics integra I+D, fabricación de precisión e ingeniería personalizada en cada etapa de la producción de bombas de engranajes hidráulicas. Desde la personalización no estándar y el tallado de engranajes de precisión hasta las rigurosas pruebas de fin de línea, la empresa no solo fabrica componentes — resuelve desafíos hidráulicos.
Al servir a clientes en maquinaria de construcción, equipos agrícolas, minería, vehículos especiales, automatización industrial y construcción naval, Olive Branch Hydraulics mantiene la cadena de producción completa bajo un único sistema de gestión de calidad. Esta integración vertical elimina las brechas de comunicación y las inconsistencias de calidad que afectan a los modelos de producción con múltiples proveedores.
Ingeniería Personalizada y Soluciones No Estándar
El equipo de ingeniería de Olive Branch adapta el desplazamiento, las configuraciones de puertos, los tipos de eje, la dirección de rotación y los materiales de sellado para satisfacer aplicaciones específicas del cliente que las bombas estándar no pueden atender. Un cliente minero que necesita una bomba clasificada para fluidos contaminados a temperaturas extremas recibe una solución fundamentalmente diferente a la de un cliente de procesamiento de alimentos que requiere piezas en contacto con el producto en acero inoxidable.
La personalización no estándar se extiende a interfaces de montaje, tamaños de puertos y configuraciones de bombas de múltiples secciones. El equipo de ingeniería trabaja directamente con los ingenieros de aplicaciones del cliente para definir requisitos, modelar el rendimiento y validar los diseños antes de comprometerse con las herramientas de producción.
Este enfoque colaborativo reduce los ciclos de desarrollo y garantiza que el producto final se integre perfectamente en el sistema hidráulico del cliente sin modificaciones en campo.
Capacidades de Mecanizado de Precisión
Olive Branch Hydraulics opera centros de mecanizado CNC, líneas dedicadas de rectificado de engranajes y hornos de tratamiento térmico internos — manteniendo toda la cadena de producción bajo un mismo techo y un único sistema de calidad. Esto elimina los daños en tránsito, la contaminación y los errores de comunicación que ocurren cuando los procesos se subcontratan a múltiples proveedores externos.
La capacidad interna permite una iteración más rápida en diseños personalizados. Un conjunto de engranajes prototipo puede pasar de modelo CAD a componente terminado y probado en días en lugar de semanas. Para volúmenes de producción, las líneas dedicadas mantienen la consistencia en miles de unidades, mientras que el control estadístico de procesos supervisa las desviaciones antes de que produzcan piezas fuera de especificación.
El resultado son bombas de engranajes hidráulicas que cumplen o superan de manera consistente los requisitos de tolerancia, los objetivos de eficiencia y los estándares de durabilidad que exigen las aplicaciones más exigentes.
Preguntas Frecuentes (FAQ)
¿Qué materiales se utilizan comúnmente en los engranajes de bombas de engranajes hidráulicas?
Los aceros aleados 20CrMnTi y 40Cr son el estándar de la industria para los engranajes de bombas de engranajes hidráulicas. El 20CrMnTi es preferido para aplicaciones de alta presión porque su respuesta a la cementación produce una dureza superficial de HRC 58-62 mientras mantiene la tenacidad del núcleo en HRC 30-35. El 40Cr sirve para aplicaciones de servicio medio donde el temple total proporciona una resistencia al desgaste adecuada a menor costo.
¿Qué tan precisas son las tolerancias en la fabricación de bombas de engranajes?
Las tolerancias críticas en la fabricación de calidad de bombas de engranajes hidráulicas incluyen una precisión del perfil del diente de engranaje de ±0.005mm, concentricidad del orificio de la carcasa ≤0.01mm, y planitud de la placa de extremo dentro de 1 banda de luz (aproximadamente 0.0003mm). Los diámetros de los muñones del eje se mantienen con tolerancia h6, y la holgura radial entre engranaje y carcasa se controla a 0.02–0.05mm mediante técnicas de ensamblaje selectivo.
¿Cuál es la eficiencia volumétrica típica de una bomba de engranajes hidráulica de calidad?
Las bombas de engranajes externos bien fabricadas alcanzan una eficiencia volumétrica del 94–97% en condiciones nominales. La eficiencia depende principalmente del control de holguras internas — los espacios entre los extremos de los engranajes y la carcasa, y entre las caras de los engranajes y las placas de extremo. Las presiones de operación más altas reducen la eficiencia debido al aumento de fugas impulsadas por presión a través de estas holguras, razón por la cual tolerancias de fabricación más estrechas mejoran directamente el rendimiento a alta presión.
¿Cómo afecta el tallado de engranajes de precisión al rendimiento de la bomba?
Una mayor precisión de engranajes (Clase DIN 6 o superior) lograda mediante el tallado y rectificado de engranajes de precisión reduce la ondulación de flujo en un 30–50% en comparación con los engranajes de Clase 8. Una menor ondulación de flujo significa una reducción de la pulsación de presión, menores niveles de ruido y menos vibración transmitida al sistema hidráulico. La distribución uniforme de carga a lo largo del perfil del diente también extiende la vida útil de los rodamientos y sellos al eliminar loc



