

A utilização operacional de bombas de engrenagens hidráulicas em aplicações industriais é ao mesmo tempo ubíqua e contínua; no entanto, dados empíricos indicam que menos de 5% dos fabricantes atingem consistentemente a precisão dimensional e as tolerâncias geométricas necessárias para uma operação sustentada sem vazamentos em condições de serviço de alta pressão. Uma análise rigorosa do processo de fabricação elucida o papel crítico que o controle de processos e a garantia de qualidade desempenham na diferenciação de sistemas hidráulicos de alta confiabilidade daqueles propensos à degradação prematura e falha sistêmica.
A fabricação de uma bomba de engrenagens hidráulica é um processo em que cada etapa importa mais do que se imagina. Começa com o corte de perfis de dentes precisos em blanks de metal bruto e termina com o teste de pressão da unidade acabada para garantir que nada vaze sob carga. Veja como tudo se une, desde fundições e forjamentos brutos até um componente de potência de fluido funcional pronto para envio.
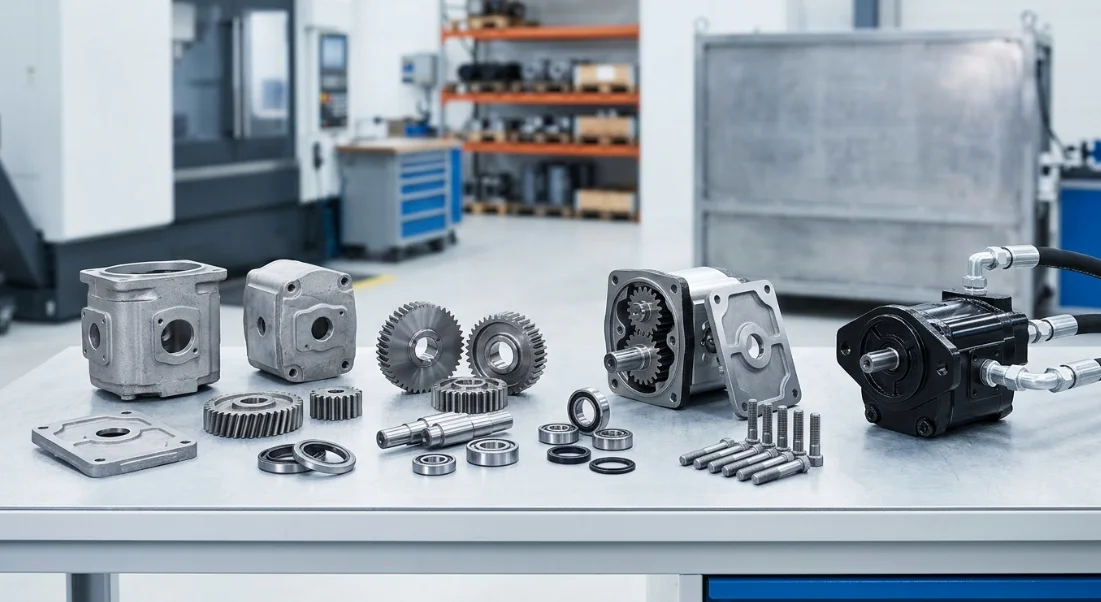
Visão Geral da Fabricação de Bombas de Engrenagens Hidráulicas
O fluxo de trabalho completo de fabricação de bombas de engrenagens hidráulicas abrange seis fases principais: seleção de matéria-prima, usinagem de engrenagens, fundição e acabamento do corpo, produção de componentes secundários, montagem e testes de validação. Cada fase alimenta diretamente a seguinte, e um defeito introduzido em qualquer etapa se agrava nas fases subsequentes.
A engenharia de precisão não é opcional — é o padrão mínimo. Os perfis dos dentes das engrenagens devem manter ±0.005mm, os furos do corpo devem manter concentricidade dentro de 0.01mm, e as superfícies de vedação devem ser planas dentro de uma única banda de luz. Esses números definem se uma bomba fornece a vazão nominal ou vaza sob pressão.
Componentes Principais de uma Bomba de Engrenagens Hidráulica
Uma bomba de engrenagem externa padrão contém seis grupos de componentes principais, cada um com requisitos de material e funções distintas. Compreender essas peças esclarece por que a usinagem de componentes de bombas hidráulicas exige um controle tão rigoroso.
| Componente | Material | Função Principal |
|---|---|---|
| Engrenagem Motriz | Aço Liga (20CrMnTi / 40Cr) | Converte energia mecânica em fluxo de fluido |
| Engrenagem Conduzida | Aço Liga (20CrMnTi / 40Cr) | Engrana com a engrenagem motriz para criar deslocamento |
| Carcaça da Bomba | Ferro Fundido (HT250) / Alumínio (ADC12) | Contém fluido e mantém a pressão |
| Placas Dianteiras/Traseiras | Aço Temperado | Veda as câmaras de engrenagem, minimiza o vazamento interno |
| Vedações de Eixo | Nitrile / Viton | Previne vazamento externo |
| Rolamentos | Tipo Agulha / Mancal | Suporta os eixos de engrenagem sob carga |
As engrenagens motriz e movida formam o coração da bomba. Ao girarem, o fluido é aprisionado entre os dentes das engrenagens e a parede do alojamento, sendo então transportado da porta de sucção para a porta de descarga. A eficiência volumétrica depende diretamente das folgas entre esses componentes.
Normas do Setor e Requisitos de Tolerância
A produção de bombas de engrenagens hidráulicas é regida pela ISO 4409 (transmissões hidrostáticas e hidrodinâmicas — bombas e motores de deslocamento positivo — determinação do desempenho em regime estacionário) e pelas normas DIN para classificação de precisão de engrenagens. Essas estruturas estabelecem os métodos de medição e os critérios de aceitação que diferenciam as bombas de grau industrial das não confiáveis.
As faixas de tolerância típicas para uma bomba de engrenagens de qualidade incluem precisão do perfil do dente da engrenagem de ±0,005mm, concentricidade do furo do alojamento ≤0,01mm e planicidade da placa de extremidade dentro de 0,0003mm (1 banda de luz). Atender a esses valores de forma consistente em lotes de produção requer controle de processo em cada estação de usinagem.
Seleção de Matéria-Prima e Inspeção de Recebimento
A seleção de materiais começa com os requisitos da aplicação. Engrenagens destinadas a bombas de alta pressão (acima de 250 bar) geralmente utilizam aço de cementação 20CrMnTi, que atinge dureza superficial HRC 58-62 mantendo um núcleo resistente. Aplicações de média exigência podem utilizar aço 40Cr temperado e revenido para um equilíbrio entre resistência e usinabilidade.
Os alojamentos seguem uma lógica semelhante. O ferro fundido HT250 é indicado para serviços pesados de alta pressão, onde rigidez e amortecimento de vibrações são essenciais. As peças fundidas em alumínio ADC12 por injeção atendem aplicações móveis e sensíveis ao peso em pressões moderadas. Cada lote de material recebido deve ser aprovado na inspeção antes de entrar na linha de produção.
Protocolos de Ensaio de Materiais
A inspeção de recebimento aplica três controles de qualidade primários. A análise espectrométrica confirma que a composição da liga corresponde ao certificado do material — um desvio de um ponto percentual no teor de cromo ou manganês pode alterar a resposta ao tratamento térmico e a dureza final.
O ensaio de dureza (Brinell para peças fundidas, Rockwell para barras) verifica se a matéria-prima está dentro da faixa especificada antes do início da usinagem. A detecção ultrassônica de defeitos examina vazios internos, inclusões ou trincas que poderiam causar falha catastrófica sob carregamento cíclico de pressão.
Esses protocolos previnem falhas posteriores. Um blank de engrenagem com uma inclusão subsuperficial pode passar pela fresagem por geração e pelo tratamento térmico e vir a trincar após 2.000 horas de serviço — um modo de falha que a inspeção de recebimento elimina a custo mínimo.
Processo de Fresagem por Geração de Engrenagens de Precisão
O processo de fresagem por geração de engrenagens de precisão transforma blanks tratados termicamente em engrenagens com perfil de evolvente e rugosidade superficial Ra ≤ 0,4μm. Esta sequência de múltiplas etapas — fresagem por geração, barbeamento ou conformação, tratamento térmico e retificação final — determina as características de vazão, a assinatura acústica e a vida útil da bomba.
Cada operação se baseia na anterior. A fresagem por geração estabelece a forma básica do dente, o tratamento térmico endurece a superfície e a retificação corrige qualquer distorção enquanto alcança a precisão dimensional final. Omitir ou apressar qualquer etapa produz engrenagens que geram ruído excessivo, desgaste acelerado ou falha prematura.
Fresagem e Perfilagem de Engrenagens CNC
As modernas fresadoras CNC produzem dentes de engrenagem utilizando uma ferramenta de corte helicoidal (fresa-mãe) que gira em sincronização com a peça de trabalho. A configuração da máquina inclui a seleção do módulo correto da fresa-mãe, o ajuste do ângulo de hélice e a programação das taxas de avanço que equilibram a remoção de material com o acabamento superficial.
A seleção da ferramenta depende do módulo da engrenagem e da classe de precisão exigida. Fresas-mãe com revestimento de carboneto operando a velocidades de corte de 80–120 m/min com avanço axial de 1,5–3,0 mm/rot produzem precisão de Classe 7–8 DIN em uma única passagem. Atingir a Classe 6 DIN normalmente requer uma operação subsequente de raspagem ou perfilagem para refinar o perfil do dente antes do tratamento térmico.
O controle CNC permite a compensação em tempo real para desvios térmicos e desgaste de ferramentas, mantendo a consistência em séries de produção de centenas ou milhares de engrenagens. Essa repetibilidade é o que diferencia as modernas técnicas de montagem de bombas de engrenagens dos métodos manuais tradicionais.
Tratamento Térmico e Endurecimento Superficial
Após a usinagem inicial, as engrenagens passam por cementação a 920–940°C por 6–12 horas, dependendo da profundidade de camada necessária (tipicamente 0,8–1,2 mm para aplicações em bombas de engrenagens). A camada superficial enriquecida com carbono se transforma em martensita de alta dureza durante o têmpero subsequente.
O resfriamento em óleo a 60–80°C seguido de revenimento a 180–200°C produz dureza superficial de HRC 58-62, enquanto o núcleo permanece em HRC 30-35. Essa combinação confere resistência ao desgaste na superfície do dente, enquanto o núcleo resistente absorve cargas de choque sem fratura frágil.
A distorção durante o tratamento térmico é inevitável — tipicamente 0,01–0,03 mm no perfil do dente — razão pela qual a retificação pós-tratamento térmico é essencial para a produção de bombas de engrenagens de precisão.
Retificação de Engrenagens e Perfilagem Final
A retificação de perfil com rebolos de CBN (nitreto cúbico de boro) ou óxido de alumínio remove a distorção do tratamento térmico e leva a geometria do dente à especificação final. A retificação atinge precisão de Classe 5–6 DIN com rugosidade superficial Ra ≤ 0,4μm nos flancos do dente.
O processo de retificação corrige tanto os erros de perfil (desvio da curva de evolvente ideal) quanto os erros de direção (desvio ao longo da largura do dente). O controle de ambos os parâmetros garante uma distribuição uniforme de carga em toda a largura da face, o que reduz diretamente a ondulação de fluxo e prolonga a vida útil dos rolamentos.
Após a retificação, cada engrenagem passa por inspeção em CMM (máquina de medição por coordenadas) para verificar o perfil do dente, a precisão do passo e o batimento antes da liberação para montagem.
Fundição e Acabamento do Corpo da Bomba
O fluxo de trabalho de fundição e acabamento do corpo da bomba começa com o projeto do modelo e termina com furos, faces e roscas de porta usinados com precisão, prontos para montagem. A qualidade do corpo determina a contenção de pressão, a precisão de alinhamento e a estabilidade dimensional de longo prazo sob ciclagem térmica.
A seleção do método de fundição depende da classificação de pressão da aplicação, restrições de peso e volume de produção. Cada método oferece vantagens distintas em capacidade de tolerância, acabamento superficial e estrutura de custos.
Comparação de Métodos de Fundição
| Método | Material Típico | Tolerância | Mais Indicado Para |
|---|---|---|---|
| Fundição em Areia | HT250 Cast Iron | ±0.3mm | Corpos para serviço pesado e alta pressão |
| Fundição sob Pressão | Alumínio ADC12 | ±0,1mm | Bombas leves de média pressão |
| Fundição de Precisão | Aço Inoxidável | ±0,05mm | Bombas especiais resistentes à corrosão |
A fundição em areia continua sendo o processo principal para carcaças de bombas de engrenagens industriais que operam acima de 200 bar. O processo acomoda geometrias internas complexas e grandes dimensões, enquanto o ferro fundido HT250 oferece excelente amortecimento de vibração e resistência à pressão.
A fundição sob pressão é adequada para a produção em grande volume de bombas hidráulicas móveis, onde a redução de peso justifica o investimento em ferramental. A fundição de precisão atende aplicações específicas — marítimas, processamento químico e uso alimentar — onde a resistência à corrosão do aço inoxidável é obrigatória.
Usinagem CNC de Furos e Faces da Carcaça
Após a fundição, as carcaças são encaminhadas para centros de usinagem CNC multieixos para acabamento de furos, retificação de faces e rosqueamento de portas. A operação crítica é o mandrilamento das câmaras de engrenagens para atingir cilindricidade ≤0,005mm — esta dimensão controla diretamente a folga radial entre as pontas das engrenagens e a parede da carcaça.
O honamento segue o mandrilamento para produzir um padrão de superfície em cruzeta (Ra 0,4–0,8μm) que retém uma fina película de óleo para lubrificação hidrodinâmica. A retificação plana das superfícies de contato garante planicidade ≤0,003mm, essencial para vedação sem vazamentos contra as tampas laterais.
As roscas das portas são cortadas conforme as normas ISO 6149 ou SAE J1926, dependendo do mercado de destino. Cada carcaça recebe inspeção dimensional 100% de todos os recursos críticos antes de ser liberada para a linha de montagem.
Usinagem de Componentes de Bombas Hidráulicas
Além de engrenagens e carcaças, a usinagem de componentes de bombas hidráulicas abrange eixos, tampas laterais, furos de mancais e diversas peças de precisão de pequeno porte. Esses componentes secundários devem se integrar perfeitamente às peças primárias durante a montagem da bomba de engrenagens.
O planejamento da produção sincroniza todos os fluxos de componentes para que os conjuntos compatíveis cheguem juntos à estação de montagem. Essa coordenação evita o acúmulo de estoque e viabiliza a abordagem de montagem seletiva, que alcança folgas finais mais precisas do que as tolerâncias individuais das peças permitiriam isoladamente.
Torneamento e Retificação de Eixos
Os eixos de acionamento são produzidos em aço-liga cementado por meio de torneamento CNC seguido de retificação cilíndrica. As superfícies dos munhões que operam nos mancais da bomba requerem tolerância h6 (tipicamente 0 a -0,011mm para um eixo de 20mm) e rugosidade superficial Ra ≤ 0,2μm.
A fresagem de chavetas ou o brocheamento de estrias cria a interface de transmissão de torque. Após a usinagem, os eixos passam por inspeção por partículas magnéticas para detectar trincas superficiais que possam se propagar sob carregamento torsional cíclico.
O munhão do retém do eixo recebe uma operação de superacabamento (Ra ≤ 0,1μm) para maximizar a vida útil do retém. Um munhão com acabamento inadequado acelera o desgaste do elastômero e provoca vazamento externo em meses, em vez de anos.
Lapidação e Usinagem de Portas das Tampas Laterais
As tampas laterais (também chamadas de placas de desgaste ou placas de pressão) requerem planicidade dentro de 1 banda de luz — aproximadamente 0,0003mm. Esse nível de precisão é obtido por lapidação em placas de ferro fundido com compostos abrasivos progressivamente mais finos.
A superfície lapidada cria uma película de mancal hidrodinâmico entre a placa e as faces das engrenagens, controlando o vazamento axial e evitando o contato metal a metal. As portas de pressão e sucção são furadas e rosqueadas após a lapidação para evitar distorções na superfície de vedação.
Ranhuras de equilíbrio de pressão usinadas nas faces da placa utilizam a pressão do sistema para pressionar as placas contra as faces das engrenagens, compensando automaticamente o desgaste ao longo da vida útil da bomba.
Técnicas de Montagem de Bombas de Engrenagem
As técnicas eficazes de montagem de bombas de engrenagem combinam disciplina de sala limpa com metodologia de ajuste seletivo. O objetivo é alcançar folgas de operação finais de 0,02–0,05mm entre as engrenagens e o alojamento — suficientemente ajustadas para alta eficiência volumétrica e suficientemente folgadas para evitar gripagem sob expansão térmica.
A montagem começa em um ambiente controlado (Classe ISO 7 ou superior), onde a temperatura e a contaminação por partículas são monitoradas. Cada componente é limpo por ultrassom e seco com ar filtrado antes de entrar na área de montagem.
Montagem Seletiva e Controle de Folgas
A montagem seletiva mede cada conjunto de engrenagens e alojamento individualmente, combinando os componentes para obter a folga ideal. Um alojamento com furo no limite superior de sua faixa de tolerância é combinado com engrenagens no limite superior de sua faixa de tolerância, mantendo a folga alvo independentemente da variação individual das peças.
Esta abordagem alcança tolerâncias de montagem efetivas 2–3× mais precisas do que as tolerâncias individuais das peças. Ela elimina os erros de acumulação inerentes à montagem aleatória em lote, onde combinações no pior caso podem produzir bombas com vazamento excessivo ou folga de operação insuficiente.
Os registros de medição digital permitem rastreabilidade — caso uma bomba retorne para análise de garantia, as medições de folga originais podem ser recuperadas do banco de dados de produção.
Instalação de Vedações e Controle de Contaminação
As vedações de eixo são instaladas com a orientação correta (lábio voltado para o lado de pressão) utilizando mandris cônicos que evitam danos ao lábio. Os anéis de vedação recebem uma leve camada de fluido hidráulico compatível com o sistema antes da instalação, para evitar esmagamento durante a montagem.
O controle de contaminação tem como meta a limpeza ISO 4406 18/16/13 ou superior no ponto de montagem. As contagens de partículas são monitoradas continuamente e todas as ferramentas de montagem são limpas entre as unidades. Um único fragmento metálico retido durante a montagem pode riscar a face de uma engrenagem ou cortar uma vedação nos primeiros minutos de operação.
A pré-lubrificação preenche a cavidade da bomba com fluido hidráulico filtrado antes da instalação da tampa final, garantindo que a bomba nunca seja acionada a seco durante o comissionamento.
Testes, Controle de Qualidade e Validação
Cada bomba de engrenagem hidráulica passa por testes 100% ao final da linha de produção antes do envio. Não há amostragem — cada unidade deve demonstrar individualmente conformidade com as especificações de desempenho. Esta abordagem detecta o raro erro de montagem ou defeito de componente que a amostragem estatística deixaria passar.
As bancadas de teste utilizam transdutores de pressão calibrados, medidores de vazão e sensores de vibração conectados a sistemas automatizados de aquisição de dados. Os resultados são comparados em tempo real com os critérios de aceitação armazenados, com determinação automática de aprovação/reprovação, eliminando a variabilidade de julgamento do operador.
Parâmetros de Teste de Desempenho
| Teste | Especificação | Critérios de Aceitação |
|---|---|---|
| Pressão de Prova | 1,5× a pressão nominal | Zero vazamento externo |
| Eficiência Volumétrica | Na velocidade/pressão nominal | ≥ 94% |
| Nível de Ruído | Nas condições nominais | ≤ 72 dB(A) |
| Vazamento Interno | Na pressão nominal | ≤ 2% do deslocamento |
| Durabilidade | Ciclo de 5000 horas | Sem degradação > 5% |
O teste de pressão de prova a 1,5× a pressão nominal verifica a integridade estrutural e o desempenho das vedações sob condições de sobrecarga. A medição da eficiência volumétrica na velocidade e pressão nominais confirma que as folgas internas estão dentro da especificação — uma bomba com eficiência abaixo de 94% indica vazamento interno excessivo.
O teste de ruído identifica problemas de precisão de engrenagens, cavitação ou defeitos em rolamentos que podem não aparecer nas medições de pressão/vazão. Os testes de durabilidade são realizados em unidades de amostra de cada lote de produção para validar a confiabilidade a longo prazo.
Rastreabilidade e Documentação
Cada bomba recebe um número de série marcado a laser que a vincula a um passaporte digital de qualidade. Este registro contém certificados de materiais, dados de inspeção dimensional, medições de folga de montagem e resultados completos de testes.
A rastreabilidade completa do ciclo de vida permite a análise de causa raiz em caso de falha em campo. Os dados de produção revelam se o problema teve origem no material, na usinagem, na montagem ou nas condições de aplicação — informações que impulsionam a melhoria contínua.
Os registros de lote são mantidos por um mínimo de 10 anos, apoiando reclamações de garantia e conformidade regulatória em setores como mineração, naval e construção, onde a certificação de equipamentos exige históricos documentados dos componentes.
Como a Olive Branch Hydraulics Eleva o Processo de Produção
Com sede no Condado de Ningjin, Cidade de Xingtai, Província de Hebei — um dos principais polos de fabricação de equipamentos da China — a Olive Branch Hydraulics integra P&D, fabricação de precisão e engenharia personalizada em cada etapa da produção de bombas de engrenagem hidráulica. Da personalização não padronizada e fresamento de engrenagens de precisão aos rigorosos testes de fim de linha, a empresa não apenas fabrica peças — ela soluciona desafios hidráulicos.
Atendendo clientes nos setores de máquinas de construção, equipamentos agrícolas, mineração, veículos especiais, automação industrial e construção naval, a Olive Branch Hydraulics mantém a cadeia de produção completa sob um único sistema de gestão da qualidade. Essa integração vertical elimina as lacunas de comunicação e as inconsistências de qualidade que afetam os modelos de produção com múltiplos fornecedores.
Engenharia Personalizada e Soluções Não Padronizadas
A equipe de engenharia da Olive Branch adapta deslocamento, configurações de portagem, tipos de eixo, direção de rotação e materiais de vedação para atender aplicações específicas do cliente que bombas convencionais não conseguem suprir. Um cliente do setor de mineração que necessita de uma bomba classificada para fluido contaminado em temperaturas extremas recebe uma solução fundamentalmente diferente da de um cliente do setor de processamento de alimentos que requer peças molhadas em aço inoxidável.
A personalização não padronizada se estende a interfaces de montagem, tamanhos de portas e configurações de bombas de múltiplas seções. A equipe de engenharia trabalha diretamente com os engenheiros de aplicação do cliente para definir requisitos, modelar desempenho e validar projetos antes de comprometer-se com ferramental de produção.
Essa abordagem colaborativa reduz os ciclos de desenvolvimento e garante que o produto final se integre perfeitamente ao sistema hidráulico do cliente sem modificações em campo.
Capacidades de Usinagem de Precisão
A Olive Branch Hydraulics opera centros de usinagem CNC, linhas dedicadas de retificação de engrenagens e fornos de tratamento térmico internos — mantendo toda a cadeia de produção sob um único teto e um único sistema de qualidade. Isso elimina danos no transporte, contaminação e erros de comunicação que ocorrem quando os processos são terceirizados para múltiplos subcontratados.
A capacidade interna significa iteração mais rápida em projetos personalizados. Um conjunto de engrenagens protótipo pode passar do modelo CAD para um componente acabado e testado em dias, em vez de semanas. Para volumes de produção, linhas dedicadas mantêm a consistência em milhares de unidades, enquanto o controle estatístico de processo monitora desvios antes que produzam peças fora de especificação.
O resultado são bombas de engrenagens hidráulicas que atendem ou superam consistentemente os requisitos de tolerância, metas de eficiência e padrões de durabilidade exigidos pelas aplicações mais rigorosas.
Perguntas Frequentes (FAQ)
Quais materiais são comumente utilizados nas engrenagens de bombas de engrenagens hidráulicas?
Os aços ligados 20CrMnTi e 40Cr são o padrão da indústria para engrenagens de bombas de engrenagens hidráulicas. O 20CrMnTi é preferido para aplicações de alta pressão porque sua resposta à cementação produz dureza superficial de HRC 58-62, mantendo a tenacidade do núcleo em HRC 30-35. O 40Cr atende aplicações de média exigência, onde o endurecimento total oferece resistência ao desgaste adequada a menor custo.
Quão rigorosas são as tolerâncias na fabricação de bombas de engrenagens?
As tolerâncias críticas na fabricação de qualidade de bombas de engrenagens hidráulicas incluem precisão do perfil do dente da engrenagem de ±0.005mm, concentricidade do furo do alojamento ≤0.01mm e planicidade da placa de extremidade dentro de 1 banda de luz (aproximadamente 0.0003mm). Os diâmetros dos mancais do eixo são mantidos na tolerância h6, e a folga radial engrenagem-alojamento é controlada entre 0.02–0.05mm por meio de técnicas de montagem seletiva.
Qual é a eficiência volumétrica típica de uma bomba de engrenagens hidráulica de qualidade?
Bombas de engrenagens externas bem fabricadas atingem 94–97% de eficiência volumétrica nas condições nominais. A eficiência depende principalmente do controle de folgas internas — as folgas entre as pontas das engrenagens e o alojamento, e entre as faces das engrenagens e as placas de extremidade. Pressões de operação mais elevadas reduzem a eficiência devido ao aumento da vazão por pressão através dessas folgas, razão pela qual tolerâncias de fabricação mais rigorosas melhoram diretamente o desempenho em alta pressão.
Como o fresamento de engrenagens de precisão afeta o desempenho da bomba?
A maior precisão de engrenagens (Classe DIN 6 ou superior) obtida por meio de fresamento e retificação de engrenagens de precisão reduz a ondulação de fluxo em 30–50% em comparação com engrenagens Classe 8. Menor ondulação de fluxo significa redução da pulsação de pressão, menores níveis de ruído e menos vibração transmitida ao sistema hidráulico. A distribuição uniforme de carga ao longo do perfil do dente também prolonga a vida útil dos rolamentos e vedações, eliminando loc



