

L'impiego operativo delle pompe idrauliche a ingranaggi nelle applicazioni industriali è al contempo ubiquo e continuo; tuttavia, i dati empirici indicano che meno del 5% dei produttori raggiunge costantemente la precisione dimensionale e le tolleranze geometriche necessarie per un funzionamento duraturo senza perdite in condizioni di servizio ad alta pressione. Un'analisi rigorosa del processo produttivo chiarisce il ruolo critico che il controllo di processo e la garanzia della qualità svolgono nel differenziare i sistemi idraulici ad alta affidabilità da quelli predisposti al degrado prematuro e al guasto sistemico.
La produzione di una pompa idraulica a ingranaggi è uno di quei processi in cui ogni fase è più importante di quanto si possa pensare. Inizia con il taglio di profili dentati precisi su sbozzi metallici grezzi e termina con il collaudo in pressione dell'unità finita per verificare l'assenza di perdite sotto carico. Ecco come si svolge l'intero processo, dalle fusioni e forgiature grezze fino a un componente per la trasmissione di potenza idraulica pronto per la spedizione.
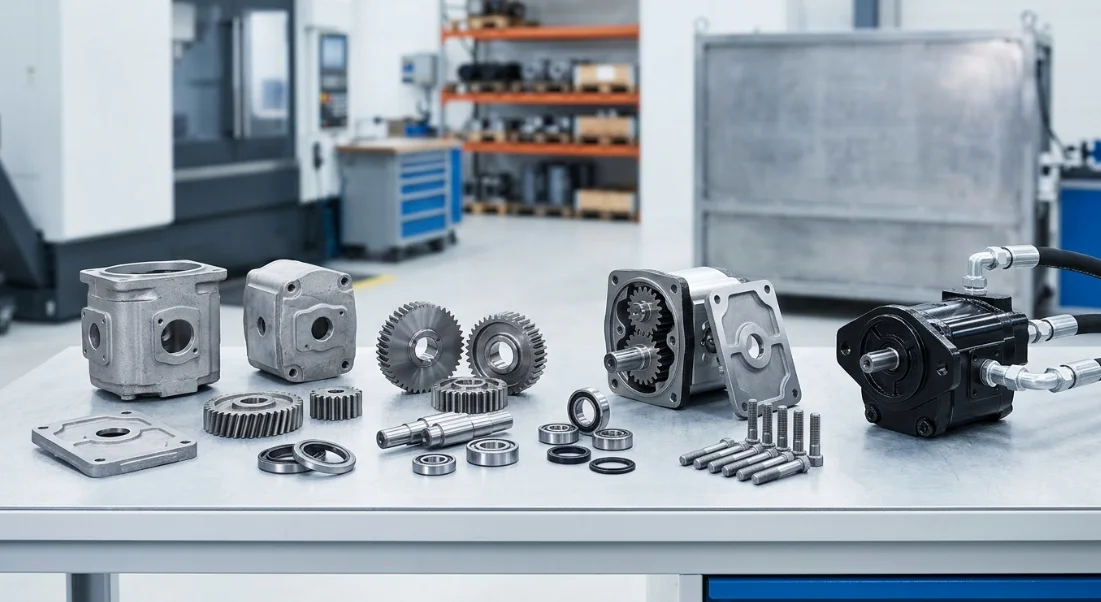
Panoramica della Produzione di Pompe Idrauliche a Ingranaggi
Il flusso di lavoro end-to-end per la produzione di pompe idrauliche a ingranaggi comprende sei fasi principali: selezione delle materie prime, lavorazione degli ingranaggi, fusione e finitura del corpo, produzione dei componenti secondari, assemblaggio e collaudo di validazione. Ogni fase si collega direttamente alla successiva e un difetto introdotto in qualsiasi stadio si amplifica nelle fasi a valle.
L'ingegneria di precisione non è opzionale — è il requisito di base. I profili dei denti degli ingranaggi devono mantenere ±0,005 mm, i fori del corpo devono mantenere la concentricità entro 0,01 mm e le superfici di tenuta devono essere piane entro una singola banda di luce. Questi valori definiscono se una pompa eroga la portata nominale o perde pressione.
Componenti Principali di una Pompa Idraulica a Ingranaggi
Una pompa ad ingranaggi esterni standard contiene sei gruppi di componenti principali, ciascuno con requisiti di materiale e ruoli funzionali distinti. La comprensione di questi componenti chiarisce perché la lavorazione meccanica dei componenti per pompe idrauliche richiede un controllo così preciso.
| Componente | Materiale | Funzione Principale |
|---|---|---|
| Ingranaggio Motore | Acciaio Legato (20CrMnTi / 40Cr) | Converte l'energia meccanica in flusso di fluido |
| Ingranaggio Condotto | Acciaio Legato (20CrMnTi / 40Cr) | Si accoppia con l'ingranaggio motore per creare la cilindrata |
| Corpo Pompa | Ghisa (HT250) / Alluminio (ADC12) | Contiene il fluido e mantiene la pressione |
| Piastre Anteriori/Posteriori | Acciaio Temprato | Sigilla le camere degli ingranaggi, minimizza le perdite interne |
| Guarnizioni dell'Albero | Nitrile / Viton | Previene le perdite esterne |
| Cuscinetti | Tipo a Rullini / a Strisciamento | Supporta gli alberi degli ingranaggi sotto carico |
Gli ingranaggi motore e condotto costituiscono il cuore della pompa. Durante la rotazione, il fluido viene intrappolato tra i denti degli ingranaggi e la parete dell'alloggiamento, quindi trasportato dalla porta di aspirazione alla porta di mandata. L'efficienza volumetrica dipende direttamente dalle tolleranze tra questi componenti.
Standard di Settore e Requisiti di Tolleranza
La produzione di pompe a ingranaggi idrauliche è regolata dalla norma ISO 4409 (trasmissioni oleodinamiche — pompe e motori a spostamento positivo — determinazione delle prestazioni in regime stazionario) e dagli standard DIN per la classificazione della precisione degli ingranaggi. Questi quadri normativi stabiliscono i metodi di misurazione e i criteri di accettazione che distinguono le pompe di livello industriale da quelle inaffidabili.
Le bande di tolleranza tipiche per una pompa a ingranaggi di qualità includono una precisione del profilo del dente dell'ingranaggio di ±0.005mm, una concentricità del foro della carcassa ≤0.01mm e una planarità della piastra terminale entro 0.0003mm (1 banda di luce). Rispettare costantemente questi valori nei lotti di produzione richiede un controllo di processo in ogni stazione di lavorazione.
Selezione delle Materie Prime e Ispezione in Entrata
La selezione dei materiali inizia dai requisiti applicativi. Gli ingranaggi destinati a pompe ad alta pressione (250+ bar) utilizzano tipicamente acciaio da cementazione 20CrMnTi, che raggiunge una durezza superficiale HRC 58-62 mantenendo un nucleo tenace. Le applicazioni a media sollecitazione possono utilizzare acciaio 40Cr bonificato per un equilibrio tra resistenza e lavorabilità.
Le carcasse seguono una logica analoga. La ghisa HT250 è adatta a servizi ad alta pressione e uso intensivo, dove contano rigidità e smorzamento delle vibrazioni. Le fusioni sotto pressione in alluminio ADC12 sono impiegate in applicazioni mobili e sensibili al peso a pressioni moderate. Ogni lotto di materiale in entrata deve superare l'ispezione prima di entrare nella linea di produzione.
Protocolli di Collaudo dei Materiali
L'ispezione in entrata prevede tre controlli di qualità principali. L'analisi spettrometrica conferma che la composizione della lega corrisponde al certificato del materiale — una deviazione di un singolo punto percentuale nel contenuto di cromo o manganese può alterare la risposta al trattamento termico e la durezza finale.
Le prove di durezza (Brinell per i getti, Rockwell per le barre) verificano che la materia prima rientri nell'intervallo specificato prima dell'inizio della lavorazione. Il rilevamento di difetti tramite ultrasuoni esegue la scansione alla ricerca di vuoti interni, inclusioni o cricche che potrebbero causare guasti catastrofici sotto carico di pressione ciclica.
Questi protocolli prevengono i guasti a valle. Un grezzo di ingranaggio con un'inclusione subsuperficiale potrebbe superare la dentatura e il trattamento termico per poi rompersi dopo 2.000 ore di servizio — una modalità di guasto che l'ispezione in entrata elimina a costo minimo.
Processo di Dentatura di Precisione
Il processo di dentatura di precisione trasforma i grezzi trattati termicamente in ingranaggi a profilo evolvente con rugosità superficiale Ra ≤ 0.4μm. Questa sequenza multifase — dentatura, rasatura o sagomatura, trattamento termico e rettifica finale — determina le caratteristiche di portata, la firma acustica e la durata in servizio della pompa.
Ogni operazione si basa sulla precedente. La dentatura stabilisce la forma di base del dente, il trattamento termico indurisce la superficie e la rettifica corregge eventuali distorsioni raggiungendo la precisione dimensionale finale. Saltare o affrettare qualsiasi fase produce ingranaggi che generano rumore eccessivo, usura accelerata o guasti prematuri.
Dentatura CNC a Creatore e a Stozzatore
Le moderne macchine a creatore CNC producono i denti degli ingranaggi utilizzando un utensile da taglio elicoidale (creatore) che ruota in sincronizzazione con il pezzo in lavorazione. La configurazione della macchina include la selezione del modulo creatore corretto, l'impostazione dell'angolo d'elica e la programmazione delle velocità di avanzamento che bilanciano la rimozione del materiale con la finitura superficiale.
La selezione dell'utensile dipende dal modulo dell'ingranaggio e dalla classe di precisione richiesta. I creatori con rivestimento in carburo che operano a una velocità di taglio di 80–120 m/min con un avanzamento assiale di 1,5–3,0 mm/giro producono una precisione di Classe DIN 7–8 in un singolo passaggio. Il raggiungimento della Classe DIN 6 richiede tipicamente una successiva operazione di rasatura o stozzatura per affinare il profilo del dente prima del trattamento termico.
Il controllo CNC consente la compensazione in tempo reale della deriva termica e dell'usura degli utensili, mantenendo la consistenza attraverso cicli di produzione di centinaia o migliaia di ingranaggi. Questa ripetibilità è ciò che distingue le moderne tecniche di assemblaggio delle pompe ad ingranaggi dai metodi manuali tradizionali.
Trattamento Termico e Indurimento Superficiale
Dopo la lavorazione iniziale, gli ingranaggi vengono sottoposti a cementazione a 920–940°C per 6–12 ore in base alla profondità dello strato cementato richiesta (tipicamente 0,8–1,2 mm per le applicazioni di pompe ad ingranaggi). Lo strato superficiale arricchito di carbonio si trasforma in martensite ad alta durezza durante la successiva tempra.
La tempra in olio a 60–80°C seguita dal rinvenimento a 180–200°C produce una durezza superficiale di HRC 58-62 mentre il nucleo rimane a HRC 30-35. Questa combinazione conferisce alla superficie del dente resistenza all'usura, mentre il nucleo tenace assorbe i carichi d'urto senza frattura fragile.
La distorsione durante il trattamento termico è inevitabile — tipicamente 0,01–0,03 mm sul profilo del dente — motivo per cui la rettifica post-trattamento termico è essenziale per la produzione di pompe ad ingranaggi di precisione.
Rettifica degli Ingranaggi e Profilatura Finale
La rettifica del profilo mediante mole CBN (nitruro di boro cubico) o di ossido di alluminio elimina la distorsione da trattamento termico e porta la geometria del dente alle specifiche finali. La rettifica raggiunge una precisione di Classe DIN 5–6 con rugosità superficiale Ra ≤ 0,4μm sui fianchi del dente.
Il processo di rettifica corregge sia gli errori di profilo (deviazione dalla curva evolvente ideale) sia gli errori di direzione (deviazione lungo la larghezza del dente). Il controllo di entrambi i parametri garantisce una distribuzione uniforme del carico sull'intera larghezza della faccia, riducendo direttamente la pulsazione del flusso e prolungando la vita dei cuscinetti.
Dopo la rettifica, ogni ingranaggio viene sottoposto a ispezione CMM (macchina di misura a coordinate) per verificare il profilo del dente, la precisione del passo e il runout prima del rilascio al montaggio.
Fusione e Finitura del Corpo Pompa
Il flusso di lavoro per la fusione e la finitura del corpo pompa inizia con la progettazione del modello e termina con fori, superfici e filettature delle porte lavorate con precisione, pronte per il montaggio. La qualità del corpo determina il contenimento della pressione, la precisione di allineamento e la stabilità dimensionale a lungo termine sotto cicli termici.
La scelta del metodo di fusione dipende dalla classe di pressione dell'applicazione, dai vincoli di peso e dal volume di produzione. Ogni metodo offre vantaggi distinti in termini di capacità di tolleranza, finitura superficiale e struttura dei costi.
Confronto dei Metodi di Fusione
| Metodo | Materiale Tipico | Tolleranza | Ideale Per |
|---|---|---|---|
| Fusione in Sabbia | HT250 Cast Iron | ±0.3mm | Corpi per applicazioni pesanti ad alta pressione |
| Pressofusione | Alluminio ADC12 | ±0.1mm | Pompe leggere a pressione media |
| Fusione a cera persa | Acciaio inossidabile | ±0.05mm | Pompe speciali resistenti alla corrosione |
La fusione in sabbia rimane il metodo principale per le carcasse di pompe ad ingranaggi industriali che operano a pressioni superiori a 200 bar. Il processo consente geometrie interne complesse e dimensioni elevate, mentre la ghisa HT250 garantisce un eccellente smorzamento delle vibrazioni e resistenza alla pressione.
La pressofusione è adatta alla produzione ad alto volume di pompe idrauliche mobili, dove il risparmio di peso giustifica l'investimento nello stampo. La fusione a cera persa serve applicazioni di nicchia — marino, lavorazione chimica, uso alimentare — dove la resistenza alla corrosione dell'acciaio inossidabile è indispensabile.
Lavorazione CNC di Fori e Superfici della Carcassa
Dopo la fusione, le carcasse vengono trasferite a centri di lavorazione CNC multi-asse per la finitura dei fori, la rettifica delle superfici e la filettatura delle porte. L'operazione critica è la foratura delle camere degli ingranaggi per ottenere una cilindricità ≤0.005mm — questa dimensione controlla direttamente il gioco radiale tra le punte degli ingranaggi e la parete della carcassa.
La rettifica a pietre (honing) segue la barenatura per produrre un motivo superficiale a reticolo incrociato (Ra 0,4–0,8μm) che trattiene un sottile film d'olio per la lubrificazione idrodinamica. La rettifica piana delle superfici di accoppiamento garantisce una planarità ≤0,003mm, essenziale per una tenuta ermetica contro le piastre terminali.
I filetti delle porte vengono realizzati secondo gli standard ISO 6149 o SAE J1926 in base al mercato di destinazione. Ogni corpo pompa è sottoposto a un'ispezione dimensionale al 100% di tutte le caratteristiche critiche prima del rilascio alla linea di assemblaggio.
Lavorazione Meccanica di Componenti per Pompe Idrauliche
Oltre agli ingranaggi e ai corpi pompa, la lavorazione meccanica di componenti per pompe idrauliche comprende alberi, piastre terminali, sedi dei cuscinetti e vari piccoli componenti di precisione. Questi componenti secondari devono integrarsi perfettamente con i componenti primari durante l'assemblaggio della pompa a ingranaggi.
La pianificazione della produzione sincronizza tutti i flussi di componenti in modo che i set abbinati arrivino insieme alla stazione di assemblaggio. Questo coordinamento previene l'accumulo di scorte e consente l'approccio di assemblaggio selettivo che raggiunge tolleranze finali più strette di quanto le singole tolleranze dei componenti permetterebbero da sole.
Tornitura e Rettifica degli Alberi
Gli alberi motore sono prodotti in acciaio legato cementato mediante tornitura CNC seguita da rettifica cilindrica. Le superfici dei perni che scorrono nei cuscinetti della pompa richiedono una tolleranza h6 (tipicamente da 0 a -0,011mm per un albero da 20mm) e una rugosità superficiale Ra ≤ 0,2μm.
La fresatura delle linguette o la brocciatura delle scanalature crea l'interfaccia di trasmissione della coppia. Dopo la lavorazione, gli alberi sono sottoposti a ispezione con particelle magnetiche per rilevare cricche superficiali che potrebbero propagarsi sotto carichi torsionali ciclici.
Il perno della tenuta dell'albero riceve una superinitura (Ra ≤ 0,1μm) per massimizzare la durata della tenuta. Un perno di tenuta grezzo accelera l'usura dell'elastomero e porta a perdite esterne nel giro di mesi anziché anni.
Lappatura delle Piastre Terminali e Lavorazione delle Porte
Le piastre terminali (dette anche piastre di usura o piastre di pressione) richiedono una planarità entro 1 banda di luce — circa 0,0003mm. Questo livello di precisione si ottiene mediante lappatura su piastre in ghisa utilizzando composti abrasivi progressivamente più fini.
La superficie lappata crea un film di cuscinetto idrodinamico tra la piastra e le facce degli ingranaggi, controllando le perdite assiali e prevenendo il contatto metallo su metallo. Le porte di pressione e di aspirazione vengono forate e filettate dopo la lappatura per evitare di distorcere la superficie di tenuta.
Le scanalature di bilanciamento della pressione fresate nelle facce delle piastre utilizzano la pressione del sistema per spingere le piastre contro le facce degli ingranaggi, compensando automaticamente l'usura nel corso della vita utile della pompa.
Tecniche di Assemblaggio delle Pompe a Ingranaggi
Le tecniche efficaci di assemblaggio delle pompe a ingranaggi combinano la disciplina della camera bianca con una metodologia di accoppiamento selettivo. L'obiettivo è ottenere giochi di funzionamento finali di 0,02–0,05mm tra gli ingranaggi e il corpo — sufficientemente ridotti per garantire un'elevata efficienza volumetrica, ma sufficientemente ampi da prevenire il grippaggio in caso di dilatazione termica.
L'assemblaggio inizia in un ambiente controllato (Classe ISO 7 o superiore) dove vengono monitorati la temperatura e la contaminazione da particolato. Ogni componente viene pulito ad ultrasuoni e asciugato con aria filtrata prima di entrare nell'area di assemblaggio.
Assemblaggio Selettivo e Controllo dei Giochi
L'assemblaggio selettivo misura singolarmente ogni set di ingranaggi e ogni corpo pompa, quindi abbina i componenti per ottenere il gioco ottimale. Un corpo con un foro nella fascia alta della sua banda di tolleranza viene accoppiato con ingranaggi nella fascia alta della loro banda di tolleranza, mantenendo il gioco target indipendentemente dalla variazione dei singoli componenti.
Questo approccio consente di ottenere tolleranze di assemblaggio effettive da 2–3× più strette rispetto alle tolleranze dei singoli componenti. Elimina gli errori di accumulo delle tolleranze tipici dell'assemblaggio casuale a lotti, in cui le combinazioni peggiori possono produrre pompe con perdite eccessive o giochi di funzionamento insufficienti.
Le registrazioni digitali delle misurazioni garantiscono la tracciabilità — se una pompa viene restituita per un'analisi in garanzia, le misurazioni originali dei giochi sono recuperabili dal database di produzione.
Installazione delle Guarnizioni e Controllo della Contaminazione
Le guarnizioni dell'albero vengono installate con la corretta orientazione (labbro rivolto verso il lato in pressione) utilizzando mandrini conici che prevengono danni al labbro. Gli O-ring ricevono una leggera applicazione di fluido idraulico compatibile con il sistema prima dell'installazione, per evitare pizzicature durante il montaggio.
Il controllo della contaminazione mira a una pulizia ISO 4406 18/16/13 o superiore nel punto di assemblaggio. I conteggi delle particelle vengono monitorati continuamente e tutti gli strumenti di assemblaggio vengono puliti tra un'unità e l'altra. Un singolo truciolo metallico intrappolato durante l'assemblaggio può rigare la faccia di un ingranaggio o tagliare una guarnizione nei primi minuti di funzionamento.
La pre-lubrificazione riempie la cavità della pompa con fluido idraulico filtrato prima dell'installazione del coperchio finale, garantendo che la pompa non parta mai a secco durante la messa in servizio.
Test, Controllo Qualità e Validazione
Ogni pompa ad ingranaggi idraulica viene sottoposta al 100% di test a fine linea prima della spedizione. Non è previsto alcun campionamento — ogni unità deve dimostrare individualmente la conformità alle specifiche di prestazione. Questo approccio individua il raro errore di assemblaggio o difetto del componente che il campionamento statistico non rileva.
I banchi di prova utilizzano trasduttori di pressione calibrati, misuratori di portata e sensori di vibrazione collegati a sistemi automatizzati di acquisizione dati. I risultati vengono confrontati in tempo reale con i criteri di accettazione memorizzati, con determinazione automatica di esito positivo/negativo che elimina la variabilità del giudizio dell'operatore.
Parametri del Test di Prestazione
| Test | Specifica | Criteri di Accettazione |
|---|---|---|
| Pressione di Prova | 1.5× la pressione nominale | Assenza di perdite esterne |
| Efficienza Volumetrica | A velocità/pressione nominale | ≥ 94% |
| Livello di Rumorosità | Alle condizioni nominali | ≤ 72 dB(A) |
| Perdita Interna | Alla pressione nominale | ≤ 2% della cilindrata |
| Durata | Ciclo di 5000 ore | Nessuna degradazione > 5% |
Il collaudo a pressione di prova a 1,5× la pressione nominale verifica l'integrità strutturale e le prestazioni delle tenute in condizioni di sovraccarico. La misurazione dell'efficienza volumetrica alla velocità e alla pressione nominali conferma che le tolleranze interne rientrano nelle specifiche — una pompa con efficienza inferiore al 94% indica una perdita interna eccessiva.
Il collaudo acustico identifica problemi di precisione degli ingranaggi, cavitazione o difetti dei cuscinetti che potrebbero non emergere nelle misurazioni di pressione/portata. I test di durata vengono eseguiti su unità campione di ogni lotto di produzione per validare l'affidabilità a lungo termine.
Tracciabilità e Documentazione
Ogni pompa riceve un numero di serie marcato a laser che la collega a un passaporto digitale di qualità. Questo registro contiene i certificati dei materiali, i dati delle ispezioni dimensionali, le misurazioni dei giochi di assemblaggio e i risultati completi dei test.
La tracciabilità completa del ciclo di vita consente l'analisi delle cause profonde in caso di guasto sul campo. I dati di produzione rivelano se il problema ha avuto origine nei materiali, nella lavorazione meccanica, nell'assemblaggio o nelle condizioni di applicazione — informazioni che guidano il miglioramento continuo.
I registri di lotto vengono conservati per un minimo di 10 anni, a supporto delle richieste di garanzia e della conformità normativa in settori quali quello minerario, navale e delle costruzioni, dove la certificazione delle apparecchiature richiede storie documentate dei componenti.
Come Olive Branch Hydraulics Eleva il Processo Produttivo
Con sede nel Distretto di Ningjin, Città di Xingtai, Provincia di Hebei — uno dei principali hub manifatturieri di attrezzature della Cina — Olive Branch Hydraulics integra R&D, produzione di precisione e ingegneria personalizzata in ogni fase della produzione di pompe idrauliche a ingranaggi. Dalla personalizzazione non standard e la dentatura di precisione degli ingranaggi ai rigorosi test a fine linea, l'azienda non si limita a produrre componenti — risolve le sfide idrauliche.
Al servizio di clienti nel settore delle macchine per costruzioni, delle attrezzature agricole, dell'industria mineraria, dei veicoli speciali, dell'automazione industriale e della cantieristica navale, Olive Branch Hydraulics mantiene l'intera catena produttiva sotto un unico sistema di gestione della qualità. Questa integrazione verticale elimina le lacune comunicative e le incongruenze qualitative che affliggono i modelli produttivi multi-fornitore.
Ingegneria Personalizzata e Soluzioni Non Standard
Il team di ingegneria di Olive Branch adatta la cilindrata, le configurazioni delle porte, i tipi di albero, il senso di rotazione e i materiali delle guarnizioni per soddisfare applicazioni specifiche del cliente che le pompe standard non sono in grado di servire. Un cliente del settore minerario che necessita di una pompa omologata per fluidi contaminati a temperature estreme riceve una soluzione fondamentalmente diversa rispetto a un cliente del settore alimentare che richiede parti a contatto con il fluido in acciaio inossidabile.
La personalizzazione non standard si estende alle interfacce di montaggio, alle dimensioni delle porte e alle configurazioni di pompe multi-sezione. Il team di ingegneria collabora direttamente con i tecnici applicativi del cliente per definire i requisiti, modellare le prestazioni e validare i progetti prima di procedere con gli utensili di produzione.
Questo approccio collaborativo riduce i cicli di sviluppo e garantisce che il prodotto finale si integri perfettamente nel sistema idraulico del cliente senza modifiche sul campo.
Capacità di Lavorazione Meccanica di Precisione
Olive Branch Hydraulics gestisce centri di lavorazione CNC, linee dedicate alla rettifica degli ingranaggi e forni di trattamento termico interni — mantenendo l'intera catena produttiva sotto un unico tetto e un unico sistema di qualità. Ciò elimina i danni da trasporto, la contaminazione e gli errori di comunicazione che si verificano quando i processi vengono affidati a più subappaltatori.
La capacità produttiva interna consente un'iterazione più rapida sui progetti personalizzati. Un set di ingranaggi prototipo può passare dal modello CAD al componente finito e collaudato in giorni anziché in settimane. Per i volumi di produzione, le linee dedicate mantengono la coerenza su migliaia di unità, mentre il controllo statistico del processo monitora le derive prima che producano pezzi fuori specifica.
Il risultato sono pompe idrauliche a ingranaggi che soddisfano o superano costantemente i requisiti di tolleranza, gli obiettivi di efficienza e gli standard di durabilità richiesti dalle applicazioni più esigenti.
Domande Frequenti (FAQ)
Quali materiali vengono comunemente utilizzati negli ingranaggi delle pompe idrauliche a ingranaggi?
Gli acciai legati 20CrMnTi e 40Cr sono lo standard del settore per gli ingranaggi delle pompe idrauliche. Il 20CrMnTi è preferito per le applicazioni ad alta pressione perché la sua risposta alla cementazione produce una durezza superficiale di HRC 58-62 mantenendo la tenacità del nucleo a HRC 30-35. Il 40Cr è adatto ad applicazioni di media intensità in cui la tempra totale fornisce un'adeguata resistenza all'usura a costi inferiori.
Quanto sono strette le tolleranze nella produzione di pompe a ingranaggi?
Le tolleranze critiche nella produzione di qualità delle pompe idrauliche a ingranaggi includono la precisione del profilo del dente dell'ingranaggio di ±0.005mm, la concentricità del foro dell'alloggiamento ≤0.01mm e la planarità della piastra terminale entro 1 banda di luce (circa 0.0003mm). I diametri dei perni dell'albero sono mantenuti alla tolleranza h6 e il gioco radiale ingranaggio-alloggiamento è controllato a 0.02–0.05mm mediante tecniche di assemblaggio selettivo.
Qual è la tipica efficienza volumetrica di una pompa idraulica a ingranaggi di qualità?
Le pompe a ingranaggi esterni ben costruite raggiungono un'efficienza volumetrica del 94–97% nelle condizioni nominali. L'efficienza dipende principalmente dal controllo dei giochi interni — gli spazi tra le punte degli ingranaggi e l'alloggiamento, e tra le facce degli ingranaggi e le piastre terminali. Pressioni operative più elevate riducono l'efficienza a causa dell'aumento delle perdite per pressione attraverso questi giochi, motivo per cui tolleranze di lavorazione più strette migliorano direttamente le prestazioni ad alta pressione.
In che modo la dentatura di precisione degli ingranaggi influisce sulle prestazioni della pompa?
Una maggiore precisione degli ingranaggi (Classe DIN 6 o superiore), ottenuta tramite dentatura e rettifica di precisione, riduce la pulsazione del flusso del 30–50% rispetto agli ingranaggi di Classe 8. Una minore pulsazione del flusso significa riduzione delle oscillazioni di pressione, livelli di rumorosità inferiori e minori vibrazioni trasmesse al sistema idraulico. Anche la distribuzione uniforme del carico sul profilo del dente prolunga la vita dei cuscinetti e delle guarnizioni eliminando i loc



