

Der betriebliche Einsatz hydraulischer Zahnradpumpen in industriellen Anwendungen ist sowohl weit verbreitet als auch kontinuierlich; empirische Daten zeigen jedoch, dass weniger als 5 % der Hersteller konsequent die Maßgenauigkeit und geometrischen Toleranzen erreichen, die für einen dauerhaft leckagefreien Betrieb unter Hochdruckbedingungen erforderlich sind. Eine eingehende Untersuchung des Fertigungsprozesses verdeutlicht die entscheidende Rolle, die Prozesssteuerung und Qualitätssicherung bei der Unterscheidung hochzuverlässiger Hydrauliksysteme von solchen spielen, die zu vorzeitigem Verschleiß und systematischem Versagen neigen.
Die Herstellung einer hydraulischen Zahnradpumpe ist ein Prozess, bei dem jeder Schritt mehr Bedeutung hat, als man zunächst vermuten würde. Er beginnt mit dem Schneiden präziser Zahnprofile in rohe Metallrohlinge und endet mit der Druckprüfung der fertigen Einheit, um sicherzustellen, dass unter Last keine Leckagen auftreten. Hier ein Überblick darüber, wie alles zusammenkommt – von Rohgussteilen und Schmiedeteilen bis hin zu einem einsatzbereiten Fluidleistungsbauteil, das versandfertig ist.
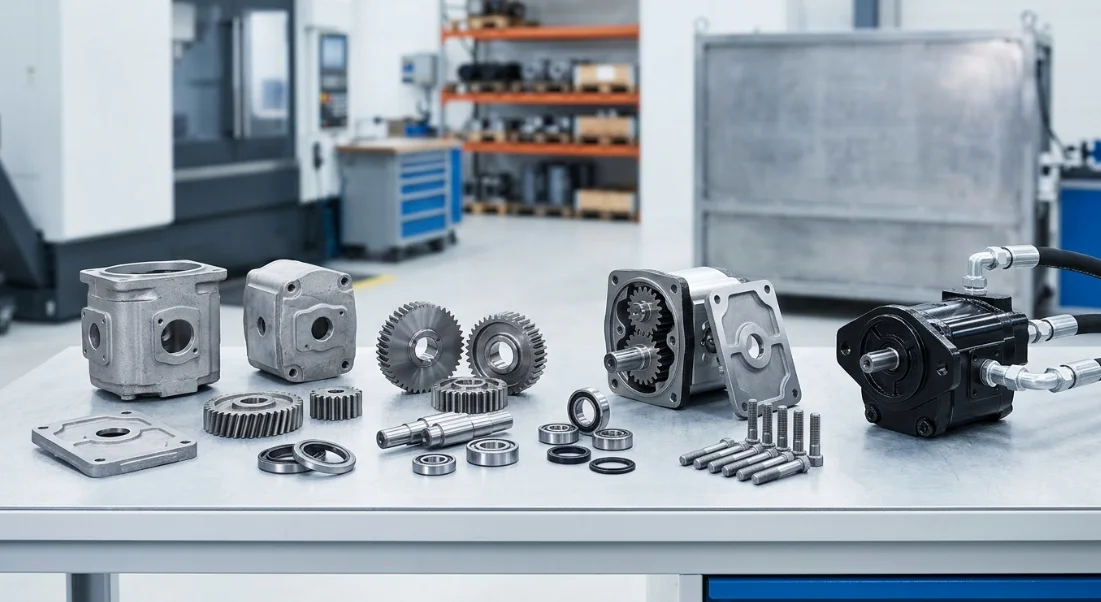
Überblick über die Herstellung hydraulischer Zahnradpumpen
Der durchgängige Fertigungsablauf für hydraulische Zahnradpumpen umfasst sechs Hauptphasen: Rohstoffauswahl, Zahnradbearbeitung, Gehäuseguss und -nachbearbeitung, Herstellung von Sekundärkomponenten, Montage und Validierungsprüfung. Jede Phase geht direkt in die nächste über, und ein in einer Phase eingeführter Fehler verstärkt sich in den nachfolgenden Phasen.
Präzisionstechnik ist keine Option – sie ist die Grundvoraussetzung. Zahnprofile müssen auf ±0,005 mm genau gefertigt werden, Gehäusebohrungen müssen eine Konzentrizität von 0,01 mm einhalten, und Dichtflächen müssen auf einen einzigen Lichtstreifen eben sein. Diese Werte bestimmen, ob eine Pumpe den Nennförderstrom liefert oder unter Druck undicht wird.
Hauptkomponenten einer hydraulischen Zahnradpumpe
Eine Standard-Außenzahnradpumpe enthält sechs Kernkomponentengruppen, jede mit spezifischen Materialanforderungen und funktionalen Aufgaben. Das Verständnis dieser Teile verdeutlicht, warum die Bearbeitung von Hydraulikpumpenkomponenten eine so präzise Kontrolle erfordert.
| Komponente | Material | Primärfunktion |
|---|---|---|
| Antriebszahnrad | Legierter Stahl (20CrMnTi / 40Cr) | Wandelt mechanische Energie in Flüssigkeitsströmung um |
| Abtriebszahnrad | Legierter Stahl (20CrMnTi / 40Cr) | Greift in das Antriebszahnrad ein, um die Verdrängung zu erzeugen |
| Pumpengehäuse | Grauguss (HT250) / Aluminium (ADC12) | Enthält Flüssigkeit und hält den Druck aufrecht |
| Vorder-/Rückplatten | Gehärteter Stahl | Dichtet Getriebekammern ab und minimiert interne Leckagen |
| Wellendichtungen | Nitril / Viton | Verhindert externe Leckagen |
| Lager | Nadel- / Gleitlagertyp | Stützt Getriebewellen unter Last |
Die Antriebs- und Abtriebszahnräder bilden das Herzstück der Pumpe. Bei ihrer Rotation wird die Flüssigkeit zwischen den Zahnflanken und der Gehäusewand eingeschlossen und vom Sauganschluss zum Druckanschluss transportiert. Der volumetrische Wirkungsgrad hängt direkt von den Toleranzen zwischen diesen Komponenten ab.
Branchenstandards und Toleranzanforderungen
Die Produktion von Hydraulikzahnradpumpen wird durch ISO 4409 (Hydraulikflüssigkeitskraft — Verdrängerpumpen und -motoren — Bestimmung des stationären Betriebsverhaltens) sowie DIN-Normen für die Genauigkeitsklassifizierung von Zahnrädern geregelt. Diese Rahmenbedingungen legen die Messmethoden und Abnahmekriterien fest, die Pumpen in Industriequalität von unzuverlässigen Produkten unterscheiden.
Typische Toleranzbänder für eine qualitativ hochwertige Zahnradpumpe umfassen eine Zahnprofilgenauigkeit von ±0.005mm, eine Gehäusebohrungskonzentrizität von ≤0.01mm sowie eine Endplattenplanheit von 0.0003mm (1 Lichtband). Die konsistente Einhaltung dieser Werte über Produktionschargen hinweg erfordert eine Prozesskontrolle an jeder Bearbeitungsstation.
Rohstoffauswahl und Wareneingangsprüfung
Die Materialauswahl beginnt mit den Anwendungsanforderungen. Zahnräder für Hochdruckpumpen (250+ bar) werden typischerweise aus Einsatzstahl 20CrMnTi gefertigt, der eine Oberflächenhärte von HRC 58-62 erreicht und gleichzeitig einen zähen Kern beibehält. Für mittelschwere Anwendungen kann vergüteter Stahl 40Cr eingesetzt werden, der eine ausgewogene Kombination aus Festigkeit und Zerspanbarkeit bietet.
Gehäuse folgen einer ähnlichen Logik. Grauguss HT250 eignet sich für Hochdruck- und Schwerlastanwendungen, bei denen Steifigkeit und Schwingungsdämpfung entscheidend sind. Aluminiumdruckguss ADC12 kommt in mobilen und gewichtssensiblen Anwendungen bei moderaten Drücken zum Einsatz. Jede eingehende Materialcharge muss die Prüfung bestehen, bevor sie in die Produktionslinie eingeführt wird.
Materialtestprotokolle
Die Wareneingangsprüfung umfasst drei primäre Qualitätsstufen. Die spektrometrische Analyse bestätigt, dass die Legierungszusammensetzung dem Materialzertifikat entspricht — eine Abweichung von einem Prozentpunkt beim Chrom- oder Mangangehalt kann das Wärmebehandlungsverhalten und die endgültige Härte verändern.
Härteprüfungen (Brinell für Gussteile, Rockwell für Stabmaterial) stellen sicher, dass der Rohstoff vor der Bearbeitung innerhalb des vorgeschriebenen Bereichs liegt. Die Ultraschall-Fehlerprüfung scannt auf innere Hohlräume, Einschlüsse oder Risse, die unter zyklischer Druckbelastung zu Totalversagen führen würden.
Diese Protokolle verhindern nachgelagerte Ausfälle. Ein Zahnradrohling mit einem oberflächennahen Einschluss könnte das Wälzfräsen und die Wärmebehandlung bestehen, um nach 2.000 Betriebsstunden zu versagen — ein Ausfallmodus, den die Wareneingangsprüfung zu minimalen Kosten ausschließt.
Präzisionszahnrad-Wälzfräsprozess
Der Präzisionszahnrad-Wälzfräsprozess wandelt wärmebehandelte Rohlinge in Zahnräder mit Evolventenprofil und einer Oberflächenrauheit Ra ≤ 0.4μm um. Diese mehrstufige Abfolge — Wälzfräsen, Schaben oder Formen, Wärmebehandlung und Abschlussschleifen — bestimmt die Durchflusseigenschaften, die Geräuschcharakteristik und die Lebensdauer der Pumpe.
Jeder Arbeitsschritt baut auf dem vorherigen auf. Das Wälzfräsen stellt die grundlegende Zahnform her, die Wärmebehandlung härtet die Oberfläche, und das Schleifen korrigiert etwaige Verzüge und erreicht die endgültige Maßgenauigkeit. Das Überspringen oder Überstürzen eines Schritts führt zu Zahnrädern, die übermäßigen Lärm, beschleunigten Verschleiß oder vorzeitigen Ausfall verursachen.
CNC-Zahnradfräsen und -stoßen
Moderne CNC-Wälzfräsmaschinen erzeugen Zahnflanken mithilfe eines spiralförmigen Schneidwerkzeugs (Wälzfräser), das synchron mit dem Werkstück rotiert. Die Maschineneinrichtung umfasst die Auswahl des richtigen Fräsermoduls, die Einstellung des Spiralwinkels sowie die Programmierung von Vorschubgeschwindigkeiten, die Materialabtrag und Oberflächengüte in Einklang bringen.
Die Fräserauswahl richtet sich nach dem Zahnradmodul und der geforderten Genauigkeitsklasse. Hartmetallbeschichtete Wälzfräser mit einer Schnittgeschwindigkeit von 80–120 m/min und einem axialen Vorschub von 1,5–3,0 mm/U erzielen in einem einzigen Durchgang die DIN-Klasse 7–8. Das Erreichen der DIN-Klasse 6 erfordert in der Regel einen anschließenden Schäl- oder Stoßvorgang zur Verfeinerung des Zahnprofils vor der Wärmebehandlung.
Die CNC-Steuerung ermöglicht eine Echtzeitkompensation von Thermaldrift und Werkzeugverschleiß und gewährleistet so eine gleichbleibende Qualität über Produktionsserien von Hunderten oder Tausenden von Zahnrädern. Diese Wiederholgenauigkeit unterscheidet moderne Montagetechniken für Zahnradpumpen von herkömmlichen manuellen Verfahren.
Wärmebehandlung und Oberflächenhärtung
Nach der Erstbearbeitung werden die Zahnräder je nach erforderlicher Einhärtetiefe (typischerweise 0,8–1,2 mm für Zahnradpumpenanwendungen) bei 920–940°C für 6–12 Stunden aufgekohlt. Die kohlenstoffangereicherte Oberflächenschicht wandelt sich beim anschließenden Abschrecken in hochharten Martensit um.
Abschrecken in Öl bei 60–80°C, gefolgt von Anlassen bei 180–200°C, erzeugt eine Oberflächenhärte von HRC 58–62, während der Kern bei HRC 30–35 verbleibt. Diese Kombination verleiht der Zahnflanke Verschleißfestigkeit, während der zähe Kern Stoßbelastungen aufnimmt, ohne spröde zu brechen.
Verzug während der Wärmebehandlung ist unvermeidlich — typischerweise 0,01–0,03 mm am Zahnprofil — weshalb das Schleifen nach der Wärmebehandlung für die Präzisionsfertigung von Zahnradpumpen unerlässlich ist.
Zahnradschleifen und Endprofilierung
Das Profilschleifen mit CBN- (kubisches Bornitrid) oder Aluminiumoxidscheiben beseitigt den Verzug aus der Wärmebehandlung und bringt die Zahngeometrie auf die endgültige Spezifikation. Durch Schleifen wird die DIN-Klasse 5–6 mit einer Oberflächenrauheit Ra ≤ 0,4μm an den Zahnflanken erreicht.
Der Schleifprozess korrigiert sowohl Profilfehler (Abweichung von der idealen Evolvente) als auch Führungsfehler (Abweichung entlang der Zahnbreite). Die Kontrolle beider Parameter gewährleistet eine gleichmäßige Lastverteilung über die gesamte Flankenbreite, was die Strömungswelligkeit direkt reduziert und die Lagerlebensdauer verlängert.
Nach dem Schleifen wird jedes Zahnrad einer KMG-Prüfung (Koordinatenmessmaschine) unterzogen, um Zahnprofil, Teilungsgenauigkeit und Rundlauf vor der Freigabe zur Montage zu verifizieren.
Pumpengehäuse Guss und Bearbeitung
Der Arbeitsablauf für Pumpengehäuse-Guss und -Bearbeitung beginnt mit dem Musterdesign und endet mit präzisionsgefrästen Bohrungen, Flächen und Anschlussgewinden, die montagebereit sind. Die Gehäusequalität bestimmt die Druckaufnahme, Ausrichtungsgenauigkeit und langfristige Dimensionsstabilität unter thermischer Wechselbelastung.
Die Auswahl der Gussmethode hängt vom Drucknennwert der Anwendung, den Gewichtsbeschränkungen und dem Produktionsvolumen ab. Jede Methode bietet unterschiedliche Vorteile hinsichtlich Toleranzfähigkeit, Oberflächengüte und Kostenstruktur.
Vergleich der Gussmethoden
| Methode | Typisches Material | Toleranz | Geeignet für |
|---|---|---|---|
| Sandguss | HT250 Gusseisen | ±0.3mm | Schwerlast- und Hochdruckgehäuse |
| Druckguss | ADC12 Aluminium | ±0,1mm | Leichte Pumpen für mittleren Druckbereich |
| Feinguss | Edelstahl | ±0,05mm | Korrosionsbeständige Spezialpumpen |
Sandguss bleibt die bewährte Methode für industrielle Zahnradpumpengehäuse, die bei über 200 bar betrieben werden. Das Verfahren ermöglicht komplexe Innengeometrien und große Abmessungen, während Grauguss HT250 eine hervorragende Schwingungsdämpfung und Druckbeständigkeit bietet.
Druckguss eignet sich für die Großserienproduktion mobiler Hydraulikpumpen, bei denen die Gewichtseinsparungen die Werkzeuginvestition rechtfertigen. Feinguss dient Nischenanwendungen — Marine, chemische Verfahrenstechnik, Lebensmittelqualität — bei denen die Korrosionsbeständigkeit von Edelstahl zwingend erforderlich ist.
CNC-Bearbeitung von Gehäusebohrungen und -flächen
Nach dem Gießen werden die Gehäuse zu mehrachsigen CNC-Bearbeitungszentren für die Bohrungsfinishbearbeitung, das Flächenschleifen und das Gewindeschneiden der Anschlüsse transportiert. Der entscheidende Arbeitsschritt ist das Ausdrehen der Zahnradkammern zur Erzielung einer Zylinderform ≤0,005mm — dieses Maß steuert direkt das Radialspiel zwischen den Zahnradköpfen und der Gehäusewand.
Honen folgt dem Bohren, um ein Kreuzschliff-Oberflächenmuster (Ra 0,4–0,8μm) zu erzeugen, das einen dünnen Ölfilm für die hydrodynamische Schmierung zurückhält. Das Planschleifen der Gegenflächen erreicht eine Ebenheit von ≤0,003mm, was für eine leckagefreie Abdichtung gegen die Endplatten unerlässlich ist.
Anschlussgewinde werden je nach Zielmarkt nach ISO 6149 oder SAE J1926 gefertigt. Jedes Gehäuse durchläuft eine 100%ige Maßprüfung aller kritischen Merkmale vor der Freigabe an die Montagelinie.
Bearbeitung von Hydraulikpumpenkomponenten
Über Zahnräder und Gehäuse hinaus umfasst die Bearbeitung von Hydraulikpumpenkomponenten Wellen, Endplatten, Lagerbohrungen und verschiedene kleine Präzisionsteile. Diese Sekundärkomponenten müssen bei der Zahnradpumpenmontage nahtlos mit den Primärteilen integriert werden.
Die Produktionsplanung synchronisiert alle Komponentenströme, sodass aufeinander abgestimmte Sätze gemeinsam an der Montagestation eintreffen. Diese Koordination verhindert Lageraufbau und ermöglicht den selektiven Montageansatz, der engere Endspiele erzielt, als es die einzelnen Teiltoleranzen allein erlauben würden.
Wellendrehen und -schleifen
Antriebswellen werden aus einsatzgehärtetem Legierungsstahl mittels CNC-Drehen und anschließendem Rundschleifen gefertigt. Die Lagerzapfenflächen, die in den Pumpenlagern laufen, erfordern die Toleranz h6 (typischerweise 0 bis -0,011mm für eine 20mm-Welle) und eine Oberflächenrauheit Ra ≤ 0,2μm.
Keilnutfräsen oder Keilwellenräumen schafft die Drehmomentübertragungsschnittstelle. Nach der Bearbeitung werden Wellen einer Magnetpulverprüfung unterzogen, um Oberflächenrisse zu erkennen, die sich unter zyklischer Torsionsbelastung ausbreiten könnten.
Der Wellendichtungszapfen erhält eine Superfinish-Bearbeitung (Ra ≤ 0,1μm), um die Dichtungslebensdauer zu maximieren. Ein rauer Dichtungszapfen beschleunigt den Elastomerverschleiß und führt innerhalb von Monaten statt Jahren zu äußerer Leckage.
Läppen und Anschlussbearbeitung von Endplatten
Endplatten (auch als Verschleißplatten oder Druckplatten bezeichnet) erfordern eine Ebenheit innerhalb von 1 Lichtband — etwa 0,0003mm. Dieses Präzisionsniveau wird durch Läppen auf Graugussplatten mit zunehmend feineren Schleifmitteln erreicht.
Die geläppte Oberfläche erzeugt einen hydrodynamischen Lagerfilm zwischen der Platte und den Zahnradflächen, der axiale Leckage kontrolliert und gleichzeitig Metall-zu-Metall-Kontakt verhindert. Druck- und Sauganschlüsse werden nach dem Läppen gebohrt und mit Gewinde versehen, um eine Verformung der Dichtfläche zu vermeiden.
In die Plattenoberflächen eingefräste Druckausgleichsnuten nutzen den Systemdruck, um die Platten gegen die Zahnradflächen zu drücken und so den Verschleiß über die gesamte Betriebsdauer der Pumpe automatisch auszugleichen.
Montagetechniken für Zahnradpumpen
Effektive Montagetechniken für Zahnradpumpen verbinden Reinraumdisziplin mit selektiver Anpassungsmethodik. Ziel ist es, endgültige Betriebsspalte von 0,02–0,05 mm zwischen Zahnrädern und Gehäuse zu erreichen – eng genug für einen hohen volumetrischen Wirkungsgrad, weit genug, um ein Fressen bei thermischer Ausdehnung zu verhindern.
Die Montage beginnt in einer kontrollierten Umgebung (ISO-Klasse 7 oder besser), in der Temperatur und Partikelkontamination überwacht werden. Jedes Bauteil wird ultraschallgereinigt und mit gefilterter Luft getrocknet, bevor es in den Montagebereich gelangt.
Selektive Montage und Spaltmaßkontrolle
Bei der selektiven Montage wird jeder Zahnradsatz und jedes Gehäuse einzeln vermessen und die Komponenten anschließend so zusammengestellt, dass optimale Spaltmaße erreicht werden. Ein Gehäuse mit einer Bohrung am oberen Ende des Toleranzbandes wird mit Zahnrädern am oberen Ende ihres Toleranzbandes kombiniert, um das Zielspaltmaß unabhängig von individuellen Bauteilabweichungen einzuhalten.
Dieser Ansatz erzielt effektive Montagetoleranzen, die 2–3× enger sind als die Einzelteiltoleranzen. Er eliminiert die bei der zufälligen Chargenmontageinherenten Toleranzanhäufungsfehler, bei denen ungünstige Kombinationen zu Pumpen mit übermäßiger Leckage oder unzureichendem Betriebsspalt führen können.
Digitale Messdatensätze ermöglichen die Rückverfolgbarkeit — kehrt eine Pumpe zur Garantieanalyse zurück, sind die ursprünglichen Spaltmaßmessungen aus der Produktionsdatenbank abrufbar.
Dichtungseinbau und Kontaminationskontrolle
Wellendichtungen werden mit korrekter Ausrichtung (Dichtlippe zur Druckseite) mithilfe konischer Dornen eingebaut, die eine Beschädigung der Dichtlippe verhindern. O-Ringe erhalten vor dem Einbau einen leichten Auftrag von systemkompatiblem Hydrauliköl, um ein Einklemmen während der Montage zu verhindern.
Die Kontaminationskontrolle zielt auf eine Sauberkeit gemäß ISO 4406 18/16/13 oder besser am Montagepunkt ab. Partikelzählungen werden kontinuierlich überwacht, und alle Montagewerkzeuge werden zwischen den Einheiten gereinigt. Ein einziger während der Montage eingeschlossener Metallspan kann bereits in den ersten Betriebsminuten eine Zahnradfläche beschädigen oder eine Dichtung zerstören.
Die Vorschmierung füllt den Pumpenhohlraum mit gefiltertem Hydrauliköl, bevor der abschließende Deckel montiert wird, um sicherzustellen, dass die Pumpe bei der Inbetriebnahme niemals trocken anläuft.
Prüfung, Qualitätskontrolle und Validierung
Jede hydraulische Zahnradpumpe wird vor dem Versand zu 100 % einer Endprüfung unterzogen. Es gibt keine Stichprobenentnahme — jede Einheit muss die Einhaltung der Leistungsspezifikationen individuell nachweisen. Dieser Ansatz erkennt seltene Montagefehler oder Komponentendefekte, die bei einer statistischen Stichprobenprüfung unentdeckt bleiben würden.
Prüfstände verwenden kalibrierte Druckaufnehmer, Durchflussmesser und Schwingungssensoren, die mit automatisierten Datenerfassungssystemen verbunden sind. Die Ergebnisse werden in Echtzeit mit gespeicherten Abnahmekriterien verglichen, wobei eine automatische Bestehen/Nichtbestehen-Auswertung die Variabilität durch Bedienerbewertungen eliminiert.
Leistungsprüfparameter
| Prüfung | Spezifikation | Abnahmekriterien |
|---|---|---|
| Prüfdruck | 1,5× Nenndruck | Keine externe Leckage |
| Volumetrischer Wirkungsgrad | Bei Nenndrehzahl/Nenndruck | ≥ 94% |
| Geräuschpegel | Bei Nennbedingungen | ≤ 72 dB(A) |
| Interne Leckage | Bei Nenndruck | ≤ 2% des Verdrängungsvolumens |
| Dauerhaltbarkeit | 5000-Stunden-Zyklus | Keine Leistungsminderung > 5% |
Druckprüfung bei 1,5× Nenndruck verifiziert die strukturelle Integrität und Dichtungsleistung unter Überlastbedingungen. Die Messung des volumetrischen Wirkungsgrads bei Nenndrehzahl und Nenndruck bestätigt, dass die internen Spaltmaße innerhalb der Spezifikation liegen — eine Pumpe mit einem Wirkungsgrad unter 94% weist auf übermäßige interne Leckage hin.
Geräuschtests identifizieren Probleme mit der Zahnradgenauigkeit, Kavitation oder Lagerdefekte, die bei Druck-/Durchflussmessungen möglicherweise nicht erkennbar sind. Dauerhaltbarkeitstests werden an Stichprobeneinheiten jeder Produktionscharge durchgeführt, um die Langzeitzuverlässigkeit zu validieren.
Rückverfolgbarkeit und Dokumentation
Jede Pumpe erhält eine lasermarkierte Seriennummer, die sie mit einem digitalen Qualitätspass verknüpft. Dieser Datensatz enthält Materialnachweise, Maßprüfdaten, Montagespaltmessungen und vollständige Testergebnisse.
Eine vollständige Rückverfolgbarkeit über den gesamten Lebenszyklus ermöglicht eine Ursachenanalyse bei einem Feldausfall. Die Produktionsdaten zeigen, ob das Problem in Material, Bearbeitung, Montage oder Anwendungsbedingungen entstanden ist — Informationen, die zur kontinuierlichen Verbesserung beitragen.
Chargenprotokolle werden mindestens 10 Jahre lang aufbewahrt und unterstützen Garantieansprüche sowie die Einhaltung gesetzlicher Vorschriften in Branchen wie Bergbau, Marine und Bauwesen, wo die Gerätezertifizierung dokumentierte Komponentenhistorien erfordert.
Wie Olive Branch Hydraulics den Produktionsprozess optimiert
Mit Hauptsitz im Kreis Ningjin, Stadt Xingtai, Provinz Hebei — einem der führenden Zentren für Gerätehersteller in China — integriert Olive Branch Hydraulics Forschung & Entwicklung, Präzisionsfertigung und kundenspezifisches Engineering in jeder Phase der Hydraulikzahnradpumpenproduktion. Von der Sonderfertigung und dem Präzisionszahnradfräsen bis hin zu strengen End-of-Line-Tests stellt das Unternehmen nicht nur Teile her — es löst hydraulische Herausforderungen.
Olive Branch Hydraulics bedient Kunden in den Bereichen Baumaschinen, Landwirtschaftsgeräte, Bergbau, Spezialfahrzeuge, Industrieautomation und Schiffbau und unterhält die gesamte Produktionskette unter einem einheitlichen Qualitätsmanagementsystem. Diese vertikale Integration beseitigt die Kommunikationslücken und Qualitätsinkonsistenzen, die Mehrlieferanten-Produktionsmodelle belasten.
Kundenspezifisches Engineering und Sonderlösungen
Das Ingenieurteam von Olive Branch passt Verdrängungsvolumen, Anschlusskonzepte, Wellentypen, Drehrichtung und Dichtungswerkstoffe an kundenspezifische Anwendungen an, die handelsübliche Pumpen nicht erfüllen können. Ein Bergbaukunde, der eine Pumpe für verschmutztes Fluid bei extremen Temperaturen benötigt, erhält eine grundlegend andere Lösung als ein Kunde aus der Lebensmittelverarbeitung, der Edelstahlteile mit Medienkontakt benötigt.
Die Sonderfertigung erstreckt sich auf Befestigungsschnittstellen, Anschlussgrößen und Mehrfachpumpen-Konfigurationen. Das Ingenieurteam arbeitet direkt mit den Anwendungsingenieuren der Kunden zusammen, um Anforderungen zu definieren, die Leistung zu modellieren und Designs zu validieren, bevor Produktionswerkzeuge festgelegt werden.
Dieser kollaborative Ansatz verkürzt Entwicklungszyklen und stellt sicher, dass das Endprodukt nahtlos in das Hydrauliksystem des Kunden integriert wird, ohne Anpassungen im Feld vornehmen zu müssen.
Präzisionsbearbeitungskapazitäten
Olive Branch Hydraulics betreibt CNC-Bearbeitungszentren, dedizierte Zahnradschleiflinien und hauseigene Wärmebehandlungsöfen — und hält damit die gesamte Produktionskette unter einem Dach und einem Qualitätssystem. Dies eliminiert Transportschäden, Verunreinigungen und Kommunikationsfehler, die entstehen, wenn Prozesse an mehrere Subunternehmer ausgelagert werden.
Hauseigene Kapazitäten ermöglichen eine schnellere Iteration bei kundenspezifischen Designs. Ein Prototypen-Zahnradsatz kann in Tagen statt Wochen vom CAD-Modell zur fertigen, geprüften Komponente werden. Bei Produktionsvolumina gewährleisten dedizierte Linien die Konsistenz über Tausende von Einheiten, während die statistische Prozesskontrolle Abweichungen überwacht, bevor sie zu nicht spezifikationskonformen Teilen führen.
Das Ergebnis sind hydraulische Zahnradpumpen, die die Toleranzanforderungen, Effizienzwerte und Haltbarkeitsstandards, die anspruchsvolle Anwendungen erfordern, konsistent erfüllen oder übertreffen.
Häufig gestellte Fragen (FAQ)
Welche Materialien werden üblicherweise für Zahnräder in hydraulischen Zahnradpumpen verwendet?
20CrMnTi- und 40Cr-Legierungsstähle sind der Industriestandard für Zahnräder in hydraulischen Zahnradpumpen. 20CrMnTi wird bevorzugt für Hochdruckanwendungen eingesetzt, da seine Aufkohlungsreaktion eine Oberflächenhärte von HRC 58-62 erzeugt und gleichzeitig eine Kernzähigkeit von HRC 30-35 beibehält. 40Cr eignet sich für mittelschwere Anwendungen, bei denen die Durchhärtung einen ausreichenden Verschleißwiderstand zu geringeren Kosten bietet.
Wie eng sind die Toleranzen in der Zahnradpumpenherstellung?
Kritische Toleranzen in der Qualitätsfertigung hydraulischer Zahnradpumpen umfassen eine Zahnprofilgenauigkeit von ±0.005mm, eine Gehäusebohrungskonzentrizität von ≤0.01mm und eine Endplattenplanheit innerhalb von 1 Lichtband (ca. 0.0003mm). Wellenzapfendurchmesser werden auf die Toleranz h6 gehalten, und das radiale Spiel zwischen Zahnrad und Gehäuse wird durch selektive Montagetechniken auf 0.02–0.05mm kontrolliert.
Wie hoch ist der typische volumetrische Wirkungsgrad einer hochwertigen hydraulischen Zahnradpumpe?
Hochwertig gefertigte Außenzahnradpumpen erreichen unter Nennbedingungen einen volumetrischen Wirkungsgrad von 94–97%. Der Wirkungsgrad hängt in erster Linie von der Kontrolle des inneren Spiels ab — den Spalten zwischen Zahnradköpfen und Gehäuse sowie zwischen Zahnradflächen und Endplatten. Höhere Betriebsdrücke reduzieren den Wirkungsgrad aufgrund erhöhter druckgetriebener Leckage über diese Spalte, weshalb engere Fertigungstoleranzen die Hochdruckleistung direkt verbessern.
Wie wirkt sich präzises Zahnradfräsen auf die Pumpenleistung aus?
Eine höhere Zahnradgenauigkeit (DIN-Klasse 6 oder besser), die durch präzises Zahnradfräsen und -schleifen erreicht wird, reduziert die Strömungswelligkeit im Vergleich zu Klasse-8-Zahnrädern um 30–50%. Eine geringere Strömungswelligkeit bedeutet reduzierte Druckpulsationen, niedrigere Geräuschpegel und weniger Vibrationen, die auf das Hydrauliksystem übertragen werden. Eine gleichmäßige Lastverteilung über das Zahnprofil verlängert zudem die Lager- und Dichtungslebensdauer, indem lokale Belastungskonzentrationen vermieden werden.



