Une pompe à piston pneumatique 60:1 alimentée à 7 bar d'air comprimé d'atelier délivrera un fluide à environ 420 bar — suffisamment pour déplacer de la graisse pour roulements de roue refroidis à travers 30 mètres de conduite de demi-pouce, sans aucun moteur électrique dans le circuit. Ce seul ratio explique pourquoi, des décennies après que les variateurs électriques à fréquence variable ont prétendu les rendre obsolètes, les pompes alternatives à air comprimé dominent encore les ateliers de lubrification, les zones de solvants classées ATEX et les cellules de dosage d'adhésifs dans les usines automobiles et de gros équipements.
Ce guide présente le principe de fonctionnement, l'architecture des composants, les calculs de dimensionnement et le cadre de maintenance dont vous avez besoin pour spécifier, intégrer et dépanner des pompes à piston pneumatiques en toute confiance.
Points clés à retenir
- Principe de base : l'air comprimé agit sur un grand piston d'entraînement qui actionne de manière alternative un piston de fluide plus petit — la pression de sortie est amplifiée proportionnellement au rapport des surfaces.
- Rapports typiques : de 5:1 pour les huiles légères jusqu'à 75:1 pour les graisses et mastics épais ; avec une pression d'air d'entrée de 7 bar, cela couvre environ 35–525 bar de sortie de fluide.
- Cas d'utilisation idéaux : service intermittent, zones à risque (ATEX), fluides à forte viscosité et applications de maintien en butée.
- Compromis : le rendement énergétique est de 10–20% contre 60%+ pour les alternatives électriques — vous payez en air comprimé la sécurité et la simplicité.
- MTBF du moteur : la qualité de l’air (condition FRL) est le principal déterminant de la durée de vie du moteur pneumatique ; un air humide ou загрязné est la première cause de défaillance prématurée.
Pourquoi les pompes à piston pneumatiques dominent encore le transfert de fluides intensif
Le problème d’ingénierie qu’elles résolvent
Prenez une salle de mélange de peinture manipulant des revêtements à base de xylène, ou un skid de lubrification sur site minier distribuant de la graisse NLGI-2 à -10 °C. Dans les deux cas, un moteur électrique constitue soit une violation du code, soit une charge de maintenance. Une pompe à piston pneumatique ignore ces deux problèmes : aucune source d’inflammation, aucune surcharge thermique, et elle s’arrêtera simplement en milieu de course tout en maintenant la pression lorsque la vanne en aval se ferme.
À qui s’adresse ce guide
Responsables d’usine, ingénieurs de maintenance et spécialistes des achats évaluant la technologie des pompes à piston pour l’intégration sur ligne de production, la lubrification centralisée ou les mises à niveau de la manutention des fluides. Une connaissance pratique de la pneumatique et des schémas hydrauliques est supposée.
Ce que vous en retirerez
Une compréhension claire du cycle de fonctionnement alternatif, des modes de défaillance au niveau des composants, d’une méthodologie de dimensionnement en cinq étapes et d’un cadre de maintenance lié à des objectifs réalistes de MTBF compris entre 3 000 et 10 000 heures de fonctionnement.
Qu’est-ce qu’une pompe à piston pneumatique ?
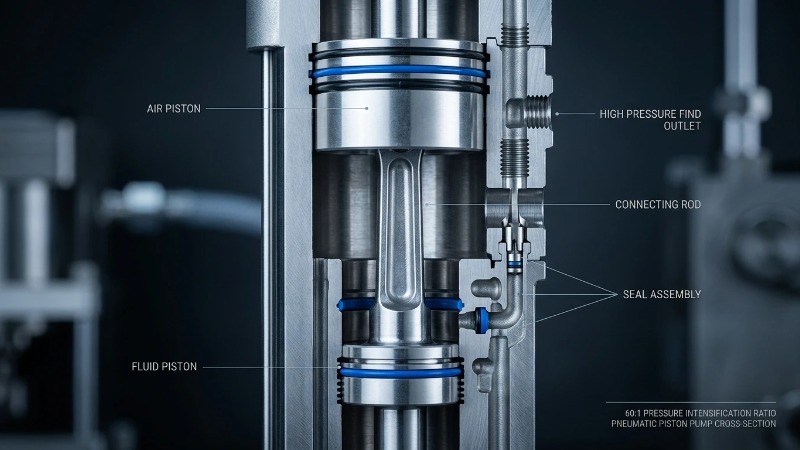
Une pompe à piston pneumatique est une pompe volumétrique qui utilise de l’air comprimé agissant sur un grand piston d’entraînement pour faire aller et venir un piston de fluide plus petit. La pression du fluide en sortie est amplifiée proportionnellement au rapport des surfaces entre les deux pistons, ce qui permet à des pressions d’air d’atelier modestes de générer une sortie de classe hydraulique.
Pompes volumétriques vs pompes dynamiques
Contrairement aux pompes centrifuges (dynamiques), qui échangent débit contre pression par la vitesse de la roue, les pompes volumétriques délivrent un volume fixe par cycle, indépendamment de la résistance en aval. Cela signifie que la pression augmente jusqu’à ce que la pompe cale, qu’une soupape de décharge s’ouvre ou qu’un composant tombe en panne — c’est pourquoi les pompes à piston doivent toujours être associées à une décharge de refoulement ou à un entraînement tolérant au calage.
Le principe d’amplification de la pression
La loi de Pascal nous indique que la force est égale à la pression multipliée par la surface. Si le piston d’air a une surface dix fois supérieure à celle du piston de fluide, la même force est concentrée sur un dixième de la surface côté fluide, ce qui produit une pression dix fois plus élevée. Une pompe 10:1 alimentée avec 7 bar d’air délivre donc environ 70 bar de pression de fluide — moins les pertes par friction et les pertes de cycle.
Principaux composants d’une pompe pneumatique à piston
La section du moteur pneumatique
Il s’agit de l’ensemble supérieur : un piston d’entraînement de grand diamètre, une vanne de distribution d’air qui alterne l’alimentation entre les chambres supérieure et inférieure, ainsi qu’un mécanisme pilote (généralement des crans magnétiques ou des déclencheurs mécaniques) qui signale la fin de course.
La section hydraulique (fluide)
L’ensemble inférieur abrite le piston de fluide, une chemise de cylindre trempée et les joints d’étanchéité principaux. Le choix du matériau des joints — PTFE pour les solvants agressifs, Viton pour les huiles chaudes, UHMWPE pour les boues abrasives — détermine la compatibilité chimique et la durée de service plus que toute autre spécification prise isolément.
Clapets anti-retour et clapet de pied
Les clapets à bille ou à soupape à l’entrée et à la sortie imposent un écoulement unidirectionnel à chaque course. Le clapet de pied à l’entrée d’aspiration est souvent le premier composant à s’encrasser en service avec des fluides chargés, et il est généralement le principal suspect lorsqu’une pompe amorcée perd soudainement son débit.
Mécanisme d’inversion
Une valve navette ou un tiroir commute l’air entre les chambres à chaque extrémité de course, sous l’action de la pression pilote provenant d’un mécanisme de déclenchement. Le givrage à cet endroit — causé par la détente de l’air combinée à une alimentation en air humide — est la cause classique des arrêts en cours de course.
Tableau de référence des composants
| Composant | Fonction | Matériaux courants | Mode de défaillance typique |
|---|---|---|---|
| Piston du moteur pneumatique | Assure le mouvement alternatif | Aluminium anodisé | Usure du joint torique, rayures |
| Piston de fluide | Déplace le fluide de procédé | Acier inoxydable 316, revêtu de céramique | Passage de fuite du joint |
| Clapets anti-retour | Contrôle du flux unidirectionnel | Billes en SS/carbure, sièges en PEEK | Encrassement par des débris, battement |
| Vanne de distribution d'air | Cyclage du flux d'air | Tiroirs en laiton, polymère | Givrage, contamination |
| Garnitures/joints | Isolement de chambre | PTFE, Viton, UHMWPE | Gonflement chimique, extrusion |
Comment fonctionnent les pompes pneumatiques à piston : le cycle de fonctionnement étape par étape
Étape 1 : Course descendante — l’air pénètre dans la chambre supérieure
L’air comprimé est acheminé au-dessus du piston d’entraînement, le poussant vers le bas. Du côté du fluide, le clapet d’admission inférieur s’ouvre et le fluide de procédé est aspiré dans le cylindre, tandis que le clapet de refoulement supérieur reste fermé sous l’effet de la pression de ligne au-dessus de lui.
Étape 2 : Signal de fin de course
Lorsque le piston atteint la fin de sa course vers le bas, un déclencheur mécanique ou un loquet magnétique actionne le tiroir pilote. Ce signal pilote commande le tiroir principal de distribution d’air, le faisant passer d’une position à l’autre.
Étape 3 : Course montante — refoulement du fluide
L’air est désormais alimenté sous le piston, et la chambre supérieure est mise à l’atmosphère. Le clapet d’admission inférieur se ferme brusquement, le clapet de refoulement supérieur s’ouvre, et le fluide est expulsé sous la pression amplifiée définie par le rapport de la pompe.
Étape 4 : Réinitialisation du cycle
Le cycle se répète à un rythme déterminé par la demande en aval — généralement 20–60 cycles par minute sous charge de service. Lorsque la conduite de refoulement atteint la valeur de consigne (par exemple, une vanne de distribution fermée), la contre-pression équilibre la force d’entraînement et la pompe s’arrête sans dommage, tout en maintenant la pression indéfiniment.
Configurations à simple effet et à double effet
Les pompes à simple effet refoulent le fluide sur une seule course, ce qui entraîne une pulsation marquée et un débit moyen plus faible. Les conceptions à double effet refoulent à la fois lors des courses montantes et descendantes, réduisant de moitié l’amplitude de la pulsation et doublant approximativement le débit à la même cadence — le choix standard pour la distribution continue ou le transfert.
Comprendre les rapports de pression et les courbes de performance
Lecture d’une spécification de rapport
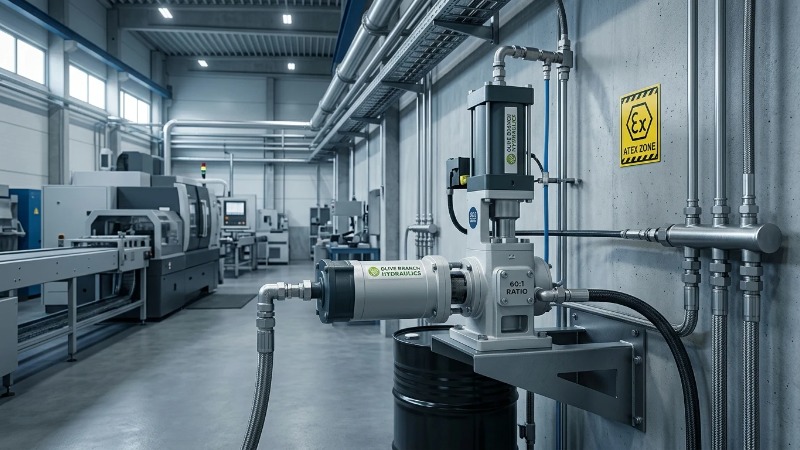
Une pompe indiquée 30:1 fournira 30 bar de pression de fluide pour chaque 1 bar d’alimentation en air, au point de blocage (débit nul). En conditions réelles de service en fonctionnement cyclé, la pression est toujours inférieure en raison des frottements, de la résistance des joints et des pertes liées au cycle — comptez 85–92% de la valeur théorique.
Compromis entre débit et pression
Les courbes de performance d’une pompe pneumatique à piston présentent une pente descendante : à mesure que la contre-pression augmente, la cadence de cycle diminue, car davantage de pression d’air est nécessaire pour vaincre la résistance du fluide à chaque course. Indiquez toujours la valeur au point de fonctionnement, et non au point de blocage.
Plages de sortie typiques selon le rapport
| Rapport de la pompe | Entrée d’air (bar) | Sortie de fluide au point de blocage (bar) | Application typique |
|---|---|---|---|
| 5:1 | 7 | 35 | Transfert d’huile légère, distribution à faible viscosité |
| 10:1 | 7 | 70 | Transfert de graisse, fluide hydraulique |
| 30:1 | 7 | 210 | Lubrifiants à haute viscosité, produits d’étanchéité |
| 60:1 | 7 | 420 | Graisses lourdes, asphalte, adhésifs |
| 75:1 | 7 | 525 | Injection spéciale haute pression |
Scénarios d'application dans les machines industrielles
Systèmes de lubrification pour CNC et lignes d'assemblage
Les skids de lubrification centralisée progressive ou à double ligne utilisent couramment des pompes à graisse 30:1 ou 50:1 pour alimenter des dizaines de points de lubrification au sein d'une cellule de production. Le comportement de blocage et maintien est idéal : la pompe remplit le collecteur, se bloque, puis redémarre uniquement lorsqu'une valve de dosage se déclenche.
Transfert de produits chimiques et de solvants
Les zones ATEX Zone 1 et Zone 2 — ateliers de peinture, salles d'adhésifs, récupération de solvants — interdisent généralement les moteurs électriques sans coffrets Ex coûteux. Une pompe à piston pneumatique est intrinsèquement sûre par conception, ne nécessitant que des tuyauteries mises à la terre et un circuit de fluide relié à la terre.
Distribution de peinture, d'adhésif et de mastic
Une pression de blocage constante se traduit directement par une largeur de cordon et une géométrie de jet régulières. Les conceptions à double effet avec limiteurs de surpression intégrés sont la norme pour les cabines de pulvérisation automatisées.
Intégration avec les groupes hydrauliques
Les pompes à piston pneumatiques complètent souvent les pompes à engrenages et les moteurs cycloïdaux dans les systèmes de puissance hybrides — par exemple, en chargeant un accumulateur de circuit pilote pendant les temps d'arrêt de la machine, tandis qu'une pompe à engrenages HGP ou de la série CBK gère le circuit de travail. Les distributeurs directionnels et les soupapes de décharge du circuit partagé isolent les deux sources de pression.
Pompes à piston pneumatiques vs alternatives : avantages et inconvénients
| Avantages | Limites |
|---|---|
| Intrinsèquement sûr — aucun risque d'inflammation électrique | Rendement énergétique de 10–20% contre plus de 60% pour l'électrique |
| S'arrête en cas de contre-pression sans dommage ni surchauffe | Nécessite de l'air comprimé propre et sec — le FRL n'est pas négociable |
| Contrôle infini de la vitesse via un seul régulateur d'air | La pulsation nécessite souvent des amortisseurs en aval |
| Supporte bien les fluides abrasifs et à haute viscosité | Niveaux sonores de 75–85 dB(A) à régime de cycle maximal |
| Faible coût initial et réparation mécanique simple | Gel du moteur pneumatique dans les environnements humides sans sécheur |
Comparaison directe
| Critère | Piston pneumatique | Pompe à engrenages électrique | Piston à entraînement hydraulique |
|---|---|---|---|
| Efficacité énergétique | Faible–Moyenne | Élevée | Moyenne |
| Sécurité dans les zones ATEX | Excellente | Nécessite un moteur certifié | Bon |
| Comportement au blocage | Sûr, maintient la pression | Surchauffe ou déclenchement | Soupape de décharge requise |
| Pression maximale | Jusqu'à ~500+ bar | Modérée | Très élevée |
| Intervalle d'entretien | 2,000–5,000 hrs | 5,000–10,000 hrs | 3,000–6,000 h |
| Coût initial | Faible–Moyen | Moyen | Élevé |
Dimensionnement et spécification : un cadre d’approvisionnement
Étape 1 : définir les propriétés du fluide
Déterminez la viscosité en centipoise à la température de fonctionnement (et non à 20 °C — la graisse froide peut être jusqu’à dix fois plus visqueuse), la densité relative, l’abrasivité et la compatibilité chimique totale avec les élastomères et les métaux en contact avec le fluide.
Étape 2 : calculer le débit et la pression requis au point d’utilisation
Additionnez les pertes de charge en ligne, la hauteur géométrique et la chute de pression de la vanne de distribution à l’exigence du point de livraison. Une conduite de 30 mètres en ¾ de pouce, transportant de la graisse NLGI-2, peut facilement ajouter à elle seule 40–80 bar de perte de pression.
Étape 3 : adapter le rapport à l’alimentation en air disponible
Choisissez le rapport de manière à ce que la pression du fluide de travail soit délivrée à 60–80 % de l’alimentation maximale en air, en conservant une marge de sécurité. Vérifiez ensuite que le débit SCFM du compresseur dépasse la demande de pointe de la pompe d’au moins 20–30 %.
Étape 4 : Vérifier le cycle de service et les attentes en matière de MTBF
Un fonctionnement continu 24 h/24 et 7 j/7 par rapport à une distribution intermittente modifie considérablement la durée de vie réelle des joints. Une pompe conçue pour un cycle de service de 30 % fonctionnant en continu verra son MTBF diminuer de moitié, voire davantage.
Étape 5 : Confirmer la conformité aux normes
Vérifiez la traçabilité de fabrication ISO 9001, le marquage CE pour le marché de l’UE et la catégorie ATEX (généralement II 2G pour la zone 1) lorsque l’installation l’exige. Demandez le certificat — une mention sur une fiche technique ne constitue pas une preuve.
Considérations relatives au coût total de possession
Coûts de consommation d’air
Règle générale utile : fournir la même énergie hydraulique par voie pneumatique coûte environ 4–8× plus en électricité au niveau du compresseur qu’une pompe entraînée directement par moteur électrique. Pour les applications à faible cycle de service, cela reste négligeable ; pour un transfert continu, cela domine le calcul du TCO.
Maintenance et pièces de rechange
Le coût annualisé est déterminé par le remplacement des kits de joints, la remise en état des clapets anti-retour et les révisions périodiques du moteur pneumatique. Les conceptions modulaires avec des composants standardisés, compatibles OEM, réduisent considérablement le temps moyen de réparation.
Impact des arrêts et du MTBF
Le véritable coût est rarement celui de la pièce — c'est l’arrêt de la ligne. Constituer un kit de maintenance pour chaque pompe critique est généralement rentabilisé dès la première fois où vous évitez un arrêt de deux équipes en attendant un transporteur.
Scénarios de retour sur investissement
Les systèmes pneumatiques sont avantageux en service intermittent, dans les zones dangereuses, avec des fluides à haute viscosité et dans les applications où un comportement d'arrêt et de maintien remplace une boucle de régulation. Ils sont moins adaptés au service continu 24/7 à haut débit avec des fluides de type eau dans des environnements sûrs, où une pompe centrifuge ou à engrenages électrique amortira son coût initial plus élevé en quelques mois.
Bonnes pratiques d'installation et d'intégration
Préparation de l'air : unités FRL
Le dimensionnement du filtre-régulateur-lubrificateur n'est pas facultatif. La cause la plus fréquente de défaillance prématurée d'un moteur pneumatique est un air d'admission contaminé ou humide. Spécifiez une filtration minimale de 5 microns, un régulateur dimensionné pour le SCFM de pointe sans chute de pression, et un lubrificateur dosé selon le rythme de cycle de la pompe.
Montage et isolation vibratoire
Des fixations rigides transmettent les pulsations à la structure et aux tuyauteries environnantes. Des isolateurs élastomères ou un châssis dédié avec des raccordements de tuyauterie flexibles prolongent considérablement la durée de vie des instruments en aval.
Amortisseurs de pulsations et suppression des surpressions
Ajoutez un amortisseur à membrane dans un rayon de 10 diamètres de tuyauterie de l'orifice de refoulement pour toute application alimentant un pistolet de pulvérisation, un débitmètre ou un distributeur de précision. Réglez la précharge à environ 60–80% de la pression de service de la ligne.
Considérations côté aspiration
Avec des fluides visqueux, concevez toujours, si possible, une aspiration noyée. Une aspiration en charge avec de la graisse froide est une recette fiable pour la cavitation, l'usure des garnitures et les faux diagnostics de « désamorçage ».
Modes de défaillance courants et dépannage
La pompe cale en milieu de course
Généralement, du givre dans le moteur pneumatique, une valve de distribution contaminée ou une alimentation en air qui chute sous la demande de pointe. Vérifiez l’état du bol FRL, contrôlez la pression d’alimentation pendant le cycle de la pompe et réchauffez le moteur pneumatique pour diagnostiquer la présence de glace.
Cyclage irrégulier ou absence de sortie
Un clapet anti-retour d’entrée ou de sortie défaillant, des joints de fluide usés laissant passer un contournement, ou une fuite d’air au-delà du piston d’entraînement. Isolez le problème en obturant la décharge et en observant le cycle — une pompe qui cycle librement avec la décharge bloquée présente des joints de fluide défaillants.
Consommation d’air excessive
Presque toujours un contournement à travers des garnitures de fluide usées ; la pompe effectue plus de cycles par unité de fluide délivré, ce qui consomme de l’air.
Pulsations et coups de bélier dans la ligne
Amortisseur sous-dimensionné ou absent, ou cliquetis du clapet anti-retour provenant d’une conduite d’aspiration en résonance. Ajoutez ou remettez d’abord l’amortisseur sous pression.
Tableau de référence rapide pour le dépannage
| Symptôme | Cause probable | Première action |
|---|---|---|
| Ne démarre pas | Faible pression d'air à l'entrée | Vérifier la consigne du régulateur FRL sous charge |
| Fonctionne mais sans fluide | Clapet de pied bloqué ou amorçage perdu | Inspecter le clapet d'aspiration et réamorcer |
| Cycle sans charge | Bypass du joint de fluide | Réviser la section fluide |
| Givre sur le moteur pneumatique | Air humide, cadence de cycle élevée | Ajouter un sécheur frigorifique, augmenter le diamètre de la conduite d'air |
| Cognement important | Cavitation ou clapets usés | Réduire la hauteur d’aspiration ; inspecter les sièges de clapet |
Planification du calendrier de maintenance et du MTBF
Contrôles quotidiens / hebdomadaires
Vidangez le bol du filtre FRL, vérifiez la pression d’alimentation en charge et inspectez la pompe afin de détecter d’éventuelles fuites d’air ou de fluide visibles. Cette routine de cinq minutes permet de détecter la majorité des défaillances avant qu’elles ne provoquent un arrêt de production.
Maintenance trimestrielle
Compléter ou vérifier le lubrificateur, contrôler le couple de serrage des fixations externes (les vibrations desserrent les fixations au fil de milliers de cycles) et inspecter les crépines d’aspiration.
Révision annuelle
Remplacement complet du kit de joints, inspection et remise en état du clapet anti-retour, et maintenance de la vanne de distribution d’air. Prévoyez une révision complète par an pour les pompes à service continu, tous les deux à trois ans pour les unités à service intermittent.
Intégration de la maintenance prédictive
Des compteurs de cycles simples et des transducteurs de pression en ligne alimentant une plateforme CMMS d’usine transforment un programme de maintenance réactif en programme prédictif. Le suivi de l’évolution du nombre de cycles par rapport au volume délivré révèle une dérivation des joints bien avant qu’elle ne devienne une fuite visible.
Erreurs courantes à éviter
Sous-dimensionnement de l’alimentation en air
La capacité SCFM du compresseur doit dépasser de 20–30% la demande de pointe de la pompe, mesurée à l’entrée de la pompe en conditions de service — et non à la sortie du compresseur. De longues lignes d’air sous-dimensionnées privent silencieusement la pompe d’alimentation.
Ignorer les tableaux de compatibilité des fluides
Un mauvais choix d’élastomère détruit les joints en quelques semaines. Croisez chaque matériau en contact avec le fluide — y compris les sièges des billes anti-retour — avec le fluide réellement utilisé, les additifs et les solvants de nettoyage employés dans les cycles de rinçage.
Faire fonctionner en continu des pompes prévues pour un service intermittent
Une pompe conçue pour un cycle de service de 30% et poussée à 100% verra généralement son MTBF réduit de moitié, voire davantage. Définissez la capacité de service en fonction du scénario réaliste le plus défavorable, et non de la demande moyenne.
Sauter le FRL
Une fausse économie. Les économies réalisées sur un filtre–régulateur–lubrificateur disparaissent dès la première remise en état d’un moteur pneumatique gelé, et la panne surviendra toujours en plein poste.
Négliger la pulsation à la sortie
La pulsation endommage les débitmètres en aval, les transducteurs de pression et les raccords filetés. Ajoutez un amortisseur lors de la mise en service ; en installer un après que les instruments ont été desserrés par les vibrations représente un chantier bien plus important.
Questions fréquemment posées
Quelle est la durée de vie typique d’une pompe pneumatique à piston ?
Prévoyez 3,000–10,000 heures de fonctionnement entre deux révisions majeures, selon le cycle de service, l’abrasivité du fluide et la qualité de l’air. Les pompes à air propre en service intermittent, manipulant des huiles lubrifiantes, dépassent couramment 10,000 heures ; en service de boues abrasives, cela peut être inférieur à 3,000.
Une pompe pneumatique à piston peut-elle fonctionner à sec ?
Oui, généralement sans dommage — un avantage important par rapport aux conceptions centrifuges qui dépendent du fluide pour le refroidissement et la lubrification des roulements. Un fonctionnement à sec prolongé peut à terme accélérer l’usure des joints, mais une perte d’amorçage n’endommagera pas la pompe comme le ferait une pompe centrifuge.
Quelle quantité d’air comprimé consomme une pompe pneumatique à piston ?
La consommation d’air est approximativement proportionnelle à la cadence des cycles et à la cylindrée du piston d’entraînement. Une pompe à graisse de taille moyenne 30:1 fonctionnant à 40 courses/min consomme généralement entre 15–30 SCFM à 7 bar ; consultez la courbe du fabricant pour le point de fonctionnement spécifique.
Quelle est la différence entre une pompe à piston et une pompe à membrane ?
Les pompes à piston atteignent une pression beaucoup plus élevée (jusqu’à 500+ bar contre environ 8 bar pour les pompes à membrane AODD standard) et conviennent mieux aux fluides à haute viscosité. Les pompes à membrane sont plus simples, auto-amorçantes avec une hauteur d’aspiration plus importante, et mieux adaptées aux fluides sensibles au cisaillement ou chargés en particules à pression modérée.
Les pompes pneumatiques à piston sont-elles certifiées ATEX ?
Beaucoup le sont — recherchez le marquage sur la plaque signalétique, généralement sous la forme II 2G pour les atmosphères gazeuses de Zone 1. La certification exige des matériaux spécifiques, une construction mise à la terre et une exploitation documentée sans étincelles ; le fait qu’une pompe soit "à air" ne la rend pas automatiquement conforme ATEX.
Peuvent-elles traiter des boues abrasives ?
Oui, avec la bonne spécification : des pistons de fluide en acier inoxydable revêtus de céramique ou trempés, des billes et sièges anti-retour en carbure de tungstène, et des garnitures en UHMWPE prolongent considérablement la durée de service en conditions abrasives. Les composants standards en acier inoxydable s’usent rapidement.
Comment intégrer une pompe pneumatique à piston à une unité de puissance hydraulique existante ?
Traitez la pompe pneumatique comme une source de pression secondaire alimentant le circuit partagé via un clapet anti-retour — généralement au niveau d’un collecteur pilote, d’un orifice de charge d’accumulateur ou d’une ligne auxiliaire à faible débit. Coordonnez-la avec le débit de refoulement de la pompe principale à engrenages au moyen de vannes de commande directionnelle, et placez toujours une soupape de décharge sur la branche pneumatique, dimensionnée en dessous de la capacité nominale du composant le plus faible en aval.
Conclusion et prochaines étapes
Récapitulatif : quand les pompes à piston pneumatiques sont le bon choix
Le point idéal est sans équivoque : installations en zones dangereuses, fluides à haute viscosité, cycles de service intermittents et applications bénéficiant du comportement intrinsèque de blocage et de maintien. En dehors de ce périmètre, une pompe électrique à engrenages ou centrifuge offrira généralement un meilleur coût sur la durée de vie.
Liste de contrôle des spécifications avant l’achat
- Fluide : viscosité à la température de service, compatibilité chimique, abrasivité.
- Débit : demande maximale et moyenne au point d’utilisation, y compris les pertes de charge.
- Pression : pression de service à la livraison, plus la hauteur et la chute de pression de la vanne de distribution.
- Alimentation en air : SCFM et pression disponibles à l’entrée de la pompe sous charge.
- Environnement : température ambiante, humidité, classification de zone ATEX.
- Certification : ISO 9001, CE, catégorie ATEX selon les exigences de l’installation.
Parlez à Olive Branch Hydraulics
Si vous spécifiez une nouvelle pompe à piston pneumatique ou si vous l’intégrez dans un circuit hybride aux côtés de pompes à engrenages, de valves directionnelles ou de soupapes de décharge, nous pouvons vous aider à accélérer le dimensionnement. Chaque unité que nous expédions est fabriquée selon la norme ISO 9001 avec des essais à 100 % avant expédition sur des bancs de pression et des débitmètres étalonnés — sans exception.
Étapes suivantes :
- Demander une évaluation de compatibilité — envoyez les spécifications de votre fluide, du débit, de la pression et de l’environnement, et nous vous retournerons un rapport sur le rapport de pompe et le pack de joints adaptés.
- Demander un devis direct usine pour des pompes à piston compatibles OEM, des pompes à engrenages HGP/K3V/CBK, des moteurs cycloïdaux BM/BMR, ou des distributeurs et vannes directionnelles avec configurations de ports P/T conformes à la norme SAE.
- Consulter l’intégration de systèmes hybrides — pompes à piston pneumatiques associées à notre gamme de pompes à engrenages et de vannes pour circuits pilotes, chargement d’accumulateurs et skids de lubrification centralisée.
Envoyez votre fiche technique ou la plaque signalétique de votre pompe existante, et nous vous répondrons avec une proposition compatible en remplacement direct, appuyée par notre documentation complète de tests.