Ein technischer Deep-Dive für Betriebsleiter, Beschaffungsingenieure und Instandhaltungsspezialisten, die Exzenterschnecken-Technologie für die Förderung viskoser, abrasiver oder scherkritischer Medien bewerten.
Warum Exzenterschneckenpumpen bei anspruchsvollen Förderanwendungen weiterhin dominieren
Ein Betreiber einer kommunalen Faulschlamm-Anlage tauscht seine Kreiselpumpe innerhalb von achtzehn Monaten zum dritten Mal aus, weil der entwässerte Schlamm mit 50.000 cP weiterhin das Laufrad abschert und den Saugstutzen verstopft. Zwei Wochen nach der Installation einer Exzenterschneckenpumpe mit 17-4 PH-Rotor und NBR-Stator läuft dieselbe Leitung mit konstanten 12 m³/h, ohne Kavitation, ohne Pulsation und ohne Eingriff durch das Bedienpersonal. Genau deshalb stellen Werke immer wieder um — nicht aus Modetrends, sondern wegen der Physik der Verdrängerförderung.
Nach der Lektüre dieses Leitfadens sollten Sie in der Lage sein, eine Exzenterschneckenpumpe für ein bestimmtes Medium auszulegen, Herstellerkennlinien anhand Ihrer Prozessbedingungen zu interpretieren, zu erkennen, warum eine installierte Einheit nicht die erwartete Leistung erbringt, und eine belastbare Argumentation zu den Gesamtbetriebskosten gegenüber Zahnrad-, Drehkolben- und Kreiselpumpen aufzubauen.
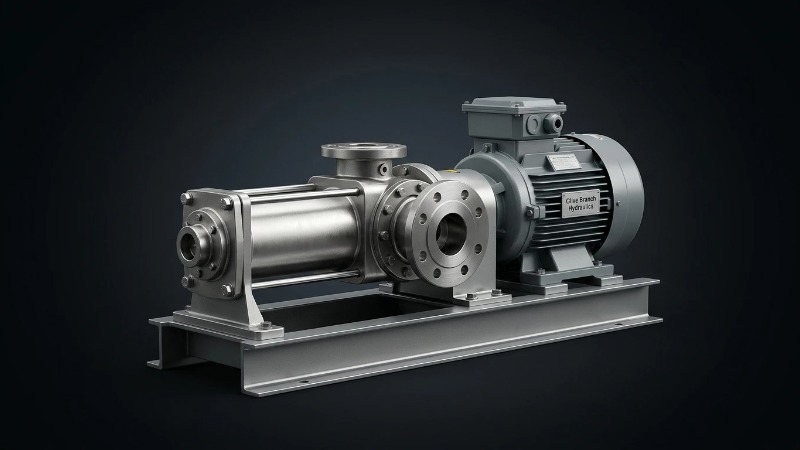
Hinweis zur Terminologie: "eccentric screw pump", "progressive cavity pump", "PC pump" und "single-rotor helical pump" bezeichnen alle dieselbe Maschine. Dieser Artikel verwendet die Begriffe synonym, um die Bezeichnung in Ausschreibungen auf europäischen, nahöstlichen und südostasiatischen Märkten widerzuspiegeln.
Wichtige Erkenntnisse
- Prinzip in einem Satz: Ein metallischer Einzelhelix-Rotor dreht sich exzentrisch in einem Elastomer-Stator mit Doppelhelix und erzeugt abgedichtete Kavitäten, die sich axial vom Saug- zum Druckstutzen fortbewegen.
- Förder- und Druckbereich: standardmäßig 0,1–500 m³/h, in großen Baugrößen bis zu 800 m³/h; 6 bar pro Statorstufe, in vierstufigen Ausführungen gestapelt bis zu 48 bar.
- Ideale Fluide: viskos (bis zu 1.000.000 cP), abrasiv (bis zu 60 % Feststoffe) oder scherkritisch — Schlamm, Suspensionen, Klebstoffe, Kosmetika, Lebensmittelpasten.
- Dominierende Verschleißteile: das Stator-Elastomer (8.000–20.000 Stunden) und die Rotorbeschichtung; Gelenke und Dichtungen werden alle ca. 4.000 Stunden geprüft.
- MTBF-Treiber: die richtige Elastomerauswahl, Rotorspitzenumfangsgeschwindigkeit unter 1,5 m/s für abrasive Medien, Trockenlaufschutz und NPSH-Reserve.
- Wo PC-Pumpen ihre Stärken ausspielen: überall dort, wo eine Kreiselpumpe kavitiert, eine Zahnradpumpe bei Feststoffen verschleißt oder eine Klappenpumpe das Fördermedium schert.
Was ist eine Exzenterschneckenpumpe? Eine Arbeitsdefinition
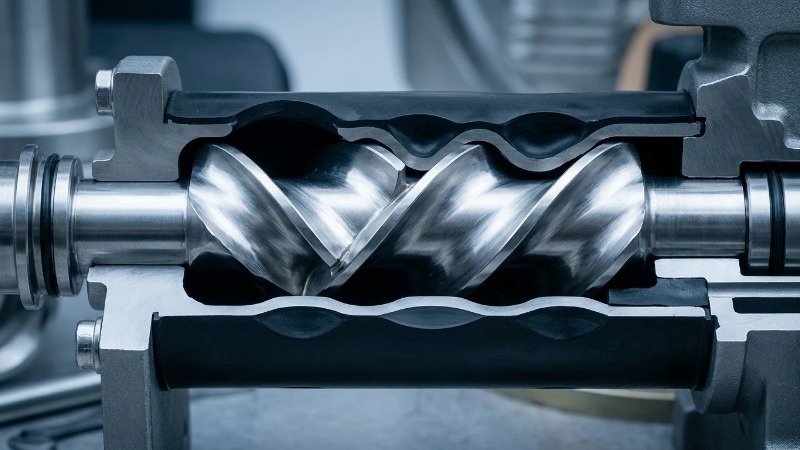
Eine Exzenterschneckenpumpe ist eine rotierende Verdrängerpumpe, bei der ein einläufiger Metallrotor exzentrisch in einem doppelläufigen Elastomerstator rotiert. Die nicht übereinstimmenden Helices bilden eine Kette abgedichteter Hohlräume, die sich mit jeder Umdrehung axial von der Saug- zur Druckseite bewegen und einen nahezu konstanten, proportional zur Wellendrehzahl fördernden Volumenstrom liefern.
Wie sie sich von Zweischnecken- und Zahnradpumpen unterscheidet
Zweischneckenpumpen verwenden zwei ineinandergreifende Metallschnecken ohne Elastomer, wodurch sie höhere Drehzahlen und eine sauberere Geometrie bieten, jedoch eine geringere Feststoffverträglichkeit aufweisen. Zahnradpumpen beruhen auf engen Metall-zu-Metall-Spaltmaßen, die abrasive Partikel innerhalb weniger Stunden abtragen. Eine PC-Pumpe dichtet über eine elastische Presspassung ab, weshalb sie 30 % Feststoffanteil toleriert und das Medium um eine Größenordnung weniger schert als beide Alternativen.
Normen- und Compliance-Kontext
Seriöse Beschaffungsspezifikationen verweisen auf ISO 9001 für Fertigungsqualität, API 676 für rotierende Verdrängerpumpen, ATEX- und CE-Kennzeichnung für den Einsatz in europäischen explosionsgefährdeten Bereichen sowie EHEDG oder 3-A für hygienische Anwendungen. Käufer aus dem Öl- und Gassektor im Nahen Osten ergänzen typischerweise NACE MR0175 für benetzte Komponenten im Sour-Service, während Ausschreibungen in Südostasien für Palmöl und Bergbau CE sowie hauseigene hydrostatische und Leistungstestzertifikate betonen.
Die Funktionsweise Schritt für Schritt erklärt
Rotor- und Statorgeometrie: Der Kern der Förderprinzipien der Exzenterschneckenpumpe
Der Rotor ist eine eingängige Helix (n Loben = 1); die Statorbohrung ist eine zweigängige Helix (n+1 = 2). Dieses 1:2-Lobenverhältnis ist die geometrische Voraussetzung für kontinuierliche abgedichtete Hohlräume. Da die Rotorachse gegenüber der Statorachse um eine Exzentrizität e versetzt ist, beschreibt die Rotorachse beim Drehen der Welle einen kleinen Kreis.
Zwei Parameter bestimmen die Verdrängung: die Exzentrizität e und die Stator-Teilungslänge Ps (das Doppelte der Rotorsteigung). Die Verdrängung pro Umdrehung beträgt näherungsweise 4 · e · D · Ps, wobei D der Durchmesser des Rotorquerschnitts ist. Eine Verdopplung der Exzentrizität verdoppelt den Volumenstrom bei gleicher Drehzahl ungefähr, verdoppelt jedoch auch die Biegebelastung auf den Rotor.
Ablauf der Hohlraumbildung und des Fluidtransports
- Am Saugende öffnet sich beim Rotieren des Rotors in seine exzentrische Position ein Hohlraum zwischen Rotor und Stator.
- Atmosphärischer Druck oder Zulaufdruck drückt das Fluid in den sich öffnenden Hohlraum — hier entsteht die selbstansaugende Wirkung, bis zu etwa 8.5 m vertikaler Förderhöhe bei kaltem Wasser als Referenz.
- Sobald die Kavität durch die Eingriffskontaktlinie abgedichtet ist, bewegt sie sich axial in Richtung Auslass; das Volumen bleibt konstant, daher keine Kompression und kein Scherspitzenanstieg.
- Eine Spiegelkavität auf der gegenüberliegenden Seite des Rotors übernimmt denselben Transport, um eine halbe Steigung phasenverschoben.
- Am Auslass öffnet sich die Kavität gegen den Systemdruck, und das Fluid wird ausgestoßen.
Da sich stets zwei Kavitäten gleichzeitig im Transport befinden, bleibt die Förderpulsation typischerweise unter 5% — um eine Größenordnung gleichmäßiger als bei einer Triplex-Kolbenpumpe und sauber genug für Beschichtungs-, Dosier- und Messaufgaben.
Tabelle für Volumenverdrängung und Probenförderstrom
| Nennweite des Rotors | Exzentrizität (mm) | Steigung Ps (mm) | Verdrängung pro Umdrehung (L) | Typischer Durchfluss bei 400 rpm (m³/h) |
|---|---|---|---|---|
| L1 | 4 | 40 | 0.05 | 1.2 |
| L2 | 6 | 60 | 0.18 | 4.3 |
| L4 | 10 | 100 | 0.85 | 20.4 |
Die Werte sind beispielhaft — prüfen Sie stets die vom Hersteller angegebene, um Schlupf korrigierte Kennlinie für Ihre spezifische Viskosität und den Auslassdruck.
Druckaufbau über die Stufen hinweg
Jede Statorstufe — eine vollständige Steigung mit Presssitzabdichtung — unterstützt etwa 6 bar Differenzdruck, bevor Schlupf unwirtschaftlich wird. Höhere Auslassdrücke werden durch das Stapeln von Stufen erreicht: Eine zweistufige Maschine bewältigt ~12 bar, eine vierstufige ~24 bar, und spezialisierte achtstufige Ausführungen erreichen 48 bar für die Beschickung von Filterpressen, die Kesseleinspeisung oder den Ferntransport von Schlamm.
Konstruktionsmerkmale, die die Leistung bestimmen
Rotorwerkstoffe und Oberflächenbehandlungen
Zu den Grundwerkstoffen gehören typischerweise Werkzeugstahl 1.7225, rostfreier Stahl 17-4 PH und Duplex 1.4462 für chloridreiche Anwendungen. Der Verschleißschutz kommt von der Oberfläche: Hartverchromung (HV 900–1100) ist der bewährte Standard; Wolframkarbid-HVOF-Beschichtungen (HV 1200+) werden für Silicatsand-Slurries und Bohrschlämme spezifiziert, bei denen sich Chrom innerhalb eines Jahres ablösen würde.
Stator-Elastomere: Die am meisten unterschätzte Spezifikation
Feldstörungen, die der "Pumpe" zugeschrieben werden, sind in den meisten Fällen auf die falsche Auswahl des Elastomers zurückzuführen. Der Stator muss chemischen Angriffen, Temperaturschwankungen und Quellen standhalten — denn ein um 5% quellender Stator verliert seine Presspassung, und die Pumpe schlupft oder, schlimmer noch, blockiert.
| Elastomer | Temperaturbereich (°C) | Am besten geeignet für | Nicht geeignet für |
|---|---|---|---|
| NBR | -20 bis 90 | Mineralöle, Abwasser, allgemeine industrielle Anwendungen | Aromaten, Ozon, Ketone |
| HNBR | -30 bis 130 | Saures Rohöl, Öle bei erhöhten Temperaturen | Ketone, starke Säuren |
| EPDM | -40 bis 120 | Heißwasser, Säuren, Laugen, hygienisch | Mineralöle, Kraftstoffe |
| FKM (Viton) | -20 bis 180 | Aggressive Chemikalien, Aromaten, Lösungsmittel | Amine, Heißwasser >100 °C |
| Naturkautschuk | -30 bis 70 | Stark abrasive Schlämme, Tailings | Öle, hohe Temperatur |
Gelenkausführung: Stiftgelenk vs. Zahnradgelenk vs. Flexwelle
Die exzentrische Bewegung des Rotors muss von einer konzentrischen Antriebswelle übertragen werden – genau das ist die Aufgabe des Gelenks. Stiftgelenke (Buchse plus Querbolzen) sind einfach, kostengünstig und instandsetzbar und für mittlere Drehmomente ausgelegt. Zahnradgelenke (verzahnte Kupplungen mit Ballung in einer ölgefüllten Manschette) übertragen etwa das 2-fache Drehmoment und eignen sich für Hochdruckanwendungen, jedoch bei höheren Kosten und strengeren Anforderungen an die Abdichtung. Flexwellenkonstruktionen verzichten vollständig auf Gelenke, indem sie eine schlanke Federstahlstange zur Aufnahme der Exzentrizität verwenden – ideal für hygienische Anwendungen und geringe Drehmomente, bei denen Reinigbarkeit wichtiger ist als Drehmomentkapazität.
Dichtungsoptionen am Antriebsende
Stopfbuchspackungen sind kostengünstig und tropfen konstruktionsbedingt (~10–30 Tropfen/min) – geeignet für Wasser und neutrale Medien. Einfache Gleitringdichtungen sind die gängige Wahl für Chemikalien und leichte Kohlenwasserstoffe. Doppelgleitringdichtungen mit einem API Plan 53 Sperrflüssigkeitskreislauf sind für giftige, brennbare oder ATEX Zone 1 Anwendungen zwingend erforderlich. Lippendichtungen kommen nur bei den leichtesten Hilfsanwendungen zum Einsatz.
Antriebsstrang und Lagergehäuse
Das Lagergehäuse nimmt den axialen Schub auf, der durch den Entladungsdruck auf die projizierte Rotorfläche entsteht – ein Faktor, der bei der Auslegung oft übersehen wird. Ölbadschmierung mit Sichtglas ermöglicht höhere Drehzahlen und eine längere L10-Lebensdauer der Lager als Fettschmierung. Ein korrekt dimensioniertes Gehäuse sollte die Lager-L10 deutlich über das Stator-Serviceintervall hinaus verlängern, sodass die Lager niemals der begrenzende Faktor sind.
Anschlusskonfiguration und Trichtervarianten
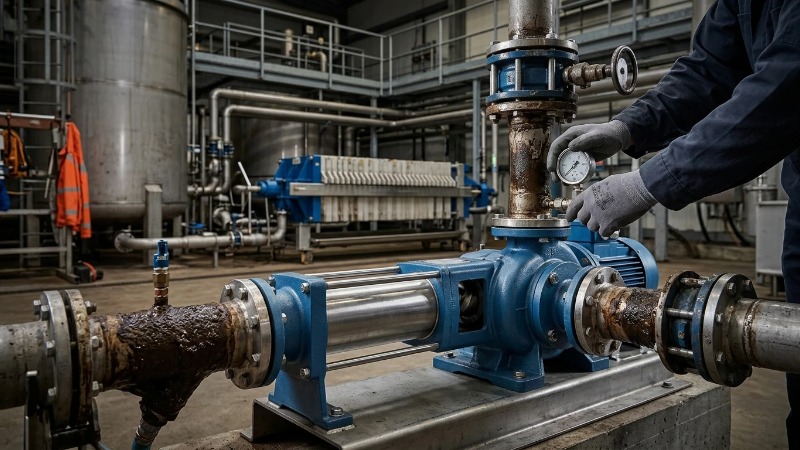
Standardmäßige Saug- und Druckflansche folgen je nach Markt DIN-, ANSI- oder SAE-Ausführungen. Für Pasten über 100.000 cP – Filterkuchen, eingedickter Schlamm, kosmetische Cremes – fördert ein Open-Hopper-Design mit horizontaler Förderschnecke das Produkt aktiv in das Pumpenelement und beseitigt die Brückenbildung, die andernfalls die Saugglocke unterversorgen würde.
Leistungsbereich und Anwendungsanpassung
Typische Betriebsbereiche
| Parameter | Standardbereich | Erweitert (Sonderausführung) |
|---|---|---|
| Förderleistung | 0.1–500 m³/h | Bis zu 800 m³/h |
| Förderdruck | 6–24 bar | Bis zu 48 bar (mehrstufig) |
| Viskosität | 1–100,000 cP | Bis zu 1,000,000 cP (Trichterzufuhr) |
| Feststoffgehalt | ≤30% nach Volumen | ≤60% mit spezieller Rotorgeometrie |
| Temperatur | -20 bis 120 °C | Bis zu 180 °C (FKM-Stator) |
| Saughöhe | Bis zu 8,5 m (kaltes Wasser) | Reduziert durch Viskosität und Höhe |
Wo Exzenterschneckenpumpen ihre Stärken ausspielen
- Kommunale Abwasserbehandlung: Förderung von Primär- und Sekundärschlamm, Polymerdosierung, Zulauf für Zentrifugen.
- Öl- und Gasindustrie: Zirkulation von Bohrspülung, sandhaltigem Produzierten Wasser und Rohölförderung am Bohrlochkopf.
- Klebstoffe und Dichtstoffe: schonende Förderung von Präpolymeren, bei denen Scherkräfte eine Aushärtung auslösen würden.
- Kosmetik und Körperpflege: Cremes, Gele und Emulsionen, die für hohe Abfüllgenauigkeit eine nahezu pulsationsfreie Förderung erfordern.
- Lebensmittelverarbeitung: Tomatenmark, Hackfleisch, Fruchtzubereitungen mit ganzen Stücken — hygienische PC-Pumpen bewahren die Produktintegrität.
- Bergbau-Rückstände: hochdichter Paste-Backfill mit 60 % Feststoffen, bei dem Kreiselpumpen verstopfen würden und Membranpumpen sich zu Tode takten würden.
Wo sie nicht geeignet sind
Niedrigviskoses sauberes Wasser bei hohem Durchfluss ist die Aufgabe einer Kreiselpumpe — eine PC-Pumpe wäre überdimensioniert, überteuert und weniger effizient. Trockenlaufbedingungen zerstören den Stator unabhängig vom Elastomer. Fluide, die mit allen verfügbaren Elastomeren unverträglich sind (einige konzentrierte Oxidationsmittel, geschmolzene Metalle, bestimmte Fluorverbindungen), erfordern eine völlig andere Pumpenfamilie.
Vor- und Nachteile auf einen Blick
| Vorteile | Einschränkungen |
|---|---|
| Nahezu konstanter Durchfluss, Pulsation unter 5 % | Kann nicht trocken laufen — der Stator brennt in wenigen Minuten durch |
| Bewältigt hohe Viskosität und bis zu 60 % Feststoffe | Der Stator ist ein Verschleißteil mit definierter Lebensdauer |
| Schonend für scherempfindliche und mehrphasige Fluide | Höhere Investitionskosten als eine gleichwertige Zentrifugalpumpe |
| Selbstansaugend bis 8,5 m | Größerer Platzbedarf pro m³/h |
| Umkehrbare Förderrichtung ohne Umverrohrung | Erfordert ein Entlastungsventil — Verdrängerpumpen bauen Druck auf, bis etwas versagt |
| Förderstrom proportional zur Drehzahl, ideal für VFD-Dosierung | Lagerbelastung und Drehmoment steigen mit dem Förderdruck stark an |
Wartung, MTBF und Gesamtbetriebskosten
Vorhersehbare Verschleißteile und Wartungsintervalle
- Stator: 8.000–20.000 Stunden, abhängig von Abrasion, Temperatur und Passungsklasse von Rotor und Stator.
- Rotor: typischerweise 2–4× Statorlebensdauer; beschichtete Rotoren im abrasiven Einsatz können vier Statorwechsel überdauern.
- Kreuzgelenke: Inspektion alle 4.000 Stunden; Schutzmanschette und Fett sind im gleichen Intervall zu ersetzen.
- Mechanische Dichtungen: zustandsabhängig; erwarten Sie 12.000–20.000 Betriebsstunden in sauberem Chemikalieneinsatz.
- Lager: ausgelegt für L10 > 40.000 Betriebsstunden, damit sie niemals den Wartungsplan vorgeben.
TCO-Framework für Beschaffungsingenieure
Ein belastbares 5-Jahres-Kostenmodell für eine Verdrängerpumpe umfasst fünf Eingangsgrößen:
- Capex (Pumpe, Grundrahmen, Motor, Antrieb, Dichtungssystem).
- Energieverbrauch am Betriebspunkt — anhand des Pumpenwirkungsgrads prüfen, nicht nur anhand der Motorleistung.
- Kosten für den Statorwechsel × erwartete Wechsel über fünf Jahre.
- Arbeitsstunden pro Wechsel × voll belasteter Stundensatz.
- Ausfallkosten pro Stunde × durchschnittliche Ausfallzeit pro Wechsel — in abrasiven Anwendungen meist der größte Kostenblock und der Grund, warum Anlagen oft eine überhöhte Elastomerqualität spezifizieren.
Im Vergleich zu Drehkolbenpumpen in abrasiven Schlämmen tritt der ROI-Kipppunkt typischerweise innerhalb von 18–30 Monaten ein, da Drehkolbenrotoren und Gehäuse vor einem PC-Stator mehrfach bearbeitet oder ersetzt werden müssen.
Integration in bestehende Produktionslinien
Die Ausrichtungstoleranz der Kupplung sollte unter 0,05 mm parallel und 0,05 mm/100 mm angular liegen — Fehlausrichtung zeigt sich zunächst als Verschleiß des Kreuzgelenks, dann als vorzeitiger Lagerausfall. Frequenzumrichter sind der Standard zur Durchflussregelung; eine 5:1-Regelung ist üblich, 10:1 bei reduzierter Lagerlebensdauer erreichbar. Bei Retrofit-Projekten verkürzen auf Skids montierte PC-Pumpen mit abgestimmten Grundrahmenabmessungen der zu ersetzenden Pumpe die Stillstandszeiten erheblich.
Häufige Konstruktions- und Auswahlerfehler, die zu vermeiden sind
- Auslegung nur nach Fördermenge. Die Rotorspitzen-Geschwindigkeit muss für abrasive Anwendungen unter etwa 1,5 m/s bleiben; eine kleinere Pumpe mit höherer Geschwindigkeit verschleißt bei derselben Fördermenge schneller als eine größere mit niedrigerer Geschwindigkeit.
- Standardmäßig NBR wählen. Wenn die Flüssigkeit Aromaten, Ozon oder Ketone enthält, bläht sich NBR innerhalb weniger Wochen auf — HNBR oder FKM ist den Aufpreis wert.
- Zu klein dimensionierte Saugleitungen. Verstöße gegen die NPSHa-Anforderungen führen zu Hohlraumverarmung, dann zu Vibrationen und schließlich zu Versagen der Verbindung. Bei Viskositäten über ~1.000 cP sind großzügige, kurze und gerade Saugleitungen erforderlich.
- Schutz gegen Trockenlauf weglassen. Ein Temperatursensor am Statorgehäuse oder ein Leistungsabfall-Monitor am Antrieb kostet nur einen Bruchteil eines Stators und verhindert die meisten katastrophalen Ausfälle.
- Ein einstufiges Modell wählen, wenn die Anwendung zwei oder vier Stufen erfordert. Eine Überdruckbelastung des einstufigen Stators zerstört den Presssitz und senkt den volumetrischen Wirkungsgrad auf null.
- Die Passungsqualität ignorieren. Der Rotor-Stator-Interferenzsitz ist temperaturabhängig; eine bei 20 °C Umgebungstemperatur korrekte Passung kann bei 90 °C Prozesstemperatur klemmen. Geben Sie die Passungsklasse bezogen auf die Betriebstemperatur an, nicht auf die Werkstatt.
FAQ
Was ist der Unterschied zwischen einer Exzenterschneckenpumpe und einer Progressing Cavity Pumpe?
Keiner — es handelt sich um dieselbe Maschine. "Progressive cavity" beschreibt den Fördermechanismus des Mediums, "eccentric screw" beschreibt die Bewegung des Rotors. Beide Begriffe werden in Datenblättern, Ausschreibungen und API 676 austauschbar verwendet.
Welchen maximalen Druck kann eine einstufige Exzenterschneckenpumpe erzeugen?
Etwa 6 bar pro Statorstufe. Zweistufige Maschinen erreichen 12 bar, vierstufige 24 bar und achtstufige Ausführungen bis zu 48 bar für die Beschickung von Filterpressen und den Ferntransport von Schlamm.
Wie lange hält ein Stator?
Bei typischem industriellen Einsatz zwischen 8.000 und 20.000 Betriebsstunden. Die Variablen sind die Abrasivität der Flüssigkeit, die Temperatur, die Elastomerauswahl, die Rotorbeschichtung und die bei der Herstellung festgelegte Presspassungsklasse.
Kann eine Exzenterschneckenpumpe trocken laufen?
Nein. Reibung zwischen Rotor und Stator erzeugt ohne förderndes Medium rasch Wärme — 30 Sekunden Trockenlauf reichen aus, um einen NBR-Stator zu verkohlen und unbrauchbar zu machen. Jede Anlage sollte über einen Trockenlaufschutz verfügen.
Sind Exzenterschneckenpumpen für den Einsatz in der Lebensmittel- und Pharmaindustrie geeignet?
Ja, in EHEDG- oder 3-A-konformen Ausführungen mit FDA-zugelassenen Elastomeren (typischerweise weißes EPDM oder FKM), elektropolierten medienberührten Edelstahlteilen und hygienischen Tri-Clamp-Anschlüssen. Flex-Shaft-Varianten vermeiden Fugen in den Verbindungen und ermöglichen die CIP/SIP-Reinigung.
Woher weiß ich, ob ich einen Stator mit einer oder zwei Stufen benötige?
Teilen Sie den erforderlichen Förderdruck durch ungefähr 6 bar pro Stufe und runden Sie auf. Wenden Sie dann die herstellerspezifische Schlupfkorrektur für Ihre Viskosität an — dünnflüssige Medien weisen mehr Schlupf auf und können einen Grenzfall in die nächste Stufenzahl verschieben.
Welche Fördermenge kann ich mit einer typischen industriellen Exzenterschneckenpumpe erreichen?
Standard-Industrielösungen decken 0.1 bis 500 m³/h ab. Spezielle Großrahmenkonstruktionen mit überdimensionierten Rotoren reichen bis 800 m³/h. Unterhalb von 0.1 m³/h bewältigen Mikro-Dosier-PC-Pumpen präzise Dosieraufgaben bis hinunter zu wenigen mL/min.
Fazit: Vom Prinzip zur Spezifikation
Der Vorteil der Exzenterschneckenpumpe liegt in der Geometrie, nicht im Marketing. Ein einschraubiger Rotor, der in einem doppelschraubigen Elastomer-Stator rotiert, erzeugt geschlossene Hohlräume, die das Medium axial fördern — ohne Scherpeaks, ohne Pulsation und ohne die engen Metallspalte, die abrasive Partikel bei Zahnrad- und Drehkolbenpumpen zerstören. Jede Leistungszahl in diesem Leitfaden — Förderbereich, Druck pro Stufe, Statorlebensdauer, TCO-Kurve — lässt sich auf diese Geometrie und das Materialpaar zurückführen, mit dem sie umgesetzt wird.
Die Spezifikation reduziert sich daher auf eine disziplinierte Abfolge: Bestimmen Sie das Medium (Viskosität, Feststoffe, Chemie, Temperatur), wählen Sie den Elastomerwerkstoff passend aus, dimensionieren Sie den Rotor nach der Spitzengeschwindigkeit und nicht allein nach dem Durchfluss, legen Sie die Anzahl der Stufen anhand des Drucks fest und schützen Sie die Maschine mit Druckbegrenzungsventil, Trockenlaufschutz und ausreichender NPSHa. Wenn diese fünf Punkte stimmen, ergibt sich die MTBF von selbst.
Nächster Schritt
Olive Branch Hydraulics unterstützt anwendungsspezifische Auslegungsprüfungen und OEM-Konfigurationsvorschläge für Exzenterschneckenpumpenanwendungen in den Märkten der EU, des Nahen Ostens und Südostasiens. Jeder Vorschlag umfasst die Empfehlung für Rotorwerkstoff und Beschichtung, die Abstimmung des Stator-Elastomers auf Ihre Medienanalyse, die Ausführung von Anschluss und Flansch gemäß DIN/ANSI/SAE, die mehrstufige Auslegung bei entsprechendem Förderdruckbedarf sowie die vollständige ISO 9001-Prüfdokumentation mit 100%igen Vorversand-Prüfberichten für hydrostatische, Leistungs- und Dichtheitsprüfungen.
Senden Sie Ihrem technischen Vertriebsteam Ihr Medien-Datenblatt, den Betriebspunkt und die Installationsvorgaben für ein konfiguriertes Angebot — Direktpreise ab Werk, OEM-Anpassungen und nachgewiesene Kompatibilität mit bestehenden PC-Pumpenabmessungen für Retrofit-Projekte.