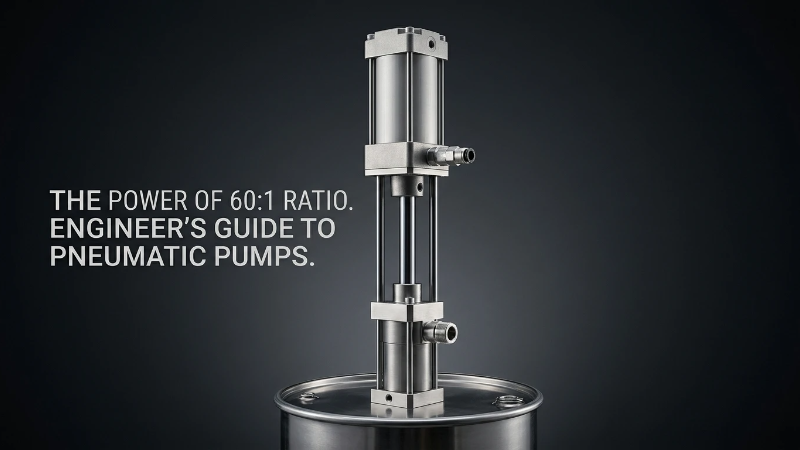
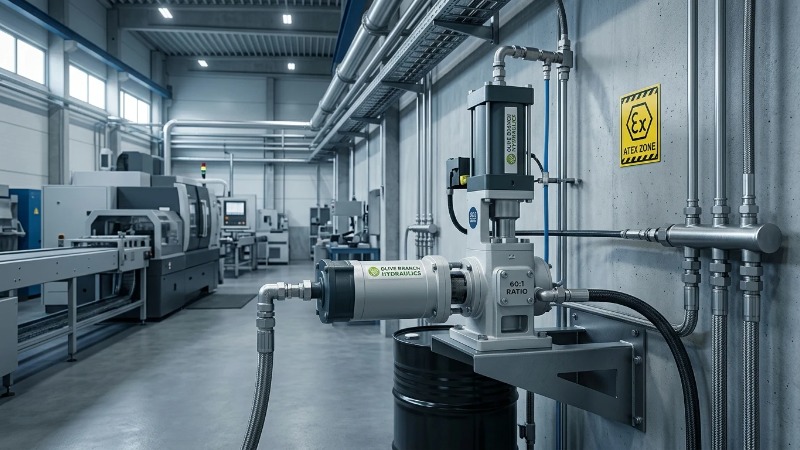
Eine pneumatische Kolbenpumpe mit einem Übersetzungsverhältnis von 60:1, betrieben mit 7 bar Druckluft, fördert Fluid mit etwa 420 bar — genug, um gekühltes Radlagerfett durch 30 Meter halbzöllige Leitung zu bewegen, ohne dass irgendwo im Kreislauf ein Elektromotor erforderlich ist. Dieses einzelne Verhältnis erklärt, warum diese oszillierenden, luftbetriebenen Pumpen trotz der Tatsache, dass drehzahlgeregelte Elektroantriebe sie vor Jahrzehnten angeblich überflüssig gemacht haben, nach wie vor in Schmierstoffräumen, ATEX-zertifizierten Lösemittelbereichen und Dosierzellen für Klebstoffe in Automobil- und Schwermaschinenwerken dominieren.
Dieser Leitfaden erläutert das Funktionsprinzip, die Komponentenarchitektur, die Auslegungsberechnung und das Wartungskonzept, das Sie benötigen, um pneumatische Kolbenpumpen sicher zu spezifizieren, zu integrieren und Fehler zu beheben.
Wichtige Erkenntnisse
- Grundprinzip: Druckluft wirkt auf einen großen Antriebskolben, der einen kleineren Fluidkolben hin- und herbewegt — der Ausgangsdruck wird entsprechend dem Verhältnis der Flächen vergrößert.
- Typische Übersetzungsverhältnisse: 5:1 für dünnflüssige Öle bis 75:1 für schwere Fette und Dichtstoffe; bei 7 bar Eingangsluft ergibt sich daraus ungefähr ein Fluid-Ausgangsdruck von 35–525 bar.
- Geeigneter Einsatzbereich: Unterbrochener Betrieb, gefährdete Bereiche (ATEX), hochviskose Medien und Anwendungen mit Haltekraft im Stillstand.
- Kompromiss: Der Energiewirkungsgrad liegt bei 10–20% gegenüber 60%+ bei elektrischen Alternativen — Sie zahlen also mit Druckluft für Sicherheit und Einfachheit.
- MTBF-Treiber: Die Luftqualität (FRL-Zustand) ist der mit Abstand wichtigste Faktor für die Lebensdauer von Druckluftmotoren; feuchte oder verschmutzte Luft ist die häufigste Ursache für vorzeitigen Ausfall.
Warum pneumatische Kolbenpumpen bei anspruchsvollem Fluidtransfer weiterhin dominieren
Das technische Problem, das sie lösen
Stellen Sie sich einen Lackmischraum vor, der Beschichtungen auf Xylolbasis verarbeitet, oder einen Schmieraggregat in einem Bergbauumfeld, das NLGI-2-Fett bei -10 °C dosiert. In beiden Fällen ist ein Elektromotor entweder ein Verstoß gegen Vorschriften oder ein Wartungsrisiko. Eine pneumatische Kolbenpumpe umgeht beide Probleme: keine Zündquelle, keine thermische Überlastung, und sie stoppt einfach mitten im Hub und hält den Druck, wenn sich das nachgeschaltete Ventil schließt.
Für wen dieser Leitfaden gedacht ist
Betriebsleiter, Instandhaltungsingenieure und Beschaffungsspezialisten, die Kolbenpumpentechnologie für die Integration in Produktionslinien, zentrale Schmierung oder Upgrades im Fluid-Handling bewerten. Grundkenntnisse in Pneumatik und hydraulischen Schaltplänen werden vorausgesetzt.
Was Sie mitnehmen werden
Ein klares Verständnis des oszillierenden Betriebszyklus, von Fehlermodi auf Komponentenebene, einer fünfstufigen Auslegungsmethodik sowie eines Wartungsrahmens, der an realistische MTBF-Ziele zwischen 3,000 und 10,000 Betriebsstunden gekoppelt ist.
Was ist eine pneumatische Kolbenpumpe?
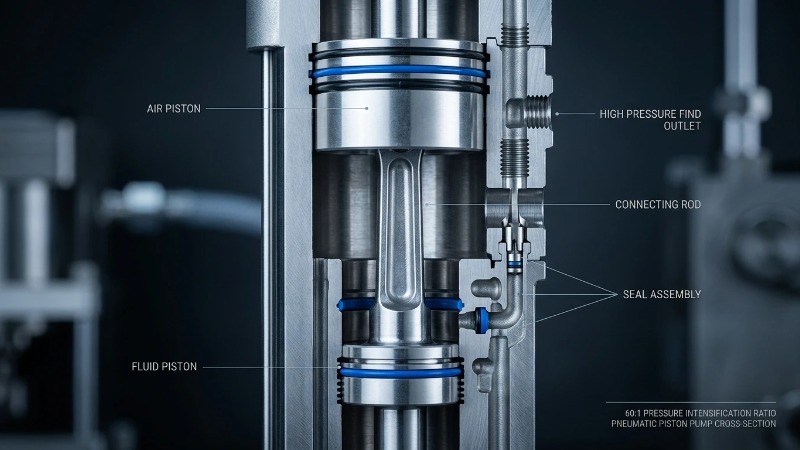
Eine pneumatische Kolbenpumpe ist eine Verdrängerpumpe, die Druckluft nutzt, die auf einen großen Antriebskolben wirkt, um einen kleineren Fluidkolben hin- und herzubewegen. Der Ausgangsfluiddruck wird proportional zum Flächenverhältnis zwischen den beiden Kolben verstärkt, sodass mit moderaten Werkstattluftdrücken hydraulikähnliche Ausgangswerte erreicht werden können.
Verdrängerpumpen vs. dynamische Pumpen
Im Gegensatz zu Kreiselpumpen (dynamische Pumpen), die Durchfluss gegen Druck über die Laufradgeschwindigkeit tauschen, fördern Verdrängerpumpen pro Zyklus ein festes Volumen, unabhängig vom nachgeschalteten Widerstand. Das bedeutet, dass sich der Druck aufbaut, bis entweder die Pumpe stehen bleibt, ein Überdruckventil öffnet oder etwas ausfällt — weshalb Kolbenpumpen immer mit einer Druckentlastung auf der Druckseite oder einem stalltoleranten Antrieb kombiniert werden müssen.
Das Prinzip der Druckverstärkung
Das Pascalsche Gesetz besagt, dass Kraft gleich Druck multipliziert mit Fläche ist. Hat der Luftkolben die zehnfache Fläche des Fluidkolbens, wird die gleiche Kraft auf der Fluidseite auf ein Zehntel der Fläche konzentriert und erzeugt so den zehnfachen Druck. Eine 10:1-Pumpe, die mit 7 bar Luft betrieben wird, liefert daher ungefähr 70 bar Fluiddruck — abzüglich Reibungs- und Zyklierverlusten.
Kernkomponenten einer pneumatischen Kolbenpumpe
Der Luftmotorbereich
Dies ist die obere Baugruppe: ein Antriebskolben mit großem Durchmesser, ein Luftverteilungsventil, das die Versorgung zwischen oberer und unterer Kammer abwechselt, sowie ein Steuermechanismus (in der Regel magnetische Rastungen oder mechanische Auslöser), der das Ende des Hubs signalisiert.
Der hydraulische (Fluid-)Bereich
Die untere Baugruppe beherbergt den Fluidkolben, eine gehärtete Zylinderlaufbuchse und die primären Packungsdichtungen. Die Wahl des Dichtungsmaterials — PTFE für aggressive Lösungsmittel, Viton für heiße Öle, UHMWPE für abrasive Suspensionen — bestimmt die chemische Beständigkeit und Lebensdauer stärker als jede andere einzelne Spezifikation.
Rückschlagventile und Fußventil
Einlass- und Auslass-Kugel- oder Sitzrückschlagventile gewährleisten bei jedem Hub einen gerichteten Durchfluss. Das Fußventil am Sauganschluss ist bei verschmutzten Medien häufig die erste Komponente, die ausfällt, und ist in der Regel der Hauptverdächtige, wenn eine vorbereitete Pumpe plötzlich keinen Förderstrom mehr liefert.
Umschaltmechanismus
Ein Shuttle-Ventil oder Schieberventil schaltet die Luft bei jedem Hubende zwischen den Kammern um, angesteuert durch den Steuerdruck eines Auslösemechanismus. Vereisung an dieser Stelle — verursacht durch Luftausdehnung in Kombination mit feuchter Zuluft — ist die klassische Ursache für Stillstände mitten im Hub.
Komponenten-Referenztabelle
| Komponente | Funktion | Übliche Materialien | Typisches Ausfallbild |
|---|---|---|---|
| Luftmotor-Kolben | Treibt die Hubbewegung an | Eloxiertes Aluminium | O-Ring-Verschleiß, Riefenbildung |
| Fluidkolben | Verdrängt Prozessmedium | 316 SS, keramikbeschichtet | Dichtungsausblasung |
| Rückschlagventile | Einseitige Durchflussregelung | Kugeln aus SS/Carbid, Sitze aus PEEK | Verschmutzung durch Ablagerungen, Flattern |
| Luftverteilungsventil | Zyklisiert den Luftstrom | Messing-, Polymer-Schieber | Vereisung, Verunreinigung |
| Packungen/Dichtungen | Kammerisolierung | PTFE, Viton, UHMWPE | Chemische Quellung, Extrusion |
Wie pneumatische Kolbenpumpen funktionieren: Der Betriebszyklus Schritt für Schritt
Phase 1: Abwärtsbewegung — Luft gelangt in die obere Kammer
Druckluft wird oberhalb des Antriebskolbens zugeführt und drückt ihn nach unten. Auf der Fluidseite öffnet das untere Einlass-Rückschlagventil, und Prozessmedium wird in den Zylinder gesaugt, während das obere Auslass-Rückschlagventil durch den darüber anliegenden Leitungsdruck geschlossen gehalten wird.
Phase 2: Signal am Hubende
Sobald der Kolben den unteren Endpunkt seines Hubs erreicht, schaltet ein mechanischer Auslöser oder eine magnetische Rastung das Vorsteuerventil um. Dieses Vorsteuersignal bewegt den Hauptluftverteilerschieber von einer Position in die andere.
Phase 3: Aufwärtsbewegung — Flüssigkeitsauslass
Nun wird Luft unterhalb des Kolbens zugeführt, und die obere Kammer entlüftet zur Atmosphäre. Das untere Einlass-Rückschlagventil schließt schlagartig, das obere Auslass-Rückschlagventil öffnet, und die Flüssigkeit wird unter dem verstärkten Druck ausgestoßen, der durch das Pumpenverhältnis definiert ist.
Phase 4: Zyklus-Reset
Der Zyklus wiederholt sich mit einer von der Abnahme auf der Druckseite bestimmten Frequenz — typischerweise 20–60 Zyklen pro Minute unter Arbeitslast. Sobald die Auslassleitung den Sollwert erreicht (z. B. ein geschlossenes Auslassventil), gleicht der Gegendruck die Antriebskraft aus, und die Pumpe stoppt ohne Schaden, wobei der Druck unbegrenzt gehalten wird.
Einfachwirkende vs. doppeltwirkende Ausführungen
Einfachwirkende Pumpen fördern Flüssigkeit nur bei einem Hub, was zu ausgeprägten Pulsationen und einer geringeren durchschnittlichen Fördermenge führt. Doppeltwirkende Ausführungen fördern sowohl beim Auf- als auch beim Abwärtshub, halbieren die Pulsationsamplitude und verdoppeln die Fördermenge bei gleicher Taktfrequenz ungefähr — die Standardwahl für kontinuierliche Dosier- oder Förderanwendungen.
Druckverhältnisse und Leistungskennlinien verstehen
Eine Verhältnisangabe lesen
Eine mit 30:1 gekennzeichnete Pumpe liefert bei Stillstand (Nullfluss) 30 bar Flüssigkeitsdruck pro 1 bar Luftversorgung. Der tatsächliche Betriebsdruck im Zyklenbetrieb ist aufgrund von Reibung, Dichtungswiderstand und Zyklusverlusten immer niedriger – rechnen Sie mit 85–92% des theoretischen Werts.
Kompromiss zwischen Durchfluss und Druck
Leistungskurven von pneumatischen Kolbenpumpen verlaufen abwärts: Mit steigendem Gegendruck verlangsamt sich die Zyklusrate, da pro Hub mehr Luftdruck erforderlich ist, um den Flüssigkeitswiderstand zu überwinden. Geben Sie den Wert stets am Arbeitspunkt an, nicht am Stillstandspunkt.
Typische Ausgangsbereiche nach Verhältnis
| Pumpenverhältnis | Lufteinlass (bar) | Flüssigkeitsaustritt im Stillstand (bar) | Typische Anwendung |
|---|---|---|---|
| 5:1 | 7 | 35 | Förderung von Leichtöl, Dosierung niedrigviskoser Medien |
| 10:1 | 7 | 70 | Fett-, Hydraulikflüssigkeitsförderung |
| 30:1 | 7 | 210 | Hochviskose Schmierstoffe, Dichtstoffe |
| 60:1 | 7 | 420 | Schwere Fette, Asphalt, Klebstoffe |
| 75:1 | 7 | 525 | Spezial-Hochdruckinjektion |
Anwendungsszenarien in Industriemaschinen
Schmiersysteme für CNC- und Montagelinien
Zentralisierte progressive oder Zweileitungs-Schmierskids verwenden häufig 30:1- oder 50:1-Fettpumpen, um Dutzende von Schmierstellen innerhalb einer Produktionszelle zu versorgen. Das Stillstand-und-Halte-Verhalten ist ideal: Die Pumpe füllt den Verteiler, bleibt stehen und startet erst dann erneut, wenn ein Dosierventil auslöst.
Übertragung von Chemikalien und Lösungsmitteln
ATEX-Zone 1 und Zone 2 — Lackierküchen, Klebstoffräume, Lösemittelrückgewinnung — verbieten routinemäßig Elektromotoren ohne teure Ex-geschützte Gehäuse. Eine pneumatische Kolbenpumpe ist konstruktionsbedingt eigensicher und benötigt lediglich verbundenes Rohrleitungssystem und einen geerdeten Fluidpfad.
Dosieren von Farbe, Klebstoffen und Dichtstoffen
Ein gleichbleibender Stillstandsdruck führt direkt zu einer konstanten Raupenbreite und einer stabilen Sprühfächergeometrie. Doppelwirkende Ausführungen mit integrierten Druckstoßdämpfern sind Standard für automatisierte Spritzkabinen.
Integration mit Hydraulikaggregaten
Pneumatische Kolbenpumpen ergänzen in Hybridsystemen häufig Zahnradpumpen und zykloide Motoren — beispielsweise zum Laden eines Pilotkreis-Akkumulators während der Maschinen-Stillstandszeit, während eine Haupt-Zahnradpumpe der Serien HGP oder CBK den Arbeitskreis versorgt. Wegeventile und Druckbegrenzungsventile im gemeinsamen Kreislauf trennen die beiden Druckquellen voneinander.
Pneumatische Kolbenpumpen vs. Alternativen: Vor- und Nachteile
| Vorteile | Einschränkungen |
|---|---|
| Eigensicher — kein elektrisches Zündrisiko | Energieeffizienz von 10–20% gegenüber 60%+ bei elektrischen Antrieben |
| Bleibt bei Gegendruck stehen, ohne Schaden oder Überhitzung | Erfordert saubere, trockene Druckluft — FRL ist unverzichtbar |
| Stufenlose Geschwindigkeitsregelung über einen einzelnen Luftregler | Pulsation erfordert häufig nachgeschaltete Dämpfer |
| Geeignet für abrasive Medien und Medien mit hoher Viskosität | Geräuschpegel von 75–85 dB(A) bei voller Zyklusrate |
| Niedrige Anschaffungskosten und einfache mechanische Reparatur | Vereisung des Luftmotors in feuchten Umgebungen ohne Trockner |
Direkter Vergleich
| Kriterium | Pneumatischer Kolben | Elektrische Zahnradpumpe | Hydraulisch angetriebener Kolben |
|---|---|---|---|
| Energieeffizienz | Niedrig–Mittel | Hoch | Mittel |
| Sicherheit in ATEX-Zonen | Hervorragend | Erfordert einen zertifizierten Motor | Gut |
| Stallverhalten | Sicher, hält den Druck | Überhitzt oder schaltet ab | Druckbegrenzungsventil erforderlich |
| Maximaldruck | Bis zu ~500+ bar | Mittel | Sehr hoch |
| Wartungsintervall | 2,000–5,000 Std. | 5,000–10,000 Std. | 3.000–6.000 Std. |
| Anschaffungskosten | Niedrig–Mittel | Mittel | Hoch |
Dimensionierung und Spezifikation: Ein Beschaffungsrahmen
Schritt 1: Flüssigkeitseigenschaften definieren
Die Viskosität in Centipoise bei Betriebstemperatur festlegen (nicht bei 20 °C — kaltes Fett kann um eine Größenordnung zähflüssiger sein), das spezifische Gewicht, die Abrasivität sowie die vollständige chemische Verträglichkeit mit Elastomeren und benetzten Metallen.
Schritt 2: Erforderlichen Durchfluss und Druck am Einsatzort berechnen
Leitungsverluste, statische Förderhöhe und Druckabfall am Auslassventil zum Bedarf am Übergabepunkt hinzurechnen. Eine 30-Meter-Leitung mit ¾-Zoll-Durchmesser für NLGI-2-Fett kann für sich allein problemlos 40–80 bar Druckverlust verursachen.
Schritt 3: Verhältnis an die verfügbare Luftversorgung anpassen
Wählen Sie das Verhältnis so, dass der Betriebsflüssigkeitsdruck bei 60–80% der maximalen Luftversorgung bereitgestellt wird und somit ein Puffer verbleibt. Stellen Sie anschließend sicher, dass die SCFM-Leistung des Kompressors den Spitzenbedarf der Pumpe um mindestens 20–30% übersteigt.
Schritt 4: Einschaltdauer und MTBF-Erwartungen überprüfen
Ein durchgängiger 24/7-Betrieb im Vergleich zu intermittierendem Dosieren verändert die realistische Lebensdauer der Dichtung erheblich. Bei einer Pumpe mit einer Einschaltdauer von 30 %, die dauerhaft läuft, halbiert sich die MTBF oder fällt sogar noch schlechter aus.
Schritt 5: Konformität mit Standards bestätigen
Überprüfen Sie die Rückverfolgbarkeit der Fertigung nach ISO 9001, die CE-Kennzeichnung für den EU-Markt sowie die ATEX-Kategorie (in der Regel II 2G für Zone 1), sofern die Installation dies erfordert. Fordern Sie das Zertifikat an — ein Hinweis im Datenblatt ist kein Nachweis.
Überlegungen zu den Gesamtkosten des Eigentums
Kosten des Luftverbrauchs
Eine nützliche Faustregel: Die Bereitstellung derselben hydraulischen Energie auf pneumatischem Weg kostet bei der Stromversorgung des Kompressors etwa 4–8× mehr als eine direkt elektrisch angetriebene Pumpe verbrauchen würde. Für Anwendungen mit geringer Einschaltdauer ist dies unbedeutend; bei kontinuierlicher Förderung dominiert es die TCO-Berechnung.
Wartung und Ersatzteile
Die jährlich umgelegten Kosten werden durch den Austausch von Dichtungssätzen, die Überholung von Rückschlagventilen und regelmäßige Generalüberholungen des Luftmotors bestimmt. Modulare Ausführungen mit standardisierten, OEM-kompatiblen Komponenten reduzieren die mittlere Reparaturzeit erheblich.
Auswirkungen auf Ausfallzeiten und MTBF
Die tatsächlichen Kosten sind selten das Bauteil — vielmehr steht die Anlage still. Ein Service-Kit für jede kritische Pumpe vorrätig zu haben, amortisiert sich in der Regel bereits beim ersten vermiedenen zweischichtigen Stillstand aufgrund der Wartezeit auf einen Kurier.
ROI-Szenarien
Pneumatisch überzeugt bei intermittierendem Betrieb, in Gefahrenbereichen, bei hochviskosen Medien und in Anwendungen, in denen ein Stopp-und-Halte-Verhalten eine Regelungsschleife ersetzt. Nachteile bestehen bei 24/7-Betrieb mit hohem Durchfluss und wasserähnlichen Medien in sicheren Umgebungen, wo sich die höheren Anschaffungskosten einer elektrischen Kreisel- oder Zahnradpumpe in wenigen Monaten amortisieren.
Best Practices für Installation und Integration
Luftaufbereitung: FRL-Einheiten
Die Auslegung von Filter–Regler–Öler ist nicht optional. Die mit Abstand häufigste Ursache für vorzeitige Ausfälle von Luftmotoren ist verunreinigte oder feuchte Zuluft. Spezifizieren Sie mindestens 5-Mikron-Filterung, einen Regler, der für den maximalen SCFM-Wert ohne Druckabfall ausgelegt ist, und einen Öler mit Dosierung gemäß der Zyklusrate der Pumpe.
Montage und Schwingungsisolierung
Starre Befestigungen übertragen Pulsationen auf die umliegende Struktur und Rohrleitungen. Elastomerische Isolatoren oder ein dedizierter Skid-Rahmen mit flexiblen Rohrverbindungen verlängern die Lebensdauer nachgeschalteter Instrumente erheblich.
Pulsationsdämpfer und Druckstoßunterdrückung
Setzen Sie bei jeder Anwendung, die eine Lackierpistole, ein Messgerät oder einen Präzisionsspender speist, innerhalb von 10 Rohrdurchmessern vom Auslassanschluss einen Blasenspeicher-Dämpfer ein. Dimensionieren Sie die Vorfüllung auf etwa 60–80% des Betriebsleitungsdrucks.
Überlegungen zur Saugseite
Bei viskosen Medien sollte nach Möglichkeit stets eine überflutete Saugleitung ausgelegt werden. Saugbetrieb mit kaltem Fett ist eine zuverlässige Ursache für Kavitation, Dichtungsverschleiß und scheinbare Meldungen wegen "Verlust der Ansaugung".
Häufige Ausfallarten und Fehlerbehebung
Pumpe bleibt mitten im Hub stehen
In der Regel Vereisung im Luftmotor, ein verschmutztes Verteilerventil oder eine Druckluftversorgung, die bei Spitzenlast nachgibt. Prüfen Sie den Zustand des FRL-Bechers, verifizieren Sie den Versorgungsdruck während des Pumpenzyklus und erwärmen Sie den Luftmotor, um Vereisung zu diagnostizieren.
Unregelmäßiger Zyklus oder keine Ausgabe
Ein defektes Einlass- oder Auslass-Rückschlagventil, verschlissene Flüssigkeitsdichtungen, die einen Bypass ermöglichen, oder eine Luftleckage am Antriebskolben vorbei. Zur Eingrenzung den Auslass verschließen und den Zyklus beobachten — eine Pumpe, die bei blockiertem Auslass frei durchläuft, hat defekte Flüssigkeitsdichtungen.
Übermäßiger Luftverbrauch
Fast immer ein Bypass über verschlissene Flüssigkeitspackungen; die Pumpe durchläuft pro abgegebener Flüssigkeit mehr Zyklen und verbraucht dadurch unnötig Luft.
Pulsation und Leitungsstoß
Ein zu klein dimensionierter oder fehlender Dämpfer oder ein Klappern des Rückschlagventils aufgrund einer resonanten Saugleitung. Fügen Sie zuerst einen Dämpfer hinzu oder setzen Sie ihn erneut unter Druck.
Schnellreferenztabelle zur Fehlerbehebung
| Symptom | Wahrscheinliche Ursache | Erste Maßnahme |
|---|---|---|
| Startet nicht | Niedriger Luftdruck am Einlass | FRL-Reglersollwert unter Last prüfen |
| Läuft, aber kein Fluid | Fußventil klemmt oder Ansaugung verloren | Saug-Rückschlagventil prüfen und neu ansaugen |
| Zykliert ohne Last | Dichtung im Fluidbereich umgeht | Fluidbereich überholen |
| Vereisung am Luftmotor | Feuchte Luft, hohe Zyklusfrequenz | Kältemitteltrockner hinzufügen, Luftleitung größer dimensionieren |
| Lautes Klopfen | Kavitation oder verschlissene Rückschlagventile | Saugweg verkürzen; Ventilsitze prüfen |
Wartungsplan und MTBF-Planung
Tägliche / Wöchentliche Kontrollen
Entleeren Sie die FRL-Filtertasse, prüfen Sie den Versorgungsdruck unter Betriebsbelastung und kontrollieren Sie die Pumpe auf sichtbare Luft- oder Flüssigkeitslecks. Diese fünfminütige Routine erkennt die Mehrheit der Ausfälle, bevor sie zu Stillstandsereignissen werden.
Vierteljährliche Wartung
Schmiermittel nachfüllen oder prüfen, Anzugsmoment der externen Befestigungselemente kontrollieren (Vibrationen lösen Befestigungen über Tausende von Zyklen) und Saugfilter prüfen.
Jährliche Generalüberholung
Vollständiger Austausch des Dichtungssatzes, Inspektion und Überholung der Rückschlagventile sowie Wartung des Luftverteilungsventils. Kalkulieren Sie für Pumpen im Dauerbetrieb eine vollständige Generalüberholung pro Jahr ein, für Geräte im intermittierenden Betrieb alle zwei bis drei Jahre.
Integration von Predictive Maintenance
Einfache Zykluszähler und Inline-Drucktransducer, die Daten an eine CMMS-Plattform im Werk liefern, machen aus einem reaktiven Wartungsprogramm ein prädiktives. Die Trendanalyse der Zykluszahl im Verhältnis zur geförderten Menge deckt einen Dichtungs-Bypass lange auf, bevor ein sichtbares Leck entsteht.
Häufige Fehler, die zu vermeiden sind
Unterdimensionierung der Luftversorgung
Die SCFM-Kapazität des Kompressors muss den Spitzenbedarf der Pumpe um 20–30% übersteigen, gemessen am Pumpeneinlass unter Betriebsbedingungen — nicht am Kompressorauslass. Lange Leitungen mit zu klein dimensionierten Luftleitungen führen die Pumpe unbemerkt unterversorgt.
Ignorieren von Kompatibilitätsdiagrammen für Flüssigkeiten
Die falsche Wahl des Elastomers zerstört Dichtungen innerhalb weniger Wochen. Gleichen Sie jedes benetzte Material — einschließlich der Rückschlagkugelsitze — mit dem tatsächlichen Medium, den Zusatzstoffen und den in den Spülzyklen verwendeten Reinigungsmitteln ab.
Dauerbetrieb bei Pumpen mit Auslegung für intermittierenden Betrieb
Eine Pumpe mit einer Auslegung für 30% Einschaltdauer, die auf 100% betrieben wird, verzeichnet in der Regel eine Halbierung oder mehr der MTBF. Legen Sie die Einschaltdauer anhand eines realistischen Worst-Case-Bedarfs fest, nicht anhand des durchschnittlichen Bedarfs.
Den FRL überspringen
Eine Scheinsparung. Die Einsparungen durch einen Filter–Regler–Öler sind beim ersten Wiederaufbau eines vereisten Luftmotors wieder dahin, und der Ausfall tritt immer mitten in der Schicht auf.
Pulsationen am Auslass vernachlässigen
Pulsationen beschädigen nachgeschaltete Durchflussmesser, Drucktransducer und Gewindefittings. Fügen Sie während der Inbetriebnahme einen Dämpfer hinzu; die Nachrüstung, nachdem Instrumente durch Vibration gelöst wurden, ist deutlich aufwendiger.
Häufig gestellte Fragen
Wie hoch ist die typische Lebensdauer einer pneumatischen Kolbenpumpe?
Erwarten Sie zwischen den großen Überholungen 3.000–10.000 Betriebsstunden, abhängig von Einschaltdauer, Abrasivität des Mediums und Luftqualität. Pumpen für saubere Medien im intermittierenden Betrieb, die Schmieröle fördern, erreichen regelmäßig über 10.000 Stunden; bei abrasiven Schlammanwendungen können es unter 3.000 Stunden sein.
Kann eine pneumatische Kolbenpumpe trocken laufen?
Ja, in der Regel ohne Schäden — ein wesentlicher Vorteil gegenüber Kreiselpumpen, die zur Kühlung und Lager-Schmierung auf das Fördermedium angewiesen sind. Längerer Trockenlauf kann den Verschleiß der Dichtungen zwar beschleunigen, ein Verlust der Ansaugung zerstört die Pumpe jedoch nicht wie bei einer Kreiselpumpe.
Wie viel Druckluft verbraucht eine pneumatische Kolbenpumpe?
Der Luftverbrauch ist grob proportional zur Taktfrequenz und zum Hubvolumen des Antriebskolbens. Eine mittelgroße 30:1 Fettpumpe mit 40 Hüben/min benötigt typischerweise etwa 15–30 SCFM bei 7 bar; den genauen Arbeitspunkt entnehmen Sie bitte der Kennlinie des Herstellers.
Was ist der Unterschied zwischen einer Kolbenpumpe und einer Membranpumpe?
Kolbenpumpen erreichen deutlich höhere Drücke (bis zu 500+ bar gegenüber etwa 8 bar bei standardmäßigen AODD-Membranpumpen) und eignen sich besser für hochviskose Medien. Membranpumpen sind einfacher, selbstansaugend bei größeren Saughöhen und besser für scherempfindliche oder partikelhaltige Fluide bei mittlerem Druck.
Sind pneumatische Kolbenpumpen ATEX-zertifiziert?
Viele sind es — achten Sie auf die Kennzeichnung auf dem Typenschild, typischerweise in der Form II 2G für Gasatmosphären der Zone 1. Die Zertifizierung erfordert bestimmte Werkstoffe, eine geerdete Konstruktion und dokumentierten funkenfreien Betrieb; dass eine Pumpe "luftbetrieben" ist, macht sie nicht automatisch ATEX-konform.
Können sie abrasive Schlämme fördern?
Ja, mit der richtigen Ausführung: fluidseitige Kolben mit Keramikbeschichtung oder aus gehärtetem Edelstahl, Rückschlagkugeln und -sitze aus Wolframcarbid sowie Packungen aus UHMWPE verlängern die Lebensdauer im abrasiven Einsatz erheblich. Standardmäßige SS-Komponenten verschleißen schnell.
Wie integriere ich eine pneumatische Kolbenpumpe in eine bestehende Hydraulikaggregat-Anlage?
Betrachten Sie die pneumatische Pumpe als sekundäre Druckquelle, die über ein Rückschlagventil in den gemeinsamen Kreislauf einspeist — typischerweise an einem Pilotventilblock, einem Akkumulator-Ladeanschluss oder einer Nebenleitung mit geringem Durchfluss. Stimmen Sie dies mit dem Auslass der Hauptzahnradpumpe über Wegeventile ab, und setzen Sie stets ein Überdruckventil im pneumatischen Zweig ein, das unterhalb der Nennleistung des schwächsten nachgeschalteten Bauteils ausgelegt ist.
Fazit und nächste Schritte
Zusammenfassung: Wann pneumatische Kolbenpumpen die richtige Wahl sind
Der ideale Einsatzbereich ist klar definiert: Installationen in explosionsgefährdeten Bereichen, hochviskose Medien, intermittierende Betriebszyklen und Anwendungen, die von dem inhärenten Stopp-und-Halte-Verhalten profitieren. Außerhalb dieses Rahmens bietet eine elektrisch angetriebene Zahnrad- oder Kreiselpumpe in der Regel die bessere Lebenszykluskosten-Bilanz.
Checkliste der Spezifikationen vor dem Kauf
- Flüssigkeit: Viskosität bei Betriebstemperatur, chemische Verträglichkeit, Abrasivität.
- Durchfluss: Spitzen- und Durchschnittsbedarf am Einsatzort, einschließlich Leitungsverluste.
- Druck: Betriebsdruck bei der Abgabe sowie Höhenunterschied und Druckabfall am Abgabeventil.
- Luftversorgung: Verfügbare SCFM und Druck am Pumpeneinlass unter Last.
- Umgebung: Umgebungstemperatur, Luftfeuchtigkeit, ATEX-Zoneneinstufung.
- Zertifizierung: ISO 9001, CE, ATEX-Kategorie gemäß den Anforderungen der Installation.
Sprechen Sie mit Olive Branch Hydraulics
Wenn Sie eine neue pneumatische Kolbenpumpe spezifizieren oder sie in einen Hybridkreis zusammen mit Zahnradpumpen, Wegeventilen oder Druckbegrenzungsventilen integrieren, können wir Ihnen helfen, die Auslegungsarbeit zu verkürzen. Jede von uns gelieferte Einheit wird nach ISO 9001 gefertigt und zu 100 % vor dem Versand auf kalibrierten Druckprüfständen und Durchflussmessern getestet — ohne Ausnahme.
Nächste Schritte:
- Fordern Sie eine Kompatibilitätsbewertung an — senden Sie uns Ihre Angaben zu Medium, Durchfluss, Druck und Einsatzumgebung, und wir nennen Ihnen eine passende Pumpenübersetzung sowie ein geeignetes Dichtungspaket.
- Fordern Sie ein direktes Werksangebot an für OEM-kompatible Kolbenpumpen, HGP/K3V/CBK-Zahnradpumpen, BM/BMR-Zykloidgetriebe-Motoren oder Mehrwege- und Wegeventile mit SAE-standardisierten P/T-Anschlusskonfigurationen.
- Lassen Sie sich zur Integration hybrider Systeme beraten — pneumatische Kolbenpumpen kombiniert mit unserem Sortiment an Zahnradpumpen und Ventilen für Steuerkreise, Akkumulatorladung und zentrale Schmieranlagen.
Senden Sie uns Ihr Spezifikationsblatt oder das Typenschild Ihrer vorhandenen Pumpe, und wir antworten mit einem einbaufertigen, kompatiblen Vorschlag, gestützt durch unsere vollständige Prüfdokumentation.