Un análisis técnico en profundidad para gerentes de planta, ingenieros de compras y especialistas de mantenimiento que evalúan la tecnología de cavidad progresiva para la manipulación de fluidos viscosos, abrasivos o sensibles al cizallamiento.
Por qué las bombas de tornillo excéntrico siguen dominando las aplicaciones de fluidos difíciles
Un operador de digestor municipal sustituye una bomba centrífuga por tercera vez en dieciocho meses porque lodos deshidratados de 50,000 cP siguen cortando el impulsor y bloqueando el ojo de aspiración. Dos semanas después de instalar una bomba de tornillo excéntrico con un rotor 17-4 PH y un estator NBR, la misma línea funciona de forma estable a 12 m³/h, sin cavitación, sin pulsaciones y sin intervención del operador. Esa es la razón por la que las plantas siguen haciendo la conversión: no por moda, sino por la física del desplazamiento positivo.
Después de leer esta guía, debería poder especificar una bomba de cavidad progresiva para un fluido determinado, interpretar las curvas del fabricante frente a las condiciones de su proceso, identificar por qué una unidad instalada está rindiendo por debajo de lo esperado y elaborar un argumento sólido sobre el coste total de propiedad frente a alternativas de engranajes, lóbulos y centrífugas.
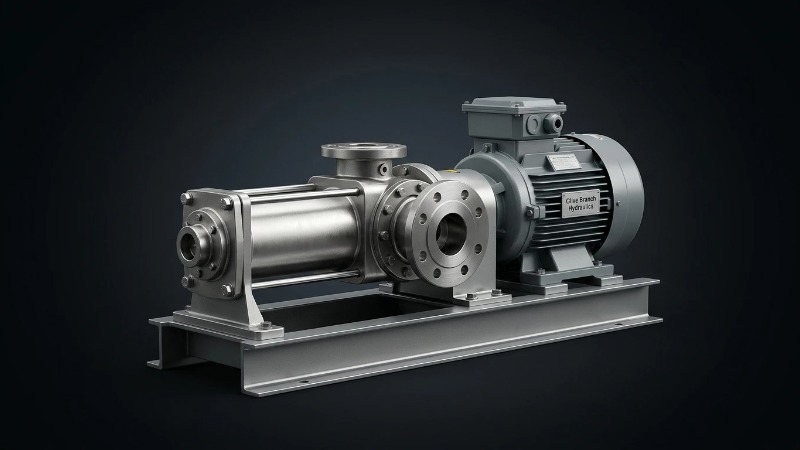
Nota terminológica: "bomba de tornillo excéntrico", "bomba de cavidad progresiva", "bomba PC" y "bomba helicoidal de un solo rotor" describen la misma máquina. Este artículo utiliza estos términos de forma intercambiable para reflejar cómo aparecen en licitaciones de los mercados europeo, de Oriente Medio y del sudeste asiático.
Conclusiones clave
- Principio en una frase: un rotor metálico de una sola hélice gira excéntricamente dentro de un estator elastomérico de doble hélice, creando cavidades selladas que avanzan axialmente de la succión a la descarga.
- Rango de caudal y presión: 0.1–500 m³/h estándar, hasta 800 m³/h en bastidores grandes; 6 bar por etapa del estator, apilado hasta 48 bar en configuraciones de cuatro etapas.
- Fluidos ideales: viscosos (hasta 1,000,000 cP), abrasivos (hasta 60% de sólidos) o sensibles al cizallamiento — lodos, pulpas, adhesivos, cosméticos, pastas alimentarias.
- Principales elementos de desgaste: el elastómero del estator (8,000–20,000 horas) y el recubrimiento del rotor; juntas y sellos inspeccionados cada ~4,000 horas.
- Factores que determinan el MTBF: selección correcta del elastómero, velocidad de punta del rotor inferior a 1.5 m/s para abrasivos, protección contra funcionamiento en seco y margen de NPSH.
- Dónde destacan las bombas PC: allí donde una centrífuga cavita, una bomba de engranajes se desgasta con sólidos o una bomba de lóbulos cizalla el producto.
¿Qué es una bomba de tornillo excéntrico? Una definición funcional
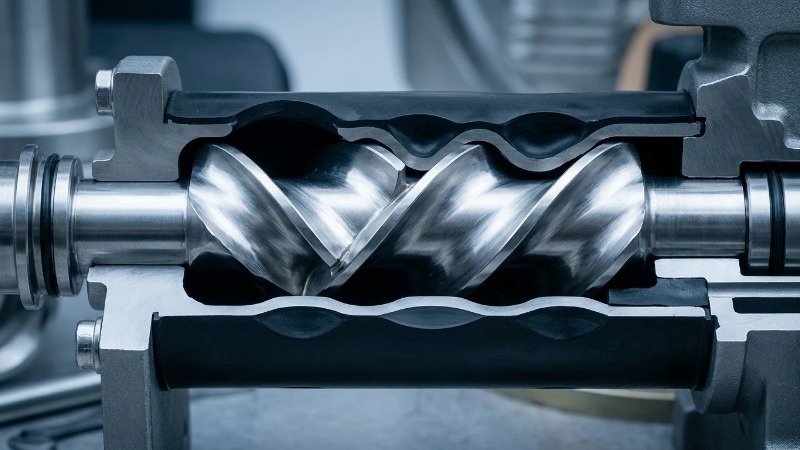
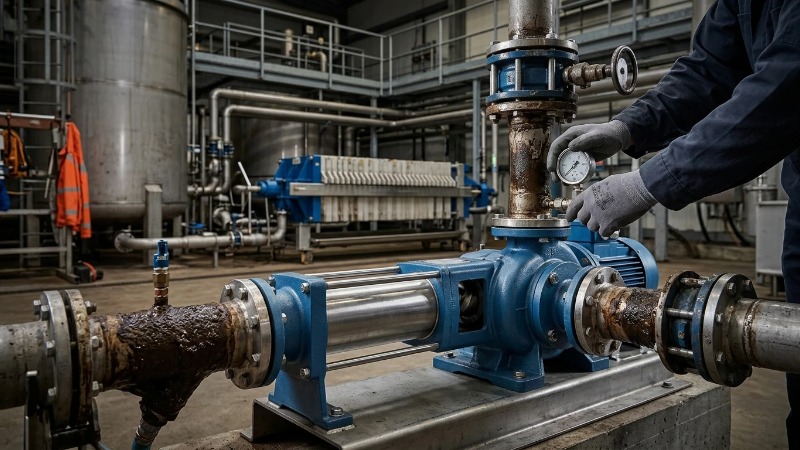
Una bomba de tornillo excéntrico es una bomba rotativa de desplazamiento positivo en la que un rotor metálico de hélice única gira de forma excéntrica dentro de un estator elastomérico de doble hélice. Las hélices desajustadas forman una cadena de cavidades selladas que se desplazan axialmente desde la succión hasta la descarga con cada rotación, entregando un caudal casi constante proporcional a la velocidad del eje.
En qué se diferencia de las bombas de doble tornillo y de engranajes
Las bombas de doble tornillo utilizan dos tornillos metálicos que engranan entre sí sin elastómero, lo que les proporciona mayores velocidades y una geometría más limpia, pero menor tolerancia a sólidos. Las bombas de engranajes dependen de holguras metal con metal muy estrechas que las partículas abrasivas erosionan en cuestión de horas. Una bomba PC sella mediante un ajuste por interferencia del elastómero, razón por la cual tolera hasta 30% de sólidos y cizalla el fluido una magnitud menos que cualquiera de las dos alternativas.
Contexto de normas y cumplimiento
Las especificaciones serias de adquisición hacen referencia a ISO 9001 para la calidad de fabricación, API 676 para bombas rotativas de desplazamiento positivo, marcado ATEX y CE para servicio en áreas peligrosas en Europa, y EHEDG o 3-A para aplicaciones higiénicas. Los compradores de petróleo y gas de Oriente Medio suelen añadir NACE MR0175 para componentes en contacto con fluidos de servicio agrio, mientras que las licitaciones de aceite de palma y minería del Sudeste Asiático ponen énfasis en CE además de certificados propios de pruebas hidrostáticas y de rendimiento.
El principio de funcionamiento explicado paso a paso
Geometría del rotor y del estator: el núcleo de la acción de cavidad progresiva
El rotor es una hélice de un solo inicio (n lóbulos = 1); el orificio del estator es una hélice de doble inicio (n+1 = 2). Esta relación de lóbulos 1:2 es el requisito geométrico para lograr cavidades selladas continuas. Debido a que la línea central del rotor está desplazada de la línea central del estator por una excentricidad e, el eje del rotor traza un pequeño círculo a medida que gira el eje.
Dos parámetros gobiernan el desplazamiento: la excentricidad e y la longitud de paso del estator Ps (el doble del paso del rotor). El desplazamiento por revolución es aproximadamente 4 · e · D · Ps, donde D es el diámetro de la sección transversal del rotor. Duplicar la excentricidad aproximadamente duplica el caudal a la misma velocidad, pero también duplica la carga de flexión sobre el rotor.
Secuencia de formación de cavidades y transporte de fluido
- En el extremo de succión, se abre una cavidad entre el rotor y el estator a medida que el rotor gira hasta su posición excéntrica.
- La presión atmosférica o de alimentación impulsa el fluido hacia la cavidad abierta — aquí se desarrolla la acción de autocebado, hasta aproximadamente 8.5 m de altura de elevación vertical en equivalente de agua fría.
- Una vez sellada por la línea de contacto de interferencia, la cavidad se desplaza axialmente hacia la descarga; el volumen permanece constante, por lo que no hay compresión ni pico de cizallamiento.
- Una cavidad espejo en el lado opuesto del rotor realiza el mismo transporte, desfasado media vuelta.
- En la descarga, la cavidad se abre contra la presión del sistema y el fluido es expulsado.
Como siempre hay dos cavidades en tránsito, la pulsación del caudal suele mantenerse por debajo del 5% — un orden de magnitud más suave que una bomba de pistón triplex y lo suficientemente limpia para aplicaciones de recubrimiento, dosificación y medición.
Tabla de desplazamiento volumétrico y caudal de muestra
| Tamaño nominal del rotor | Excentricidad (mm) | Paso Ps (mm) | Desplazamiento por revolución (L) | Caudal típico a 400 rpm (m³/h) |
|---|---|---|---|---|
| L1 | 4 | 40 | 0.05 | 1.2 |
| L2 | 6 | 60 | 0.18 | 4.3 |
| L4 | 10 | 100 | 0.85 | 20.4 |
Los valores son ilustrativos — verifique siempre contra la curva corregida por deslizamiento del fabricante para su viscosidad y presión de descarga específicas.
Aumento de presión entre etapas
Cada etapa del estator — un paso completo de sellado por interferencia — soporta aproximadamente 6 bar de presión diferencial antes de que el deslizamiento deje de ser rentable. Las presiones de descarga más altas se consiguen apilando etapas: una máquina de dos etapas maneja ~12 bar, una de cuatro etapas ~24 bar, y las configuraciones especializadas de ocho etapas alcanzan 48 bar para alimentación de filtros prensa, inyección a calderas o transferencia de lodos a larga distancia.
Características de diseño que definen el rendimiento
Materiales del rotor y tratamientos superficiales
Los metales base suelen incluir acero para herramientas 1.7225, acero inoxidable 17-4 PH y dúplex 1.4462 para servicios con alto contenido de cloruros. La resistencia al desgaste proviene de la superficie: el cromado duro (HV 900–1100) es la opción estándar; los recubrimientos HVOF de carburo de tungsteno (HV 1200+) se especifican para lechadas con arena sílice y lodos de perforación, donde el cromo se desprendería en un año.
Elastómeros del estator: la especificación más subestimada
Las fallas en campo atribuidas a "la bomba" son, con mucha frecuencia, fallas en la selección del elastómero. El estator debe resistir el ataque químico, las variaciones de temperatura y la hinchazón — porque un estator que se hincha un 5% pierde su ajuste por interferencia y la bomba patina, o peor aún, se bloquea.
| Elastómero | Rango de temperatura (°C) | Ideal para | Evitar con |
|---|---|---|---|
| NBR | -20 a 90 | Aceites minerales, aguas residuales, uso industrial general | Aromáticos, ozono, cetonas |
| HNBR | -30 a 130 | Petróleo agrio, aceites a temperatura elevada | Cetonas, ácidos fuertes |
| EPDM | -40 a 120 | Agua caliente, ácidos, cáusticos, higiénico | Aceites minerales, combustibles |
| FKM (Viton) | -20 a 180 | Productos químicos agresivos, aromáticos, disolventes | Aminas, agua caliente >100 °C |
| Caucho natural | -30 a 70 | Lodos altamente abrasivos, relaves | Aceites, alta temperatura |
Diseño de la junta: junta de pasador vs. junta de engranajes vs. eje flexible
El movimiento excéntrico del rotor debe transferirse desde un eje de accionamiento concéntrico; esa es la función de la junta. Las juntas de pasador (casquillo más pasador transversal) son simples, de bajo costo y reparables, y están clasificadas para un par moderado. Las juntas de engranajes (acoplamientos de engranajes coronados en un fuelle lleno de aceite) soportan aproximadamente 2× el par y resisten trabajos de alta presión, con mayor costo y una exigencia de sellado más estricta. Los diseños de eje flexible eliminan por completo las juntas al usar una varilla delgada de acero para resorte para absorber la excentricidad; son ideales para aplicaciones higiénicas y de bajo par donde la facilidad de limpieza prima sobre la capacidad de par.
Opciones de sellado en el extremo de accionamiento
El empaquetado de prensaestopas es económico y gotea por diseño (~10–30 gotas/min); es aceptable para agua y fluidos neutros. Los sellos mecánicos simples son la opción estándar para productos químicos e hidrocarburos ligeros. Los sellos mecánicos dobles con un circuito de fluido barrera API Plan 53 son obligatorios para servicios tóxicos, inflamables o en Zona 1 ATEX. Los sellos de labio aparecen solo en los servicios auxiliares más ligeros.
Transmisión y alojamiento de rodamientos
El alojamiento de rodamientos soporta el empuje axial generado por la presión de descarga que actúa sobre el área proyectada del rotor; esto suele pasarse por alto en el dimensionamiento. La lubricación en baño de aceite con mirilla admite mayores velocidades y una vida útil L10 de rodamientos más larga que el engrase, y un alojamiento correctamente dimensionado debe llevar el L10 de los rodamientos mucho más allá del intervalo de servicio del estator, de modo que los rodamientos nunca sean el cuello de botella.
Configuración de puertos y variantes de tolva
Las bridas estándar de succión y descarga siguen los patrones DIN, ANSI o SAE según el mercado. Para pastas por encima de 100.000 cP; cake de filtro, lodos espesados, cremas cosméticas; un diseño de tolva abierta con un tornillo de alimentación horizontal fuerza la entrada del producto al elemento de bombeo, eliminando el puenteo que de otro modo dejaría sin alimentación a la cavidad de succión.
Envolvente de rendimiento y adecuación a la aplicación
Rangos típicos de operación
| Parámetro | Rango estándar | Ampliado (Diseño especial) |
|---|---|---|
| Caudal | 0.1–500 m³/h | Hasta 800 m³/h |
| Presión de descarga | 6–24 bar | Hasta 48 bar (multietapa) |
| Viscosidad | 1–100,000 cP | Hasta 1,000,000 cP (alimentación por tolva) |
| Contenido de sólidos | ≤30% por volumen | ≤60% con geometría especial del rotor |
| Temperatura | -20 a 120 °C | Hasta 180 °C (estator FKM) |
| Altura de aspiración | Hasta 8.5 m (agua fría) | Reducida por la viscosidad y la altitud |
Dónde destacan las bombas de tornillo excéntrico
- Aguas residuales municipales: transferencia de lodos primarios y secundarios, dosificación de polímeros, alimentación de centrífugas.
- Petróleo y gas: circulación de lodo de perforación, agua producida con arena, transferencia de crudo en boca de pozo.
- Adhesivos y sellantes: transferencia suave de prepolímeros donde el cizallamiento desencadenaría el curado.
- Cosméticos y cuidado personal: cremas, geles y emulsiones que requieren una pulsación casi nula para una precisión de llenado.
- Procesamiento de alimentos: pasta de tomate, carne picada, preparados de fruta con trozos enteros — las bombas PC higiénicas preservan la integridad del producto.
- Relaves mineros: relleno en pasta de alta densidad con 60% de sólidos, donde las bombas centrífugas se obstruirían y las bombas de diafragma se desgastarían hasta fallar.
Dónde no aplican
El agua limpia de baja viscosidad a alto caudal es trabajo de una bomba centrífuga — una bomba PC sería sobredimensionada, demasiado cara y menos eficiente. Las condiciones de funcionamiento en seco destruyen el estator, independientemente del elastómero. Los fluidos incompatibles con todos los elastómeros disponibles (algunos oxidantes concentrados, metales fundidos, ciertos compuestos de flúor) requieren una familia de bombas completamente distinta.
Ventajas y desventajas de un vistazo
| Ventajas | Limitaciones |
|---|---|
| Caudal casi constante, pulsación inferior al 5% | No puede funcionar en seco — el estator se quema en minutos |
| Maneja alta viscosidad y hasta 60% de sólidos | El estator es una pieza de desgaste con vida útil definida |
| Suave con fluidos sensibles al cizallamiento y multifásicos | Mayor capex que un centrífugo equivalente |
| Autocebante hasta 8.5 m | Mayor huella por m³/h |
| Dirección de flujo reversible sin necesidad de volver a tuberías | Requiere válvula de alivio — el desplazamiento positivo generará presión hasta que algo se rompa |
| Caudal proporcional a la velocidad, ideal para dosificación con VFD | La carga en los rodamientos y el par aumentan pronunciadamente con la presión de descarga |
Mantenimiento, MTBF y costo total de propiedad
Componentes de desgaste predecibles e intervalos de servicio
- Estator: 8,000–20,000 horas según la abrasión, la temperatura y la clase de ajuste rotor-estator.
- Rotor: normalmente 2–4× la vida útil del estator; los rotores recubiertos en servicio abrasivo pueden superar cuatro cambios de estator.
- Juntas universales: inspección cada 4,000 horas; sustitución de fuelle y grasa en el mismo intervalo.
- Sellos mecánicos: basados en la condición; espere entre 12,000 y 20,000 horas en servicio químico limpio.
- Rodamientos: diseñados para un L10 > 40,000 horas, de modo que nunca determinen el calendario de mantenimiento.
Marco de TCO para ingenieros de compras
Un modelo de costos defendible a 5 años para una bomba de desplazamiento positivo tiene cinco entradas:
- Capex (bomba, placa base, motor, accionamiento, sistema de soporte del sello).
- Consumo de energía en el punto de operación — verifique contra la eficiencia de la bomba, no solo la potencia nominal del motor.
- Costo de reemplazo del estator × cambios previstos durante cinco años.
- Horas de mano de obra por cambio × tarifa laboral cargada.
- Costo de inactividad por hora × tiempo medio de inactividad por cambio — normalmente la cifra más alta en servicio abrasivo y la razón por la que las plantas especifican en exceso el grado de elastómero.
Frente a las bombas lobulares en lodos abrasivos, el punto de inflexión del ROI suele llegar en 18–30 meses porque los rotores y carcasas lobulares requieren mecanizado o reemplazo varias veces antes de que lo haga un estator de bomba PC.
Integración en líneas de producción existentes
La tolerancia de alineación del acoplamiento debe mantenerse por debajo de 0.05 mm en paralelo y 0.05 mm/100 mm en angular — la desalineación se manifiesta primero como desgaste de la junta universal y luego como falla prematura de los rodamientos. Los VFD son el método estándar de control de caudal; una reducción de 5:1 es habitual, y 10:1 es alcanzable con una vida útil de rodamientos reducida. Para proyectos de retrofit, las bombas PC montadas sobre skid con huellas de placa base compatibles con la bomba que se reemplaza reducen de forma significativa las ventanas de parada.
Errores comunes de diseño y selección que debe evitar
- Dimensionar solo en función del caudal. La velocidad en la punta del rotor debe mantenerse por debajo de aproximadamente 1.5 m/s para servicios abrasivos; una bomba pequeña de mayor velocidad se desgasta más rápido que una grande de menor velocidad con el mismo caudal.
- Dar por hecho NBR por defecto. Si el fluido contiene aromáticos, ozono o cetonas, el NBR se ampolla en pocas semanas — el HNBR o FKM justifican el coste adicional.
- Subdimensionar la tubería de succión. Las violaciones de NPSHa provocan hambre de cavidades, luego vibración y finalmente fallo de las uniones. Una viscosidad superior a ~1,000 cP exige tramos de succión amplios, cortos y rectos.
- Omitir la protección contra marcha en seco. Una sonda de temperatura en el cuerpo del estator o un monitor de caída de potencia en el accionamiento cuesta una fracción de un estator y evita la mayoría de los fallos catastróficos.
- Elegir una etapa cuando el servicio requiere dos o cuatro. Sobrerpresurizar un estator de una sola etapa colapsa el ajuste por interferencia y reduce la eficiencia volumétrica a cero.
- Ignorar la clase de ajuste por compresión. La interferencia entre rotor y estator depende de la temperatura; un ajuste correcto a 20 °C de ambiente puede atascarse a 90 °C de temperatura de proceso. Especifique la clase de ajuste según la temperatura de operación, no la del taller.
Preguntas frecuentes
¿Cuál es la diferencia entre una bomba de tornillo excéntrico y una bomba de cavidad progresiva?
Ninguna — son la misma máquina. "Cavidad progresiva" describe el mecanismo de transporte del fluido, mientras que "tornillo excéntrico" describe el movimiento del rotor. Ambos términos aparecen de forma intercambiable en fichas técnicas, licitaciones y API 676.
¿Cuál es la presión máxima que puede generar una bomba de tornillo excéntrico de una sola etapa?
Aproximadamente 6 bar por etapa del estator. Las máquinas de dos etapas alcanzan 12 bar, las de cuatro etapas 24 bar y las configuraciones de ocho etapas hasta 48 bar para la alimentación de filtros prensa y el transporte de lodos a larga distancia.
¿Cuánto dura un estator?
Entre 8.000 y 20.000 horas de operación en un servicio industrial típico. Las variables son la abrasividad del fluido, la temperatura, la elección del elastómero, el recubrimiento del rotor y la clase de ajuste por compresión especificada en la fabricación.
¿Puede funcionar en seco una bomba de tornillo excéntrico?
No. La fricción entre el rotor y el estator genera calor rápidamente sin fluido que lo disipe — 30 segundos de funcionamiento en seco son suficientes para carbonizar un estator de NBR y dejarlo inservible. Toda instalación debe incluir protección contra funcionamiento en seco.
¿Son adecuadas las bombas de tornillo excéntrico para uso alimentario y farmacéutico?
Sí, en diseños conformes con EHEDG o 3-A que utilicen elastómeros aprobados por la FDA (normalmente EPDM blanco o FKM), partes en contacto con el fluido de acero inoxidable electropulido y conexiones higiénicas tri-clamp. Las variantes de eje flexible eliminan las hendiduras en las uniones para la limpieza CIP/SIP.
¿Cómo sé si necesito una etapa de estator o dos?
Divida la presión de descarga requerida por aproximadamente 6 bar por etapa y redondee hacia arriba. Luego aplique la corrección de deslizamiento del fabricante para su viscosidad — los fluidos más delgados deslizan más y pueden hacer que un servicio límite requiera una etapa adicional.
¿Qué caudal puedo obtener de una bomba de tornillo excéntrico industrial típica?
Los bastidores industriales estándar cubren de 0,1 a 500 m³/h. Los diseños especiales de gran bastidor con rotores sobredimensionados alcanzan hasta 800 m³/h. Por debajo de 0,1 m³/h, las bombas PC de microdosificación manejan desde unos pocos mL/min para tareas de dosificación de precisión.
Conclusión: Del principio a la especificación
La ventaja de la bomba de tornillo excéntrico es geométrica, no comercial. Un rotor de hélice simple que gira dentro de un estator elastomérico de doble hélice crea cavidades selladas que desplazan el fluido axialmente sin picos de cizallamiento, sin pulsaciones y sin las estrechas holguras metálicas que las partículas abrasivas destruyen en las máquinas de engranajes y de lóbulos. Cada cifra de rendimiento de esta guía — rango de caudal, presión por etapa, vida útil del estator, curva de TCO — se deriva de esa geometría y del par de materiales que elija para materializarla.
Por lo tanto, la especificación se reduce a una secuencia disciplinada: definir el fluido (viscosidad, sólidos, química, temperatura), seleccionar el elastómero adecuado, dimensionar el rotor en función de la velocidad de punta y no solo del caudal, calcular las etapas según la presión y proteger la máquina con válvula de alivio, monitor de funcionamiento en seco y NPSHa adecuada. Si se acierta en esos cinco puntos, el MTBF se encarga del resto.
Siguiente paso
Olive Branch Hydraulics ofrece revisiones de dimensionamiento específicas para cada fluido y propuestas de configuración OEM para aplicaciones de bombas de cavidad progresiva en los mercados de la UE, Oriente Medio y el Sudeste Asiático. Cada propuesta incluye la recomendación de material y recubrimiento del rotor, la selección del elastómero del estator en función del análisis de su fluido, la configuración de puertos y bridas según DIN/ANSI/SAE, el dimensionamiento multietapa cuando la presión de descarga lo requiere y documentación completa de pruebas ISO 9001 con informes de inspección previa al envío al 100% que cubren pruebas hidrostáticas, de rendimiento y de fugas.
Envíe la ficha técnica de su fluido, el punto de operación y las restricciones de instalación a nuestro equipo técnico-comercial para obtener una cotización configurada — precios directos de fábrica, personalización OEM y compatibilidad demostrada con las huellas existentes de bombas PC para proyectos de retrofit.