تحليل فني متعمق لمديري المصانع، ومهندسي المشتريات، واختصاصيي الصيانة الذين يقيّمون تقنية التجويف المتدرج للتعامل مع السوائل اللزجة أو الكاشطة أو الحساسة للقص.
لماذا لا تزال مضخات اللولب اللامركزي تهيمن على تطبيقات السوائل الصعبة
يقوم مشغّل هاضم بلدي باستبدال مضخة طرد مركزي للمرة الثالثة خلال ثمانية عشر شهرًا، لأن حمأة منزوعة الماء بتركيز 50,000 cP تواصل قصّ المكره وسد فتحة السحب. وبعد أسبوعين من تركيب مضخة لولب لامركزي مزودة بدوّار 17-4 PH وستاتور NBR، أصبح الخط نفسه يعمل بثبات عند 12 m³/h من دون تجويف، ومن دون نبضات، ومن دون تدخل من المشغّل. ولهذا السبب تواصل المصانع التحول — ليس بدافع الموضة، بل بفعل فيزياء الإزاحة الموجبة.
بعد قراءة هذا الدليل، ستتمكن من تحديد مواصفات مضخة تجويف متدرج لسائل معين، وتفسير منحنيات المصنّع مقارنةً بظروف عمليتك، وتحديد أسباب ضعف أداء وحدة مركبة، وبناء مبرر مقنع لتكلفة الملكية الإجمالية مقابل بدائل التروس والفصوص والطرد المركزي.
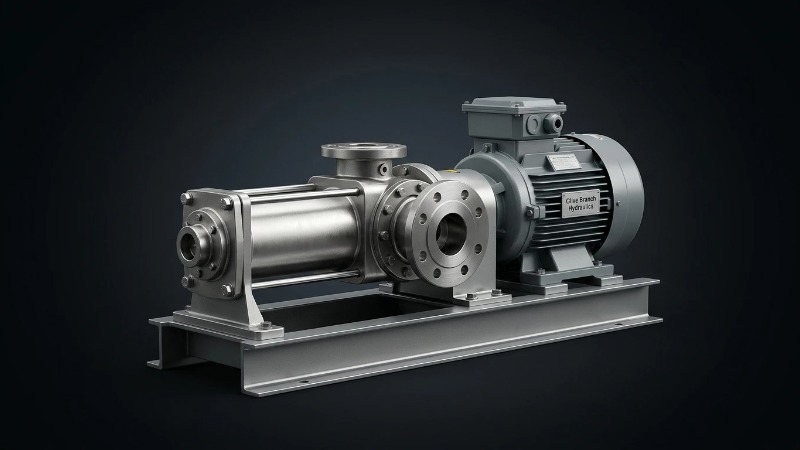
ملاحظة مصطلحية: "مضخة لولب لامركزي"، و"مضخة تجويف متدرج"، و"مضخة PC"، و"مضخة حلزونية أحادية الدوّار" تصف جميعها الآلة نفسها. يستخدم هذا المقال هذه المصطلحات بالتبادل لتعكس كيفية ورودها في العطاءات عبر أسواق أوروبا والشرق الأوسط وجنوب شرق آسيا.
أهم النقاط
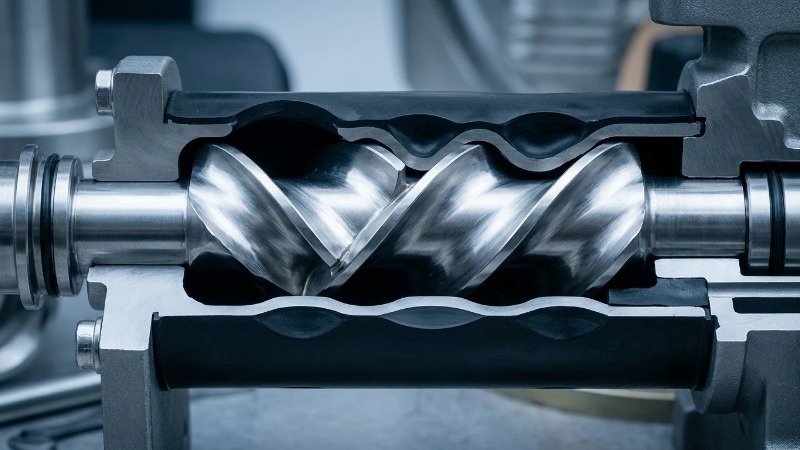
- المبدأ في جملة واحدة: يدور دوّار معدني أحادي الحلزون بشكل لامركزي داخل ستاتور مطاطي ثنائي الحلزون، مما يخلق تجاويف محكمة تنتقل محوريًا من جهة السحب إلى جهة التصريف.
- نطاق التدفق والضغط: 0.1–500 m³/h بشكل قياسي، ويصل إلى 800 m³/h في الإطارات الكبيرة؛ 6 bar لكل مرحلة من الستاتور، ويمكن تجميعه حتى 48 bar في التصاميم ذات الأربع مراحل.
- السوائل المثالية: اللزجة (حتى 1,000,000 cP)، أو الكاشطة (حتى 60% مواد صلبة)، أو الحساسة للقص — الحمأة، والمعلقات، والمواد اللاصقة، ومستحضرات التجميل، ومعاجين الأغذية.
- أجزاء التآكل الرئيسية: مرونة الستاتور (8,000–20,000 ساعة) وطلاء الدوّار؛ وتُفحص الوصلات والأختام كل ~4,000 ساعة.
- العوامل المؤثرة في MTBF: الاختيار الصحيح للمطاط المرن، وألّا تتجاوز سرعة طرف الدوّار 1.5 m/s للمواد الكاشطة، والحماية من التشغيل الجاف، وهامش NPSH.
- حيث تتفوق مضخات PC: في أي تطبيق تتعرض فيه المضخة الطاردة المركزية للتجويف، أو تتآكل فيه مضخة التروس بسبب المواد الصلبة، أو تُحدث فيه مضخة الفصوص قصًا عاليًا للمنتج.
ما هي مضخة اللولب اللامركزي؟ تعريف عملي
مضخة اللولب اللامركزي هي مضخة دوّارة ذات إزاحة موجبة، يدور فيها دوّار معدني أحادي اللولب بشكل لامركزي داخل ستاتور مطاطي مزدوج اللولب. تُشكّل اللوالب غير المتطابقة سلسلة من التجاويف المحكمة الإغلاق التي تتحرك محوريًا من جهة السحب إلى جهة الطرد مع كل دورة، مما يوفّر تدفقًا شبه ثابت يتناسب مع سرعة العمود.
كيف تختلف عن مضخات اللولب المزدوج ومضخات التروس
تستخدم مضخات اللولب المزدوج لولبين معدنيين متداخلين من دون مطاط مرن، ما يمنحها سرعات أعلى وهندسة أنظف ولكن قدرة أضعف على التعامل مع المواد الصلبة. وتعتمد مضخات التروس على خلوصات معدنية دقيقة جدًا تتآكل بفعل الجسيمات الكاشطة خلال ساعات. أما مضخة PC فتُحكم الإغلاق عبر تداخل المطاط المرن، ولهذا تتحمل 30% من المواد الصلبة وتُحدث قصًا للسائل أقل بعشر مرات تقريبًا من أيٍّ من البديلين.
سياق المعايير والامتثال
تشير مواصفات الشراء الجادة إلى ISO 9001 لجودة التصنيع، وAPI 676 للمضخات الدوّارة ذات الإزاحة الموجبة، واعتماد ATEX وCE للخدمة في المناطق الخطرة في أوروبا، وEHEDG أو 3-A للتطبيقات الصحية. أما المشترون في قطاع النفط والغاز في الشرق الأوسط فيضيفون عادةً NACE MR0175 للمكوّنات المبتلة في الخدمة الحمضية، بينما تُبرز مناقصات زيت النخيل والتعدين في جنوب شرق آسيا اعتماد CE إلى جانب شهادات الاختبار الهيدروستاتيكي واختبار الأداء الداخلية.
شرح مبدأ العمل خطوة بخطوة
هندسة الدوّار والستاتور: جوهر عمل التجويف التدريجي
الدوّار عبارة عن لولب أحادي البداية (عدد الفصوص n = 1)، وفتحة الستاتور عبارة عن لولب مزدوج البداية (n+1 = 2). وتُعد نسبة الفصوص 1:2 هذه المتطلب الهندسي اللازم لتكوين تجاويف محكمة الإغلاق بشكل مستمر. وبما أن خط مركز الدوّار مزاح عن خط مركز الستاتور بمقدار لا مركزي e، فإن محور الدوّار يرسم دائرة صغيرة أثناء دوران العمود.
تحكم معلمتان الإزاحة: اللامركزية e وطول خطوة الستاتور Ps (أي ضعف خطوة الدوّار). وتبلغ الإزاحة لكل دورة تقريبًا 4 · e · D · Ps، حيث إن D هو قطر المقطع العرضي للدوّار. وتؤدي مضاعفة اللامركزية تقريبًا إلى مضاعفة التدفق عند السرعة نفسها، لكنها تضاعف أيضًا حمل الانحناء على الدوّار.
تشكيل التجويف وتسلسل نقل السوائل
- عند طرف الشفط، ينفتح تجويف بين الدوار والثابت مع دوران الدوار إلى موضعه اللامركزي.
- يدفع الضغط الجوي أو ضغط التغذية السائل إلى داخل التجويف المفتوح — وهنا تتولد خاصية التحضير الذاتي، بما يصل إلى نحو 8.5 m من الرفع الرأسي المكافئ للماء البارد.
- بمجرد أن يُحكم الإغلاق بواسطة خط التلامس المتداخل، يتحرك التجويف محوريًا نحو جهة التفريغ؛ ويبقى الحجم ثابتًا، لذا لا يحدث انضغاط ولا ذروة قص.
- ويؤدي تجويف مماثل على الجانب المقابل من الدوار الوظيفة نفسها في النقل، مع إزاحة طورية بمقدار نصف خطوة.
- عند جهة التفريغ، ينفتح التجويف مقابل ضغط النظام ويتم طرد السائل.
ولأن هناك تجويفين في حالة انتقال دائم، يبقى تذبذب التدفق عادة أقل من 5% — أي أكثر سلاسة بعشر مرات تقريبًا من مضخة مكبس ثلاثية، وبنظافة كافية لعمليات الطلاء والجرعات والقياس.
جدول الإزاحة الحجمية وتدفق العينة
| المقاس الاسمي للدوار | اللامركزية (mm) | الخطوة Ps (mm) | الإزاحة لكل دورة (L) | التدفق النموذجي @ 400 rpm (m³/h) |
|---|---|---|---|---|
| L1 | 4 | 40 | 0.05 | 1.2 |
| L2 | 6 | 60 | 0.18 | 4.3 |
| L4 | 10 | 100 | 0.85 | 20.4 |
القيم توضيحية — تحقق دائمًا من منحنى الشركة المصنعة المصحح للانزلاق وفقًا للزوجة وضغط التفريغ الخاصين بك.
ارتفاع الضغط عبر المراحل
كل مرحلة في الجزء الثابت — أي خطوة كاملة من الختم بالتداخل — تدعم عادةً نحو 6 bar من فرق الضغط قبل أن يصبح الانزلاق غير مجدٍ اقتصاديًا. تأتي ضغوط التفريغ الأعلى من تكديس المراحل: الآلة ذات المرحلتين تتحمل نحو 12 bar، وذات الأربع مراحل نحو 24 bar، بينما تصل التركيبات المتخصصة ذات الثماني مراحل إلى 48 bar لتغذية مكبس الترشيح، أو حقن الغلايات، أو نقل الحمأة لمسافات طويلة.
الميزات التصميمية التي تحدد الأداء
مواد الدوار والمعالجات السطحية
تشمل المعادن الأساسية عادةً فولاذ العدد 1.7225، والفولاذ المقاوم للصدأ 17-4 PH، والفولاذ المزدوج 1.4462 للخدمات الغنية بالكلوريد. أما مقاومة التآكل فتأتي من السطح: طلاء الكروم الصلب (HV 900–1100) هو الخيار العملي الأساسي؛ فيما تُحدد طلاءات كربيد التنجستن HVOF (HV 1200+) لمعلقات رمل السيليكا وطين الحفر حيث يتقشر الكروم خلال عام.
إيلاستومرات الجزء الثابت: المواصفة الأكثر التقليل من شأنها
غالبًا ما تكون أعطال الميدان المنسوبة إلى "المضخة" في الواقع أعطالًا في اختيار الإيلاستومر. يجب أن يقاوم الجزء الثابت الهجوم الكيميائي وتقلبات الحرارة والانتفاخ — لأن الجزء الثابت الذي ينتفخ بنسبة 5% يفقد التداخل المناسب، فتبدأ المضخة في الانزلاق أو، الأسوأ من ذلك، تتعطل.
| إيلاستومر | نطاق درجة الحرارة (°C) | الأفضل لـ | يُتجنب مع |
|---|---|---|---|
| NBR | -20 to 90 | الزيوت المعدنية، مياه الصرف، الاستخدامات الصناعية العامة | المركبات العطرية، الأوزون، الكيتونات |
| HNBR | -30 to 130 | النفط الخام الحامضي، الزيوت ذات درجات الحرارة المرتفعة | الكيتونات، الأحماض القوية |
| EPDM | -40 to 120 | المياه الساخنة، الأحماض، المواد الكاوية، الاستخدامات الصحية | الزيوت المعدنية، الوقود |
| FKM (Viton) | -20 to 180 | المواد الكيميائية العدوانية، المركبات العطرية، المذيبات | الأمينات، المياه الساخنة >100 °C |
| المطاط الطبيعي | -30 to 70 | السوائل الكاشطة للغاية، مخلفات التعدين | الزيوت، درجات الحرارة المرتفعة |
تصميم المفصل: المفصل المحوري مقابل المفصل المسنن مقابل العمود المرن
يجب نقل الحركة اللامركزية للدوّار من عمود قيادة مركزي — وهذه هي مهمة المفصل. المفاصل المحورية (جلبة مع دبوس متقاطع) بسيطة ومنخفضة التكلفة وقابلة لإعادة التأهيل، ومصنفة لعزم دوران متوسط. أما المفاصل المسننة (وصلات تروس محدبة داخل غلاف مملوء بالزيت) فتتحمل ما يقرب من 2× عزم الدوران وتتحمل تطبيقات الضغط العالي، ولكن بتكلفة أعلى ومتطلبات إحكام أشد. وتُلغي تصاميم العمود المرن المفاصل بالكامل باستخدام قضيب رفيع من فولاذ زنبركي لامتصاص اللامركزية — وهو خيار مثالي للتطبيقات الصحية ومنخفضة عزم الدوران حيث تتفوق سهولة التنظيف على سعة عزم الدوران.
خيارات الإحكام في جهة القيادة
يُعدّ حشو الغدة منخفض التكلفة ويتسرب بطبيعته (~10–30 قطرة/دقيقة) — وهو مقبول للمياه والموائع المتعادلة. أما الأختام الميكانيكية المفردة فهي الخيار السائد للمواد الكيميائية والهيدروكربونات الخفيفة. وتُعد الأختام الميكانيكية المزدوجة مع حلقة سائل حاجز وفق API Plan 53 إلزامية للخدمات السامة أو القابلة للاشتعال أو ضمن ATEX Zone 1. ولا تظهر أختام الشفة إلا في أخف تطبيقات الخدمات العامة.
مجموعة القيادة وعلبة المحامل
تحمل علبة المحامل الدفع المحوري المتولد عن ضغط التصريف المؤثر على المساحة المسقطة للدوّار — وهي نقطة غالبًا ما يُغفل عنها عند التحجيم. يدعم التشحيم بحمام الزيت مع زجاجة رؤية سرعات أعلى وعمر محمل L10 أطول مقارنةً بتعبئة الشحم، كما أن العلبة ذات الحجم المناسب ينبغي أن ترفع عمر L10 للمحامل إلى ما يتجاوز بكثير فترة خدمة الجزء الثابت، بحيث لا تصبح المحامل أبدًا عنق الزجاجة.
تكوين المنافذ ومتغيرات القادوس
تتبع وصلات السحب والتصريف القياسية أنماط DIN أو ANSI أو SAE حسب السوق. بالنسبة للمعاجين التي تتجاوز 100,000 cP — مثل كعكة الترشيح، والحمأة المكثفة، والكريمات التجميلية — يعمل التصميم ذو القادوس المفتوح مع لولب تغذية أفقي على إدخال المنتج قسرًا إلى عنصر الضخ، مما يلغي ظاهرة الجسر التي كانت ستؤدي إلى حرمان تجويف السحب من الإمداد.
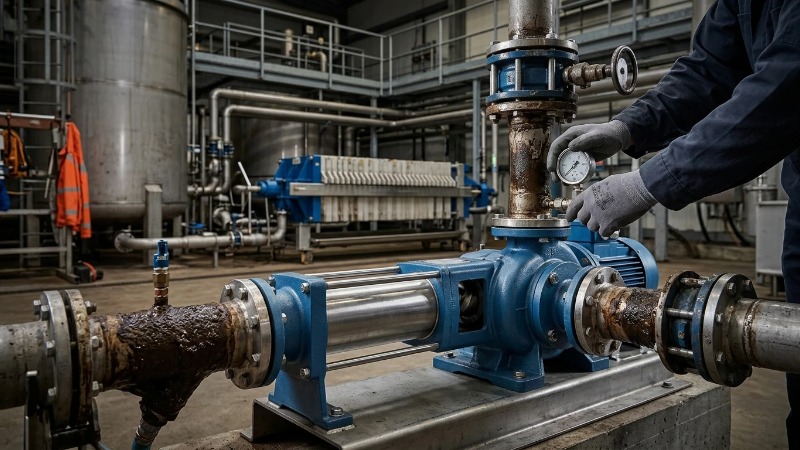
نطاق الأداء وملاءمة التطبيق
نطاقات التشغيل النموذجية
| المعلمة | النطاق القياسي | ممتد (تصميم خاص) |
|---|---|---|
| التدفق | 0.1–500 m³/h | حتى 800 m³/h |
| ضغط التفريغ | 6–24 bar | حتى 48 bar (متعدد المراحل) |
| اللزوجة | 1–100,000 cP | حتى 1,000,000 cP (تغذية بالقادوس) |
| محتوى المواد الصلبة | ≤30% حسب الحجم | ≤60% مع هندسة دوّار خاصة |
| درجة الحرارة | -20 إلى 120 °C | حتى 180 °C (FKM stator) |
| ارتفاع الشفط | حتى 8.5 م (مياه باردة) | تنخفض بسبب اللزوجة والارتفاع |
حيث تتفوق مضخات اللولب اللامركزي
- مياه الصرف البلدية: نقل الحمأة الأولية والثانوية، وجرعات البوليمر، وتغذية أجهزة الطرد المركزي.
- النفط والغاز: تدوير طين الحفر، والمياه المنتجة مع الرمل، ونقل النفط الخام عند رأس البئر.
- المواد اللاصقة ومواد السد: نقل لطيف للبوليمرات الأولية حيث قد تؤدي قوى القص إلى بدء التصلب.
- مستحضرات التجميل والعناية الشخصية: الكريمات والجل والمواد المستحلبة التي تتطلب نبضًا شبه معدوم لضمان دقة التعبئة.
- معالجة الأغذية: معجون الطماطم، اللحم المفروم، وتحضير الفاكهة مع قطع كاملة — تحافظ مضخات PC الصحية على سلامة المنتج.
- مخلفات التعدين: إرجاع حشو معجون عالي الكثافة بنسبة مواد صلبة 60% حيث ستنسد المضخات الطاردة المركزية، وستعمل مضخات الغشاء بشكل متكرر حتى تتلف.
أين لا تناسب
الماء النظيف منخفض اللزوجة عند تدفق عالٍ هو من اختصاص المضخة الطاردة المركزية — إذ ستكون مضخة PC كبيرة أكثر من اللازم، ومكلفة أكثر، وأقل كفاءة. كما أن ظروف التشغيل الجاف تتلف الجزء الثابت بغض النظر عن نوع الإيلاستومر. وتتطلب الموائع غير المتوافقة مع أي إيلاستومر متاح (بعض المؤكسدات المركزة، المعادن المنصهرة، وبعض مركبات الفلور) عائلة مضخات مختلفة تمامًا.
نظرة سريعة على المزايا والعيوب
| المزايا | القيود |
|---|---|
| تدفق شبه ثابت، ونبضات أقل من 5% | لا تعمل في حالة الجفاف — يحترق الجزء الثابت خلال دقائق |
| تتعامل مع اللزوجة العالية وما يصل إلى 60% من المواد الصلبة | الجزء الثابت جزء تآكل بعمر افتراضي محدد |
| لطيفة مع الموائع الحساسة للقص ومتعددة الأطوار | نفقات رأسمالية أعلى من مضخة طرد مركزي مكافئة |
| ذاتية التحضير حتى 8.5 م | بصمة أكبر لكل م³/ساعة |
| اتجاه تدفق قابل للعكس دون إعادة تمديد الأنابيب | يتطلب صمام تنفيس — حيث سيؤدي الإزاحة الموجبة إلى بناء الضغط حتى يتعطل أحد المكونات |
| التدفق يتناسب طرديًا مع السرعة، مما يجعله مثاليًا للجرعات عبر VFD | ترتفع قوة المحمل وعزم الدوران بشكل حاد مع ضغط التصريف |
الصيانة، MTBF، وإجمالي تكلفة الملكية
مكونات تآكل قابلة للتوقع وفترات خدمة محددة
- العضو الثابت: 8,000–20,000 ساعة حسب التآكل ودرجة الحرارة وفئة ملاءمة الدوار-العضو الثابت.
- الدوار: عادةً 2–4× عمر العضو الثابت؛ ويمكن للدوارات المطلية في الخدمة الكاشطة أن تتجاوز أربعة تغييرات للعضو الثابت.
- المفاصل الجامعة: فحص كل 4,000 ساعة؛ واستبدال الغلاف والشحم في الفترة نفسها.
- الأختام الميكانيكية: تعتمد على الحالة؛ يُتوقع عمر يتراوح بين 12,000–20,000 ساعة في الخدمة الكيميائية النظيفة.
- المحامل: مصممة لتحقيق L10 > 40,000 ساعة بحيث لا تحدد مطلقًا جدول الصيانة.
إطار TCO لمهندسي المشتريات
يحتوي نموذج تكلفة مدته 5 سنوات يمكن الدفاع عنه لمضخة الإزاحة الموجبة على خمسة مدخلات:
- النفقات الرأسمالية (المضخة، اللوحة الأساسية، المحرك، منظومة الدفع، نظام دعم الختم).
- استهلاك الطاقة عند نقطة التشغيل — يُتحقق منه مقابل كفاءة المضخة، وليس تصنيف المحرك فقط.
- تكلفة استبدال الجزء الثابت × عدد مرات الاستبدال المتوقعة خلال خمس سنوات.
- ساعات العمل لكل عملية استبدال × معدل أجر العمل المحمّل.
- تكلفة التوقف لكل ساعة × متوسط زمن التوقف لكل عملية استبدال — وهي عادةً أكبر رقم في الخدمة الكاشطة والسبب الذي يدفع المصانع إلى المبالغة في تحديد درجة الإلاستومر.
في مواجهة مضخات اللوبي في الملاط الكاشط، تظهر عادةً نقطة انعطاف العائد على الاستثمار خلال 18–30 شهرًا لأن دوارات اللوبي والأغلفة تحتاج إلى تشغيل آلي أو استبدال عدة مرات قبل أن يحتاج الجزء الثابت في المضخة اللولبية إلى ذلك.
الدمج في خطوط الإنتاج القائمة
ينبغي إبقاء سماحية محاذاة الوصلة أقل من 0.05 mm في الاتجاه الموازي و0.05 mm/100 mm في الاتجاه الزاوي — ويظهر سوء المحاذاة أولًا على شكل تآكل في الوصلة العامة، ثم على شكل فشل مبكر في المحامل. تُعد محركات VFD طريقة التحكم القياسية في التدفق؛ كما أن خفض السعة بنسبة 5:1 أمر معتاد، ويمكن تحقيق 10:1 مع خفض معدل تحميل عمر المحامل. بالنسبة لمشاريع التحديث، تؤدي مضخات PC المثبتة على قاعدة منزلقة مع مساحات قاعدة مطابقة لأبعاد المضخة المستبدلة إلى تقليص فترات التوقف بشكل كبير.
أخطاء شائعة في التصميم والاختيار يجب تجنبها
- التحجيم اعتمادًا على التدفق وحده. يجب أن تبقى سرعة طرف الدوار أقل من نحو 1.5 m/s في التطبيقات الكاشطة؛ فالمضخة الصغيرة عالية السرعة تتآكل أسرع من مضخة كبيرة منخفضة السرعة عند التدفق نفسه.
- الاعتماد الافتراضي على NBR. إذا كان السائل يحتوي على مركبات عطرية أو أوزون أو كيتونات، فإن NBR يتورم خلال أسابيع — ويستحق HNBR أو FKM الزيادة في التكلفة.
- التقليل من قطر أنابيب السحب. تؤدي مخالفات NPSHa إلى تجويع الحجرة، ثم الاهتزاز، ثم فشل الوصلات. وتتطلب اللزوجة التي تزيد عن ~1,000 cP خطوط سحب قصيرة ومستقيمة وبقطر كبير.
- إهمال الحماية من التشغيل الجاف. إن مستشعر حرارة على جسم الجزء الثابت أو جهاز مراقبة لانخفاض القدرة على وحدة القيادة يكلف جزءًا بسيطًا من تكلفة جزء ثابت واحد، ويمنع معظم الأعطال الكارثية.
- اختيار مرحلة واحدة عندما تتطلب الخدمة مرحلتين أو أربع مراحل. يؤدي الضغط الزائد على الجزء الثابت أحادي المرحلة إلى انهيار التداخل الملائم ويخفض الكفاءة الحجمية إلى الصفر.
- تجاهل فئة الملاءمة الانضغاطية. إن التداخل بين الدوار والجزء الثابت يعتمد على درجة الحرارة؛ فقد تكون الملاءمة صحيحة عند 20 °C كحرارة محيطة لكنها تتسبب في التماسك عند 90 °C كحرارة تشغيلية للعملية. حدد فئة الملاءمة وفقًا لدرجة حرارة التشغيل، وليس الورشة.
الأسئلة الشائعة
ما الفرق بين المضخة اللولبية اللامركزية والمضخة ذات التجويف التقدمي؟
لا فرق — فهما نفس الآلة. يصف "التجويف التقدمي" آلية نقل السائل، بينما يصف "اللولبي اللامركزي" حركة الدوار. ويُستخدم المصطلحان بالتبادل في أوراق البيانات والمناقصات وAPI 676.
ما أقصى ضغط يمكن أن تولده مضخة لولبية لامركزية أحادية المرحلة؟
حوالي 6 bar لكل مرحلة من مراحل الجزء الثابت. تصل الآلات ثنائية المرحلة إلى 12 bar، ورباعية المرحلة إلى 24 bar، وتصل التكوينات ثمانية المراحل إلى 48 bar لتغذية مكابس الترشيح ونقل الحمأة لمسافات طويلة.
كم تبلغ مدة خدمة الستاتور؟
بين 8,000 و20,000 ساعة تشغيل في الخدمة الصناعية المعتادة. وتتحدد المتغيرات وفقًا لدرجة كاشطية السائل، ودرجة الحرارة، واختيار المطاط المرن، وطلاء الدوّار، وفئة ملاءمة الانضغاط المحددة عند التصنيع.
هل يمكن للمضخة اللولبية اللامركزية أن تعمل دون سائل؟
لا. يؤدي الاحتكاك بين الدوّار والستاتور إلى توليد الحرارة بسرعة في غياب السائل لتبديدها — فـ30 ثانية من التشغيل الجاف تكفي لتفحيم ستاتور NBR وإتلافه. ينبغي أن يتضمن كل تركيب حماية من التشغيل الجاف.
هل المضخات اللولبية اللامركزية مناسبة للاستخدام الغذائي والدوائي؟
نعم، في التصاميم المتوافقة مع EHEDG أو 3-A باستخدام مطاط مرن معتمد من FDA (عادةً EPDM الأبيض أو FKM)، وأجزاء مبللة من الفولاذ المقاوم للصدأ مصقولة كهربائيًا، ووصلات tri-clamp الصحية. كما أن الإصدارات ذات العمود المرن تلغي تجاويف الوصلات لتسهيل التنظيف CIP/SIP.
كيف أعرف ما إذا كنت بحاجة إلى مرحلة ستاتور واحدة أم مرحلتين؟
اقسم ضغط التفريغ المطلوب على نحو 6 bar لكل مرحلة ثم قرّب الناتج إلى الأعلى. بعد ذلك طبّق تصحيح الانزلاق الخاص بالمصنّع وفقًا للزوجة لديك — فالموائع منخفضة اللزوجة تنزلق أكثر وقد تدفع تطبيقًا يقع على الحد الفاصل إلى الحاجة إلى عدد مراحل أعلى.
ما معدل التدفق الذي يمكنني الحصول عليه من مضخة لولبية لامركزية صناعية نموذجية؟
تغطي الأطر الصناعية القياسية من 0.1 إلى 500 m³/h. وتمتد التصاميم المتخصصة ذات الإطارات الكبيرة والدوّارات كبيرة الحجم إلى 800 m³/h. أما دون 0.1 m³/h، فتتعامل مضخات PC الدقيقة للجرعات مع معدلات تصل إلى بضعة mL/min لعمليات القياس الدقيقة.
الخلاصة: من المبدأ إلى المواصفات
تتمثل ميزة المضخة اللولبية اللامركزية في هندستها، لا في التسويق. إذ يُنشئ دوّار أحادي اللولب يدور داخل ستاتور مطاطي ثنائي اللولب تجاويف محكمة تنقل السائل محوريًا من دون قمم قص، ومن دون نبضات، ومن دون الخلوصات المعدنية الضيقة التي تتلفها الجسيمات الكاشطة في المضخات الترسية ومضخات الفصوص. وكل رقم أداء في هذا الدليل — نطاق التدفق، والضغط لكل مرحلة، وعمر الستاتور، ومنحنى TCO — يعود إلى تلك الهندسة وإلى الزوج المادي الذي تختاره لتجسيدها.
وبالتالي، فإن تحديد المواصفات يختزل إلى تسلسل منضبط: تحديد السائل (اللزوجة، المواد الصلبة، الكيمياء، درجة الحرارة)، مواءمة الإيلاستومر، تحديد حجم الدوار وفق سرعة الطرف بدلاً من التدفق وحده، احتساب عدد المراحل بحسب الضغط، وحماية الآلة بصمام تخفيف، ومراقب التشغيل الجاف، وNPSHa كافية. إذا تم ضبط هذه العناصر الخمسة بشكل صحيح، فإن MTBF سيتولى الأمر تلقائياً.
الخطوة التالية
تدعم Olive Branch Hydraulics مراجعات التحجيم الخاصة بكل سائل ومقترحات تكوين OEM لتطبيقات progressive cavity عبر أسواق الاتحاد الأوروبي والشرق الأوسط وجنوب شرق آسيا. يتضمن كل مقترح توصية بمادة الدوار والطلاء، ومطابقة إيلاستومر الجزء الثابت وفق تحليل السائل لديك، وتكوين المنافذ والفلانشات وفق DIN/ANSI/SAE، والتحجيم متعدد المراحل عندما يتطلب ضغط التفريغ ذلك، ووثائق اختبار ISO 9001 الكاملة مع تقارير فحص مسبق للشحن بنسبة 100% تغطي الاختبارات الهيدروستاتيكية واختبارات الأداء واختبارات التسرب.
أرسل صحيفة بيانات السائل ونقطة التشغيل وقيود التركيب إلى فريق المبيعات الفنية لدينا للحصول على عرض سعر مُهيأ — أسعار مباشرة من المصنع، وتخصيص OEM، وتوافق مثبت مع هياكل PC pump الحالية لمشاريع التحديث.