Технический подробный обзор для руководителей производств, инженеров по закупкам и специалистов по техническому обслуживанию, оценивающих технологию прогрессивных полостных насосов для перекачки вязких, абразивных или чувствительных к сдвигу жидкостей.
Почему эксцентриковые винтовые насосы по-прежнему доминируют в сложных применениях для перекачки жидкостей
Оператор муниципального дигестера уже третий раз за восемнадцать месяцев заменяет центробежный насос, потому что обезвоженный осадок с вязкостью 50,000 cP продолжает срезать рабочее колесо и блокировать входное окно. Через две недели после установки эксцентрикового винтового насоса с ротором из 17-4 PH и статором из NBR та же линия стабильно работает при 12 m³/h без кавитации, пульсаций и вмешательства оператора. Именно поэтому предприятия продолжают переходить на эту технологию — не из-за моды, а из-за физики объемного вытеснения.
После прочтения этого руководства вы сможете подобрать прогрессивный полостной насос для конкретной жидкости, интерпретировать кривые производителя с учетом условий вашего процесса, определить причины неудовлетворительной работы установленного агрегата и обосновать совокупную стоимость владения по сравнению с альтернативами на основе шестеренных, кулачковых и центробежных насосов.
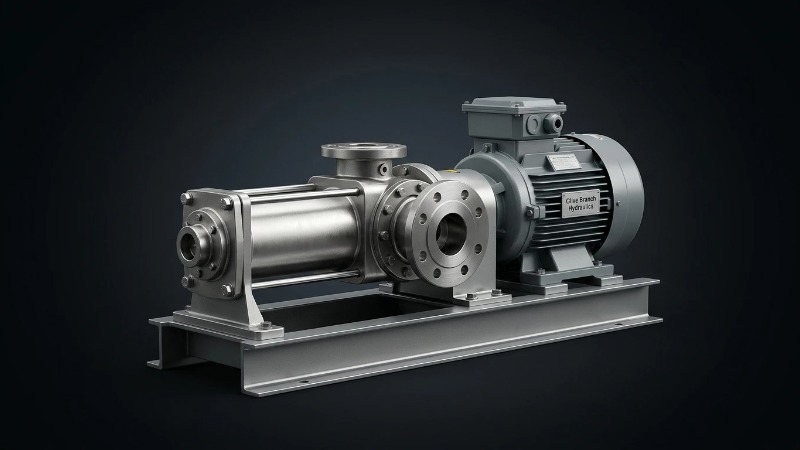
Примечание по терминологии: "eccentric screw pump", "progressive cavity pump", "PC pump" и "single-rotor helical pump" обозначают одно и то же оборудование. В этой статье эти термины используются взаимозаменяемо, отражая то, как они встречаются в тендерах на рынках Европы, Ближнего Востока и Юго-Восточной Азии.
Ключевые выводы
- Принцип в одном предложении: металлический однозаходный ротор эксцентрично вращается внутри эластомерного статора с двойной спиралью, образуя герметичные полости, которые последовательно перемещаются вдоль оси от всасывания к нагнетанию.
- Диапазон расхода и давления: стандартно 0.1–500 m³/h, в крупных исполнениях до 800 m³/h; 6 bar на ступень статора, до 48 bar в четырехступенчатом исполнении.
- Идеальные среды: вязкие (до 1,000,000 cP), абразивные (до 60% solids) или чувствительные к сдвигу — шлам, суспензии, клеи, косметические продукты, пищевые пасты.
- Основные изнашиваемые элементы: эластомер статора (8,000–20,000 hours) и покрытие ротора; шарниры и уплотнения подлежат проверке примерно каждые ~4,000 hours.
- Факторы MTBF: правильный выбор эластомера, скорость на конце ротора ниже 1.5 м/с для абразивных сред, защита от сухого хода и запас по NPSH.
- Когда насосы PC выигрывают: везде, где центробежный насос подвержен кавитации, шестеренный насос изнашивается на твердых частицах или кулачковый насос разрушает продукт.
Что такое эксцентриковый винтовой насос? Рабочее определение
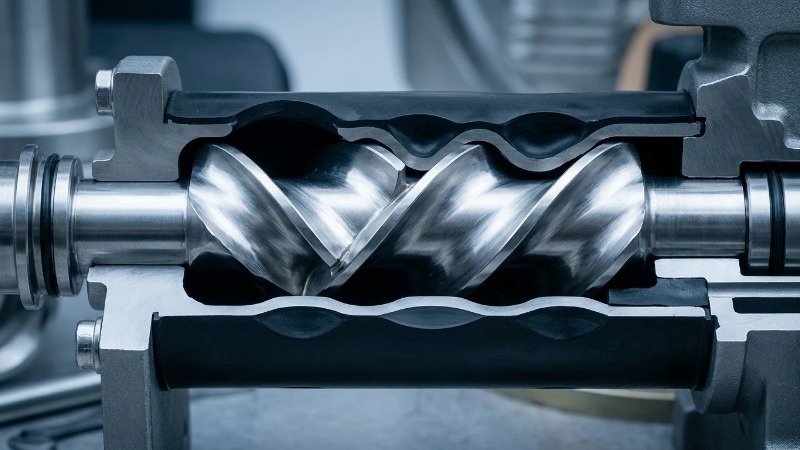
Эксцентриковый винтовой насос — это ротационный насос объемного вытеснения, в котором металлический ротор с одинарной винтовой нарезкой вращается эксцентрично внутри эластомерного статора с двойной винтовой нарезкой. Несоответствие винтовых поверхностей формирует цепочку герметичных полостей, которые при каждом обороте перемещаются вдоль оси от всасывания к нагнетанию, обеспечивая почти постоянный расход, пропорциональный скорости вала.
Чем он отличается от двухвинтовых и шестеренных насосов
Двухвинтовые насосы используют два металлических винта, находящихся в зацеплении, без эластомера, что обеспечивает более высокие скорости и более чистую геометрию, но худшую устойчивость к твердым частицам. Шестеренные насосы полагаются на минимальные металлические зазоры, которые абразивные частицы разрушают за несколько часов. Насос PC герметизируется за счет интерференционной посадки эластомера, поэтому он выдерживает до 30% твердых включений и сдвигает жидкость в десять раз меньше, чем любой из этих альтернативных вариантов.
Нормативный и комплаенс-контекст
Серьезные спецификации закупок ссылаются на ISO 9001 для качества производства, API 676 для ротационных насосов объемного вытеснения, маркировку ATEX и CE для эксплуатации во взрывоопасных зонах в Европе, а также EHEDG или 3-A для гигиенических применений. Покупатели в нефтегазовом секторе Ближнего Востока обычно дополнительно требуют NACE MR0175 для смачиваемых компонентов в сероводородной среде, тогда как тендеры в Юго-Восточной Азии для пальмового масла и горнодобывающей отрасли делают акцент на CE, а также на внутренних сертификатах гидростатических и приемочных испытаний.
Рабочий принцип, объясненный шаг за шагом
Геометрия ротора и статора: основа действия прогрессивной полости
Ротор представляет собой однозаходную спираль (n лепестков = 1); отверстие статора — двузаходную спираль (n+1 = 2). Это соотношение 1:2 по числу лепестков является геометрическим условием для непрерывных герметичных полостей. Поскольку ось ротора смещена относительно оси статора на эксцентриситет e, при вращении вала ось ротора описывает небольшую окружность.
На рабочий объем влияют два параметра: эксцентриситет e и длина шага статора Ps (вдвое больше шага ротора). Перемещение за один оборот составляет примерно 4 · e · D · Ps, где D — диаметр поперечного сечения ротора. Удвоение эксцентриситета примерно вдвое увеличивает расход при той же скорости, но также удваивает изгибающую нагрузку на ротор.
Последовательность образования полости и транспортировки жидкости
- На стороне всасывания между ротором и статором открывается полость, когда ротор вращается в своем эксцентричном положении.
- Атмосферное давление или давление подачи нагнетает жидкость в открывающуюся полость — здесь возникает самовсасывающее действие, обеспечивающее подъем холодной воды по эквиваленту до примерно 8.5 m по вертикали.
- После герметизации линией контактного уплотнения полость перемещается вдоль оси к выпуску; объем остается постоянным, поэтому отсутствуют сжатие и скачок сдвига.
- Зеркальная полость на противоположной стороне ротора выполняет тот же транспорт, со сдвигом фазы на половину шага.
- На выпуске полость открывается против давления системы, и жидкость выталкивается.
Поскольку две полости всегда находятся в движении, пульсация потока обычно остается ниже 5% — это на порядок плавнее, чем у тройного поршневого насоса, и достаточно чисто для нанесения покрытий, дозирования и измерительных задач.
Таблица объемного вытеснения и расхода образца
| Номинальный размер ротора | Эксцентриситет (mm) | Шаг Ps (mm) | Объем вытеснения за оборот (L) | Типичный расход @ 400 rpm (m³/h) |
|---|---|---|---|---|
| L1 | 4 | 40 | 0.05 | 1.2 |
| L2 | 6 | 60 | 0.18 | 4.3 |
| L4 | 10 | 100 | 0.85 | 20.4 |
Значения приведены для справки — всегда проверяйте их по скорректированной с учетом проскальзывания кривой производителя для вашей конкретной вязкости и давления на нагнетании.
Рост давления по ступеням
Каждая ступень статора — один полный шаг уплотнения с натягом — выдерживает примерно 6 bar перепада давления, прежде чем проскальзывание становится экономически нецелесообразным. Более высокие давления на выходе достигаются за счет наращивания числа ступеней: двухступенчатая машина выдерживает ~12 bar, четырехступенчатая — ~24 bar, а специализированные восьмиступенчатые исполнения достигают 48 bar для подачи на фильтр-пресс, впрыска в котел или дальнего перекачивания шлама.
Конструктивные особенности, определяющие производительность
Материалы ротора и поверхностная обработка
В качестве базовых металлов обычно используются инструментальная сталь 1.7225, нержавеющая сталь 17-4 PH и duplex 1.4462 для эксплуатации в средах с высоким содержанием хлоридов. Износостойкость обеспечивает поверхность: твердое хромирование (HV 900–1100) является основным решением; покрытия из карбида вольфрама, нанесенные методом HVOF (HV 1200+), применяются для суспензий с кремнеземным песком и буровых растворов, где хромовое покрытие отслаивается в течение года.
Эластомеры статора: наиболее недооцененная спецификация
Полевые отказы, приписываемые "насосу", чаще всего оказываются следствием неверного выбора эластомера. Статор должен выдерживать химическое воздействие, перепады температуры и набухание — поскольку статор, увеличившийся в объеме на 5%, теряет посадку с натягом, и насос начинает проскальзывать или, что еще хуже, заклинивает.
| Эластомер | Диапазон температур (°C) | Лучше всего подходит для | Не использовать с |
|---|---|---|---|
| NBR | -20 to 90 | Минеральные масла, сточные воды, общепромышленное применение | Ароматика, озон, кетоны |
| HNBR | -30 to 130 | Сырая нефть с сероводородом, масла при повышенной температуре | Кетоны, сильные кислоты |
| EPDM | -40 до 120 | Горячая вода, кислоты, щелочи, гигиенический | Минеральные масла, топлива |
| FKM (Viton) | -20 до 180 | Агрессивные химические вещества, ароматические соединения, растворители | Амины, горячая вода >100 °C |
| Natural Rubber | -30 до 70 | Высокоабразивные пульпы, хвосты | Масла, высокая температура |
Соединение конструкции: штифтовое соединение против зубчатого соединения против гибкого вала
Эксцентричное движение ротора должно передаваться от концентрического приводного вала — именно в этом и заключается задача соединения. Штифтовые соединения (втулка плюс поперечный штифт) просты, недороги и подлежат восстановлению, рассчитаны на умеренный крутящий момент. Зубчатые соединения (центрированные зубчатые муфты в маслонаполненном чехле) передают примерно в 2× больший крутящий момент и выдерживают работу при высоком давлении, но при более высокой стоимости и более жестких требованиях к герметизации. Конструкции с гибким валом полностью исключают соединения, используя тонкий пружинный стальной стержень для компенсации эксцентриситета — идеальное решение для гигиенических применений и применений с низким крутящим моментом, где требования к очистке важнее несущей способности по крутящему моменту.
Варианты уплотнения на приводном конце
Сальниковая набивка недорога и по конструкции допускает подтекание (~10–30 капель/мин) — допустимо для воды и нейтральных жидкостей. Одинарные механические уплотнения являются основным выбором для химических сред и легких углеводородов. Двойные механические уплотнения с барьерной жидкостной системой API Plan 53 обязательны для токсичных, легковоспламеняющихся сред или условий ATEX Zone 1. Манжетные уплотнения применяются только в самых легких общепромышленных режимах.
Приводной тракт и корпус подшипников
Корпус подшипников воспринимает осевую нагрузку, создаваемую давлением на нагнетании, действующим на проекцию ротора — это часто упускают из виду при подборе размеров. Масляная ванна со смотровым стеклом обеспечивает более высокие скорости и более длительный ресурс подшипников L10, чем консистентная смазка, а правильно подобранный корпус должен обеспечивать ресурс L10 подшипников значительно выше сервисного интервала статора, так что подшипники никогда не становятся узким местом.
Конфигурация портов и варианты бункера
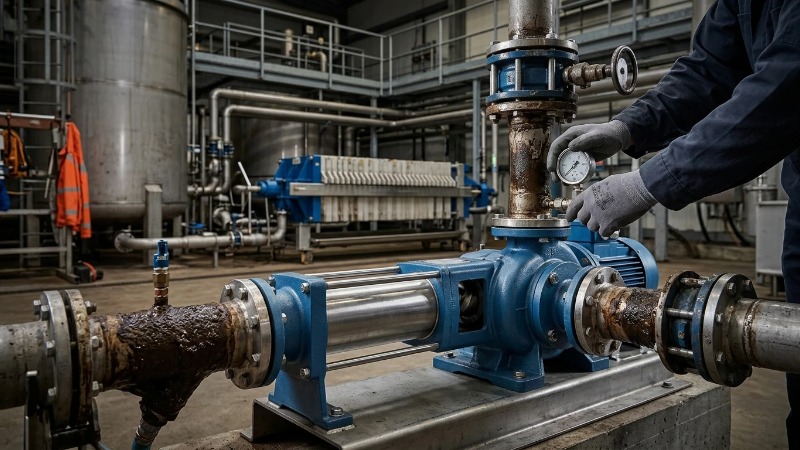
Стандартные всасывающие и нагнетательные фланцы соответствуют стандартам DIN, ANSI или SAE в зависимости от рынка. Для паст с вязкостью выше 100,000 cP — фильтрационного кека, загущенного шлама, косметических кремов — конструкция с открытым бункером и горизонтальным шнековым питателем принудительно подает продукт в насосный элемент, устраняя сводообразование, которое в противном случае лишило бы всасывающую полость подачи.
Эксплуатационный диапазон и соответствие применению
Типичные диапазоны эксплуатации
| Параметр | Стандартный диапазон | Увеличенная (специальная конструкция) |
|---|---|---|
| Подача | 0.1–500 m³/h | До 800 m³/h |
| Давление на выходе | 6–24 bar | До 48 bar (многоступенчатый) |
| Вязкость | 1–100,000 cP | До 1,000,000 cP (подача через бункер) |
| Содержание твердых частиц | ≤30% по объему | ≤60% со специальной геометрией ротора |
| Температура | -20 to 120 °C | До 180 °C (статор FKM) |
| Высота всасывания | До 8.5 m (холодная вода) | Снижается в зависимости от вязкости и высоты над уровнем моря |
Где винтовые насосы с эксцентриковым винтом выигрывают
- Коммунальные сточные воды: перекачка первичного и вторичного ила, дозирование полимера, подача на центрифугу.
- Нефтегазовая отрасль: циркуляция бурового раствора, пластовая вода с песком, перекачка сырой нефти у устья скважины.
- Клеи и герметики: бережная перекачка преполимеров, где сдвиг может вызвать отверждение.
- Косметика и средства личной гигиены: кремы, гели и эмульсии, требующие практически нулевой пульсации для точности розлива.
- Пищевая переработка: томатная паста, фарш, фруктовые смеси с кусочками — гигиенические насосы PC сохраняют целостность продукта.
- Хвосты горнодобывающей промышленности: высокоплотная пастообразная закладка при содержании твердых частиц 60%, где центробежные насосы забиваются, а диафрагменные насосы быстро выходят из строя.
Где они не подходят
Чистая вода с низкой вязкостью и высоким расходом — задача центробежного насоса; насос PC в этом случае был бы избыточным, слишком дорогим и менее эффективным. Работа всухую разрушает статор независимо от эластомера. Жидкости, несовместимые с любым доступным эластомером (некоторые концентрированные окислители, расплавленные металлы, определенные фторсодержащие соединения), требуют совершенно иного семейства насосов.
Преимущества и ограничения в сравнении
| Преимущества | Ограничения |
|---|---|
| Почти постоянный расход, пульсация менее 5% | Нельзя работать всухую — статор выходит из строя за несколько минут |
| Работает с высокой вязкостью и до 60% твердых частиц | Статор — изнашиваемая деталь с ограниченным сроком службы |
| Бережное перекачивание жидкостей, чувствительных к сдвигу, и многокомпонентных сред | Более высокие капитальные затраты, чем у эквивалентного центробежного насоса |
| Самовсасывание до 8,5 м | Большая занимаемая площадь на м³/ч |
| Обратимое направление потока без переподключения трубопроводов | Требуется предохранительный клапан — насос объемного действия будет наращивать давление, пока что-нибудь не выйдет из строя |
| Подача пропорциональна скорости, идеально подходит для дозирования с ПЧ | Осевые нагрузки на подшипники и крутящий момент резко возрастают с увеличением давления на выходе |
Техническое обслуживание, MTBF и совокупная стоимость владения
Предсказуемые изнашиваемые компоненты и интервалы обслуживания
- Статор: 8 000–20 000 часов в зависимости от абразивности, температуры и класса посадки ротора и статора.
- Ротор: обычно срок службы в 2–4× дольше статора; ротора с покрытием в абразивной среде могут служить дольше четырех замен статора.
- Шарнирные соединения: проверка каждые 4 000 часов; замена защитного чехла и смазки с той же периодичностью.
- Механические уплотнения: на основе технического состояния; в чистых химических средах ожидаемый срок службы составляет 12,000–20,000 часов.
- Подшипники: спроектированы на L10 > 40,000 часов, поэтому они никогда не определяют график технического обслуживания.
Фреймворк TCO для инженеров по закупкам
Обоснованная 5-летняя модель затрат для насоса объемного вытеснения включает пять входных параметров:
- Capex (насос, рама-основание, двигатель, привод, система поддержки уплотнения).
- Потребление энергии в рабочей точке — проверяйте по КПД насоса, а не только по мощности двигателя.
- Стоимость замены статора × ожидаемое количество замен за пять лет.
- Часы труда на одну замену × полная ставка оплаты труда.
- Стоимость простоя в час × среднее время простоя на одну замену — обычно это наибольшая величина в абразивных условиях и причина, по которой предприятия завышают требования к классу эластомера.
По сравнению с лопастными насосами в абразивной суспензии, точка перелома ROI обычно наступает в течение 18–30 месяцев, поскольку роторы и корпуса лопастных насосов требуют механической обработки или замены несколько раз до того, как это потребуется статору PC.
Интеграция в существующие производственные линии
Допуск соосности муфты должен быть ниже 0.05 mm по параллельности и 0.05 mm/100 mm по углу — несоосность сначала проявляется как износ карданного шарнира, а затем как преждевременный выход из строя подшипников. Преобразователи частоты (VFD) являются стандартным методом регулирования потока; диапазон регулирования 5:1 является обычным, 10:1 достижим при снижении расчетного ресурса подшипников. Для проектов модернизации насосы PC на салазках с согласованными габаритами рамы-основания заменяемого насоса значительно сокращают время остановки.
Распространенные ошибки при проектировании и выборе, которых следует избегать
- Расчет только по расходу. Скорость на конце ротора должна оставаться ниже примерно 1,5 м/с для абразивных сред; малый насос с более высокой скоростью изнашивается быстрее, чем крупный насос с более низкой скоростью при том же расходе.
- Выбор NBR по умолчанию. Если жидкость содержит ароматические соединения, озон или кетоны, NBR начинает пузыриться в течение нескольких недель — HNBR или FKM оправдывают более высокую стоимость.
- Недостаточный диаметр всасывающего трубопровода. Нарушение NPSHa приводит к кавитационному голоданию, затем к вибрации и, в конечном итоге, к разрушению соединений. При вязкости выше ~1,000 cP требуются короткие, прямые и достаточно широкие всасывающие линии.
- Отсутствие защиты от сухого хода. Датчик температуры на корпусе статора или монитор падения потребляемой мощности на приводе стоит лишь часть стоимости одного статора и предотвращает большинство катастрофических отказов.
- Выбор одноступенчатого исполнения, когда по режиму требуется двух- или четырехступенчатое. Перепрессовка одноступенчатого статора разрушает посадку с натягом и сводит объемный КПД к нулю.
- Игнорирование класса посадки с натягом. Величина натяга ротора и статора зависит от температуры; посадка, корректная при 20 °C температуры окружающей среды, может заклинить при 90 °C температуры процесса. Указывайте класс посадки с учетом рабочей температуры, а не условий мастерской.
Часто задаваемые вопросы
В чем разница между eccentric screw pump и progressive cavity pump?
Никакой — это одно и то же оборудование. «Progressive cavity» описывает механизм транспортировки среды, а «eccentric screw» — движение ротора. Оба термина взаимозаменяемо используются в технических описаниях, тендерах и API 676.
Какое максимальное давление может создавать одноступенчатый eccentric screw pump?
Примерно 6 бар на каждую ступень статора. Двухступенчатые машины достигают 12 бар, четырехступенчатые — 24 бар, а восьмиступенчатые конфигурации — до 48 бар для подачи на фильтр-пресс и перекачки шламов на большие расстояния.
Каков срок службы статора?
В типичных промышленных условиях эксплуатации — от 8,000 до 20,000 часов работы. На показатель влияют абразивность среды, температура, выбор эластомера, покрытие ротора и класс посадки с натягом, заданный на этапе производства.
Может ли эксцентриковый шнековый насос работать всухую?
Нет. Трение между ротором и статором быстро выделяет тепло без жидкости, которая могла бы его отводить — 30 секунд сухого хода достаточно, чтобы поджечь статор из NBR и вывести его из строя. Каждая установка должна быть оснащена защитой от сухого хода.
Подходят ли эксцентриковые шнековые насосы для пищевой и фармацевтической промышленности?
Да, в исполнениях, соответствующих EHEDG или 3-A, с эластомерами, одобренными FDA (обычно белый EPDM или FKM), с контактирующими с продуктом деталями из нержавеющей стали с электрополированной поверхностью и гигиеническими соединениями tri-clamp. Варианты с гибким валом исключают зазоры в соединениях для очистки CIP/SIP.
Как понять, нужен ли мне один или два статора?
Разделите требуемое давление нагнетания примерно на 6 bar на ступень и округлите в большую сторону. Затем примените поправку производителя на проскальзывание с учетом вашей вязкости — жидкости с низкой вязкостью сильнее проскальзывают и могут перевести пограничный режим работы на одну ступень выше.
Какой расход может обеспечить типичный промышленный эксцентриковый шнековый насос?
Стандартные промышленные рамы обеспечивают производительность от 0.1 до 500 m³/h. Специальные крупнорамные конструкции с увеличенными роторами расширяют диапазон до 800 m³/h. Ниже 0.1 m³/h микродозирующие насосы PC обеспечивают подачу вплоть до нескольких mL/min для задач точного дозирования.
Заключение: от принципа к спецификации
Преимущество эксцентрикового шнекового насоса — в геометрии, а не в маркетинге. Однозаходный ротор, вращающийся внутри двухзаходного эластомерного статора, образует герметичные полости, которые перемещают жидкость в осевом направлении без скачков сдвига, без пульсаций и без малых металлических зазоров, которые разрушаются абразивными частицами в шестеренных и кулачковых насосах. Каждый показатель производительности в этом руководстве — диапазон расхода, давление на ступень, срок службы статора, кривая TCO — основан на этой геометрии и на паре материалов, которую вы выбираете для ее реализации.
Таким образом, спецификация сводится к дисциплинированной последовательности: определить перекачиваемую среду (вязкость, содержание твердых частиц, химический состав, температура), подобрать эластомер, выбрать размер ротора по окружной скорости, а не только по расходу, определить количество ступеней по требуемому давлению и защитить оборудование с помощью предохранительного клапана, датчика сухого хода и достаточного NPSHa. Если эти пять параметров заданы правильно, MTBF позаботится о себе сама.
Следующий шаг
Olive Branch Hydraulics оказывает услуги по оценке подбора оборудования с учетом конкретной среды и предлагает конфигурации OEM для применений с прогрессивно-камерными насосами на рынках ЕС, Ближнего Востока и Юго-Восточной Азии. Каждое предложение включает рекомендацию по материалу и покрытию ротора, подбор эластомера статора на основе анализа вашей среды, конфигурацию портов и фланцев по DIN/ANSI/SAE, многокаскадный подбор там, где этого требует давление на выходе, а также полную документацию испытаний ISO 9001 с отчетами о 100% предотгрузочной инспекции, включая гидростатические, эксплуатационные испытания и испытания на герметичность.
Отправьте в нашу техническую отдел продаж паспорт вашей среды, рабочую точку и ограничения по установке, чтобы получить коммерческое предложение с индивидуальной конфигурацией — прямые заводские цены, OEM-индивидуализация и подтвержденная совместимость с существующими габаритами насосов PC для проектов модернизации.