

L'eau est le deuxième contaminant le plus destructeur dans les systèmes hydrauliques, juste après les particules solides. Même de petites concentrations d'humidité accélèrent l'oxydation, détruisent les additifs et déclenchent des cascades de corrosion qui compromettent les pompes, les vannes et les actionneurs. Ce guide couvre les méthodes professionnelles pour diagnostiquer, éliminer et prévenir la contamination des fluides hydrauliques causée par l'infiltration d'eau.
Que vous gériez une flotte d'équipements mobiles ou que vous entreteniez une unité de puissance hydraulique centralisée dans une usine de fabrication, les procédures ci-dessous vous aideront à restaurer l'intégrité des fluides et à protéger vos actifs critiques.
Comprendre la contamination par l'eau dans les systèmes hydrauliques
Types de contamination de l'eau (dissoute, émulsifiée, eau libre)
L'eau existe dans l'huile hydraulique sous trois états distincts. L'eau dissoute est dispersée moléculairement dans le fluide, invisible à l'œil nu, et généralement présente en dessous du point de saturation—souvent 200–300 ppm selon la base de l'huile et la température. L'eau émulsifiée forme une suspension stable de micro-gouttelettes qui donne au fluide une apparence laiteuse ou trouble. L'eau libre se dépose aux points les plus bas du réservoir comme une phase distincte.
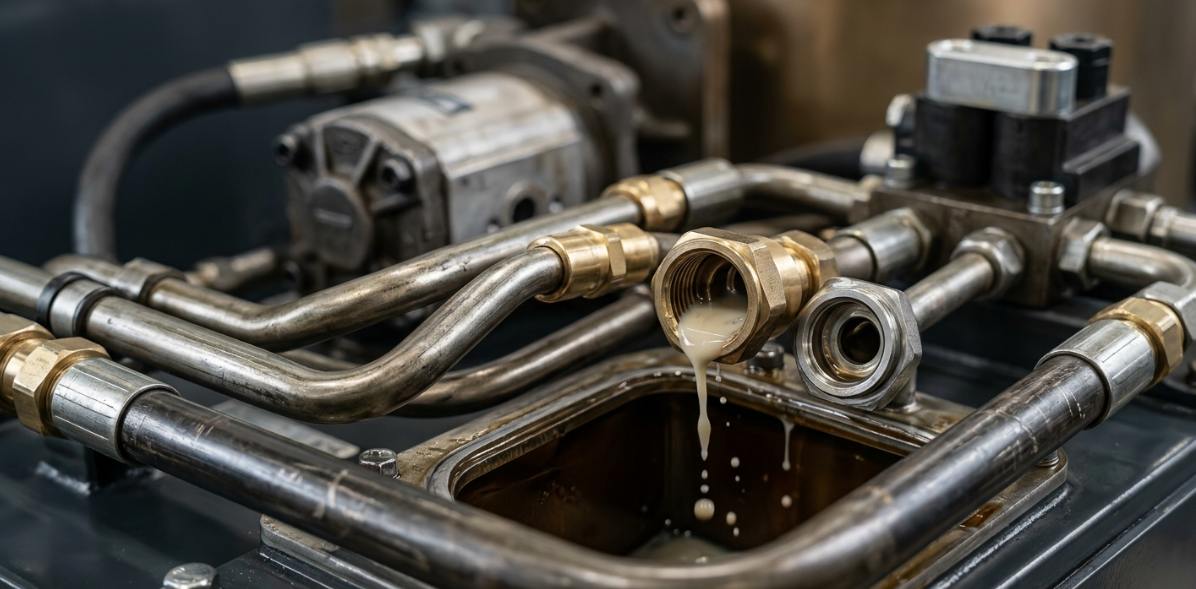
L'eau émulsifiée est largement reconnue comme la forme la plus dommageable pour l'usure des composants. Les micro-gouttelettes traversent les jeux dans les pompes et les valves, s'effondrant sous pression et provoquant des micro-piqûres et de l'érosion. Les normes de propreté ISO 4406, associées aux spécifications d'humidité, exigent généralement moins de 100 ppm dans les systèmes servo-proportionnels et en dessous de 200 ppm pour les systèmes hydrauliques industriels généraux.
Sources courantes d'infiltration d'eau dans les équipements hydrauliques
- Cycles thermiques et respiration du réservoir : Lorsque la température du fluide fluctue, le réservoir aspire l'air ambiant à travers les évents. L'humidité se condense sur les surfaces internes plus froides, introduisant de l'eau à chaque cycle thermique.
- Joints défaillants et composants usés : Les joints de tige de vérin dégradés, les bouchons d'évent endommagés et les couvercles d'inspection corrodés créent des voies directes pour les échecs de prévention d'infiltration d'eau.
- Fluide de remplacement contaminé : L'huile neuve stockée dans des fûts partiellement remplis accumule de la condensation. Sans vérification de la qualité entrante, cette humidité est directement transférée dans le système.
- Contamination croisée par l'eau de process : Les défaillances des tubes d'échangeurs de chaleur, les pulvérisations de nettoyage et les inondations introduisent rapidement de grandes quantités d'eau.
Comment l'eau endommage les composants hydrauliques
L'eau accélère l'oxydation de l'huile de base jusqu'à dix fois à des concentrations supérieures à 500 ppm. Elle épuise les additifs anti-usure et antioxydants, réduisant la durée de vie effective du fluide de 30–50%. Les sous-produits acides qui en résultent attaquent les métaux ferreux et dégradent les joints élastomères.
Au niveau des composants, l'humidité provoque la cavitation, des micro-piqûres sur les surfaces des roulements et l'embrittlement par l'hydrogène dans les aciers à haute résistance. Les données de l'industrie montrent que maintenir le fluide en dessous des niveaux d'humidité cibles peut prolonger la durée de vie des composants de deux à cinq fois. Cela réduit également les coûts d'arrêt imprévus—des coûts qui dépassent fréquemment 10 000 $ par heure dans les industries à processus continu.
Diagnostiquer les niveaux de contamination de l'eau avant traitement
Indicateurs visuels et sensoriels de la présence d'humidité
Une apparence laiteuse ou trouble dans l'huile hydraulique est le signe classique d'eau émulsifiée. Des dépôts de couleur rouille sur les éléments filtrants, les parois des réservoirs ou les bouchons magnétiques indiquent une corrosion active due à une exposition prolongée à l'humidité. Un bruit inhabituel de la pompe, des mouvements erratiques des actionneurs ou une réponse de commande spongieuse peuvent signaler une cavitation ou une aération liée à l'humidité, aggravées par la présence d'eau.
Méthodes de test en laboratoire et sur site
La titration Karl Fischer reste la référence pour une mesure précise en ppm, offrant une précision de ±5 ppm dans des laboratoires accrédités. Pour une évaluation rapide sur le terrain, le test de crépitement (chauffage d'une goutte d'huile sur une plaque chaude pour observer la formation de bulles) fournit une indication qualitative de type réussite/échec conforme à la méthodologie ASTM D6304. Les kits de test à l'hydrure de calcium offrent des lectures quantitatives portables adaptées aux tournées de maintenance.
Pour les installations nécessitant une surveillance continue, les capteurs d'humidité capacitifs ou la spectroscopie infrarouge en ligne fournissent des données ppm en temps réel avec des seuils d'alarme configurables. Cela permet des réponses prédictives avant que la contamination n'atteigne des niveaux critiques.
Déterminer la gravité et la réponse appropriée
| Niveau de contamination (ppm) | Criticité du système | Action recommandée |
|---|---|---|
| <200 ppm | Industriel standard | Surveiller ; planifier le prochain échantillon |
| 200–500 ppm | N'importe lequel | Traiter in situ (déshydratation sous vide ou coalescence) |
| >500 ppm | N'importe lequel | Vidange du réservoir hydraulique et rinçage complet du système |
| >200 ppm | Servo/proportionnel | Traitement immédiat pour atteindre une cible de <50 ppm |
Lorsque la contamination dépasse les limites d'oxydation du fluide ou du nombre d'acide—ou lorsque les culs-de-sac et les points bas empêchent un traitement in situ efficace—une procédure de rinçage complet du système devient la seule solution viable pour la restauration.
Méthode 1 — Déshydratation sous vide (la plus efficace pour les systèmes en service)
Comment fonctionne la déshydratation sous vide
La déshydratation sous vide fonctionne parce que le point d'ébullition de l'eau baisse fortement sous une pression réduite. À 25 pouces de mercure sous vide, l'eau bout à environ 133°F (56°C)—bien en dessous des températures qui dégraderaient l'huile hydraulique. Le processus extrait simultanément l'eau dissoute, émulsifiée et libre. Il élimine également les gaz dissous et les contaminants volatils légers.
Les unités modernes de déshydratation sous vide réduisent régulièrement la teneur en humidité à moins de 50 ppm en un seul passage. Cela en fait la technologie la plus efficace pour l'élimination de l'humidité dans les applications d'huile hydraulique nécessitant des objectifs de propreté stricts.
Procédure de déshydratation sous vide étape par étape
- Dimensionnement de l'équipement : Sélectionnez une unité ayant un débit nominal permettant de traiter le volume total du système toutes les 2 à 4 heures. Pour un réservoir de 200 gallons, ciblez une capacité de 50–100 GPH.
- Connexion : Configurez en boucle fermée. Prélevez au point de vidange le plus bas du réservoir et retournez le fluide à l'extrémité opposée au-dessus du niveau du fluide pour maximiser l'exposition.
- Configuration des paramètres : Réglez la température d'entrée à 140–160°F (60–71°C), le niveau de vide à 25–28 inHg, et le débit selon les spécifications du fabricant.
- Circulation : Faites fonctionner en continu, en échantillonnant à des intervalles de 4 heures. Calculez la durée prévue en fonction des ppm initiaux, des ppm cibles et de l'efficacité de l'unité.
- Vérification : Confirmez la teneur finale en humidité via une titration Karl Fischer avant la déconnexion. Documentez les résultats pour les dossiers de maintenance.
Quand choisir la déshydratation sous vide par rapport à d'autres méthodes
La déshydratation sous vide est le choix privilégié pour les systèmes de grand volume, le traitement en service sans arrêt, et les applications exigeant des cibles de ppm très faibles. Ses limites : coût d'acquisition de l'équipement plus élevé et besoin d'opérateurs formés qui comprennent les relations entre le vide et la température.
Méthode 2 — Filtration coalescente et absorbante
Séparateurs coalescents pour l'eau libre et émulsifiée
Les séparateurs coalesceurs utilisent des médias hydrophiles et hydrophobes en étapes pour fusionner les micro-gouttelettes en masses plus grandes que la gravité peut séparer. Ces unités atteignent une efficacité de suppression supérieure à 95 % pour l'eau libre et gèrent bien la contamination émulsifiée. Elles ont un impact minimal sur l'humidité dissoute en dessous des niveaux de saturation.
Dimensionnez le coalesceur pour le débit maximal du système avec une marge de sécurité. Dépasser le débit nominal entraîne un contournement—poussant l'eau émulsifiée au-delà du lit de média sans un temps de résidence adéquat pour la coalescence.
Éléments filtrants absorbants pour l'élimination de l'humidité dissoute
Les éléments en média polymère super-absorbant (SAP) capturent l'eau dissoute par liaison chimique. Ils fonctionnent bien comme étape de finition après la coalescence ou comme solution autonome pour les systèmes légèrement au-dessus de la cible en ppm. Les options de placement incluent les boîtiers de filtres en ligne de retour, les chariots de filtration hors ligne et les filtres respirateurs de type dessicant sur les réservoirs.
Surveillez la saturation à l'aide d'indicateurs visuels (éléments à changement de couleur) ou du gain de poids. Les éléments SAP typiques absorbent 30–50 fois leur poids en eau avant de nécessiter un remplacement.
Méthode 3 — Vidange du réservoir hydraulique et rinçage complet du système
Quand un vidange et rinçage complet est nécessaire
Les événements de contamination importante—inondations, défaillances catastrophiques de joints, ruptures de liquide de refroidissement—exigent un remplacement complet du fluide. Il en va de même lorsque l'analyse d'huile révèle des niveaux d'oxydation ou des indices d'acide dépassant les limites de condamnation; un traitement in situ ne peut pas restaurer la chimie du fluide. Les systèmes avec des zones mortes étendues, de longues conduites ou des points bas inaccessibles qui piègent l'eau libre nécessitent également une évacuation complète.
Procédure de rinçage du système — Étape par étape
- Arrêt sécurisé : Désénergisez et dépressurisez le système. Verrouillez toutes les sources d'énergie conformément aux procédures LOTO spécifiques au site.
- Vidange aux points les plus bas : Ouvrez toutes les vannes de vidange, retirez les couvercles d'inspection et inclinez ou aspirez le fluide résiduel des zones mortes et des extrémités des tiges de vérin.
- Nettoyez l'intérieur du réservoir : Essuyez les surfaces avec des chiffons non pelucheux. Retirez les boues, la rouille et le biofilm. Remplacez tous les éléments respirateurs et filtres.
- Chargez avec un fluide de rinçage : Utilisez une huile de rinçage compatible à faible viscosité. Faites circuler à une vitesse d'écoulement turbulent (nombre de Reynolds supérieur à 4000) pour nettoyer les parois des tuyaux et déloger les contaminants.
- Échantillonnez et vérifiez : Surveillez les comptes de particules et l'humidité à intervalles réguliers. Continuez le rinçage jusqu'à ce que le fluide respecte les normes ISO 4406 et les objectifs en ppm pour deux échantillons consécutifs.
- Remplissage final : Vidangez complètement l'huile de rinçage. Chargez le système avec une huile hydraulique fraîche et pré-filtrée, vérifiée pour une teneur en humidité inférieure à 100 ppm lors de l'introduction. Purgez l'air, faites fonctionner les actionneurs et remettez en service conformément aux procédures du fabricant d'équipement d'origine (OEM).
Méthode 4 — Séparation centrifuge et déshumidification de l'espace de tête
Purificateurs centrifuges à grande vitesse
Les séparateurs centrifuges excellent dans l'élimination de l'eau libre en vrac des fluides fortement contaminés. Leur débit les rend adaptés aux réservoirs hydrauliques à grand volume où une décontamination rapide et grossière est prioritaire. Cependant, les centrifugeuses ont des difficultés avec l'eau émulsionnée—les émulsions stables résistent à la séparation gravitationnelle—et elles n'ont aucun effet sur l'humidité dissoute.
Utilisez la purification centrifuge comme traitement de première étape, puis suivez avec une déshydratation sous vide ou une filtration absorbante pour atteindre les objectifs finaux en ppm.
Déshumidificateurs d'espace de tête et respirateurs dessiccatifs
Prévenir la recontamination est tout aussi important que l'élimination initiale de l'humidité. Les déshumidificateurs d'espace de tête conditionnent l'air au-dessus de la surface du fluide, maintenant l'humidité relative en dessous de 30 % pour éviter la condensation pendant les cycles thermiques. Les respirateurs dessiccatifs hybrides combinent des médias en gel de silice ou en tamis moléculaire avec une filtration particulaire, protégeant le réservoir à la fois de l'humidité et des particules en suspension dans l'air à chaque cycle de respiration.
Entretenez les respirateurs dessiccatifs selon un calendrier basé sur l'indicateur de changement de couleur. Les unités régénérables réduisent les coûts de consommables à long terme pour les systèmes à taux de respiration élevé.
Prévention de l'infiltration d'eau — Contrôle de la contamination à long terme
Améliorations des joints et du matériel
Les joints de tige en polyuréthane améliorés et les conceptions de racleurs multi-lèvres réduisent considérablement l'infiltration d'eau dans les environnements extérieurs, marins et de lavage. Les modifications du réservoir — vessies d'expansion scellées ou couvertures d'azote sous pression positive — éliminent complètement la condensation liée à la respiration. Inspectez régulièrement les échangeurs de chaleur à tubes et calandres pour détecter toute dégradation des tubes afin de prévenir les événements de croisement entre le liquide de refroidissement et l'huile.
Programmes de surveillance des fluides et de maintenance prédictive
Installez des capteurs d'humidité capacitifs en ligne sur la ligne de retour du réservoir avec des seuils d'alarme fixés à 50 % des limites de condamnation. Cela permet une alerte précoce avant que la contamination n'atteigne des niveaux dommageables. Complétez la surveillance en temps réel par une analyse programmée des huiles en laboratoire avec une fréquence minimale trimestrielle pour les systèmes critiques.
Analysez les données d'humidité en parallèle avec les comptages de particules et le nombre d'acidité pour établir un profil de contamination complet. La corrélation de ces paramètres révèle des problèmes en développement. Une augmentation de l'humidité associée à une augmentation du nombre d'acidité, par exemple, indique une oxydation accélérée nécessitant une intervention immédiate.
Meilleures pratiques de stockage et de manipulation
Stockez les fûts scellés et horizontalement pour éviter l'accumulation d'eau autour des bondes où la condensation se forme. Utilisez des chariots de transfert dédiés équipés de déshydrateurs et de filtres à 3 microns pour toutes les opérations de remplissage. Vérifiez la qualité des fluides entrants avec un test Karl Fischer avant l'introduction — ne supposez jamais que l'huile neuve répond aux spécifications de propreté de votre système.
Foire aux questions (FAQ)
Quelle est la teneur en eau acceptable dans une huile hydraulique ?
La plupart des fabricants d'équipements d'origine (OEM) spécifient une limite supérieure acceptable de 100–200 ppm pour les systèmes industriels standards. Les systèmes servo-proportionnels et haute pression nécessitent souvent une teneur inférieure à 50 ppm. Référez-vous toujours aux directives de votre fabricant d'équipement et alignez-vous sur les codes de propreté ISO 4406 pour votre application spécifique.
Peut-on simplement vidanger et remplir pour éliminer l'eau d'un système hydraulique ?
La vidange élimine l'eau libre accumulée aux points bas. Elle laisse l'humidité émulsifiée et dissoute dans les films résiduels de fluide qui recouvrent les parois des tuyaux, les alésages des cylindres et les zones mortes. Une procédure complète de rinçage du système combinée à une technologie dédiée à l'élimination de l'humidité — telle que la déshydratation sous vide — est nécessaire pour une décontamination complète. Une simple vidange et remplissage laisse généralement 10–30 % de la contamination d'origine en place.
À quelle fréquence l'huile hydraulique doit-elle être testée pour l'humidité ?
Au minimum, testez trimestriellement les systèmes industriels standards. Des tests mensuels conviennent aux équipements fonctionnant en extérieur, dans des environnements à forte humidité ou soumis à des cycles thermiques fréquents. Les systèmes critiques bénéficient de capteurs d'humidité en ligne continus qui fournissent des données en temps réel en ppm et des alertes automatiques lorsque les seuils sont atteints.
La contamination par l'eau annule-t-elle les garanties des composants hydrauliques ?
De nombreux fabricants considèrent l'infiltration d'eau comme un échec de maintenance, ce qui peut annuler la garantie des pompes, moteurs et valves. Maintenir des dossiers documentés d'analyses d'huile démontrant un contrôle constant de l'humidité protège les réclamations de garantie et soutient les enquêtes sur les causes profondes en cas de défaillances. Une documentation proactive est votre meilleure défense.
Combien de temps faut-il pour éliminer l'eau d'un fluide hydraulique par déshydratation sous vide ?
La durée dépend du volume du système, du ppm initial, du ppm cible et de la capacité de traitement de l'unité. À titre de référence pratique, un système typique de 200 gallons avec un départ à 1 000 ppm peut descendre en dessous de 100 ppm en 8–24 heures de circulation continue en boucle fermée. Les systèmes plus grands ou les niveaux de contamination initiale plus élevés prolongent proportionnellement le délai.
Quelle est la différence entre la contamination d'un fluide hydraulique par l'eau et par l'air ?
L'eau provoque la corrosion, l'épuisement des additifs et la défaillance du film de lubrification. L'air entraîné provoque la cavitation, une réponse spongieuse des actionneurs et une dégradation thermique par chauffage par compression adiabatique. Les deux nécessitent des méthodes d'élimination distinctes — déshydratation pour l'eau, purge correcte du système et mesures anti-mousse pour l'air — mais partagent des causes profondes communes, notamment une mauvaise étanchéité, des cycles thermiques et une conception inadéquate du réservoir.



