

A água é classificada como o segundo contaminante mais destrutivo em sistemas hidráulicos, ficando atrás apenas de partículas sólidas. Mesmo pequenas concentrações de umidade aceleram a oxidação, removem pacotes de aditivos e desencadeiam cascatas de corrosão que comprometem bombas, válvulas e atuadores. Este guia aborda métodos profissionais para diagnosticar, remover e prevenir a contaminação do fluido hidráulico causada pela entrada de água.
Seja você responsável por uma frota de equipamentos móveis ou pela manutenção de uma unidade hidráulica centralizada em uma planta de fabricação, os procedimentos abaixo ajudarão a restaurar a integridade do fluido e a proteger ativos críticos.
Compreendendo a Contaminação por Água em Sistemas Hidráulicos
Tipos de Contaminação da Água (Dissolvida, Emulsionada, Água Livre)
A água existe no óleo hidráulico em três estados distintos. Água dissolvida está molecularmente dispersa dentro do fluido, invisível a olho nu, e geralmente presente abaixo do ponto de saturação—frequentemente 200–300 ppm dependendo da base do óleo e da temperatura. Água emulsionada forma uma suspensão estável de microgotículas que dá ao fluido uma aparência leitosa ou turva. Água livre se deposita nos pontos mais baixos do reservatório como uma fase separada.
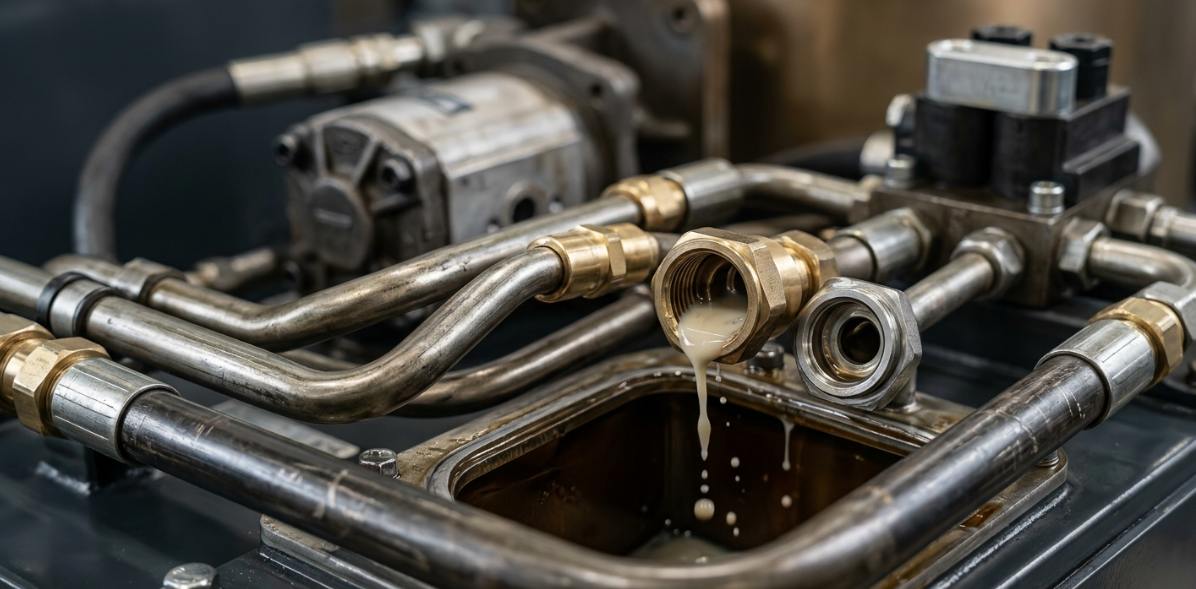
A água emulsionada é amplamente reconhecida como a forma mais prejudicial para o desgaste de componentes. As microgotículas passam por folgas em bombas e válvulas, colapsando sob pressão e causando micropitting e erosão. Os padrões de limpeza ISO 4406, quando combinados com especificações de umidade, geralmente exigem menos de 100 ppm em sistemas servo-proporcionais e abaixo de 200 ppm para hidráulica industrial geral.
Fontes Comuns de Entrada de Água em Equipamentos Hidráulicos
- Ciclagem térmica e respiração do reservatório: À medida que a temperatura do fluido flutua, o reservatório aspira ar ambiente através dos respiradores. A umidade condensa em superfícies internas mais frias, introduzindo umidade a cada ciclo térmico.
- Vedantes falhados e componentes desgastados: Vedantes de haste de cilindro degradados, tampas de respiradores danificadas e tampas de inspeção corroídas criam caminhos diretos para falhas na prevenção de entrada de água.
- Fluido de reposição contaminado: Óleo novo armazenado em tambores parcialmente preenchidos acumula condensação. Sem verificação de qualidade na entrada, essa umidade é transferida diretamente para o sistema.
- Contaminação cruzada com água de processo: Falhas em tubos de trocadores de calor, pulverização durante lavagem e eventos de inundação introduzem grandes volumes de água rapidamente.
Como a Água Danifica Componentes Hidráulicos
A água acelera a oxidação do óleo base em até dez vezes em concentrações acima de 500 ppm. Ela consome aditivos anti-desgaste e antioxidantes, reduzindo a vida útil efetiva do fluido em 30–50%. Os subprodutos ácidos resultantes atacam metais ferrosos e degradam vedantes elastoméricos.
No nível do componente, a umidade causa cavitação, micropitting em superfícies de rolamentos e fragilização por hidrogênio em aços de alta resistência. Dados da indústria mostram que manter o fluido abaixo dos níveis de umidade alvo pode prolongar a vida útil dos componentes em duas a cinco vezes. Também reduz os custos de paralisações não planejadas—custos que frequentemente excedem $10.000 por hora em indústrias de processo contínuo.
Diagnosticando Níveis de Contaminação por Água Antes do Tratamento
Indicadores Visuais e Sensoriais da Presença de Umidade
Uma aparência leitosa ou turva no óleo hidráulico é o indicador clássico de água emulsionada. Depósitos de cor ferrugem em elementos de filtro, paredes do reservatório ou plugs magnéticos indicam corrosão ativa devido à exposição prolongada à umidade. Ruídos incomuns na bomba, movimentos erráticos de atuadores ou resposta de controle esponjosa podem sinalizar cavitação ou aeração relacionadas à umidade, agravadas pela presença de água.
Métodos de Teste em Laboratório e no Local
A titulação Karl Fischer continua sendo o padrão ouro para medição precisa em ppm, oferecendo precisão dentro de ±5 ppm em laboratórios credenciados. Para avaliações rápidas em campo, o teste de crepitação (aquecendo uma gota de óleo em uma placa quente para observar a formação de bolhas) fornece uma indicação qualitativa de aprovação/reprovação conforme a metodologia ASTM D6304. Kits de teste de hidreto de cálcio oferecem leituras quantitativas portáteis adequadas para rondas de manutenção.
Para instalações que necessitam de monitoramento contínuo, sensores de umidade capacitivos ou espectroscopia infravermelha inline fornecem dados em tempo real em ppm com limiares de alarme configuráveis. Isso possibilita respostas preditivas antes que a contaminação atinja níveis críticos.
Determinando a Gravidade e a Resposta Apropriada
| Nível de Contaminação (ppm) | Criticidade do Sistema | Ação Recomendada |
|---|---|---|
| <200 ppm | Industrial padrão | Monitorar; agendar próxima amostra |
| 200–500 ppm | Qualquer | Tratar in-situ (desidratação a vácuo ou coalescência) |
| >500 ppm | Qualquer | Drenagem do reservatório hidráulico e limpeza completa do sistema |
| >200 ppm | Servo/proporcional | Tratamento imediato para atingir a meta de <50 ppm |
Quando a contaminação excede os limites de oxidação do fluido ou número de acidez—ou quando áreas mortas e pontos baixos impedem um tratamento in-situ eficaz—um procedimento completo de limpeza do sistema torna-se o único caminho viável para a restauração.
Método 1 — Desidratação a Vácuo (Mais Eficaz para Sistemas em Serviço)
Como Funciona a Desidratação a Vácuo
A desidratação a vácuo funciona porque o ponto de ebulição da água cai drasticamente sob pressão reduzida. A 25 polegadas de mercúrio de vácuo, a água ferve a aproximadamente 133°F (56°C)—muito abaixo das temperaturas que degradariam o óleo hidráulico. O processo extrai simultaneamente água dissolvida, emulsionada e livre. Também remove gases dissolvidos e contaminantes voláteis leves.
As unidades modernas de desidratação a vácuo rotineiramente reduzem o teor de umidade para menos de 50 ppm em uma única passagem. Isso faz dela a tecnologia mais eficaz para remoção de umidade em aplicações de óleo hidráulico que exigem metas rigorosas de limpeza.
Procedimento de Desidratação a Vácuo Passo a Passo
- Dimensionamento do equipamento: Selecione uma unidade com uma taxa de fluxo mínima que processe o volume total do sistema a cada 2–4 horas. Para um reservatório de 200 galões, almeje uma capacidade de 50–100 GPH.
- Conexão: Configure em um arranjo de circuito fechado. Extraia do ponto de drenagem mais baixo do reservatório e retorne o fluido para a extremidade oposta acima do nível do fluido para maximizar a exposição.
- Configuração de parâmetros: Ajuste a temperatura de entrada para 140–160°F (60–71°C), o nível de vácuo para 25–28 inHg e a taxa de fluxo conforme as especificações do fabricante.
- Circulação: Execute continuamente, coletando amostras em intervalos de 4 horas. Calcule a duração esperada com base no ppm inicial, ppm alvo e na eficiência da unidade.
- Verificação: Confirme o teor final de umidade por meio da titulação Karl Fischer antes da desconexão. Documente os resultados para os registros de manutenção.
Quando Escolher a Desidratação a Vácuo em vez de Outros Métodos
A desidratação a vácuo é a escolha preferida para sistemas de grande volume, tratamento em serviço sem interrupção e aplicações que exigem metas de ppm muito baixas. Suas limitações: custo mais elevado de aquisição de equipamento e a necessidade de operadores treinados que compreendam as relações entre vácuo e temperatura.
Método 2 — Filtração Coalescente e Absorvente
Separadores Coalescentes para Água Livre e Emulsionada
Os separadores coalescentes utilizam mídias hidrofílicas e hidrofóbicas em estágios para unir microgotículas em massas maiores que a gravidade pode separar. Essas unidades alcançam uma eficiência de remoção superior a 95% para água livre e lidam bem com contaminação emulsionada. Elas têm impacto mínimo na umidade dissolvida abaixo dos níveis de saturação, no entanto.
Dimensione o coalescedor para a vazão máxima do sistema com uma margem de segurança. Exceder a vazão nominal causa bypass—empurrando a água emulsionada através do leito de mídia sem tempo de residência adequado para a coalescência.
Elementos de Filtro Absorvente para Remoção de Umidade Dissolvida
Os elementos de mídia de polímero superabsorvente (SAP) capturam água dissolvida por meio de ligação química. Eles funcionam bem como uma etapa de polimento após a coalescência ou como uma solução independente para sistemas ligeiramente acima do nível alvo em ppm. As opções de posicionamento incluem carcaças de filtro em linha de retorno, carrinhos de filtração offline e filtros tipo dessecante em reservatórios.
Monitore a saturação por meio de indicadores visuais (elementos que mudam de cor) ou ganho de peso. Os elementos típicos de SAP absorvem de 30 a 50 vezes seu peso em água antes de necessitarem de substituição.
Método 3 — Drenagem do Reservatório Hidráulico e Lavagem Completa do Sistema
Quando é Necessário um Drenagem e Lavagem Completa
Eventos de contaminação grave—inundações, falhas catastróficas de vedação, rompimentos de refrigerante—demandam substituição completa do fluido. O mesmo se aplica quando a análise de óleo revela níveis de oxidação ou números de acidez que excedem os limites de condenação; o tratamento in loco não pode restaurar a química do fluido. Sistemas com zonas mortas extensas, longos trechos de tubulação ou pontos baixos inacessíveis que retêm água livre também exigem evacuação completa.
Procedimento de Lavagem do Sistema — Passo a Passo
- Desligamento seguro: Desenergize e despressurize o sistema. Bloqueie todas as fontes de energia conforme os procedimentos específicos de LOTO do local.
- Drenagem nos pontos mais baixos: Abra todas as válvulas de drenagem, remova tampas de inspeção e incline ou aspire o fluido residual de zonas mortas e extremidades de hastes de cilindros.
- Limpeza do interior do reservatório: Limpe as superfícies com panos sem fiapos. Remova lodo, ferrugem e biofilme. Substitua todos os elementos de respiro e filtros.
- Carregar com fluido de lavagem: Utilize um óleo de lavagem de baixa viscosidade compatível. Circule em velocidade de fluxo turbulento (número de Reynolds superior a 4000) para limpar as paredes dos tubos e remover contaminantes.
- Amostrar e verificar: Monitore a contagem de partículas e a umidade em intervalos regulares. Continue a lavagem até que o fluido atenda aos padrões ISO 4406 e aos alvos de ppm em duas amostras consecutivas.
- Preenchimento final: Drene completamente o óleo de lavagem. Carregue o sistema com óleo hidráulico novo e pré-filtrado, verificado para conteúdo de umidade abaixo de 100 ppm na introdução. Elimine o ar, ciclando os atuadores, e recomissione conforme os procedimentos do OEM.
Método 4 — Separação Centrífuga e Desumidificação do Espaço de Cabeça
Purificadores Centrífugos de Alta Velocidade
Separadores centrífugos são excelentes para remoção de água livre em grande quantidade de fluidos altamente contaminados. Sua capacidade de processamento os torna adequados para reservatórios hidráulicos de alto volume, onde a descontaminação rápida e grosseira é prioritária. Centrífugas têm dificuldade com água emulsificada, pois emulsões estáveis resistem à separação gravitacional, e não têm efeito sobre a umidade dissolvida.
Utilize purificação centrífuga como tratamento de primeira etapa e, em seguida, aplique desidratação a vácuo ou filtração absorvente para atingir os alvos finais de ppm.
Desumidificadores de Espaço de Cabeça e Respiradores com Dessecante
Prevenir a recontaminação é tão importante quanto a remoção inicial de umidade. Desumidificadores de espaço de cabeça condicionam o ar acima da superfície do fluido, mantendo a umidade relativa abaixo de 30% para evitar condensação durante ciclos térmicos. Respiradores híbridos com dessecante combinam mídia de gel de sílica ou peneira molecular com filtração de partículas, protegendo o reservatório contra umidade e partículas aéreas durante cada ciclo de respiração.
Mantenha os respiradores com dessecante conforme o cronograma de indicador de mudança de cor. Unidades regeneráveis reduzem os custos de consumo a longo prazo para sistemas com altas taxas de respiração.
Prevenção de Entrada de Água — Controle de Contaminação a Longo Prazo
Vedação e Atualizações de Hardware
Vedantes de haste de poliuretano atualizados e designs de limpadores de múltiplos lábios reduzem significativamente a entrada de água em ambientes externos, marítimos e de lavagem. Modificações no reservatório — bexigas de expansão seladas ou coberturas de nitrogênio com pressão positiva — eliminam completamente a condensação relacionada à respiração. Inspecione regularmente trocadores de calor de casco e tubo para detectar degradação dos tubos e prevenir eventos de cruzamento de refrigerante para óleo.
Programas de Monitoramento de Fluidos e Manutenção Preditiva
Instale sensores de umidade capacitivos em linha no retorno do reservatório com limites de alarme definidos em 50% dos limites de condenação. Isso fornece um aviso antecipado antes que a contaminação atinja níveis prejudiciais. Complemente o monitoramento em tempo real com análises laboratoriais de óleo programadas com uma frequência mínima trimestral para sistemas críticos.
Acompanhe os dados de umidade juntamente com contagens de partículas e número de acidez para construir um perfil abrangente de contaminação. Correlacionar esses parâmetros revela problemas em desenvolvimento. Um aumento de umidade combinado com um número de acidez crescente, por exemplo, indica oxidação acelerada que requer intervenção imediata.
Melhores Práticas de Armazenamento e Manuseio
Armazene tambores selados e na posição horizontal para evitar o acúmulo de água ao redor das tampas onde a condensação se acumula. Use carrinhos de transferência dedicados equipados com respiradores dessecantes e filtração de 3 microns para todas as operações de reabastecimento. Verifique a qualidade do fluido recebido com um teste Karl Fischer antes da introdução — nunca presuma que o óleo novo atende às especificações de limpeza do seu sistema.
Perguntas Frequentes (FAQ)
Qual é o teor de água aceitável no óleo hidráulico?
A maioria dos OEMs especifica 100–200 ppm como o limite superior aceitável para sistemas industriais padrão. Sistemas servo-proporcionais e de alta pressão frequentemente requerem menos de 50 ppm. Sempre consulte as diretrizes do fabricante do seu equipamento e alinhe-se aos códigos de limpeza ISO 4406 para sua aplicação específica.
É possível apenas drenar e reabastecer para remover água de um sistema hidráulico?
O dreno remove a água livre acumulada em pontos baixos. Ele deixa umidade emulsionada e dissolvida em filmes residuais de fluido que revestem as paredes dos tubos, cilindros e áreas mortas. Um procedimento completo de lavagem do sistema combinado com tecnologia dedicada de remoção de umidade — como desidratação a vácuo — é necessário para uma descontaminação completa. Simplesmente drenar e reabastecer geralmente deixa 10–30% da contaminação original no sistema.
Com que frequência o fluido hidráulico deve ser testado para umidade?
No mínimo, teste trimestralmente para sistemas industriais padrão. Testes mensais são adequados para equipamentos que operam ao ar livre, em ambientes de alta umidade ou sujeitos a ciclos térmicos frequentes. Sistemas críticos se beneficiam de sensores de umidade contínuos em linha que fornecem dados de ppm em tempo real e alertas automáticos quando os limites são alcançados.
A contaminação por água anula as garantias de componentes hidráulicos?
Muitos fabricantes classificam a entrada de água como uma falha de manutenção, o que pode anular a cobertura da garantia para bombas, motores e válvulas. Manter registros documentados de análise de óleo que demonstrem controle consistente de umidade protege reivindicações de garantia e apoia investigações de causa raiz quando ocorrem falhas. A documentação proativa é sua melhor defesa.
Quanto tempo leva a desidratação a vácuo para remover água do fluido hidráulico?
A duração depende do volume do sistema, ppm inicial, ppm alvo e capacidade de processamento da unidade. Como referência prática, um sistema típico de 200 galões começando com 1.000 ppm pode atingir menos de 100 ppm dentro de 8–24 horas de circulação contínua em loop fechado. Sistemas maiores ou níveis iniciais de contaminação mais elevados prolongam o cronograma proporcionalmente.
Qual é a diferença entre contaminação do fluido hidráulico por água e por ar?
A água causa corrosão, depleção de aditivos e falha do filme de lubrificação. O ar retido causa cavitação, resposta esponjosa dos atuadores e degradação térmica por aquecimento de compressão adiabática. Ambos requerem métodos distintos de remoção — desidratação para água, sangria adequada do sistema e medidas anti-espuma para ar — mas compartilham causas comuns, incluindo vedação inadequada, ciclos térmicos e projeto inadequado do reservatório.



