

El agua es el segundo contaminante más destructivo en los sistemas hidráulicos, solo superado por las partículas. Incluso pequeñas concentraciones de humedad aceleran la oxidación, eliminan paquetes de aditivos y desencadenan cascadas de corrosión que comprometen bombas, válvulas y actuadores. Esta guía cubre métodos profesionales para diagnosticar, eliminar y prevenir la contaminación del fluido hidráulico causada por la entrada de agua.
Ya sea que administre una flota de equipos móviles o mantenga una unidad de potencia hidráulica centralizada en una planta de fabricación, los procedimientos a continuación le ayudarán a restaurar la integridad del fluido y proteger activos críticos.
Comprendiendo la Contaminación por Agua en los Sistemas Hidráulicos
Tipos de contaminación por agua (disuelta, emulsificada, agua libre)
El agua existe en el aceite hidráulico en tres estados distintos. El agua disuelta está molecularmente dispersa dentro del fluido, es invisible al ojo humano y típicamente está presente por debajo del punto de saturación—a menudo entre 200 y 300 ppm dependiendo de la base del aceite y la temperatura. El agua emulsificada forma una suspensión estable de microgotas que da al fluido una apariencia lechosa o turbia. El agua libre se asienta en los puntos más bajos del depósito como una fase separada.
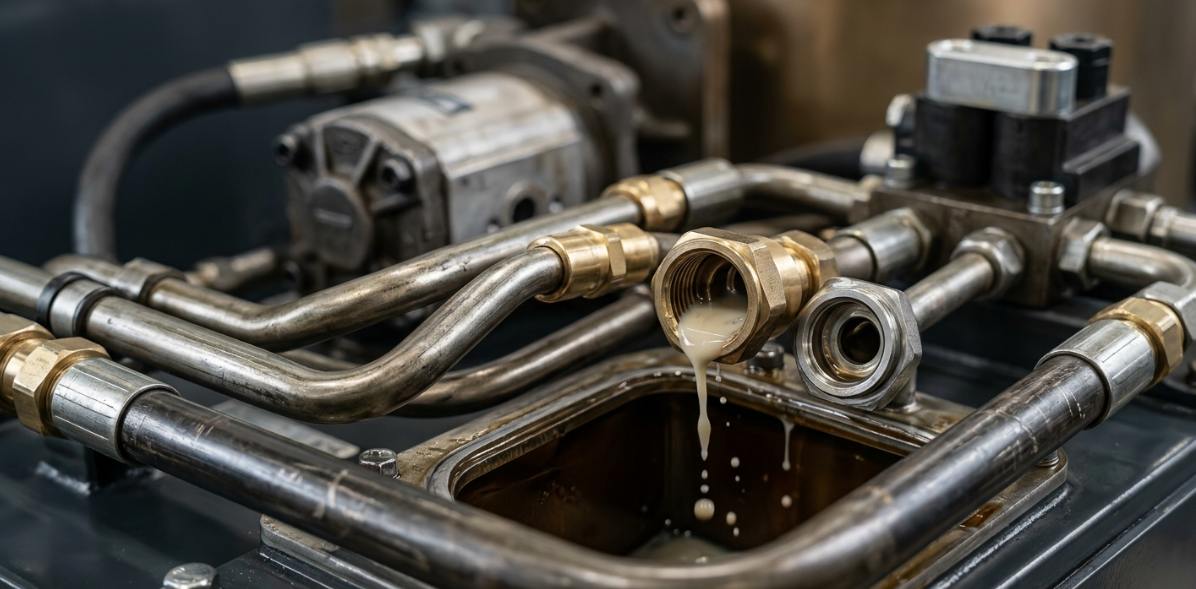
El agua emulsificada es ampliamente reconocida como la forma más dañina para el desgaste de los componentes. Las microgotas pasan a través de las holguras en bombas y válvulas, colapsando bajo presión y causando micropitting y erosión. Los estándares de limpieza ISO 4406, cuando se combinan con especificaciones de humedad, típicamente requieren menos de 100 ppm en sistemas servo-proporcionales y por debajo de 200 ppm para hidráulica industrial general.
Fuentes comunes de ingreso de agua en equipos hidráulicos
- Ciclo térmico y respiración del depósito: A medida que fluctúa la temperatura del fluido, el depósito aspira aire ambiente a través de los respiraderos. La humedad se condensa en las superficies internas más frías, introduciendo humedad con cada ciclo térmico.
- Sellos fallidos y componentes desgastados: Los sellos de varilla de cilindro degradados, las tapas de respiradero dañadas y las cubiertas de inspección corroídas crean vías directas para fallos en la prevención del ingreso de agua.
- Fluido de reemplazo contaminado: El aceite nuevo almacenado en tambores parcialmente llenos acumula condensación. Sin una verificación de calidad entrante, esta humedad se transfiere directamente al sistema.
- Contaminación cruzada con agua de proceso: Fallos en los tubos del intercambiador de calor, pulverización durante el lavado y eventos de inundación introducen agua a granel rápidamente.
Cómo el agua daña los componentes hidráulicos
El agua acelera la oxidación del aceite base hasta diez veces a concentraciones superiores a 500 ppm. Agota los aditivos antidesgaste y antioxidantes, reduciendo la vida útil efectiva del fluido en un 30–50%. Los subproductos ácidos resultantes atacan los metales ferrosos y degradan los sellos elastoméricos.
A nivel de componentes, la humedad provoca cavitación, micropitting en superficies de rodamientos y fragilización por hidrógeno en aceros de alta resistencia. Los datos de la industria muestran que mantener el fluido por debajo de los niveles de humedad objetivo puede extender la vida útil de los componentes de dos a cinco veces. También reduce los costos de tiempo de inactividad no planificado—costos que frecuentemente superan los $10,000 por hora en industrias de proceso continuo.
Diagnóstico de los niveles de contaminación por agua antes del tratamiento
Indicadores visuales y sensoriales de la presencia de humedad
Una apariencia lechosa o turbia en el aceite hidráulico es el indicador clásico de agua emulsionada. Los depósitos de color óxido en los elementos del filtro, las paredes del depósito o los tapones magnéticos apuntan a una corrosión activa por exposición sostenida a la humedad. Un ruido inusual de la bomba, movimientos erráticos del actuador o una respuesta de control esponjosa pueden señalar cavitación o aireación relacionada con la humedad, agravada por el agua.
Métodos de prueba en laboratorio y en sitio
La titulación Karl Fischer sigue siendo el estándar de oro para la medición precisa en ppm, ofreciendo una precisión dentro de ±5 ppm en laboratorios acreditados. Para una evaluación rápida en campo, la prueba de chisporroteo (calentar una gota de aceite en una placa caliente para observar la formación de burbujas) proporciona una indicación cualitativa de aprobación/rechazo según la metodología ASTM D6304. Los kits de prueba de hidruro de calcio ofrecen lecturas cuantitativas portátiles adecuadas para rondas de mantenimiento.
Para instalaciones que necesitan monitoreo continuo, los sensores de humedad capacitivos o la espectroscopia infrarroja en línea proporcionan datos en tiempo real en ppm con umbrales de alarma configurables. Esto permite respuestas predictivas antes de que la contaminación alcance niveles críticos.
Determinación de la gravedad y la respuesta adecuada
| Nivel de contaminación (ppm) | Criticidad del sistema | Acción recomendada |
|---|---|---|
| <200 ppm | Industrial estándar | Monitorear; programar la próxima muestra |
| 200–500 ppm | Cualquiera | Tratar in situ (deshidratación al vacío o coalescencia) |
| >500 ppm | Cualquiera | Drenaje del depósito hidráulico y lavado completo del sistema |
| >200 ppm | Servo/proporcional | Tratamiento inmediato para alcanzar un objetivo de <50 ppm |
Cuando la contaminación excede los límites de oxidación del fluido o del número de acidez—o cuando las zonas muertas y los puntos bajos impiden un tratamiento in situ efectivo—un procedimiento completo de lavado del sistema se convierte en la única opción viable para la restauración.
Método 1 — Deshidratación al Vacío (Más Efectivo para Sistemas en Servicio)
Cómo Funciona la Deshidratación al Vacío
La deshidratación por vacío funciona porque el punto de ebullición del agua disminuye drásticamente bajo presión reducida. A 25 pulgadas de vacío de mercurio, el agua hierve aproximadamente a 133°F (56°C)—muy por debajo de las temperaturas que degradarían el aceite hidráulico. El proceso extrae simultáneamente agua disuelta, emulsificada y libre. También elimina gases disueltos y contaminantes volátiles ligeros.
Las unidades modernas de deshidratación por vacío reducen rutinariamente el contenido de humedad a menos de 50 ppm en una sola pasada. Esto la convierte en la tecnología más eficaz para la eliminación de humedad en aplicaciones de aceite hidráulico que requieren objetivos estrictos de limpieza.
Procedimiento de Deshidratación por Vacío Paso a Paso
- Dimensionamiento del equipo: Seleccione una unidad con una capacidad de flujo mínima que procese el volumen total del sistema cada 2–4 horas. Para un depósito de 200 galones, apunte a una capacidad de 50–100 GPH.
- Conexión: Configure en un arreglo de bucle renal. Extraiga del punto de drenaje más bajo del depósito y devuelva el fluido al extremo opuesto por encima del nivel del fluido para maximizar la exposición.
- Configuración de parámetros: Establezca la temperatura de entrada entre 140–160°F (60–71°C), el nivel de vacío entre 25–28 inHg y la tasa de flujo según las especificaciones del fabricante.
- Circulación: Funcione de manera continua, muestreando a intervalos de 4 horas. Calcule la duración esperada según el ppm inicial, el ppm objetivo y la eficiencia de la unidad.
- Verificación: Confirme el contenido final de humedad mediante titulación Karl Fischer antes de la desconexión. Documente los resultados para los registros de mantenimiento.
Cuándo Elegir Deshidratación por Vacío Sobre Otros Métodos
La deshidratación por vacío es la opción preferida para sistemas de gran volumen, tratamiento en servicio sin interrupción y aplicaciones que requieren objetivos de ppm muy bajos. Sus limitaciones: mayor costo de adquisición de equipos y la necesidad de operadores capacitados que comprendan las relaciones entre vacío y temperatura.
Método 2 — Filtración Coalescente y Absorbente
Separadores Coalescentes para Agua Libre y Emulsificada
Los separadores coalescentes utilizan medios hidrofílicos e hidrofóbicos en etapas para fusionar microgotas en masas más grandes que la gravedad puede separar. Estas unidades logran una eficiencia de eliminación superior al 95% para agua libre y manejan bien la contaminación emulsionada. Tienen un impacto mínimo en la humedad disuelta por debajo de los niveles de saturación.
Dimensione el coalescente para la tasa de flujo máxima del sistema con un margen de seguridad. Superar el flujo nominal provoca bypass, empujando agua emulsionada más allá del lecho del medio sin el tiempo de residencia adecuado para la coalescencia.
Elementos de Filtro Absorbente para la Eliminación de Humedad Disuelta
Los elementos de medios de polímero súper absorbente (SAP) capturan agua disuelta mediante enlaces químicos. Funcionan bien como una etapa de pulido después de la coalescencia o como una solución independiente para sistemas ligeramente por encima del objetivo en ppm. Las opciones de colocación incluyen carcasas de filtro en la línea de retorno, carros de filtración fuera de línea y filtros respiradores tipo desecante en los depósitos.
Monitoree la saturación mediante indicadores visuales (elementos que cambian de color) o aumento de peso. Los elementos SAP típicos absorben de 30 a 50 veces su peso en agua antes de requerir reemplazo.
Método 3 — Drenaje del Depósito Hidráulico y Vaciamiento Completo del Sistema
Cuando es Necesario un Drenaje y Vaciamiento Completo
Los eventos de contaminación grave, como inundaciones, fallos catastróficos de sellos o rupturas de refrigerante, requieren un reemplazo completo del fluido. Lo mismo aplica cuando el análisis de aceite revela niveles de oxidación o números de acidez que superan los límites de condena; el tratamiento in situ no puede restaurar la química del fluido. Los sistemas con zonas muertas extensas, tuberías largas o puntos bajos inaccesibles que atrapan agua libre también requieren una evacuación completa.
Procedimiento de Vaciamiento del Sistema — Paso a Paso
- Apagado seguro: Desenergice y despresurice el sistema. Bloquee todas las fuentes de energía según los procedimientos LOTO específicos del sitio.
- Drene en los puntos más bajos: Abra todas las válvulas de drenaje, retire las cubiertas de inspección y incline o aspire el fluido residual de las zonas muertas y los extremos de los vástagos de los cilindros.
- Limpie el interior del depósito: Limpie las superficies con paños sin pelusa. Elimine lodos, óxido y biopelículas. Reemplace todos los elementos respiradores y filtros.
- Carga con fluido de lavado: Utilice un aceite de lavado compatible de baja viscosidad. Circule a una velocidad de flujo turbulento (número de Reynolds superior a 4000) para limpiar las paredes de las tuberías y desalojar contaminantes.
- Muestreo y verificación: Controle los recuentos de partículas y la humedad a intervalos regulares. Continúe el lavado hasta que el fluido cumpla con los objetivos de ISO 4406 y ppm en dos muestras consecutivas.
- Llenado final: Drene completamente el aceite de lavado. Cargue el sistema con aceite hidráulico fresco y prefiltrado, verificado con un contenido de humedad inferior a 100 ppm al momento de la introducción. Purge el aire, haga ciclos con los actuadores y vuelva a poner en servicio según los procedimientos del OEM.
Método 4 — Separación centrífuga y deshumidificación del espacio de cabeza
Purificadores centrífugos de alta velocidad
Los separadores centrífugos son excelentes para la eliminación de agua libre a granel de fluidos altamente contaminados. Su capacidad de procesamiento los hace adecuados para depósitos hidráulicos de gran volumen donde la descontaminación rápida y general es la prioridad. Sin embargo, los centrifugadores tienen dificultades con el agua emulsionada—las emulsiones estables resisten la separación gravitacional—y no tienen efecto sobre la humedad disuelta.
Utilice la purificación centrífuga como un tratamiento de primera etapa, seguido de deshidratación al vacío o filtración absorbente para alcanzar los objetivos finales de ppm.
Deshumidificadores de espacio de cabeza y respiradores desecantes
Prevenir la recontaminación es tan importante como la eliminación inicial de la humedad. Los deshumidificadores de espacio de cabeza acondicionan el aire sobre la superficie del fluido, manteniendo la humedad relativa por debajo del 30% para evitar la condensación durante los ciclos térmicos. Los respiradores desecantes híbridos combinan medios de gel de sílice o tamiz molecular con filtración de partículas, protegiendo el depósito tanto de la humedad como de las partículas en suspensión durante cada ciclo de respiración.
Mantenga los respiradores desecantes según un programa basado en indicadores de cambio de color. Las unidades regenerables reducen los costos de consumibles a largo plazo para sistemas con altas tasas de respiración.
Prevención de ingreso de agua — Control de contaminación a largo plazo
Mejoras en sellado y hardware
Los sellos de varilla de poliuretano mejorados y los diseños de limpiadores de múltiples labios reducen significativamente la entrada de agua en entornos exteriores, marinos y de lavado. Las modificaciones del depósito — vejigas de expansión selladas o mantos de nitrógeno a presión positiva — eliminan por completo la condensación relacionada con la respiración. Inspeccione regularmente los intercambiadores de calor de carcasa y tubos para detectar degradación en los tubos y prevenir eventos de cruce de refrigerante a aceite.
Programas de Monitoreo de Fluidos y Mantenimiento Predictivo
Instale sensores de humedad capacitivos en línea en la línea de retorno del depósito con umbrales de alarma establecidos al 50% de los límites de condena. Esto proporciona una advertencia temprana antes de que la contaminación alcance niveles dañinos. Complemente el monitoreo en tiempo real con análisis de aceite en laboratorio programados al menos trimestralmente para sistemas críticos.
Analice los datos de humedad junto con los conteos de partículas y el número de acidez para construir un perfil integral de contaminación. Correlacionar estos parámetros revela problemas en desarrollo. Un aumento de humedad combinado con un incremento en el número de acidez, por ejemplo, indica una oxidación acelerada que requiere intervención inmediata.
Mejores Prácticas de Almacenamiento y Manejo
Almacene los tambores sellados y en posición horizontal para evitar la acumulación de agua alrededor de los tapones donde se recoge la condensación. Use carros de transferencia dedicados equipados con respiradores desecantes y filtración de 3 micrones para todas las operaciones de recarga. Verifique la calidad del fluido entrante con una prueba de Karl Fischer antes de la introducción — nunca asuma que el aceite nuevo cumple con las especificaciones de limpieza de su sistema.
Preguntas Frecuentes (FAQ)
¿Cuál es el contenido aceptable de agua en el aceite hidráulico?
La mayoría de los OEM especifican entre 100–200 ppm como el límite superior aceptable para sistemas industriales estándar. Los sistemas servo-proporcionales y de alta presión a menudo requieren menos de 50 ppm. Siempre consulte las directrices del fabricante de su equipo y alinéese con los códigos de limpieza ISO 4406 para su aplicación específica.
¿Se puede simplemente drenar y rellenar para eliminar el agua de un sistema hidráulico?
El drenaje elimina el agua libre acumulada en los puntos bajos. Deja humedad emulsionada y disuelta en las películas residuales de fluido que recubren las paredes de las tuberías, los cilindros y las zonas muertas. Un procedimiento completo de lavado del sistema combinado con tecnología dedicada a la eliminación de humedad — como la deshidratación al vacío — es necesario para una descontaminación completa. El simple drenaje y relleno típicamente deja entre el 10–30% de la contaminación original en su lugar.
¿Con qué frecuencia se debe analizar el fluido hidráulico para detectar humedad?
Como mínimo, realice pruebas trimestrales para sistemas industriales estándar. Las pruebas mensuales son adecuadas para equipos que operan al aire libre, en ambientes de alta humedad o sujetos a ciclos térmicos frecuentes. Los sistemas críticos se benefician de sensores de humedad en línea continuos que proporcionan datos en tiempo real en ppm y alertas automáticas cuando se alcanzan los umbrales.
¿La contaminación por agua anula las garantías de los componentes hidráulicos?
Muchos fabricantes clasifican la entrada de agua como una falla de mantenimiento, lo que puede anular la cobertura de garantía para bombas, motores y válvulas. Mantener registros documentados de análisis de aceite que demuestren un control constante de la humedad protege las reclamaciones de garantía y respalda las investigaciones de causas raíz cuando ocurren fallas. La documentación proactiva es su mejor defensa.
¿Cuánto tiempo lleva la deshidratación al vacío para eliminar el agua del fluido hidráulico?
La duración depende del volumen del sistema, el ppm inicial, el ppm objetivo y la capacidad de procesamiento de la unidad. Como referencia práctica, un sistema típico de 200 galones con un inicio de 1,000 ppm puede alcanzar menos de 100 ppm dentro de 8–24 horas de circulación continua en bucle cerrado. Los sistemas más grandes o los niveles iniciales de contaminación más altos extienden el tiempo proporcionalmente.
¿Cuál es la diferencia entre la contaminación del fluido hidráulico por agua y por aire?
El agua causa corrosión, agotamiento de aditivos y falla de la película lubricante. El aire atrapado causa cavitación, respuesta esponjosa de los actuadores y degradación térmica a través del calentamiento por compresión adiabática. Ambos requieren métodos de eliminación distintos — deshidratación para el agua, purga adecuada del sistema y medidas antiespumantes para el aire — pero comparten causas raíz comunes, incluyendo sellado deficiente, ciclos térmicos y diseño inadecuado del depósito.



