

L'acqua è il secondo contaminante più distruttivo nei sistemi idraulici, superata solo dalle particelle solide. Anche piccole concentrazioni di umidità accelerano l'ossidazione, degradano i pacchetti di additivi e innescano processi corrosivi che compromettono pompe, valvole e attuatori. Questa guida copre metodi professionali per diagnosticare, rimuovere e prevenire la contaminazione del fluido idraulico causata dall'ingresso di acqua.
Che tu gestisca una flotta di attrezzature mobili o mantenga un'unità di potenza idraulica centralizzata in un impianto di produzione, le procedure seguenti ti aiuteranno a ripristinare l'integrità del fluido e a proteggere beni critici.
Comprendere la contaminazione da acqua nei sistemi idraulici
Tipi di contaminazione dell'acqua (dissolta, emulsificata, acqua libera)
L'acqua è presente nell'olio idraulico in tre stati distinti. L'acqua dissolta è dispersa a livello molecolare all'interno del fluido, invisibile a occhio nudo e tipicamente presente al di sotto del punto di saturazione—spesso 200–300 ppm a seconda della base e della temperatura. L'acqua emulsificata forma una sospensione stabile di micro-gocce che conferisce al fluido un aspetto lattiginoso o torbido. L'acqua libera si deposita nei punti più bassi del serbatoio come una fase separata.
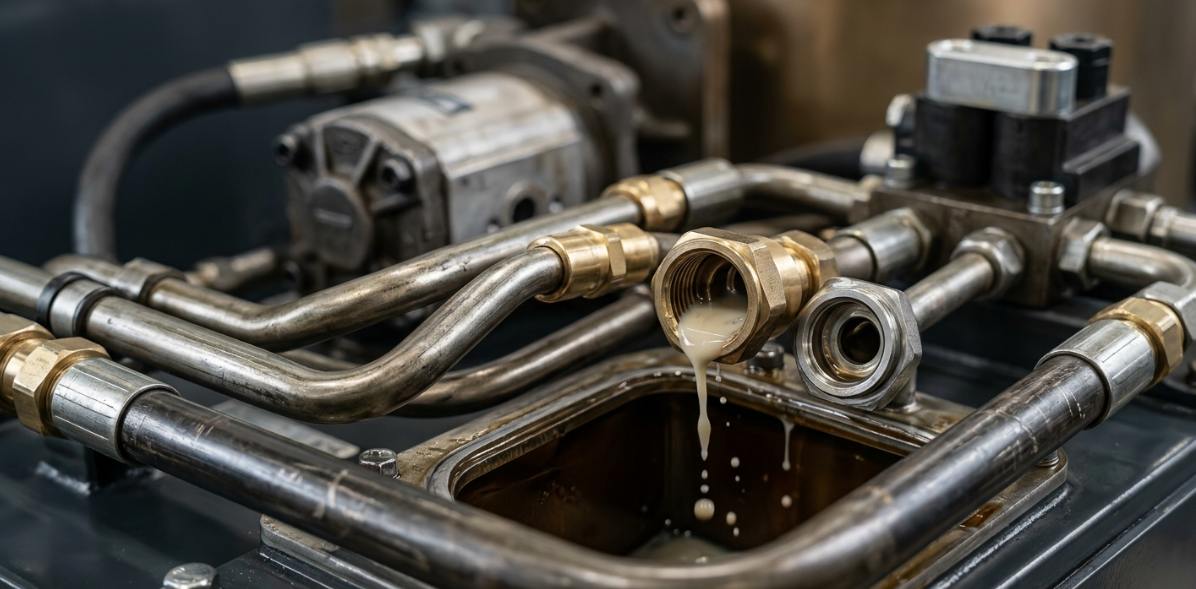
L'acqua emulsificata è ampiamente riconosciuta come la forma più dannosa per l'usura dei componenti. Le micro-gocce attraversano le tolleranze di pompe e valvole, collassando sotto pressione e causando micro-pitting ed erosione. Gli standard di pulizia ISO 4406, combinati con specifiche di umidità, richiedono tipicamente meno di 100 ppm nei sistemi servo-proporzionali e meno di 200 ppm per l'idraulica industriale generale.
Fonti comuni di ingresso dell'acqua nei sistemi idraulici
- Ciclo termico e respirazione del serbatoio: Quando la temperatura del fluido varia, il serbatoio aspira aria ambiente attraverso i filtri di sfiato. L'umidità si condensa sulle superfici interne più fredde, introducendo umidità a ogni ciclo termico.
- Guarnizioni difettose e componenti usurati: Guarnizioni del cilindro degradate, tappi di sfiato danneggiati e coperchi di ispezione corrosi creano percorsi diretti per il fallimento della prevenzione dell'ingresso dell'acqua.
- Fluido di ricambio contaminato: L'olio nuovo conservato in fusti parzialmente pieni accumula condensa. Senza una verifica della qualità in ingresso, questa umidità si trasferisce direttamente nel sistema.
- Contaminazione incrociata con acqua di processo: Guasti nei tubi degli scambiatori di calore, spruzzi durante il lavaggio e inondazioni introducono rapidamente grandi quantità di acqua.
Come l'acqua danneggia i componenti idraulici
L'acqua accelera l'ossidazione dell'olio base fino a dieci volte a concentrazioni superiori a 500 ppm. Consuma gli additivi anti-usura e antiossidanti, riducendo la vita utile del fluido del 30–50%. I sottoprodotti acidi risultanti attaccano i metalli ferrosi e degradano le guarnizioni elastomeriche.
A livello di componenti, l'umidità provoca cavitazione, micro-pitting sulle superfici dei cuscinetti e fragilità da idrogeno negli acciai ad alta resistenza. I dati del settore mostrano che mantenere il fluido al di sotto dei livelli target di umidità può estendere la vita dei componenti da due a cinque volte. Riduce anche i costi di fermo macchina non pianificati—costi che spesso superano i $10.000 all'ora nelle industrie a processo continuo.
Diagnosi dei livelli di contaminazione dell'acqua prima del trattamento
Indicatori visivi e sensoriali della presenza di umidità
Un aspetto lattiginoso o torbido nell'olio idraulico è il classico indicatore di acqua emulsionata. Depositi di colore ruggine sugli elementi filtranti, sulle pareti del serbatoio o sui tappi magnetici indicano una corrosione attiva dovuta a un'esposizione prolungata all'umidità. Un rumore insolito della pompa, movimenti irregolari degli attuatori o una risposta di controllo spugnosa possono segnalare cavitazione o aerazione legate all'umidità, aggravate dalla presenza di acqua.
Metodi di test in laboratorio e sul campo
La titolazione Karl Fischer rimane lo standard di riferimento per misurazioni precise in ppm, offrendo un'accuratezza entro ±5 ppm nei laboratori accreditati. Per una valutazione rapida sul campo, il test crackle (riscaldando una goccia d'olio su una piastra calda per osservare la formazione di bolle) fornisce un'indicazione qualitativa di superamento/non superamento secondo la metodologia ASTM D6304. I kit di test al calcio idruro offrono letture quantitative portatili adatte per i giri di manutenzione.
Per le strutture che necessitano di monitoraggio continuo, i sensori di umidità capacitivi o la spettroscopia infrarossa in linea forniscono dati in tempo reale in ppm con soglie di allarme configurabili. Questo consente risposte predittive prima che la contaminazione raggiunga livelli critici.
Determinare la gravità e la risposta appropriata
| Livello di contaminazione (ppm) | Criticità del sistema | Azione raccomandata |
|---|---|---|
| <200 ppm | Industriale standard | Monitorare; programmare il prossimo campionamento |
| 200–500 ppm | Qualsiasi | Trattamento in situ (disidratazione sottovuoto o coalescenza) |
| >500 ppm | Qualsiasi | Svuotamento del serbatoio idraulico e lavaggio completo del sistema |
| >200 ppm | Servo/proporzionale | Trattamento immediato per raggiungere un obiettivo di <50 ppm |
Quando la contaminazione supera i limiti di ossidazione del fluido o del numero di acidità—o quando i punti morti e i punti bassi impediscono un trattamento in situ efficace—una procedura di lavaggio completo del sistema diventa l'unica soluzione praticabile per il ripristino.
Metodo 1 — Disidratazione Sottovuoto (Più Efficace per Sistemi in Servizio)
Come Funziona la Disidratazione Sottovuoto
La disidratazione sotto vuoto funziona perché il punto di ebollizione dell'acqua diminuisce drasticamente sotto pressione ridotta. A 25 pollici di mercurio di vuoto, l'acqua bolle a circa 133°F (56°C)—ben al di sotto delle temperature che degraderebbero l'olio idraulico. Il processo estrae simultaneamente acqua disciolta, emulsionata e libera. Rimuove anche gas disciolti e contaminanti volatili leggeri.
Le moderne unità di disidratazione sotto vuoto riducono regolarmente il contenuto di umidità a meno di 50 ppm in un singolo passaggio. Questo la rende la tecnologia più efficace per la rimozione dell'umidità nelle applicazioni di olio idraulico che richiedono obiettivi di pulizia rigorosi.
Procedura Passo-Passo per la Disidratazione Sotto Vuoto
- Dimensionamento dell'attrezzatura: Selezionare un'unità con una portata minima in grado di elaborare l'intero volume del sistema ogni 2–4 ore. Per un serbatoio da 200 galloni, puntare a una capacità di 50–100 GPH.
- Connessione: Configurare in un circuito a ricircolo. Prelevare dal punto di drenaggio più basso del serbatoio e restituire il fluido all'estremità opposta sopra il livello del fluido per massimizzare l'esposizione.
- Impostazione dei parametri: Impostare la temperatura di ingresso a 140–160°F (60–71°C), il livello di vuoto a 25–28 inHg e la portata secondo le specifiche del produttore.
- Circolazione: Far funzionare continuamente, campionando a intervalli di 4 ore. Calcolare la durata prevista in base ai ppm iniziali, ai ppm target e al livello di efficienza dell'unità.
- Verifica: Confermare il contenuto finale di umidità tramite titolazione Karl Fischer prima della disconnessione. Documentare i risultati per i registri di manutenzione.
Quando Scegliere la Disidratazione Sotto Vuoto Rispetto ad Altri Metodi
La disidratazione sotto vuoto è la scelta preferita per sistemi di grande volume, trattamenti in servizio senza interruzione e applicazioni che richiedono obiettivi di ppm molto bassi. Le sue limitazioni: costo di acquisizione dell'attrezzatura più elevato e necessità di operatori qualificati che comprendano le relazioni tra vuoto e temperatura.
Metodo 2 — Filtrazione Coalescente e Assorbente
Separatori Coalescenti per Acqua Libera ed Emulsionata
I separatori coalescenti utilizzano media idrofili e idrofobi a stadi per unire micro-gocce in masse più grandi che la gravità può separare. Queste unità raggiungono un'efficienza di rimozione superiore al 95% per l'acqua libera e gestiscono bene la contaminazione emulsificata. Hanno un impatto minimo sull'umidità disciolta al di sotto dei livelli di saturazione, tuttavia.
Dimensionare il coalescente per la portata massima del sistema con un margine di sicurezza. Superare la portata nominale causa bypass—spingendo l'acqua emulsificata oltre il letto di media senza un tempo di permanenza adeguato per la coalescenza.
Elementi filtranti assorbenti per la rimozione dell'umidità disciolta
Gli elementi in media di polimero super-assorbente (SAP) catturano l'acqua disciolta attraverso legami chimici. Funzionano bene come fase di finitura dopo la coalescenza o come soluzione autonoma per sistemi leggermente al di sopra del valore target in ppm. Le opzioni di posizionamento includono alloggiamenti di filtri sulla linea di ritorno, carrelli di filtrazione offline e filtri respiratori a stile essiccante sui serbatoi.
Monitorare la saturazione tramite indicatori visivi (elementi a cambio di colore) o aumento di peso. Gli elementi SAP tipici assorbono 30–50 volte il loro peso in acqua prima di richiedere la sostituzione.
Metodo 3 — Drenaggio del serbatoio idraulico e lavaggio completo del sistema
Quando è necessario un drenaggio e lavaggio completo
Eventi di contaminazione grave—alluvioni, guasti catastrofici delle guarnizioni, rotture del refrigerante—richiedono la sostituzione completa del fluido. Lo stesso vale quando l'analisi dell'olio rivela livelli di ossidazione o numeri di acidità che superano i limiti di condanna; il trattamento in situ non può ripristinare la chimica del fluido. I sistemi con numerosi punti morti, lunghe tubazioni o punti bassi inaccessibili che intrappolano acqua libera richiedono anche una completa evacuazione.
Procedura di lavaggio del sistema — Passo dopo passo
- Arresto sicuro: Disattivare e depressurizzare il sistema. Bloccare tutte le fonti di energia secondo le procedure LOTO specifiche del sito.
- Drenare nei punti più bassi: Aprire tutte le valvole di drenaggio, rimuovere i coperchi di ispezione e inclinare o aspirare il fluido residuo dai punti morti e dalle estremità delle aste dei cilindri.
- Pulire l'interno del serbatoio: Pulire le superfici con panni senza pelucchi. Rimuovere fanghi, ruggine e biofilm. Sostituire tutti gli elementi respiratori e i filtri.
- Carica con fluido di lavaggio: Utilizzare un olio di lavaggio compatibile a bassa viscosità. Far circolare a una velocità di flusso turbolento (numero di Reynolds superiore a 4000) per pulire le pareti dei tubi e rimuovere i contaminanti.
- Campionamento e verifica: Monitorare il conteggio delle particelle e l'umidità a intervalli regolari. Continuare il lavaggio fino a quando il fluido soddisfa gli obiettivi ISO 4406 e ppm per due campioni consecutivi.
- Riempimento finale: Svuotare completamente l'olio di lavaggio. Caricare il sistema con olio idraulico fresco e pre-filtrato, verificato per un contenuto di umidità inferiore a 100 ppm al momento dell'introduzione. Eliminare l'aria, azionare gli attuatori e rimettere in servizio secondo le procedure OEM.
Metodo 4 — Separazione centrifuga e deumidificazione dello spazio di testa
Purificatori centrifughi ad alta velocità
I separatori centrifughi eccellono nella rimozione di grandi quantità di acqua libera da fluidi fortemente contaminati. La loro capacità di trattamento li rende adatti per serbatoi idraulici ad alto volume dove la rapida decontaminazione grossolana è una priorità. Tuttavia, le centrifughe hanno difficoltà con l'acqua emulsionata—le emulsioni stabili resistono alla separazione gravitazionale—e non hanno alcun effetto sull'umidità disciolta.
Utilizzare la purificazione centrifuga come trattamento di prima fase, quindi seguire con disidratazione sotto vuoto o filtrazione assorbente per raggiungere gli obiettivi finali in ppm.
Deumidificatori dello spazio di testa e filtri essiccanti
Prevenire la ricontaminazione è importante quanto la rimozione iniziale dell'umidità. I deumidificatori dello spazio di testa condizionano l'aria sopra la superficie del fluido, mantenendo l'umidità relativa sotto il 30% per prevenire la condensazione durante i cicli termici. I filtri essiccanti ibridi combinano media in gel di silice o setacci molecolari con la filtrazione particellare, proteggendo il serbatoio sia dall'umidità che dalle particelle aerodisperse durante ogni ciclo di respirazione.
Manutenere i filtri essiccanti secondo un programma basato sull'indicatore di cambio colore. Le unità rigenerabili riducono i costi di consumo a lungo termine per i sistemi con alti tassi di respirazione.
Prevenzione dell'ingresso d'acqua — Controllo della contaminazione a lungo termine
Sigillatura e aggiornamenti hardware
Le guarnizioni in poliuretano migliorate e i design dei raschiatori multi-labbro riducono significativamente l'ingresso di acqua in ambienti esterni, marini e di lavaggio. Le modifiche al serbatoio — vesciche di espansione sigillate o coperte di azoto a pressione positiva — eliminano completamente la condensa legata alla respirazione. Ispezionare regolarmente gli scambiatori di calore a fascio tubiero per rilevare il degrado dei tubi e prevenire eventi di contaminazione del refrigerante con l'olio.
Programmi di monitoraggio dei fluidi e manutenzione predittiva
Installare sensori di umidità capacitivi in linea sul ritorno del serbatoio con soglie di allarme impostate al 50% dei limiti di condanna. Questo fornisce un avviso precoce prima che la contaminazione raggiunga livelli dannosi. Integrare il monitoraggio in tempo reale con analisi dell'olio di laboratorio programmate almeno trimestralmente per i sistemi critici.
Analizzare i dati sull'umidità insieme ai conteggi delle particelle e al numero di acidità per costruire un profilo completo della contaminazione. La correlazione di questi parametri rivela problemi in via di sviluppo. Un aumento dell'umidità associato a un numero di acidità crescente, ad esempio, indica un'ossidazione accelerata che richiede un intervento immediato.
Migliori pratiche per lo stoccaggio e la manipolazione
Conservare i fusti sigillati e in posizione orizzontale per evitare il ristagno d'acqua intorno ai tappi dove si raccoglie la condensa. Utilizzare carrelli di trasferimento dedicati dotati di respiratori essiccanti e filtrazione a 3 micron per tutte le operazioni di rabbocco. Verificare la qualità del fluido in arrivo con un test Karl Fischer prima dell'introduzione — non presumere mai che l'olio nuovo soddisfi le specifiche di pulizia del tuo sistema.
Domande frequenti (FAQ)
Qual è il contenuto d'acqua accettabile nell'olio idraulico?
La maggior parte degli OEM specifica 100–200 ppm come limite massimo accettabile per i sistemi industriali standard. I sistemi servo-proporzionali e ad alta pressione spesso richiedono valori inferiori a 50 ppm. Fare sempre riferimento alle linee guida del produttore dell'attrezzatura e allinearsi ai codici di pulizia ISO 4406 per la propria applicazione specifica.
È sufficiente svuotare e riempire per rimuovere l'acqua da un sistema idraulico?
Lo svuotamento rimuove l'acqua libera accumulata nei punti bassi. Lascia umidità emulsionata e disciolta nei film residui di fluido che rivestono le pareti dei tubi, i cilindri e le zone morte. Una procedura completa di lavaggio del sistema combinata con una tecnologia dedicata alla rimozione dell'umidità — come la disidratazione sotto vuoto — è necessaria per una decontaminazione completa. Il semplice svuotamento e riempimento lascia tipicamente il 10–30% della contaminazione originale.
Con quale frequenza dovrebbe essere testato l'olio idraulico per l'umidità?
Al minimo, testare trimestralmente i sistemi industriali standard. I test mensili sono adatti per apparecchiature che operano all'aperto, in ambienti ad alta umidità o soggette a frequenti cicli termici. I sistemi critici beneficiano di sensori di umidità in linea continua che forniscono dati in tempo reale in ppm e avvisi automatici quando si raggiungono le soglie.
La contaminazione da acqua invalida le garanzie dei componenti idraulici?
Molti produttori classificano l'ingresso di acqua come un fallimento di manutenzione, che può invalidare la copertura della garanzia per pompe, motori e valvole. Mantenere registri documentati di analisi dell'olio che dimostrano un controllo costante dell'umidità protegge i reclami in garanzia e supporta le indagini sulle cause principali in caso di guasti. La documentazione proattiva è la tua difesa più forte.
Quanto tempo richiede la disidratazione sotto vuoto per rimuovere l'acqua dal fluido idraulico?
La durata dipende dal volume del sistema, dai ppm iniziali, dai ppm target e dalla capacità di elaborazione dell'unità. Come riferimento pratico, un sistema tipico da 200 galloni che parte da 1.000 ppm può scendere sotto i 100 ppm entro 8–24 ore di circolazione continua in modalità kidney-loop. Sistemi più grandi o livelli di contaminazione iniziale più elevati estendono proporzionalmente il tempo necessario.
Qual è la differenza tra la contaminazione del fluido idraulico da acqua e da aria?
L'acqua causa corrosione, esaurimento degli additivi e fallimento del film lubrificante. L'aria intrappolata causa cavitazione, risposta spugnosa degli attuatori e degrado termico attraverso il riscaldamento da compressione adiabatica. Entrambi richiedono metodi di rimozione distinti — disidratazione per l'acqua, corretta sfiatatura del sistema e misure anti-schiuma per l'aria — ma condividono cause comuni come scarsa sigillatura, cicli termici e progettazione inadeguata del serbatoio.



