

Wasser ist nach Partikelverunreinigungen der zweitschädlichste Kontaminant in Hydrauliksystemen. Selbst geringe Feuchtigkeitskonzentrationen beschleunigen die Oxidation, entziehen Additivpakete und lösen Korrosionsprozesse aus, die Pumpen, Ventile und Aktuatoren beeinträchtigen. Dieser Leitfaden behandelt professionelle Methoden zur Diagnose, Entfernung und Prävention von Hydraulikflüssigkeitskontamination durch Wassereintritt.
Egal, ob Sie eine Flotte mobiler Geräte verwalten oder eine zentrale hydraulische Energieeinheit in einer Produktionsanlage warten – die folgenden Verfahren helfen Ihnen, die Flüssigkeitsintegrität wiederherzustellen und kritische Anlagen zu schützen.
Verstehen der Wasserkontamination in Hydrauliksystemen
Arten der Wasserkontamination (gelöstes, emulgiertes, freies Wasser)
Wasser existiert in Hydrauliköl in drei verschiedenen Zuständen. Gelöstes Wasser ist molekular im Fluid dispergiert, mit bloßem Auge unsichtbar und typischerweise unterhalb des Sättigungspunkts vorhanden—oft 200–300 ppm, abhängig von der Basisflüssigkeit und der Temperatur. Emulgiertes Wasser bildet eine stabile Suspension aus Mikrotropfen, die dem Fluid ein milchiges oder trübes Aussehen verleiht. Freies Wasser sammelt sich als separate Phase an den tiefsten Stellen des Reservoirs.
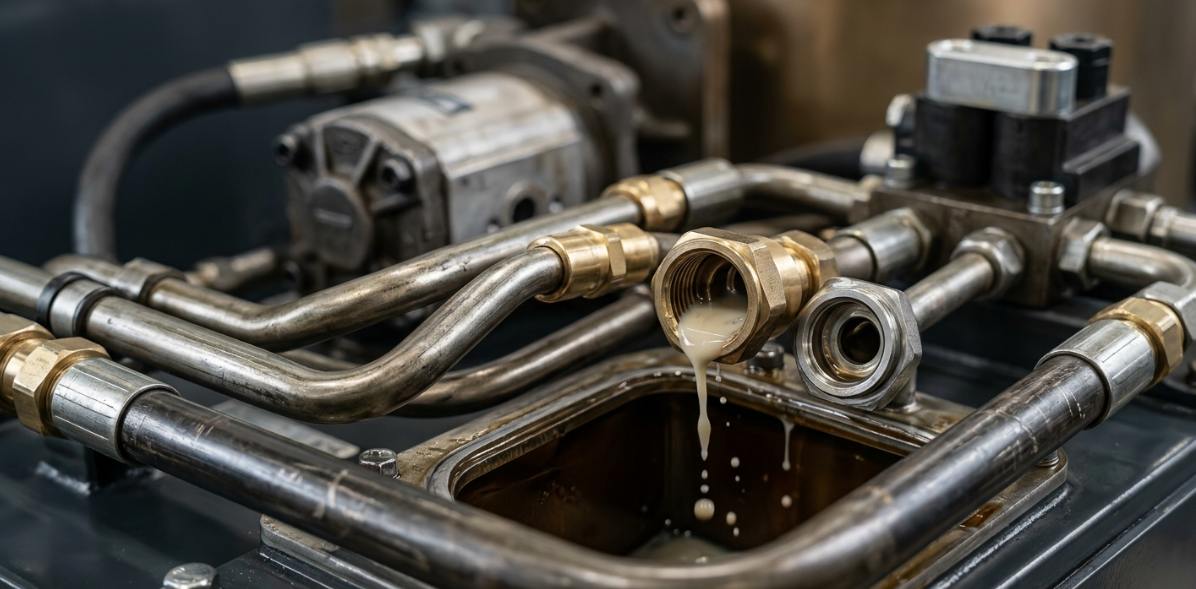
Emulgiertes Wasser wird allgemein als die schädlichste Form für den Komponentenverschleiß anerkannt. Die Mikrotropfen passieren die Spalte in Pumpen und Ventilen, kollabieren unter Druck und verursachen Mikro-Pitting und Erosion. ISO 4406-Reinheitsstandards, kombiniert mit Feuchtigkeitsspezifikationen, fordern typischerweise weniger als 100 ppm in servo-proportionalen Systemen und unter 200 ppm für allgemeine industrielle Hydraulikanwendungen.
Häufige Quellen für Wassereintritt in hydraulische Anlagen
- Thermische Zyklen und Reservoiratmung: Wenn die Fluidtemperatur schwankt, zieht das Reservoir Umgebungsluft durch Belüftungen an. Feuchtigkeit kondensiert auf kühleren Innenflächen und führt bei jedem thermischen Zyklus Feuchtigkeit ein.
- Defekte Dichtungen und abgenutzte Komponenten: Abgenutzte Zylinderstangendichtungen, beschädigte Belüftungskappen und korrodierte Inspektionsabdeckungen schaffen direkte Wege für das Versagen der Wassereintrittsverhinderung.
- Kontaminiertes Ersatzfluid: Neues Öl, das in teilweise gefüllten Fässern gelagert wird, sammelt Kondenswasser an. Ohne Überprüfung der Eingangsqualität wird diese Feuchtigkeit direkt in das System übertragen.
- Kreuzkontamination durch Prozesswasser: Ausfälle von Wärmetauscherröhren, Sprühwasser bei Reinigungsarbeiten und Überschwemmungen führen schnell große Mengen Wasser ein.
Wie Wasser hydraulische Komponenten beschädigt
Wasser beschleunigt die Oxidation des Basisöls um das bis zu Zehnfache bei Konzentrationen über 500 ppm. Es verbraucht Verschleißschutz- und Antioxidationsadditive, wodurch die effektive Lebensdauer des Fluids um 30–50% verkürzt wird. Die entstehenden Säure-Nebenprodukte greifen Eisenmetalle an und zersetzen elastomere Dichtungen.
Auf Komponentenebene führt Feuchtigkeit zu Kavitation, Mikro-Pitting auf Lagerflächen und Wasserstoffversprödung in hochfesten Stählen. Branchendaten zeigen, dass die Aufrechterhaltung von Flüssigkeiten unterhalb der Ziel-Feuchtigkeitswerte die Lebensdauer der Komponenten um das Zwei- bis Fünffache verlängern kann. Es reduziert auch die Kosten ungeplanter Ausfallzeiten—Kosten, die in kontinuierlichen Produktionsprozessen häufig $10,000 pro Stunde übersteigen.
Diagnose von Wasserkontaminationsniveaus vor der Behandlung
Visuelle und sensorische Indikatoren für das Vorhandensein von Feuchtigkeit
Ein milchiges oder trübes Aussehen von Hydrauliköl ist der klassische Indikator für emulgiertes Wasser. Rostfarbene Ablagerungen auf Filterelementen, Reservoirwänden oder Magnetsteckern weisen auf aktive Korrosion durch anhaltende Feuchtigkeitseinwirkung hin. Ungewöhnliches Pumpenpfeifen, unregelmäßige Aktuatorbewegungen oder schwammige Steuerreaktionen können auf feuchtigkeitsbedingte Kavitation oder durch Wasser verstärkte Belüftung hinweisen.
Labor- und Vor-Ort-Testmethoden
Karl-Fischer-Titration bleibt der Goldstandard für präzise ppm-Messungen und bietet eine Genauigkeit von ±5 ppm in akkreditierten Laboren. Für eine schnelle Vor-Ort-Bewertung liefert der Knistertest (Erhitzen eines Tropfens Öl auf einer Heizplatte, um die Blasenbildung zu beobachten) eine qualitative Bestehen-/Nichtbestehen-Indikation gemäß der ASTM D6304-Methodik. Calciumhydrid-Testkits bieten tragbare quantitative Messwerte, die sich für Wartungsrundgänge eignen.
Für Einrichtungen, die eine kontinuierliche Überwachung benötigen, liefern Inline-Infrarotspektroskopie- oder kapazitive Feuchtigkeitssensoren Echtzeit-ppm-Daten mit konfigurierbaren Alarmschwellen. Dies ermöglicht vorausschauende Maßnahmen, bevor die Kontamination kritische Werte erreicht.
Bestimmung der Schwere und geeignete Maßnahmen
| Kontaminationsgrad (ppm) | Systemkritikalität | Empfohlene Maßnahme |
|---|---|---|
| <200 ppm | Standardindustrie | Überwachen; nächsten Test planen |
| 200–500 ppm | Beliebig | Vor-Ort-Behandlung (Vakuumentwässerung oder Koaleszenz) |
| >500 ppm | Beliebig | Entleerung des Hydraulikreservoirs und vollständige Systemspülung |
| >200 ppm | Servo-/Proportionalsteuerung | Sofortige Behandlung auf ein Ziel von <50 ppm |
Wenn die Verunreinigung die Grenzen für Fluidoxidation oder Säurezahl überschreitet – oder wenn Toträume und Tiefpunkte eine effektive Vor-Ort-Behandlung verhindern – wird ein vollständiges Systemspülverfahren zur einzigen praktikablen Lösung zur Wiederherstellung.
Methode 1 – Vakuumentwässerung (Am effektivsten für Systeme im Betrieb)
Funktionsweise der Vakuumentwässerung
Vakuumentwässerung funktioniert, weil der Siedepunkt von Wasser unter reduziertem Druck stark abfällt. Bei einem Vakuum von 25 Zoll Quecksilbersäule siedet Wasser bei etwa 133°F (56°C)—weit unterhalb der Temperaturen, die Hydrauliköl schädigen würden. Der Prozess entfernt gleichzeitig gelöstes, emulgiertes und freies Wasser. Außerdem werden gelöste Gase und leichte flüchtige Verunreinigungen entfernt.
Moderne Vakuumentwässerungseinheiten reduzieren routinemäßig den Feuchtigkeitsgehalt in einem einzigen Durchgang auf unter 50 ppm. Dies macht sie zur effektivsten Technologie zur Feuchtigkeitsentfernung in Hydraulikölanwendungen mit strengen Sauberkeitsanforderungen.
Schritt-für-Schritt-Anleitung zur Vakuumentwässerung
- Gerätegröße: Wählen Sie eine Einheit mit einer Mindestdurchflussrate, die das gesamte Systemvolumen alle 2–4 Stunden verarbeitet. Für einen 200-Gallonen-Tank zielen Sie auf eine Kapazität von 50–100 GPH.
- Anschluss: Konfigurieren Sie eine Nierenkreislauf-Anordnung. Entnehmen Sie Flüssigkeit vom tiefsten Abfluss des Tanks und führen Sie sie am gegenüberliegenden Ende oberhalb des Flüssigkeitsniveaus zurück, um die Exposition zu maximieren.
- Parameter einstellen: Stellen Sie die Einlasstemperatur auf 140–160°F (60–71°C), den Vakuumwert auf 25–28 inHg und die Durchflussrate gemäß den Herstellerangaben ein.
- Zirkulation: Betreiben Sie die Einheit kontinuierlich und nehmen Sie Proben in 4-Stunden-Intervallen. Berechnen Sie die erwartete Dauer basierend auf dem anfänglichen ppm-Wert, dem Ziel-ppm-Wert und der Effizienzbewertung der Einheit.
- Verifizierung: Bestätigen Sie den endgültigen Feuchtigkeitsgehalt mittels Karl-Fischer-Titration vor der Trennung. Dokumentieren Sie die Ergebnisse für Wartungsunterlagen.
Wann Vakuumentwässerung anderen Methoden vorzuziehen ist
Vakuumentwässerung ist die bevorzugte Wahl für Systeme mit großem Volumen, Behandlungen im laufenden Betrieb ohne Abschaltung und Anwendungen, die sehr niedrige ppm-Ziele erfordern. Ihre Einschränkungen: höhere Anschaffungskosten für die Ausrüstung und die Notwendigkeit von geschultem Personal, das die Beziehungen zwischen Vakuum und Temperatur versteht.
Methode 2 — Koaleszenz- und Absorptionsfiltration
Koaleszenzabscheider für freies und emulgiertes Wasser
Koaleszenzabscheider verwenden gestufte hydrophile und hydrophobe Medien, um Mikrotropfen zu größeren Massen zu verbinden, die durch Schwerkraft getrennt werden können. Diese Einheiten erreichen eine Abscheideeffizienz von über 95 % für freies Wasser und bewältigen emulgierte Verunreinigungen gut. Sie haben jedoch nur minimale Auswirkungen auf gelöste Feuchtigkeit unterhalb der Sättigungsgrenze.
Dimensionieren Sie den Koaleszenzabscheider für die maximale Durchflussrate des Systems mit einer Sicherheitsmarge. Ein Überschreiten des Nennflusses führt zu einem Bypass—emulgiertes Wasser wird durch das Medienbett gedrückt, ohne ausreichende Verweilzeit für die Koaleszenz.
Absorber-Filterelemente zur Entfernung gelöster Feuchtigkeit
Superabsorber-Polymer (SAP)-Medienelemente binden gelöstes Wasser durch chemische Bindung. Sie eignen sich gut als Polierstufe nach der Koaleszenz oder als eigenständige Lösung für Systeme, die leicht über dem Zielwert in ppm liegen. Platzierungsoptionen umfassen Rücklauf-Filtergehäuse, Offline-Filtrationswagen und Trockenmittel-Atemfilter auf Reservoirs.
Überwachen Sie die Sättigung durch visuelle Indikatoren (Farbwechselelemente) oder Gewichtszunahme. Typische SAP-Elemente absorbieren das 30–50-fache ihres Eigengewichts an Wasser, bevor ein Austausch erforderlich ist.
Methode 3 — Entleerung des Hydraulikreservoirs und vollständige Systemspülung
Wann eine vollständige Entleerung und Spülung erforderlich ist
Große Kontaminationsereignisse—Überschwemmungen, katastrophale Dichtungsfehler, Kühlmittelundichtigkeiten—erfordern einen vollständigen Flüssigkeitsaustausch. Gleiches gilt, wenn die Ölanalyse Oxidationswerte oder Säurezahlen zeigt, die die Grenzwerte überschreiten; eine Behandlung vor Ort kann die Fluidchemie nicht wiederherstellen. Systeme mit umfangreichen Toträumen, langen Rohrleitungen oder unzugänglichen Tiefpunkten, die freies Wasser einschließen, erfordern ebenfalls eine vollständige Evakuierung.
Systemspülverfahren — Schritt für Schritt
- Sicheres Herunterfahren: Schalten Sie das System ab und entlasten Sie es. Sperren Sie alle Energiequellen gemäß den standortspezifischen LOTO-Verfahren.
- Entleeren an den tiefsten Punkten: Öffnen Sie alle Ablassventile, entfernen Sie Inspektionsabdeckungen und kippen oder saugen Sie Restflüssigkeit aus Toträumen und Zylinderstangenenden ab.
- Reinigen Sie das Reservoirinnere: Wischen Sie Oberflächen mit fusselfreien Tüchern ab. Entfernen Sie Schlamm, Rost und Biofilm. Ersetzen Sie alle Atemfilterelemente und Filter.
- Laden mit Spülflüssigkeit: Verwenden Sie ein kompatibles, niedrigviskoses Spülöl. Zirkulieren Sie mit turbulenter Strömungsgeschwindigkeit (Reynolds-Zahl über 4000), um Rohrwände zu reinigen und Verunreinigungen zu lösen.
- Probenahme und Verifizierung: Überwachen Sie Partikelzahlen und Feuchtigkeit in regelmäßigen Abständen. Setzen Sie die Spülung fort, bis die Flüssigkeit die ISO 4406- und ppm-Ziele für zwei aufeinanderfolgende Proben erfüllt.
- Endbefüllung: Lassen Sie das Spülöl vollständig ab. Befüllen Sie das System mit frischem, vorgefiltertem Hydrauliköl, das auf einen Feuchtigkeitsgehalt von unter 100 ppm geprüft wurde. Entlüften Sie die Luft, betätigen Sie die Aktuatoren und nehmen Sie die Wiederinbetriebnahme gemäß den OEM-Verfahren vor.
Methode 4 — Zentrifugaltrennung und Kopfraumentfeuchtung
Hochgeschwindigkeits-Zentrifugalreiniger
Zentrifugalabscheider sind hervorragend geeignet, um freies Wasser in großen Mengen aus stark kontaminierter Flüssigkeit zu entfernen. Ihre Durchsatzleistung macht sie ideal für große Hydraulikbehälter, bei denen eine schnelle Grobdekontamination Priorität hat. Zentrifugen haben jedoch Schwierigkeiten mit emulgiertem Wasser, da stabile Emulsionen der gravitativen Trennung widerstehen, und sie haben keinen Einfluss auf gelöste Feuchtigkeit.
Verwenden Sie die Zentrifugalreinigung als Erstbehandlung und folgen Sie mit Vakuumentfeuchtung oder absorbierender Filtration, um die endgültigen ppm-Ziele zu erreichen.
Kopfraumentfeuchter und Trockenmittelbelüfter
Die Vermeidung einer Wiederkontamination ist genauso wichtig wie die anfängliche Feuchtigkeitsentfernung. Kopfraumentfeuchter konditionieren die Luft über der Flüssigkeitsoberfläche und halten die relative Luftfeuchtigkeit unter 30 %, um Kondensation während thermischer Zyklen zu verhindern. Hybride Trockenmittelbelüfter kombinieren Silikagel- oder Molekularsieb-Medien mit Partikelfiltration und schützen den Behälter bei jedem Belüftungszyklus sowohl vor Feuchtigkeit als auch vor luftgetragenen Partikeln.
Warten Sie Trockenmittelbelüfter nach einem Farbindikatorplan. Regenerierbare Einheiten senken die langfristigen Verbrauchskosten für Systeme mit hohen Belüftungsraten.
Wasserintrittsverhinderung — Langfristige Kontaminationskontrolle
Dichtungs- und Hardware-Upgrades
Verbesserte Polyurethan-Stangendichtungen und Mehrlippen-Abstreiferkonstruktionen reduzieren das Eindringen von Wasser in Außen-, Marine- und Reinigungsumgebungen erheblich. Modifikationen des Reservoirs — versiegelte Expansionsblasen oder Stickstoffüberdruckdecken — eliminieren atemluftbedingte Kondensation vollständig. Inspizieren Sie regelmäßig Rohrbündelwärmetauscher auf Rohrschäden, um Ereignisse mit Kühlmittel-Öl-Kreuzkontamination zu verhindern.
Fluidüberwachung und Programme zur vorausschauenden Wartung
Installieren Sie kapazitive Inline-Feuchtigkeitssensoren an der Rücklaufleitung des Reservoirs mit Alarmschwellen, die auf 50 % der Grenzwerte eingestellt sind. Dies bietet eine frühzeitige Warnung, bevor die Kontamination schädliche Werte erreicht. Ergänzen Sie die Echtzeitüberwachung durch geplante Laborölanalysen mit einer vierteljährlichen Mindestfrequenz für kritische Systeme.
Verfolgen Sie Feuchtigkeitsdaten zusammen mit Partikelzahlen und Säurezahl, um ein umfassendes Kontaminationsprofil zu erstellen. Die Korrelation dieser Parameter zeigt sich entwickelnde Probleme auf. Steigende Feuchtigkeit in Verbindung mit einer zunehmenden Säurezahl weist beispielsweise auf eine beschleunigte Oxidation hin, die sofortiges Eingreifen erfordert.
Lager- und Handhabungs-Best Practices
Lagern Sie Fässer versiegelt und horizontal, um Wasseransammlungen um die Stopfen zu verhindern, wo sich Kondenswasser sammelt. Verwenden Sie spezielle Transportwagen, die mit Trockenmittelbelüftern und 3-Mikron-Filtern für alle Nachfüllvorgänge ausgestattet sind. Überprüfen Sie die Qualität der eingehenden Flüssigkeit mit einem Karl-Fischer-Test vor der Einführung — gehen Sie niemals davon aus, dass neues Öl die Sauberkeitsspezifikationen Ihres Systems erfüllt.
Häufig gestellte Fragen (FAQ)
Was ist der akzeptable Wassergehalt in Hydrauliköl?
Die meisten OEMs geben 100–200 ppm als oberen akzeptablen Grenzwert für Standard-Industriesysteme an. Servo-proportionale und Hochdrucksysteme erfordern oft weniger als 50 ppm. Konsultieren Sie stets die Richtlinien Ihres Geräteherstellers und richten Sie sich nach den ISO 4406-Sauberkeitscodes für Ihre spezifische Anwendung.
Kann man einfach ablassen und nachfüllen, um Wasser aus einem Hydrauliksystem zu entfernen?
Das Ablassen entfernt freies Wasser, das sich an tiefen Stellen angesammelt hat. Es verbleiben emulgierte und gelöste Feuchtigkeit in Restflüssigkeitsfilmen, die Rohrwände, Zylinderbohrungen und Toträume beschichten. Ein vollständiges Systemspülverfahren in Kombination mit spezieller Feuchtigkeitsentfernungstechnologie — wie Vakuumentfeuchtung — ist für eine gründliche Dekontamination erforderlich. Einfaches Ablassen und Nachfüllen lässt typischerweise 10–30 % der ursprünglichen Kontamination zurück.
Wie oft sollte Hydraulikflüssigkeit auf Feuchtigkeit getestet werden?
Mindestens vierteljährlich sollten standardmäßige industrielle Systeme getestet werden. Monatliche Tests sind für Geräte geeignet, die im Freien, in Umgebungen mit hoher Luftfeuchtigkeit oder unter häufigem thermischem Wechsel betrieben werden. Kritische Systeme profitieren von kontinuierlichen Inline-Feuchtigkeitssensoren, die Echtzeit-ppm-Daten liefern und automatische Warnungen ausgeben, wenn Schwellenwerte erreicht werden.
Führt Wasserkontamination zum Erlöschen der Garantie für Hydraulikkomponenten?
Viele Hersteller klassifizieren das Eindringen von Wasser als Wartungsfehler, was zum Erlöschen der Garantie für Pumpen, Motoren und Ventile führen kann. Das Führen dokumentierter Ölanalysen, die eine konsequente Feuchtigkeitskontrolle nachweisen, schützt Garantieansprüche und unterstützt Ursachenanalysen bei Ausfällen. Proaktive Dokumentation ist Ihre stärkste Verteidigung.
Wie lange dauert die Vakuumentwässerung, um Wasser aus Hydraulikflüssigkeit zu entfernen?
Die Dauer hängt vom Systemvolumen, den Ausgangs-ppm, den Ziel-ppm und der Verarbeitungskapazität der Einheit ab. Als praktische Referenz kann ein typisches 200-Gallonen-System, das bei 1.000 ppm beginnt, innerhalb von 8–24 Stunden kontinuierlicher Kidney-Loop-Zirkulation unter 100 ppm erreichen. Größere Systeme oder höhere anfängliche Kontaminationsniveaus verlängern die Zeitspanne proportional.
Was ist der Unterschied zwischen einer Kontamination von Hydraulikflüssigkeit durch Wasser und durch Luft?
Wasser verursacht Korrosion, Additivabbau und das Versagen des Schmierfilms. Eingeschlossene Luft verursacht Kavitation, schwammige Aktuatorreaktionen und thermische Zersetzung durch adiabatische Kompressionswärme. Beide erfordern unterschiedliche Entfernungsmethoden — Entwässerung für Wasser, korrektes Entlüften des Systems und Anti-Schaum-Maßnahmen für Luft —, teilen jedoch gemeinsame Ursachen wie mangelhafte Abdichtung, thermischen Wechsel und unzureichendes Reservoirdesign.



