

Гидравлический насос, работающий с уровнем шума выше 85 дБ, не только нарушает стандарты безопасности на рабочем месте — он также свидетельствует о механической неэффективности, которая стоит вам тысячи на потери энергии и преждевременный выход из строя компонентов. Каждый децибел лишнего шума представляет собой энергию, которая должна перемещать жидкость, а не вызывать вибрацию труб и корпуса. Вот систематический подход к устранению шума и восстановлению утраченной производительности.
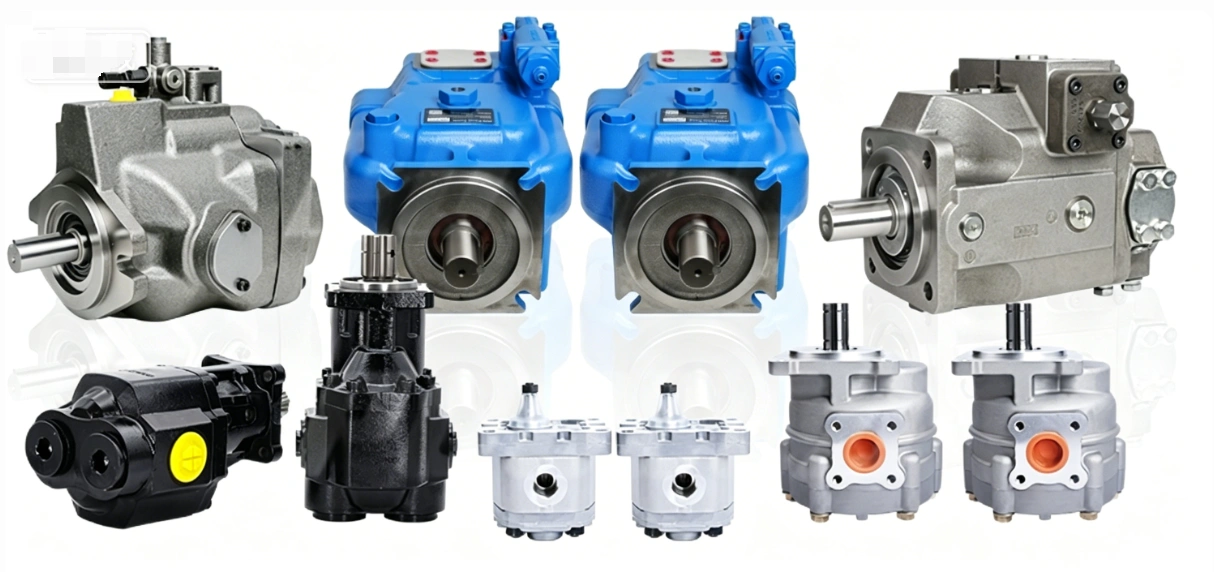
Понимание источников шума гидравлического насоса
Перед применением любой стратегии снижения шума гидравлического насоса необходимо понять, откуда возникает звук. Шум в гидравлических системах распространяется по трем различным путям: механическому, гидравлическому и воздушному.
Механические источники шума
Зацепление зубьев шестерен является наиболее узнаваемым механическим источником шума в гидравлических насосах. Когда зубья шестерен входят в зацепление и выходят из него, они создают периодические удары, которые непосредственно распространяются через корпус насоса как вибрация конструкции.
Износ подшипников вызывает широкополосный шум, который постепенно увеличивается по мере роста зазоров. Изношенные подшипники позволяют валу совершать колебательные и орбитальные движения, генерируя частоты, которые отсутствовали, когда насос был новым.
Несоосность вала создает циклические нагрузки, которые вызывают шум на частоте вращения и ее гармониках. Даже 0,05 мм несоосности может увеличить уровень шума на 3–6 дБ, ускоряя износ уплотнений и подшипников.
Кавитация возникает, когда давление на входе падает ниже давления насыщения жидкости, образуя пузырьки пара, которые с силой схлопываются на металлических поверхностях. Это производит характерный треск или дребезжащий звук и вызывает быстрое разрушение внутренних частей насоса.
Шум, вызванный жидкостью, и контроль пульсации давления
Пульсация давления возникает каждый раз, когда камера вытеснения насоса переходит между входным и выходным портами. Эти пульсации распространяются по гидравлическим линиям со скоростью звука в жидкости — примерно 1,400 м/с в минеральном масле.
Когда волны давления сталкиваются с ограничениями, изгибами и соединениями, они возбуждают стенки труб, вызывая вибрацию. Эта энергия конструкции затем излучается как воздушный шум, часто далеко от самого насоса, что делает контроль пульсации давления важным для тихой работы всей системы.
Частота шума, переносимого жидкостью, напрямую связана со скоростью насоса и количеством элементов перемещения. Девятипоршневой насос, работающий на скорости 1,500 об/мин, создает основную частоту пульсации 225 Гц, с гармониками, распространяющимися далеко в слышимый диапазон.
Эталонные уровни шума по типу насоса
Различные архитектуры насосов создают принципиально разные шумовые характеристики. Таблица ниже предоставляет справочные значения для планирования вибрационного демпфирования гидравлических систем и оценки соответствия.
| Тип насоса | Типичный уровень шума (дБ) | Допустимый порог (дБ) | Основная причина шума |
|---|---|---|---|
| Шестеренчатый насос | 80–95 | 78 | Зацепление шестерен |
| Лопастной насос | 70–85 | 72 | Удар лопатки |
| Поршневой насос | 75–90 | 75 | Переходная пластина клапана |
| Винтовой насос | 65–75 | 68 | Сжатие жидкости |
Шестеренчатые насосы стабильно создают самый высокий уровень шума из-за агрессивного зацепления их элементов смещения. Винтовые насосы обеспечивают наиболее тихую работу, но ограничены по способности выдерживать давление.
Методы снижения шума гидравлических насосов
Эффективный контроль шума следует иерархии: сначала уменьшите шум на источнике, затем устраните его на пути передачи, и, наконец, обработайте среду получателя. Такой подход обеспечивает наилучшие результаты за вложенные средства.
Контроль шума на уровне источника
Выбор насоса с изначально низкими шумовыми характеристиками является наиболее значимым решением. Например, современные шестеренчатые насосы с косыми зубьями создают на 6–10 дБ меньше шума, чем их эквиваленты с прямыми зубьями, благодаря постепенному зацеплению зубьев.
Скорость работы напрямую связана с уровнем шума. Снижение скорости насоса на 20% при увеличении рабочего объема для поддержания потока может уменьшить шум на 4–7 дБ без ущерба для производительности системы.
Условия на входе критически важны для предотвращения кавитации. Поддерживайте скорость потока в линии на входе ниже 1,2 м/с, содержите фильтры на входе в чистоте и, по возможности, размещайте резервуар выше входа насоса. Насос с недостаточным питанием всегда шумный.
Методы демпфирования вибрации гидравлической системы
Гибкие муфты между двигателем и насосом поглощают вибрацию, вызванную несоосностью, прежде чем она попадет в гидравлический контур. Эластомерные кулачковые муфты являются стандартным выбором, обеспечивая компенсацию как угловой, так и параллельной несоосности.
Антивибрационные опоры изолируют насос и двигатель от монтажной конструкции. Выбирайте опоры с собственной частотой, как минимум в 3 раза ниже основной частоты возбуждения насоса, чтобы обеспечить эффективную изоляцию.
Аккумуляторы мембранного типа, установленные рядом с выходом насоса, действуют как демпферы пульсации, поглощая скачки давления до их распространения по системе. Правильное давление предварительного заряда — обычно 60–80% рабочего давления — необходимо для эффективного демпфирования.
Гибкие секции шлангов между насосом и жесткими трубопроводами разрывают механическую связь, передающую вибрацию. Для эффективного разъединения при типичных частотах насоса рекомендуется минимальная длина 600 мм.
Решения для акустической обработки гидравлических систем
Акустические кожухи обеспечивают наибольшее снижение шума за одну интервенцию, обычно 15–25 дБ в зависимости от конструкции. Используйте панели из стали толщиной не менее 2 мм, облицованные акустической пеной толщиной 50 мм, обеспечивая достаточную вентиляцию для предотвращения перегрева.
Барьерные стены, расположенные между насосом и рабочими зонами, снижают уровень шума за счет массы и поглощения. Однослойный барьер обеспечивает снижение примерно на 10 дБ; конструкция с двойными стенами и воздушным зазором достигает 15–20 дБ.
Акустическая обмотка, нанесенная непосредственно на гидравлические линии, устраняет шум, излучаемый трубами, в источнике. Винил с высокой плотностью и пенопластовый слой для развязки снижают шум, излучаемый линиями, на 8–12 дБ по всему частотному диапазону.
Модификации конструкции резервуара — включая внутренние перегородки, более толстые стенки и панели с демпфированием слоев — уменьшают роль резервуара как усилителя шума. Резервуар часто действует как большая излучающая поверхность для энергии пульсации жидкости.
Советы по обслуживанию гидравлического насоса для предотвращения шума
Плановый анализ жидкости каждые 500 часов работы позволяет выявить загрязнения и ухудшение качества до того, как они вызовут износ, создающий шум. Следите за количеством частиц, содержанием воды и вязкостью как основными показателями.
Заменяйте всасывающие фильтры при достижении 75% их номинальной емкости удержания загрязнений, а не при обходе. Частично засоренный входной фильтр создает условия падения давления, которые вызывают шум кавитации.
Проверка выравнивания муфт должна проводиться при каждом плановом отключении. Тепловое расширение во время работы смещает выравнивание от значений, установленных в холодном состоянии, поэтому измеряйте выравнивание при рабочей температуре, если это возможно.
Мониторинг состояния подшипников с использованием анализа вибрации позволяет обнаружить ухудшение состояния за 4–8 недель до того, как шум станет очевидным. Отслеживайте общую скорость вибрации и следите за появлением пиков на частотах дефектов подшипников.
Сравнение решений по снижению шума
Следующая таблица ранжирует распространенные меры по эффективности, стоимости и практичности, чтобы помочь вам определить приоритеты инвестиций в снижение шума гидравлического насоса.
| Метод | Снижение шума (дБ) | Уровень стоимости | Сложность внедрения | Долговечность |
|---|---|---|---|---|
| Гаситель пульсаций | 8–15 | Средний | Умеренный | 5–10 лет |
| Акустический кожух | 15–25 | Высокий | Низкий | 10+ лет |
| Гибкие секции шлангов | 5–10 | Низкий | Низкий | 2–4 года |
| Антивибрационные крепления | 6–12 | Низкий | Низкий | 5–8 лет |
| Замена насоса (низкий уровень шума) | 10–20 | Высокий | Высокий | 10+ лет |
| Оптимизация зажимов линии | 3–6 | Низкий | Низкий | Неопределенный |
| Установка аккумулятора | 8–14 | Средний | Умеренный | 7–10 лет |
Для большинства объектов оптимальной отправной точкой является сочетание антивибрационных креплений, гибких секций шлангов и оптимизации зажимов линии. Эти три недорогих вмешательства обычно обеспечивают комбинированное снижение на 14–28 дБ до любых значительных капитальных затрат.
Пошаговый процесс диагностики шума
Систематическая диагностика предотвращает бесполезные усилия по устранению проблем, которые не связаны с фактическим доминирующим источником шума. Следуйте этому процессу перед принятием решения о любом решении.
Определение доминирующего источника шума
Используйте тестирование изоляции для выявления основного источника шума. Отключите гидравлические линии и запустите насос без нагрузки — если шум сохраняется, источник является механическим (подшипники, соединение или двигатель).
Подключите линии и создайте давление в системе, блокируя отдельные ветви цепи. Значительное изменение шума при блокировке определенной ветви указывает на то, что эта ветвь содержит основной путь распространения шума.
Положите руку (с соответствующей защитой) на различные компоненты во время работы системы. Поверхности, которые вибрируют и ощущаются наиболее активными, вероятно, являются доминирующими источниками излучения. Механический стетоскоп обеспечивает более точную локализацию.
Измерение и документирование исходного уровня шума
Расположите измерительный микрофон на расстоянии 1 метра от насоса на высоте головы оператора в соответствии с руководством ISO 3744. Проведите измерения в четырех позициях вокруг насоса (0°, 90°, 180°, 270°) и усредните результаты.
Анализ спектра частот дает больше информации, чем общие показания дБ. Пик на основной частоте насоса указывает на пульсацию, связанную с объемом; широкополосное повышение указывает на кавитацию или турбулентный поток.
Документируйте условия работы во время каждого измерения: давление в системе, скорость потока, температуру жидкости и скорость насоса. Характеристики шума значительно изменяются в зависимости от параметров работы, а недокументированные измерения невозможно повторить.
Приоритизация решений по эффективности затрат
Рассчитайте соотношение снижения уровня шума в дБ на доллар для каждого предлагаемого вмешательства, используя сравнительную таблицу выше. Недорогие и простые решения всегда следует внедрять в первую очередь, независимо от их индивидуального снижения уровня шума в дБ.
Стратегически подходите к внедрению мер. Снижение шума происходит логарифмически — первые 10 дБ снижения гораздо более заметны, чем вторые 10 дБ. Сначала устраните доминирующий источник для максимального восприятия улучшения.
Учитывайте время простоя при внедрении как фактор затрат. Решения, которые можно установить в рамках обычных окон технического обслуживания, имеют более низкую реальную стоимость, чем те, которые требуют отдельного отключения.
Стратегии профилактического проектирования для тихих гидравлических систем
Наиболее экономичное снижение шума происходит на этапе проектирования. Модернизация для тихой работы обходится в 3–5 раз дороже, чем проектирование с учетом этого с самого начала.
Планировка системы и прокладка линий
Минимизируйте резкие изгибы в гидравлических линиях — используйте радиусы изгиба не менее 3x внешнего диаметра трубы. Резкие изгибы создают турбулентность и отражают волны давления, усиливая как шум в жидкости, так и воздушный шум.
Закрепляйте линии с интервалами не более 1,5 метра, используя зажимы с амортизацией. Незакрепленные участки линий вибрируют на своей собственной частоте при воздействии пульсации давления, действуя как источники шума.
Размещайте насос и силовой агрегат на максимально возможном расстоянии от зон операторов. Каждое удвоение расстояния снижает уровень шума примерно на 6 дБ в условиях открытого пространства, что делает планировку самым дешевым методом акустической обработки гидравлических систем.
Выбор жидкости и управление её состоянием
Подбирайте вязкость жидкости в соответствии с оптимальным диапазоном, указанным производителем насоса, при рабочей температуре. Слишком низкая вязкость увеличивает внутренние утечки и шум от контакта металла с металлом; слишком высокая ограничивает поток на входе и способствует кавитации.
Предотвращайте захват воздуха, проектируя линии возврата так, чтобы они выпускали жидкость ниже уровня жидкости в резервуаре, и обеспечивая достаточное время задержки для отделения воздуха. Захваченный воздух сжимается и расширяется при изменении давления, создавая шум на каждом ограничении.
Контролируйте температуру жидкости в пределах рабочего диапазона 15°C, используя охладители соответствующего размера. Колебания температуры вызывают изменения вязкости, которые выводят насос из его оптимального акустического рабочего окна.
Часто задаваемые вопросы (FAQ)
Какова наиболее распространенная причина шума гидравлического насоса?
Кавитация и попадание воздуха составляют большинство случаев внезапного увеличения шума в гидравлических насосах. Эти условия обычно вызваны ограничением входных линий, засорением всасывающих фильтров или низким уровнем жидкости, что позволяет воздуху попадать во входное отверстие насоса. Устранение проблем с входными линиями решает проблему шума примерно в 60% случаев без дополнительного вмешательства.
Может ли шум гидравлического насоса указывать на неисправность компонента?
Да — повышение уровня шума часто предшествует выходу из строя подшипников, износу шестерен или ухудшению состояния уплотнений за несколько недель. Это делает мониторинг шума ценным инструментом прогнозирующего технического обслуживания. Постоянное увеличение на 3 дБ от базового уровня обычно указывает на то, что компонент вступил в фазу деградации и должен быть заменен при следующем плановом отключении.
Насколько возможно снизить уровень шума без замены насоса?
Периферийные модификации, включая демпферы пульсации, антивибрационные крепления, гибкие секции шлангов и акустические кожухи, обычно обеспечивают снижение шума на 10–25 дБ при стратегическом комбинировании. Это часто бывает достаточно для приведения систем, не соответствующих стандартам безопасности на рабочем месте, в соответствие без капитальных затрат и простоев, связанных с полной заменой насоса.
Влияет ли тип гидравлической жидкости на уровень шума насоса?
Прямо и значительно. Неправильная вязкость увеличивает внутренние утечки и контакт металла, а деградировавшая жидкость с захваченным воздухом усиливает шум пульсации давления по всему контуру. Переход на рекомендованный производителем класс вязкости и поддержание чистоты жидкости могут снизить уровень шума на 3–8 дБ как самостоятельная мера.
Как часто следует проверять гидравлические системы на наличие проблем с шумом?
Ежемесячные проверки уровня шума в постоянных точках измерения и ежеквартальный анализ спектра частот рекомендуются как базовые советы по техническому обслуживанию гидравлических насосов для управления шумом. Любое увеличение на 3 дБ или более от зафиксированного базового уровня должно вызвать немедленную инспекцию, так как это представляет собой удвоение акустической энергии и сигнализирует о развивающейся механической проблеме.



