

Отказ одного лопастного насоса может остановить всю производственную линию, что приведет к потерям в тысячи долларов за час простоя. Понимание основных причин до их усугубления является разницей между плановым обслуживанием и аварийным ремонтом. Независимо от того, сталкиваетесь ли вы с неожиданным шумом, падением давления или полной блокировкой, основные причины следуют предсказуемым шаблонам, которые опытные гидравлические техники распознают — и предотвращают.
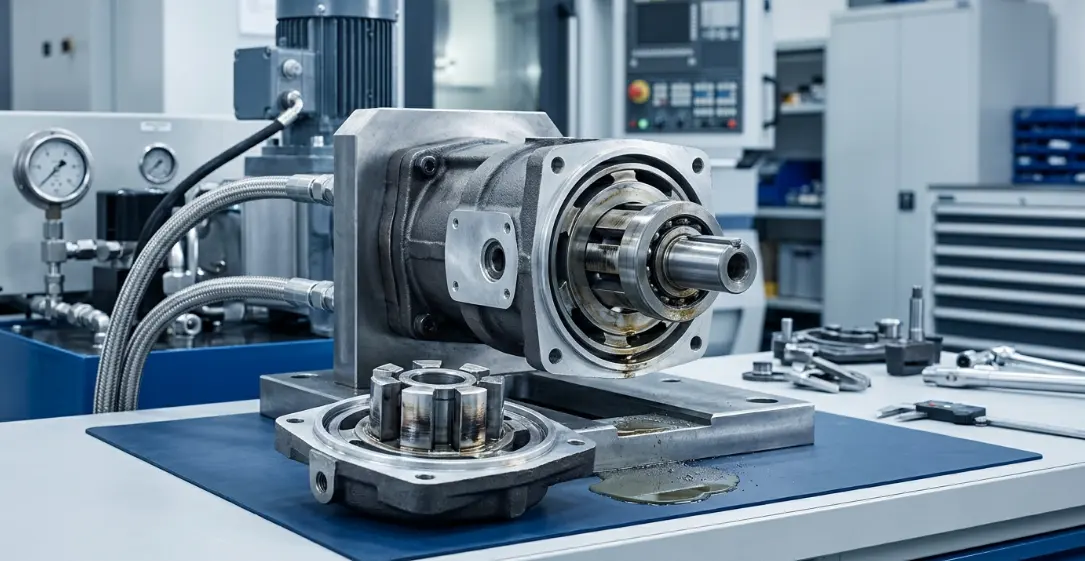
Понимание работы и точек отказа лопастного насоса
Как работает лопастной насос — основные механизмы
Лопастной насос работает за счет вращения ротора с прорезями внутри эксцентричного кольца кулачка. Лопасти выдвигаются из прорезей ротора под действием центробежной силы и давления пружин, поддерживая контакт с внутренней поверхностью кольца кулачка для создания герметичных камер.
Когда ротор вращается, эти камеры расширяются у входного порта (всасывая жидкость) и сжимаются у выходного порта (выталкивая жидкость под давлением). Критические поверхности износа — кончики лопастей, отверстие кольца кулачка, прорези ротора и портовые пластины — являются местами, где возникают большинство отказов.
Каждый компонент зависит от тонкой пленки гидравлической жидкости для смазки и охлаждения. Когда эта пленка нарушается, деградация начинается немедленно.
Ранние признаки ухудшения работы лопастного насоса
Самым ранним индикатором возникающих проблем обычно является изменение рабочего шума. Насос, который начинает издавать скрип, стук или более высокий звук, чем обычно, сигнализирует о внутреннем напряжении.
Падение давления под нагрузкой, увеличение времени цикла и повышение температуры жидкости свидетельствуют о том, что внутренние утечки увеличиваются. Эти симптомы означают, что зазоры увеличились сверх проектных допусков из-за износа гидравлического насоса.
Несоответствия потока — рывковое движение исполнительного механизма или медленный отклик — указывают на то, что насос больше не может поддерживать стабильное вытеснение. Раннее обнаружение этих признаков является основой эффективного устранения неисправностей лопастного насоса.
Основные причины отказа лопастного насоса
Загрязнение гидравлической жидкости
Загрязнение является наиболее разрушительным фактором, воздействующим на внутренние элементы лопастного насоса. Частицы размером всего 5 микрон — невидимые невооруженным глазом — действуют как абразивное соединение между кончиками лопастей и кольцом кулачка.
Попадание воды усугубляет проблему, способствуя коррозии, снижению смазывающих свойств и водородному охрупчиванию закаленных стальных поверхностей. Даже содержание воды в размере 0,1% может сократить срок службы подшипников на 50%.
Химическое разложение самой жидкости приводит к образованию кислот и лака, которые разрушают уплотнения и откладываются на прецизионных поверхностях. Загрязнение гидравлической системы является основной причиной преждевременных отказов насосов во всех промышленных приложениях.
Кавитация и аэрация
Причины кавитации насоса включают недостаточное поступление жидкости на вход, ограниченные всасывающие линии, засоренные входные фильтры и жидкость, которая слишком вязкая для рабочей температуры. Когда жидкость не может быстро заполнить расширяющиеся камеры насоса, в зонах низкого давления образуются паровые пузырьки.
Эти пузырьки разрушаются с высокой интенсивностью, когда достигают зоны высокого давления, создавая локализованные давления, превышающие 100,000 PSI. Этот микроструйный имплозион разрушает металлические поверхности, создавая характерный вид с ямками и кратерами на кончиках лопастей и пластинах портов.
Аэрация — воздух, попадающий в жидкость через негерметичные всасывающие соединения, низкий уровень в резервуаре или турбулентные линии возврата — вызывает аналогичные разрушительные эффекты. Полученное повреждение часто ошибочно принимают за нормальный износ, а не за исправляемую проблему конструкции системы.
Чрезмерная рабочая температура
Гидравлические системы, работающие при температуре выше 180°F (82°C), испытывают ускоренное ухудшение состояния всех компонентов. Вязкость жидкости снижается, истончая защитную смазочную пленку между наконечниками лопастей и кольцом кулачка до возникновения контакта металл-металл.
Материалы уплотнений твердеют, трескаются и теряют способность удерживать давление. На каждые 18°F (10°C) выше оптимальной температуры срок службы жидкости сокращается вдвое из-за ускорения окисления.
Тепловое расширение металлических компонентов уменьшает критические зазоры, что может привести к застреванию лопастей в их пазах или заклиниванию ротора о портовые пластины. Перегрев является как причиной, так и симптомом — внутренние утечки генерируют тепло, что усугубляет утечки в разрушительном цикле обратной связи.
Неправильная вязкость и выбор жидкости
Слишком жидкая жидкость не может поддерживать гидродинамическую пленку, необходимую для разделения движущихся частей. Слишком густая жидкость сопротивляется потоку на вход насоса, создавая условия кавитации даже при правильно подобранных всасывающих линиях.
Каждый лопастной насос имеет заданный диапазон рабочей вязкости, обычно между 13 и 54 сантистокс. Работа вне этого диапазона — будь то из-за неправильного выбора жидкости или экстремальных температур — напрямую ускоряет износ гидравлического насоса.
Многосортные жидкости, которые разрушаются в процессе эксплуатации, могут начинать работу в пределах спецификации, но деградировать ниже минимальной вязкости в течение нескольких недель. Регулярный отбор проб жидкости является единственным способом убедиться, что вязкость остается в допустимом диапазоне на протяжении всего интервала обслуживания.
Несоосность и нагрузка на вал
Лопастные насосы разработаны для работы с осевыми и радиальными нагрузками в пределах строгих допусков. Несоосность соединения — угловая, параллельная или осевая — вводит боковые нагрузки, которые отклоняют вал и создают неравномерные схемы износа.
Отклонение вала заставляет лопасти с одной стороны сильнее прижиматься к кольцу кулачка, в то время как лопасти с противоположной стороны теряют контакт. Это приводит к асимметричному износу, локальному перегреву и преждевременному выходу из строя подшипников.
Установки с ременным или зубчатым приводом особенно подвержены чрезмерным радиальным нагрузкам. Правильное выравнивание при установке и периодическая проверка являются важными элементами обслуживания лопастного насоса, предотвращающими этот тип отказа.
Работа всухую или недостаточный уровень жидкости
Даже кратковременные периоды работы всухую вызывают катастрофические повреждения внутренних компонентов лопастного насоса. Без жидкости отсутствует смазочная пленка, охлаждение и гидравлическая подушка между движущимися частями.
Лопастные наконечники повреждают кулачковое кольцо за считанные секунды, образуя металлические частицы, которые загрязняют всю систему. Температура мгновенно повышается, разрушая уплотнения и потенциально приваривая лопастные наконечники к поверхности кулачкового кольца.
Низкий уровень жидкости, который не полностью лишает насос подачи, все же вызывает периодическую аэрацию, когда входной патрубок втягивает воздух вместе с жидкостью. Это состояние может не приводить к немедленному отказу, но постепенно разрушает внутренние поверхности в течение нескольких дней или недель.
Таблица сравнения причин отказов
| Причина отказа | Затронутые компоненты | Серьезность | Типичное время до отказа | Предотвратимость |
|---|---|---|---|---|
| Загрязнение жидкости | Лопатки, кулачковое кольцо, подшипники | Высокий | Недели до месяцев | Высокий — фильтрация |
| Кавитация | Концы лопаток, портовая пластина | Критический | Дни до недель | Высокий — конструкция входа |
| Перегрев | Уплотнения, жидкость, все внутренние компоненты | Высокий | Недели | Умеренный — система охлаждения |
| Неправильная вязкость жидкости | Лопатки, кулачковое кольцо | Умеренный | Месяцы | Высокий — выбор жидкости |
| Несоосность | Вал, подшипники, уплотнения | Умеренный | Месяцы | Высокий — установка |
| Работа всухую | Все внутренние поверхности | Критический | Минуты до часов | Высокий — уровень мониторинга |
| Нормальный износ | Лопатки, кулачковое кольцо | Низкий | Годы | Низкий — цикл замены |
Загрязнение гидравлической системы — подробный обзор
Источники загрязнения
Встроенное загрязнение возникает во время производства и сборки. Литейный песок, стружка от обработки, сварочные брызги и мусор от сборки остаются внутри новых систем, если они не были должным образом промыты перед вводом в эксплуатацию.
Проникающее загрязнение попадает из внешней среды через изношенные уплотнения валов, поврежденные крышки дыхательных отверстий и втягивание штока цилиндра. Каждый раз, когда шток цилиндра втягивается, он может переносить поверхностные загрязнения через уплотнение в жидкость.
Генерируемое загрязнение образуется внутри системы в результате нормального и ненормального износа. Частицы износа от насосов, клапанов и приводов циркулируют по системе, вызывая вторичные повреждения других компонентов — самоускоряющийся цикл, который делает загрязнение гидравлической системы все более серьезным без вмешательства.
Прогрессия повреждений от загрязнения
| Уровень загрязнения (ISO 4406) | Воздействие на лопастной насос | Рекомендуемое действие |
|---|---|---|
| 16/14/11 или чище | Нормальная работа | Плановый мониторинг |
| 18/16/13 | Начало ускоренного износа | Проверить фильтры, взять образец жидкости |
| 20/18/15 | Значительное повреждение поверхности и потеря эффективности | Немедленная замена жидкости и промывка |
| 22/20/17+ | Быстрая неизбежная поломка | Остановка и капитальный ремонт |
Большинство производителей шестеренчатых насосов указывают ISO 18/16/13 или более чистый уровень для приемлемой работы. Постоянная работа при уровне 20/18/15 может сократить срок службы насоса на 75% по сравнению с поддержанием чистоты уровня 16/14/11.
Руководство по устранению неисправностей шестеренчатого насоса
Диагностика неисправностей, связанных с шумом
Кавитационный визг — это высокий, устойчивый визжащий звук, который усиливается с увеличением скорости насоса. Он указывает на недостаток подачи и требует немедленного устранения ограничений в линии всасывания, проверки уровня жидкости или состояния входного фильтра.
Механический стук — это ритмичный, низкочастотный звук, который часто совпадает с частотой вращения вала. Обычно это указывает на повреждение подшипников, износ соединительных элементов или заклинивание лопастей в их пазах.
Шум подшипников — это непрерывный, грубый скрежет, который усиливается под нагрузкой. Он сигнализирует о серьезной деградации подшипников и неизбежной поломке, требующей снятия насоса для осмотра. Эффективное устранение неисправностей шестеренчатого насоса начинается с обучения распознаванию этих характерных звуковых сигналов.
Диагностические шаги давления и потока
Начните с измерения давления в системе на выходе насоса с помощью откалиброванного манометра. Сравните показания с номинальной производительностью насоса — падение более чем на 10% под нагрузкой указывает на значительную внутреннюю утечку.
Установите расходомер для измерения фактической производительности насоса в сравнении с теоретическим объемным перемещением. Объемный КПД ниже 85% подтверждает внутренний износ, который увеличил зазоры до недопустимых пределов.
Изолируйте насос от системы, перекрыв его на манометр (кратковременно), чтобы определить, является ли потеря давления результатом неисправности насоса или проблемы ниже по потоку. Этот систематический подход позволяет отделить проблемы, связанные с насосом, от утечек в клапанах или приводах.
Индикаторы визуального осмотра
Рисунки задиров на кольце кулачка, равномерно распределенные по окружности, указывают на загрязнение или недостаточную смазку. Локализованные задиры в одной области свидетельствуют о несоосности или застрявшей лопасти.
Профили износа наконечников лопастей отражают условия эксплуатации. Закругленные, отполированные наконечники указывают на нормальный износ со временем. Сколотые, поврежденные наконечники свидетельствуют о кавитации. Плоские, с задиром наконечники указывают на абразивное загрязнение.
Обесцвечивание — поверхности металла синего или соломенного цвета — подтверждает перегрев. Темные лаковые отложения на внутренних поверхностях свидетельствуют о разложении жидкости из-за длительного воздействия высоких температур. Эти визуальные признаки при разборке подтверждают основную причину, выявленную при диагностике лопастного насоса.
Лучшие практики обслуживания лопастных насосов
График профилактического обслуживания
| Интервал | Задача | Цель |
|---|---|---|
| Ежедневно | Проверьте уровень и температуру жидкости | Предотвратите сухой ход и перегрев |
| Еженедельно | Проверьте наличие утечек и необычных шумов | Раннее обнаружение развивающихся проблем |
| Ежемесячно | Возьмите образец гидравлической жидкости | Контролируйте загрязнение и вязкость |
| Ежеквартально | Проверьте перепад давления на фильтре | Обеспечьте эффективность фильтрации |
| Ежегодно | Полный осмотр насоса и измерение лопаток | Оцените износ и спланируйте замену |
Соблюдение этого графика превращает обслуживание лопастных насосов из реактивных аварийных ремонтов в предсказуемые, плановые интервалы обслуживания, минимизирующие перебои в производстве.
Стратегия управления жидкостью и фильтрации
Установите фильтры давления с коэффициентом бета β₁₀ ≥ 200 (эффективность 99,5% при 10 микронах) на выходе насоса, чтобы улавливать частицы износа до их циркуляции по системе. Всасывающие фильтры должны быть минимум 100-меш для защиты входа насоса без создания ограничений.
Системы фильтрации в режиме «петля» (вне линии) непрерывно очищают жидкость независимо от работы системы, поддерживая уровень чистоты даже в периоды простоя. Это самая эффективная стратегия для контроля загрязнения гидравлической системы в критических приложениях.
Установите интервалы замены жидкости на основе результатов анализа масла, а не произвольных временных графиков. Управление жидкостью на основе состояния снижает отходы и гарантирует, что насос всегда работает с жидкостью, соответствующей требованиям по вязкости и чистоте.
Процедуры установки и выравнивания
Используйте гибкие муфты, рассчитанные на приложение, и выравнивайте насос и двигатель с точностью до 0,002 дюйма (0,05 мм) по общему индикаторному показанию. Проверьте выравнивание при рабочей температуре, так как тепловое расширение может изменить положение после прогрева.
Размер всасывающих линий должен обеспечивать скорость жидкости ниже 4 футов в секунду (1,2 м/с), а длина всасывающей линии должна быть как можно короче. Каждый угол, фитинг и клапан на пути к входу добавляет ограничение, которое способствует причинам кавитации насоса.
Спроектируйте резервуар с достаточным объемом (минимум 3x расход насоса), правильной перегородкой между возвратными и всасывающими портами и качественным дыхательным фильтром с осушителем. Эти детали установки предотвращают условия, ведущие к кавитации, аэрации и проникновению загрязнений с самого начала.
Часто задаваемые вопросы (FAQ)
Какова наиболее распространенная причина отказа лопастного насоса?
Загрязнение гидравлической жидкости является основной причиной, ответственной за 70-80% преждевременного износа и отказа гидравлических насосов. Частицы размером всего 5 микрон истирают кончики лопастей и поверхности кулачкового кольца, постепенно увеличивая внутренние зазоры до тех пор, пока насос больше не сможет поддерживать номинальное давление и поток. Надлежащая фильтрация и регулярный анализ жидкости являются наиболее эффективными профилактическими мерами.
Как узнать, что мой лопастной насос кавитирует?
Высокий визг или скрип во время работы, сопровождающийся нестабильными показаниями давления и появлением ямок на кончиках лопастей, указывает на наличие причин кавитации насоса. Шум усиливается с увеличением скорости насоса или нагрузки. Проверьте наличие ограничений в линиях всасывания, засоренных входных фильтров, низкого уровня жидкости или слишком высокой вязкости жидкости для рабочей температуры.
Можно ли отремонтировать вышедший из строя лопастной насос?
Да — если кулачковое кольцо и ротор находятся в пределах допуска, замена лопастей, уплотнений и подшипников во время обслуживания лопастного насоса может восстановить его производительность за небольшую часть стоимости замены. Большинство производителей публикуют предельные значения износа для диаметра отверстия кулачкового кольца и ширины пазов ротора. Однако, если основная причина отказа не устранена, восстановленный насос выйдет из строя снова в тот же срок.
Как долго должен работать лопастной насос?
При правильном обслуживании лопастного насоса и использовании чистой жидкости промышленные лопастные насосы обычно работают 15,000–20,000 часов. Неблагоприятные условия — загрязненная жидкость, кавитация, перегрев или несоосность — могут сократить этот срок до менее чем 2,000 часов. Разница между этими крайностями почти полностью определяется чистотой системы и правильными условиями эксплуатации.
Приводит ли работа лопастного насоса на максимальном давлении к его отказу?
Непрерывная работа на предохранительном давлении ускоряет износ, но не является непосредственной причиной отказа. Переменные скачки давления и ударные нагрузки наносят больший ущерб, чем постоянное высокое давление, так как они вызывают усталость металлических поверхностей и могут скалывать кончики лопастей. Постоянная работа на уровне 80-85% от номинального давления оптимизирует баланс между производительностью и сроком службы.
Как воздух в гидравлической системе повреждает лопастной насос?
Аэрация вызывает микроимплозии (кавитацию) на внутренних поверхностях, генерирует избыточное тепло и ухудшает смазывающие свойства жидкости — ключевая причина кавитации насоса в плохо спроектированных системах. Воздушные пузырьки сжимаются под давлением, вызывая губчатую и нестабильную реакцию исполнительных механизмов, одновременно разъедая внутренние элементы насоса. Устранение попадания воздуха за счет правильного проектирования резервуара, герметичных соединений всасывания и достаточного уровня жидкости является важным для долговечности насоса.



