

Il guasto di una singola pompa a palette può bloccare un'intera linea di produzione, causando perdite di migliaia di euro all'ora per fermo macchina. Comprendere le cause profonde prima che si aggravino è la differenza tra manutenzione programmata e riparazione d'emergenza. Che si tratti di rumori inattesi, cali di pressione o un blocco completo, le cause sottostanti seguono schemi prevedibili che i tecnici idraulici esperti riconoscono — e prevengono.
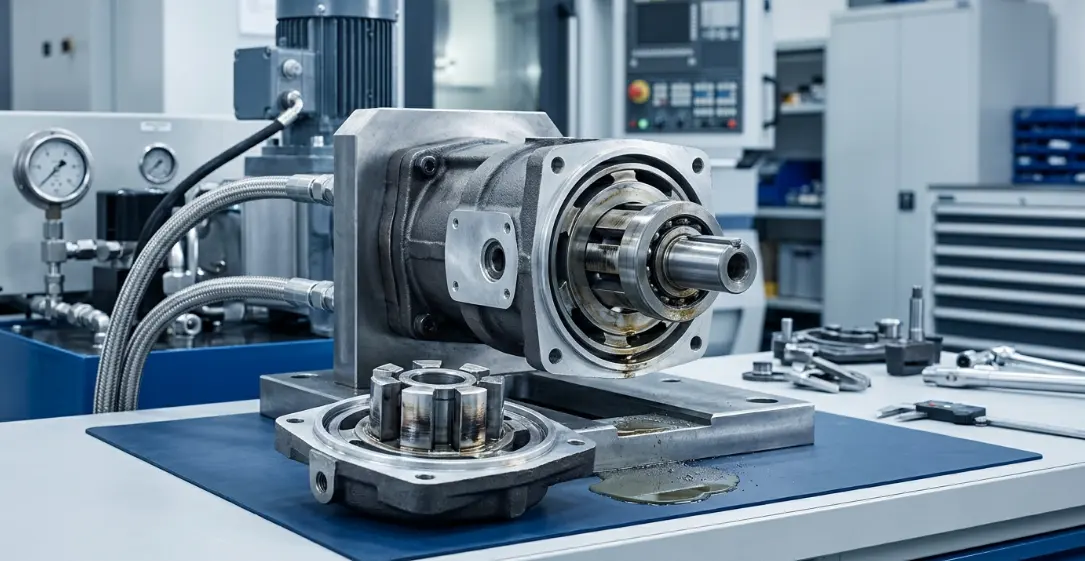
Comprensione del Funzionamento e dei Punti di Guasto delle Pompe a Palette
Come Funziona una Pompa a Palette — Meccanica di Base
Una pompa a palette funziona facendo ruotare un rotore scanalato all'interno di un anello a camma eccentrico. Le palette scorrono verso l'esterno dalle scanalature del rotore per effetto della forza centrifuga e della pressione delle molle, mantenendo il contatto con la superficie interna dell'anello a camma per creare camere ermetiche.
Mentre il rotore gira, queste camere si espandono alla porta di aspirazione (richiamando il fluido) e si contraggono alla porta di mandata (spingendo il fluido in uscita sotto pressione). Le superfici di usura critiche — punte delle palette, foro dell'anello a camma, scanalature del rotore e piastre delle porte — sono il punto di origine della maggior parte dei guasti.
Ogni componente dipende da un sottile film di fluido idraulico per la lubrificazione e il raffreddamento. Quando questo film viene compromesso, il degrado inizia immediatamente.
Segnali Precoci di Degrado della Pompa a Palette
Il primo indicatore di problemi in sviluppo è tipicamente un cambiamento nel rumore operativo. Una pompa che inizia a fischiare, a produrre colpi o a emettere un suono più acuto del normale sta comunicando una condizione di stress interno.
Cali di pressione sotto carico, aumento dei tempi di ciclo e temperature del fluido in aumento segnalano tutti che la perdita interna sta aumentando. Questi sintomi indicano che le tolleranze si sono ampliate oltre i limiti di progetto a causa dell'usura della pompa idraulica.
Irregolarità nel flusso — movimenti a scatti degli attuatori o risposta lenta — indicano che la pompa non è più in grado di mantenere una cilindrata costante. Individuare questi segnali tempestivamente è il fondamento di un'efficace risoluzione dei problemi della pompa a palette.
Cause Principali del Guasto della Pompa a Palette
Contaminazione del Fluido Idraulico
La contaminazione è la forza singolarmente più distruttiva che agisce sulle componenti interne della pompa a palette. Le particelle di dimensioni inferiori a 5 micron — invisibili a occhio nudo — agiscono come composto abrasivo tra le punte delle palette e l'anello a camma.
L'infiltrazione di acqua aggrava il problema favorendo la corrosione, riducendo la lubrificazione e causando la fragilizzazione da idrogeno delle superfici in acciaio temprato. Anche un contenuto d'acqua dello 0,1% può ridurre la durata dei cuscinetti del 50%.
La degradazione chimica del fluido stesso genera acidi e vernici che attaccano le guarnizioni e si depositano sulle superfici di precisione. La contaminazione del sistema idraulico è responsabile della maggior parte dei guasti prematuri delle pompe in tutte le applicazioni industriali.
Cavitazione e Aerazione
Le cause della cavitazione della pompa includono condizioni di aspirazione insufficiente, linee di aspirazione ristrette, filtri di aspirazione intasati e fluido troppo viscoso per la temperatura operativa. Quando il fluido non riesce a riempire le camere della pompa in espansione con sufficiente rapidità, si formano bolle di vapore nelle zone a bassa pressione.
Queste bolle collassano violentemente quando raggiungono il lato ad alta pressione, generando pressioni localizzate superiori a 100.000 PSI. Questa implosione a micro-getto erode le superfici metalliche, creando un aspetto caratteristico butterato e craterizzato sulle punte delle palette e sulle piastre delle porte.
L'aerazione — aria intrappolata nel fluido proveniente da raccordi di aspirazione difettosi, livelli del serbatoio bassi o linee di ritorno turbolente — produce effetti distruttivi simili. Il danno risultante viene spesso diagnosticato erroneamente come normale usura piuttosto che come un problema di progettazione del sistema correggibile.
Temperatura di Esercizio Eccessiva
I sistemi idraulici che operano al di sopra di 180°F (82°C) subiscono una degradazione accelerata in tutti i componenti. La viscosità del fluido diminuisce, assottigliando il film lubrificante protettivo tra le punte delle palette e l'anello a camma fino a quando non si verifica il contatto metallo su metallo.
I materiali delle guarnizioni si induriscono, si incrinano e perdono la capacità di contenere la pressione. Per ogni 18°F (10°C) al di sopra della temperatura ottimale, la vita del fluido si dimezza a causa dell'accelerazione dell'ossidazione.
La dilatazione termica dei componenti metallici riduce i giochi critici, potenzialmente causando il bloccaggio delle palette nelle loro sedi o il grippaggio del rotore contro le piastre delle porte. Il surriscaldamento è sia una causa che un sintomo — le perdite interne generano calore, che peggiora le perdite in un ciclo di retroazione distruttivo.
Viscosità e Selezione del Fluido Non Idonee
Un fluido troppo sottile non riesce a mantenere il film idrodinamico necessario a separare le parti in movimento. Un fluido troppo denso resiste al flusso verso l'ingresso della pompa, creando condizioni di cavitazione anche con linee di aspirazione correttamente dimensionate.
Ogni pompa a palette ha un intervallo di viscosità operativa specificato, tipicamente compreso tra 13 e 54 centistokes. Operare al di fuori di questo intervallo — sia per una selezione errata del fluido che per temperature estreme — accelera direttamente l'usura della pompa idraulica.
I fluidi multigrade che si degradano per taglio durante l'utilizzo possono inizialmente rientrare nelle specifiche, ma scendere al di sotto della viscosità minima nel giro di settimane. Il campionamento regolare del fluido è l'unico modo per verificare che la viscosità rimanga entro il range accettabile per tutta la durata dell'intervallo di servizio.
Disallineamento e Carico sull'Albero
Le pompe a palette sono progettate per gestire carichi assiali e radiali entro tolleranze ridotte. Il disallineamento del giunto — angolare, parallelo o assiale — introduce carichi laterali che deflettono l'albero e creano schemi di usura non uniformi.
La deflessione dell'albero causa una maggiore pressione delle palette su un lato contro l'anello a camma, mentre le palette sul lato opposto perdono il contatto. Ciò produce usura asimmetrica, surriscaldamento localizzato e guasto prematuro dei cuscinetti.
Le installazioni con trasmissione a cinghia o ad ingranaggi sono particolarmente soggette a carichi radiali eccessivi. Il corretto allineamento durante l'installazione e la verifica periodica sono elementi essenziali della manutenzione delle pompe a palette per prevenire questo tipo di guasto.
Funzionamento a Secco o Livello del Fluido Insufficiente
Anche brevi periodi di funzionamento a secco causano danni irreversibili alle parti interne della pompa a palette. Senza fluido, non vi è alcun film lubrificante, nessun raffreddamento e nessun ammortizzatore idraulico tra le parti in movimento.
Le punte delle palette rigano l'anello a camma in pochi secondi, generando particelle metalliche che contaminano l'intero sistema. Le temperature aumentano istantaneamente, distruggendo le guarnizioni e potenzialmente saldando le punte delle palette alla superficie dell'anello a camma.
Livelli del fluido bassi che non privano completamente la pompa del fluido causano comunque un'aerazione intermittente, poiché l'ingresso aspira aria insieme al fluido. Questa condizione potrebbe non provocare un guasto immediato, ma erode progressivamente le superfici interne nel corso di giorni o settimane.
Tabella di Confronto delle Cause di Guasto
| Causa del Guasto | Componenti Interessati | Gravità | Tempo Tipico al Guasto | Prevenibilità |
|---|---|---|---|---|
| Contaminazione del Fluido | Palette, anello a camma, cuscinetti | Alto | Settimane o mesi | Alta — filtrazione |
| Cavitazione | Punte delle palette, piastra di distribuzione | Critico | Giorni o settimane | Alta — progettazione dell'ingresso |
| Surriscaldamento | Guarnizioni, fluido, tutti i componenti interni | Alto | Settimane | Moderato — sistema di raffreddamento |
| Viscosità del fluido errata | Palette, anello camma | Moderato | Mesi | Alto — selezione del fluido |
| Disallineamento | Albero, cuscinetti, guarnizioni | Moderato | Mesi | Alto — installazione |
| Funzionamento a secco | Tutte le superfici interne | Critico | Da minuti a ore | Alta — monitoraggio del livello |
| Usura normale | Palette, anello a camma | Bassa | Anni | Bassa — ciclo di sostituzione |
Contaminazione del sistema idraulico — Un'analisi approfondita
Fonti di contaminazione
La contaminazione incorporata ha origine durante la produzione e il montaggio. Sabbia di fusione, trucioli di lavorazione, schizzi di saldatura e residui di assemblaggio rimangono all'interno dei nuovi sistemi se non vengono adeguatamente flussati prima della messa in servizio.
La contaminazione per infiltrazione proviene dall'ambiente esterno attraverso tenute dell'albero usurate, tappi di sfiato deteriorati e retrazione dello stelo del cilindro. Ogni volta che uno stelo del cilindro si ritrae, può trasportare contaminanti superficiali oltre la guarnizione raschiante nel fluido.
La contaminazione generata è prodotta internamente dall'usura normale e anomala. Le particelle di usura provenienti da pompe, valvole e attuatori circolano nel sistema, causando danni secondari ad altri componenti — un ciclo auto-accelerante che peggiora progressivamente la contaminazione del sistema idraulico senza intervento.
Progressione dei Danni da Contaminazione
| Livello di Contaminazione (ISO 4406) | Effetto sulla Pompa a Palette | Azione Raccomandata |
|---|---|---|
| 16/14/11 o inferiore | Funzionamento normale | Monitoraggio di routine |
| 18/16/13 | Inizia l'usura accelerata | Ispezionare i filtri, campionare il fluido |
| 20/18/15 | Punteggio significativo, perdita di efficienza | Sostituzione e lavaggio immediato del fluido |
| 22/20/17+ | Guasto rapido imminente | Spegnimento e revisione |
La maggior parte dei produttori di pompe a palette specifica ISO 18/16/13 o superiore per un funzionamento accettabile. Operare costantemente a 20/18/15 può ridurre la durata della pompa del 75% rispetto al mantenimento dei livelli di pulizia 16/14/11.
Guida alla risoluzione dei problemi delle pompe a palette
Diagnosi dei guasti correlati al rumore
Il sibilo di cavitazione è un suono acuto e costante che aumenta con la velocità della pompa. Indica una carenza di alimentazione all'ingresso e richiede attenzione immediata alle restrizioni della linea di aspirazione, al livello del fluido o alle condizioni del filtro di ingresso.
Il colpo meccanico è un suono ritmico a bassa frequenza che spesso si correla con la velocità di rotazione dell'albero. Ciò indica tipicamente danni ai cuscinetti, usura del giunto o palette bloccate nelle loro sedi.
Il rombo dei cuscinetti è un suono di macinazione continuo e irregolare che peggiora sotto carico. Segnala un degrado avanzato dei cuscinetti e un guasto imminente che richiede la rimozione della pompa per l'ispezione. Un'efficace risoluzione dei problemi delle pompe a palette inizia con l'allenare l'orecchio a distinguere queste distinte firme sonore.
Fasi diagnostiche di pressione e portata
Iniziare misurando la pressione del sistema all'uscita della pompa con un manometro calibrato. Confrontare le letture con la portata nominale della pompa — un calo superiore al 10% sotto carico indica una perdita interna significativa.
Installare un misuratore di portata per misurare la produzione effettiva della pompa rispetto alla cilindrata teorica. Un'efficienza volumetrica inferiore all'85% conferma che l'usura interna ha aperto le tolleranze oltre i limiti accettabili.
Isolare la pompa dal sistema bloccandola contro un manometro (brevemente) per determinare se la perdita di pressione ha origine nella pompa o a valle. Questo approccio sistematico separa i problemi legati alla pompa dalle perdite di valvole o attuatori.
Indicatori di Ispezione Visiva
Schemi di rigatura sull'anello a camma che appaiono uniformemente lungo la circonferenza suggeriscono contaminazione o lubrificazione inadeguata. La rigatura localizzata in un'area indica disallineamento o una paletta bloccata.
I profili di usura della punta delle palette rivelano le condizioni operative. Punte arrotondate e lucidate indicano usura normale nel tempo. Punte scheggiate e butterata indicano cavitazione. Punte piatte e rigate indicano contaminazione abrasiva.
La decolorazione — superfici metalliche blu o color paglia — conferma il surriscaldamento. Depositi di vernice scura sulle superfici interne indicano la degradazione del fluido dovuta a temperature elevate prolungate. Questi indizi visivi durante lo smontaggio confermano la causa principale identificata durante la ricerca guasti della pompa a palette.
Migliori Pratiche di Manutenzione delle Pompe a Palette
Programma di Manutenzione Preventiva
| Intervallo | Attività | Scopo |
|---|---|---|
| Giornaliero | Controllare il livello e la temperatura del fluido | Prevenire il funzionamento a secco e il surriscaldamento |
| Settimanale | Ispezionare per perdite e rumori anomali | Rilevazione precoce di problemi in sviluppo |
| Mensile | Campionare il fluido idraulico | Monitorare la contaminazione e la viscosità |
| Trimestrale | Controllare la pressione differenziale del filtro | Garantire l'efficacia della filtrazione |
| Annuale | Ispezione completa della pompa e misurazione delle palette | Valutare l'usura e pianificare la sostituzione |
Il rispetto di questo programma trasforma la manutenzione delle pompe a palette da riparazioni di emergenza reattive in intervalli di servizio prevedibili e pianificati, riducendo al minimo le interruzioni della produzione.
Strategia di gestione dei fluidi e filtrazione
Installare filtri di pressione con un rapporto beta di β₁₀ ≥ 200 (efficienza del 99,5% a 10 micron) sull'uscita della pompa per catturare le particelle di usura prima che circolino nel sistema. I filtri di aspirazione devono essere di almeno 100 mesh per proteggere l'ingresso della pompa senza creare restrizioni.
I sistemi di filtrazione a circuito kidney-loop (offline) purificano continuamente il fluido indipendentemente dal funzionamento del sistema, mantenendo i livelli di pulizia anche durante i periodi di inattività. Questa è la strategia più efficace per controllare la contaminazione del sistema idraulico nelle applicazioni critiche.
Stabilire gli intervalli di sostituzione del fluido in base ai risultati dell'analisi dell'olio piuttosto che a scadenze temporali arbitrarie. La gestione del fluido basata sulle condizioni riduce gli sprechi garantendo al contempo che la pompa operi sempre con un fluido che soddisfa le specifiche di viscosità e pulizia.
Procedure di installazione e allineamento
Utilizzare giunti flessibili adatti all'applicazione e allineare la pompa al motore entro 0,002 pollici (0,05 mm) di lettura totale dell'indicatore. Verificare l'allineamento alla temperatura di esercizio, poiché la dilatazione termica può modificare le posizioni dopo il riscaldamento.
Dimensionare le linee di aspirazione per una velocità del fluido inferiore a 4 piedi al secondo (1,2 m/s) e mantenere la lunghezza della linea di aspirazione il più breve possibile. Ogni gomito, raccordo e valvola nel percorso di ingresso aggiunge una restrizione che contribuisce alle cause di cavitazione della pompa.
Progettare il serbatoio con un volume adeguato (minimo 3 volte la portata della pompa), una corretta separazione tra le porte di ritorno e di aspirazione, e un respiratore essiccante di qualità. Questi dettagli di installazione prevengono fin dall'inizio le condizioni che portano a cavitazione, aerazione e ingresso di contaminanti.
Domande frequenti (FAQ)
Qual è la causa più comune di guasto di una pompa a palette?
La contaminazione del fluido idraulico è la causa principale, responsabile di circa il 70-80% dell'usura prematura e dei guasti delle pompe idrauliche. Particelle di appena 5 micron abradono le punte delle palette e le superfici dell'anello a camma, aumentando progressivamente i giochi interni fino a quando la pompa non è più in grado di mantenere la pressione e la portata nominali. La filtrazione adeguata e l'analisi regolare del fluido sono le misure preventive più efficaci.
Come faccio a sapere se la mia pompa a palette sta cavitando?
Un sibilo acuto o un rumore stridulo durante il funzionamento, accompagnato da letture di pressione irregolari e cavità sulle punte delle palette, indica la presenza di cause di cavitazione della pompa. Il rumore si intensifica con l'aumento della velocità o del carico della pompa. Verificare la presenza di tubazioni di aspirazione ostruite, filtri di ingresso intasati, livello del fluido basso o viscosità del fluido troppo elevata per la temperatura di esercizio.
Una pompa a palette guasta può essere riparata?
Sì — se l'anello a camma e il rotore rientrano nelle tolleranze, la sostituzione di palette, guarnizioni e cuscinetti durante la manutenzione della pompa a palette può ripristinare le prestazioni a una frazione del costo di sostituzione. La maggior parte dei produttori pubblica i limiti di usura per il diametro del foro dell'anello a camma e la larghezza delle scanalature del rotore. Tuttavia, se la causa principale del guasto non viene corretta, la pompa revisionata si guasterà nuovamente nello stesso arco di tempo.
Quanto dovrebbe durare una pompa a palette?
Con una corretta manutenzione della pompa a palette e un fluido pulito, le pompe a palette industriali durano tipicamente 15.000–20.000 ore di funzionamento. Condizioni sfavorevoli — fluido contaminato, cavitazione, surriscaldamento o disallineamento — possono ridurre questa durata a meno di 2.000 ore. La differenza tra questi estremi è determinata quasi interamente dalla pulizia del sistema e dalle corrette condizioni operative.
Far funzionare una pompa a palette alla pressione massima causa guasti?
Il funzionamento continuo alla pressione di scarico accelera l'usura, ma non è una causa di guasto immediata. I picchi di pressione intermittenti e i carichi d'urto sono più dannosi della pressione elevata sostenuta, poiché affaticano le superfici metalliche e possono scheggiare le punte delle palette. Operare costantemente all'80-85% della pressione nominale ottimizza il bilanciamento tra prestazioni e durata del servizio.
In che modo l'aria nel sistema idraulico danneggia una pompa a palette?
L'aerazione provoca micro-implosioni (cavitazione) sulle superfici interne, genera calore eccessivo e degrada le proprietà lubrificanti del fluido — una causa chiave di cavitazione della pompa nei sistemi mal progettati. Le bolle d'aria si comprimono sotto pressione, causando una risposta degli attuatori irregolare e instabile, erodendo contemporaneamente gli interni della pompa. Eliminare l'ingresso di aria attraverso una corretta progettazione del serbatoio, connessioni di aspirazione ermetiche e livelli di fluido adeguati è essenziale per la longevità della pompa.



