

Una sola falla en una bomba de paletas puede detener toda una línea de producción, generando costos de miles por hora en tiempo de inactividad. Comprender las causas raíz antes de que escalen es la diferencia entre un mantenimiento programado y una reparación de emergencia. Ya sea que esté enfrentando ruidos inesperados, caídas de presión o un bloqueo total, las causas subyacentes siguen patrones predecibles que los técnicos hidráulicos experimentados reconocen — y previenen.
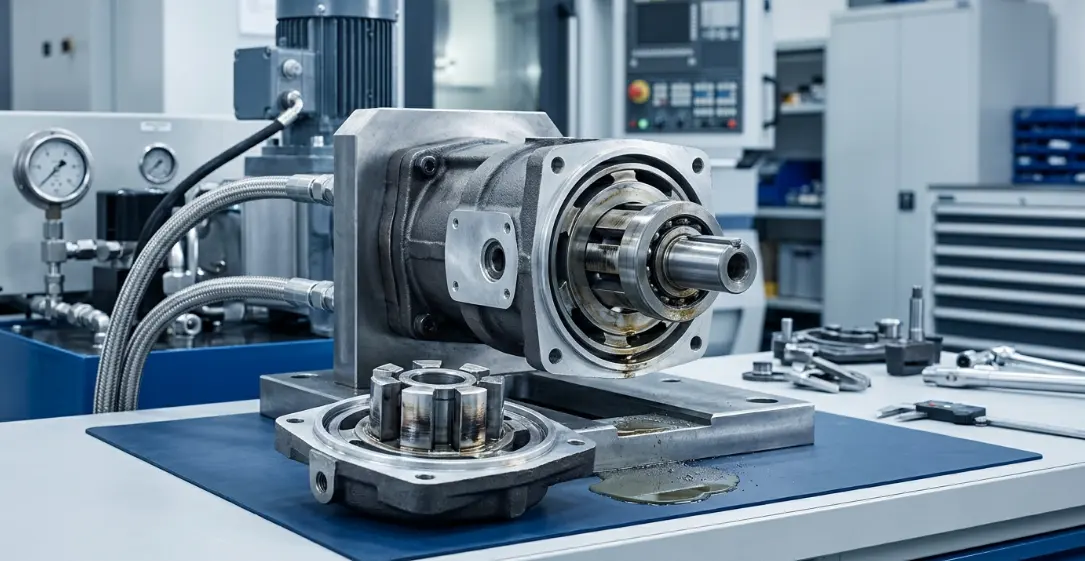
Comprensión del funcionamiento y los puntos de falla de la bomba de paletas
Cómo funciona una bomba de paletas — Mecánica básica
Una bomba de paletas funciona haciendo girar un rotor ranurado dentro de un anillo de leva excéntrico. Las paletas se deslizan hacia afuera desde las ranuras del rotor por la fuerza centrífuga y la presión del resorte, manteniendo contacto con la superficie interior del anillo de leva para crear cámaras selladas.
A medida que gira el rotor, estas cámaras se expanden en el puerto de entrada (aspirando fluido) y se contraen en el puerto de salida (impulsando el fluido bajo presión). Las superficies de desgaste críticas — puntas de paletas, orificio del anillo de leva, ranuras del rotor y placas de puerto — son donde se originan la mayoría de las fallas.
Cada componente depende de una delgada película de fluido hidráulico para su lubricación y enfriamiento. Cuando esa película se ve comprometida, el deterioro comienza de inmediato.
Señales de Advertencia Tempranas de Degradación de Bombas de Paletas
El indicador más temprano de problemas en desarrollo es típicamente un cambio en el ruido de operación. Una bomba que comienza a silbar, golpear o producir un sonido de tono más alto de lo normal está comunicando una falla interna.
Las caídas de presión bajo carga, el aumento de los tiempos de ciclo y el aumento de la temperatura del fluido indican que la fuga interna está aumentando. Estos síntomas significan que las tolerancias se han abierto más allá de los límites de diseño debido al desgaste de la bomba hidráulica.
Las inconsistencias de flujo — movimiento irregular del actuador o respuesta lenta — indican que la bomba ya no puede mantener un desplazamiento constante. Detectar estas señales a tiempo es la base de una resolución eficaz de problemas en bombas de paletas.
Causas Principales de Falla en Bombas de Paletas
Contaminación del Fluido Hidráulico
La contaminación es la fuerza más destructiva que actúa sobre los componentes internos de las bombas de paletas. Las partículas tan pequeñas como 5 micrones — invisibles a simple vista — actúan como un compuesto abrasivo entre las puntas de las paletas y el anillo de leva.
La entrada de agua agrava el problema al promover la corrosión, reducir la lubricidad y causar fragilización por hidrógeno en las superficies de acero endurecido. Incluso un contenido de agua del 0.1% puede reducir la vida útil de los rodamientos en un 50%.
La degradación química del propio fluido genera ácidos y barnices que atacan los sellos y se depositan en las superficies de precisión. La contaminación del sistema hidráulico representa la mayoría de las fallas prematuras de bombas en todas las aplicaciones industriales.
Cavitación y Aireación
Las causas de cavitación en bombas incluyen condiciones de entrada insuficiente, líneas de succión restringidas, filtros de entrada obstruidos y fluido demasiado viscoso para la temperatura de operación. Cuando el fluido no puede llenar las cámaras de la bomba en expansión con suficiente rapidez, se forman burbujas de vapor en las zonas de baja presión.
Estas burbujas colapsan violentamente al alcanzar el lado de alta presión, generando presiones localizadas que superan los 100,000 PSI. Esta implosión de microchorro erosiona las superficies metálicas, creando una apariencia característica de picaduras y cráteres en las puntas de las paletas y las placas de distribución.
La aireación —aire atrapado en el fluido proveniente de conexiones de succión con fugas, niveles bajos del depósito o líneas de retorno turbulentas— produce efectos destructivos similares. El daño resultante suele diagnosticarse erróneamente como desgaste normal en lugar de un problema de diseño del sistema corregible.
Temperatura de Funcionamiento Excesiva
Los sistemas hidráulicos que operan por encima de 180°F (82°C) experimentan una degradación acelerada en todos los componentes. La viscosidad del fluido disminuye, adelgazando la película de lubricación protectora entre las puntas de los álabes y el anillo de leva hasta que se produce contacto metal con metal.
Los materiales de los sellos se endurecen, se agrietan y pierden su capacidad de contener la presión. Por cada 18°F (10°C) por encima de la temperatura óptima, la vida útil del fluido se reduce a la mitad debido a la aceleración de la oxidación.
La expansión térmica de los componentes metálicos reduce las holguras críticas, lo que puede provocar que los álabes se atasquen en sus ranuras o que el rotor se bloquee contra las placas de distribución. El sobrecalentamiento es tanto una causa como un síntoma —las fugas internas generan calor, lo que agrava las fugas en un ciclo de retroalimentación destructivo.
Viscosidad y Selección Incorrecta del Fluido
Un fluido demasiado delgado no puede mantener la película hidrodinámica necesaria para separar las piezas en movimiento. Un fluido demasiado espeso resiste el flujo hacia la entrada de la bomba, creando condiciones de cavitación incluso con líneas de succión correctamente dimensionadas.
Cada bomba de álabes tiene un rango de viscosidad de operación especificado, generalmente entre 13 y 54 centistokes. Operar fuera de este rango —ya sea por una selección incorrecta del fluido o por temperaturas extremas— acelera directamente el desgaste de la bomba hidráulica.
Los fluidos multigrado que se degradan por cizallamiento durante el servicio pueden comenzar dentro de las especificaciones, pero deteriorarse por debajo de la viscosidad mínima en cuestión de semanas. El muestreo regular del fluido es la única manera de verificar que la viscosidad se mantenga dentro del rango aceptable durante todo el intervalo de servicio.
Desalineación y Carga del Eje
Las bombas de álabes están diseñadas para soportar cargas axiales y radiales dentro de tolerancias estrechas. La desalineación del acoplamiento —angular, paralela o axial— introduce cargas laterales que flexionan el eje y crean patrones de desgaste desiguales.
La flexión del eje provoca que los álabes de un lado presionen con mayor fuerza contra el anillo de leva, mientras que los álabes del lado opuesto pierden contacto. Esto produce un desgaste asimétrico, sobrecalentamiento localizado y fallo prematuro de los rodamientos.
Las instalaciones con transmisión por correa o por engranaje son particularmente susceptibles a cargas radiales excesivas. La alineación correcta durante la instalación y la verificación periódica son elementos esenciales del mantenimiento de la bomba de paletas para prevenir este modo de falla.
Funcionamiento en Seco o Nivel de Fluido Insuficiente
Incluso períodos breves de funcionamiento en seco causan daños catastróficos en los componentes internos de la bomba de paletas. Sin fluido, no hay película lubricante, ni enfriamiento, ni amortiguación hidráulica entre las piezas móviles.
Las puntas de las paletas rayan el anillo de leva en cuestión de segundos, generando partículas metálicas que contaminan todo el sistema. Las temperaturas aumentan instantáneamente, destruyendo los sellos y potencialmente soldando las puntas de las paletas a la superficie del anillo de leva.
Los niveles bajos de fluido que no privan completamente a la bomba de fluido aún provocan aireación intermitente cuando la entrada aspira aire junto con el fluido. Esta condición puede no producir una falla inmediata, pero erosiona constantemente las superficies internas a lo largo de días o semanas.
Tabla Comparativa de Causas de Falla
| Causa de Falla | Componentes Afectados | Gravedad | Tiempo Típico hasta la Falla | Capacidad de Prevención |
|---|---|---|---|---|
| Contaminación del Fluido | Paletas, anillo de leva, rodamientos | Alta | Semanas a meses | Alta — filtración |
| Cavitación | Puntas de paleta, placa de distribución | Crítica | Días a semanas | Alta — diseño de entrada |
| Sobrecalentamiento | Sellos, fluido, todos los componentes internos | Alta | Semanas | Moderado — sistema de enfriamiento |
| Viscosidad de fluido incorrecta | Paletas, anillo de leva | Moderado | Meses | Alto — selección de fluido |
| Desalineación | Eje, rodamientos, sellos | Moderado | Meses | Alto — instalación |
| Funcionamiento en seco | Todas las superficies internas | Crítico | Minutos a horas | Alto — monitoreo de nivel |
| Desgaste normal | Paletas, anillo de leva | Bajo | Años | Bajo — ciclo de reemplazo |
Contaminación del sistema hidráulico — Un análisis más profundo
Fuentes de contaminación
La contaminación incorporada se origina durante la fabricación y el ensamblaje. Arena de fundición, virutas de mecanizado, salpicaduras de soldadura y residuos de ensamblaje permanecen dentro de los sistemas nuevos a menos que se purguen correctamente antes de la puesta en marcha.
La contaminación por ingreso proviene del entorno externo a través de sellos de eje desgastados, tapas de respiradero deterioradas y retracción de vástagos de cilindro. Cada vez que un vástago de cilindro se retrae, puede arrastrar contaminantes superficiales más allá del sello limpiador hacia el fluido.
La contaminación generada es producida internamente por el desgaste normal y anormal. Las partículas de desgaste provenientes de bombas, válvulas y actuadores circulan por el sistema, causando daños secundarios a otros componentes — un ciclo de autoaceleración que agrava progresivamente la contaminación del sistema hidráulico sin intervención.
Progresión del Daño por Contaminación
| Nivel de Contaminación (ISO 4406) | Efecto en la Bomba de Paletas | Acción Recomendada |
|---|---|---|
| 16/14/11 o más limpio | Operación normal | Monitoreo de rutina |
| 18/16/13 | Comienza el desgaste acelerado | Inspeccionar filtros, tomar muestra del fluido |
| 20/18/15 | Pérdida significativa de puntuación y eficiencia | Cambio y purga de fluido inmediatos |
| 22/20/17+ | Falla rápida inminente | Apagado y revisión general |
La mayoría de los fabricantes de bombas de paletas especifican ISO 18/16/13 o más limpio para una operación aceptable. Operar de forma continua a 20/18/15 puede reducir la vida útil de la bomba en un 75% en comparación con mantener niveles de limpieza de 16/14/11.
Guía de solución de problemas de bombas de paletas
Diagnóstico de fallas relacionadas con el ruido
El silbido de cavitación es un sonido agudo y constante que aumenta con la velocidad de la bomba. Indica privación de entrada y requiere atención inmediata a las restricciones de la línea de succión, el nivel de fluido o el estado del filtro de entrada.
El golpeteo mecánico es un sonido rítmico de menor frecuencia que frecuentemente se correlaciona con la velocidad de rotación del eje. Esto generalmente indica daño en los rodamientos, desgaste del acoplamiento o paletas atascadas en sus ranuras.
El retumbo de los rodamientos es un sonido de trituración continuo y áspero que empeora bajo carga. Indica una degradación avanzada de los rodamientos y una falla inminente que requiere la extracción de la bomba para su inspección. La solución eficaz de problemas en bombas de paletas comienza con entrenar el oído para distinguir estas firmas sonoras características.
Pasos de diagnóstico de presión y flujo
Comience midiendo la presión del sistema en la salida de la bomba con un manómetro calibrado. Compare las lecturas con la salida nominal de la bomba — una caída superior al 10% bajo carga indica una fuga interna significativa.
Instale un caudalímetro para medir la producción real de la bomba frente al desplazamiento teórico. Una eficiencia volumétrica inferior al 85% confirma que el desgaste interno ha abierto las tolerancias más allá de los límites aceptables.
Aísle la bomba del sistema bloqueándola contra un manómetro (brevemente) para determinar si la pérdida de presión se origina en la bomba o aguas abajo. Este enfoque sistemático separa los problemas relacionados con la bomba de las fugas en válvulas o actuadores.
Indicadores de Inspección Visual
Los patrones de rayado en el anillo de leva que aparecen uniformemente alrededor de la circunferencia sugieren contaminación o lubricación inadecuada. El rayado localizado en un área apunta a desalineación o a un álabe atascado.
Los perfiles de desgaste en la punta del álabe revelan las condiciones de operación. Las puntas redondeadas y pulidas indican desgaste normal con el tiempo. Las puntas astilladas y picadas indican cavitación. Las puntas planas y rayadas indican contaminación abrasiva.
La decoloración — superficies metálicas de color azul o pajizo — confirma sobrecalentamiento. Los depósitos oscuros de barniz en las superficies internas indican degradación del fluido por temperaturas elevadas sostenidas. Estas señales visuales durante el desmontaje confirman la causa raíz identificada durante la resolución de problemas de la bomba de álabes.
Mejores Prácticas de Mantenimiento de Bombas de Álabes
Programa de Mantenimiento Preventivo
| Intervalo | Tarea | Propósito |
|---|---|---|
| Diario | Verificar el nivel y la temperatura del fluido | Prevenir el funcionamiento en seco y el sobrecalentamiento |
| Semanal | Inspeccionar fugas y ruidos inusuales | Detección temprana de problemas en desarrollo |
| Mensual | Tomar muestra del fluido hidráulico | Monitorear la contaminación y la viscosidad |
| Trimestral | Verificar la presión diferencial del filtro | Garantizar la efectividad de la filtración |
| Anual | Inspección completa de la bomba y medición de paletas | Evaluar el desgaste y planificar la sustitución |
Seguir este programa transforma el mantenimiento de las bombas de paletas, pasando de reparaciones de emergencia reactivas a intervalos de servicio planificados y predecibles que minimizan la interrupción de la producción.
Estrategia de gestión de fluidos y filtración
Instale filtros de presión con una relación beta de β₁₀ ≥ 200 (eficiencia del 99,5% a 10 micras) en la salida de la bomba para capturar las partículas de desgaste antes de que circulen por el sistema. Los coladores de succión deben ser de 100 mesh como mínimo para proteger la entrada de la bomba sin generar restricción.
Los sistemas de filtración en circuito secundario (offline) pulen continuamente el fluido de forma independiente al funcionamiento del sistema, manteniendo los niveles de limpieza incluso durante los períodos de inactividad. Esta es la estrategia más eficaz para controlar la contaminación del sistema hidráulico en aplicaciones críticas.
Establezca los intervalos de cambio de fluido en función de los resultados del análisis de aceite, en lugar de calendarios de tiempo arbitrarios. La gestión de fluidos basada en condiciones reduce el desperdicio y garantiza que la bomba siempre opere con un fluido que cumpla las especificaciones de viscosidad y limpieza.
Procedimientos de instalación y alineación
Utilice acoplamientos flexibles adecuados para la aplicación y alinee la bomba con el motor dentro de 0,002 pulgadas (0,05 mm) de lectura total del indicador. Verifique la alineación bajo temperatura de operación, ya que la expansión térmica puede desplazar las posiciones tras el calentamiento.
Dimensione las líneas de succión para una velocidad de fluido inferior a 4 pies por segundo (1,2 m/s) y mantenga la longitud de la línea de succión lo más corta posible. Cada codo, accesorio y válvula en la trayectoria de entrada añade restricción que contribuye a las causas de cavitación de la bomba.
Diseñe el depósito con un volumen adecuado (mínimo 3 veces el caudal de la bomba), deflectores apropiados entre los puertos de retorno y succión, y un respiradero desecante de calidad. Estos detalles de instalación previenen desde el inicio las condiciones que conducen a la cavitación, la aireación y la entrada de contaminantes.
Preguntas frecuentes (FAQ)
¿Cuál es la causa más común de falla en una bomba de paletas?
La contaminación del fluido hidráulico es la principal causa, responsable de aproximadamente el 70-80% del desgaste prematuro y las fallas en bombas hidráulicas. Partículas tan pequeñas como 5 micrones desgastan las puntas de las paletas y las superficies del anillo de leva, aumentando progresivamente las holguras internas hasta que la bomba ya no puede mantener la presión y el caudal nominales. La filtración adecuada y el análisis regular del fluido son las medidas preventivas más eficaces.
¿Cómo sé si mi bomba de paletas está cavitando?
Un ruido agudo de silbido o chirrido durante el funcionamiento, acompañado de lecturas de presión erráticas y picaduras en las puntas de las paletas, indica que están presentes causas de cavitación en la bomba. El ruido se intensifica con el aumento de la velocidad o la carga de la bomba. Verifique si hay líneas de succión restringidas, coladores de entrada obstruidos, nivel de fluido bajo o una viscosidad del fluido demasiado alta para la temperatura de operación.
¿Se puede reparar una bomba de paletas averiada?
Sí — si el anillo de leva y el rotor están dentro de la tolerancia, reemplazar las paletas, sellos y rodamientos durante el mantenimiento de la bomba de paletas puede restaurar el rendimiento a una fracción del costo de reemplazo. La mayoría de los fabricantes publican los límites de desgaste para el diámetro del orificio del anillo de leva y el ancho de la ranura del rotor. Sin embargo, si no se corrige la causa raíz de la falla, la bomba reconstruida fallará nuevamente en el mismo período de tiempo.
¿Cuánto tiempo debe durar una bomba de paletas?
Con un mantenimiento adecuado de la bomba de paletas y fluido limpio, las bombas de paletas industriales típicamente duran entre 15,000–20,000 horas de operación. Las condiciones deficientes — fluido contaminado, cavitación, sobrecalentamiento o desalineación — pueden reducir esto a menos de 2,000 horas. La diferencia entre estos extremos está determinada casi en su totalidad por la limpieza del sistema y las condiciones de operación adecuadas.
¿Operar una bomba de paletas a presión máxima provoca fallas?
La operación continua a la presión de alivio acelera el desgaste, pero no es una causa de falla inmediata. Los picos de presión intermitentes y las cargas de choque son más dañinos que la alta presión sostenida, porque fatigan las superficies metálicas y pueden astillar las puntas de las paletas. Operar de manera constante al 80-85% de la presión nominal optimiza el equilibrio entre el rendimiento y la vida útil del servicio.
¿Cómo daña el aire en el sistema hidráulico a una bomba de paletas?
La aireación provoca micro-implosiones (cavitación) en las superficies internas, genera calor excesivo y degrada las propiedades lubricantes del fluido — una causa clave de cavitación en la bomba en sistemas mal diseñados. Las burbujas de aire se comprimen bajo presión, causando una respuesta esponjosa y errática del actuador mientras erosionan simultáneamente los componentes internos de la bomba. Eliminar la entrada de aire mediante un diseño adecuado del depósito, conexiones de succión herméticas y niveles de fluido adecuados es esencial para la longevidad de la bomba.



