

La défaillance d'une seule pompe à palettes peut immobiliser toute une ligne de production, entraînant des milliers d'euros de pertes par heure d'arrêt. Comprendre les causes profondes avant qu'elles ne s'aggravent fait la différence entre une maintenance planifiée et une réparation d'urgence. Que vous soyez confronté à des bruits inattendus, des chutes de pression ou un blocage complet, les causes sous-jacentes suivent des schémas prévisibles que les techniciens hydrauliques expérimentés savent reconnaître — et prévenir.
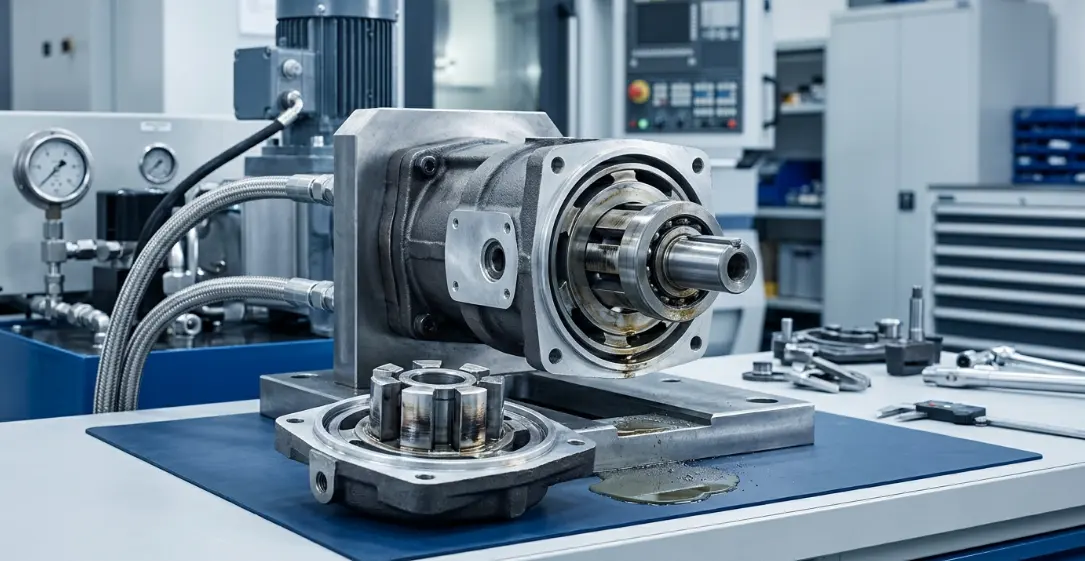
Comprendre le fonctionnement et les points de défaillance d'une pompe à palettes
Fonctionnement d'une pompe à palettes — Mécanique de base
Une pompe à palettes fonctionne par la rotation d'un rotor à fentes à l'intérieur d'une bague de came excentrique. Les palettes coulissent vers l'extérieur depuis les fentes du rotor sous l'effet de la force centrifuge et de la pression des ressorts, maintenant le contact avec la surface intérieure de la bague de came pour créer des chambres étanches.
Lorsque le rotor tourne, ces chambres se dilatent au niveau du orifice d'entrée (aspirant le fluide) et se contractent au niveau de l'orifice de sortie (refoulant le fluide sous pression). Les surfaces d'usure critiques — extrémités des palettes, alésage de la bague de came, fentes du rotor et plaques de distribution — sont là où la plupart des défaillances prennent naissance.
Chaque composant dépend d'un mince film de fluide hydraulique pour sa lubrification et son refroidissement. Lorsque ce film est compromis, la dégradation commence immédiatement.
Signes Avant-Coureurs de Dégradation des Pompes à Palettes
Le premier indicateur de problèmes en développement est généralement un changement dans le bruit de fonctionnement. Une pompe qui commence à émettre des sifflements, des claquements ou un son plus aigu que la normale signale une détresse interne.
Les chutes de pression en charge, l'augmentation des temps de cycle et la hausse de la température du fluide indiquent tous que les fuites internes s'intensifient. Ces symptômes signifient que les jeux ont dépassé les tolérances de conception en raison de l'usure de la pompe hydraulique.
Les irrégularités de débit — mouvements saccadés des actionneurs ou réponse lente — indiquent que la pompe ne peut plus maintenir un déplacement constant. Détecter ces signes précocement est le fondement d'un dépannage efficace des pompes à palettes.
Causes Principales de Défaillance des Pompes à Palettes
Contamination du Fluide Hydraulique
La contamination est la force la plus destructrice agissant sur les composants internes des pompes à palettes. Des particules aussi petites que 5 microns — invisibles à l'œil nu — agissent comme un composé abrasif entre les extrémités des palettes et la bague de came.
L'infiltration d'eau aggrave le problème en favorisant la corrosion, en réduisant la lubrification et en provoquant la fragilisation par l'hydrogène des surfaces en acier trempé. Même une teneur en eau de 0,1 % peut réduire la durée de vie des roulements de 50 %.
La dégradation chimique du fluide lui-même génère des acides et des vernis qui attaquent les joints et se déposent sur les surfaces de précision. La contamination du système hydraulique est responsable de la majorité des défaillances prématurées de pompes dans toutes les applications industrielles.
Cavitation et Aération
Les causes de cavitation des pompes comprennent des conditions d'aspiration insuffisantes, des conduites d'aspiration restreintes, des filtres d'aspiration obstrués et un fluide trop visqueux pour la température de fonctionnement. Lorsque le fluide ne peut pas remplir les chambres de pompe en expansion assez rapidement, des bulles de vapeur se forment dans les zones basse pression.
Ces bulles s'effondrent violemment lorsqu'elles atteignent le côté haute pression, générant des pressions localisées dépassant 100 000 PSI. Cette implosion par micro-jet érode les surfaces métalliques, créant une apparence caractéristique de piqûres et de cratères sur les extrémités des palettes et les plaques de distribution.
L'aération — air entraîné dans le fluide par des raccords d'aspiration défectueux, des niveaux de réservoir bas ou des conduites de retour turbulentes — produit des effets destructeurs similaires. Les dommages qui en résultent sont souvent mal diagnostiqués comme une usure normale plutôt que comme un problème de conception système corrigeable.
Température de fonctionnement excessive
Les systèmes hydrauliques fonctionnant au-dessus de 180°F (82°C) subissent une dégradation accélérée de tous les composants. La viscosité du fluide diminue, amincissant le film de lubrification protecteur entre les extrémités des palettes et la bague de came jusqu'à ce qu'un contact métal contre métal se produise.
Les matériaux d'étanchéité durcissent, se fissurent et perdent leur capacité à contenir la pression. Pour chaque 18°F (10°C) au-dessus de la température optimale, la durée de vie du fluide est réduite de moitié en raison de l'accélération de l'oxydation.
La dilatation thermique des composants métalliques réduit les jeux critiques, pouvant provoquer le blocage des palettes dans leurs logements ou le grippage du rotor contre les plaques de distribution. La surchauffe est à la fois une cause et un symptôme — les fuites internes génèrent de la chaleur, ce qui aggrave les fuites dans une boucle de rétroaction destructrice.
Viscosité et sélection de fluide inappropriées
Un fluide trop fluide ne peut pas maintenir le film hydrodynamique nécessaire pour séparer les pièces en mouvement. Un fluide trop épais résiste à l'écoulement vers l'entrée de la pompe, créant des conditions de cavitation même avec des conduites d'aspiration correctement dimensionnées.
Chaque pompe à palettes possède une plage de viscosité de fonctionnement spécifiée, généralement comprise entre 13 et 54 centistokes. Fonctionner en dehors de cette plage — que ce soit en raison d'une mauvaise sélection de fluide ou de températures extrêmes — accélère directement l'usure de la pompe hydraulique.
Les fluides multigrades qui se dégradent en service peuvent démarrer dans les spécifications mais descendre en dessous de la viscosité minimale en quelques semaines. L'échantillonnage régulier du fluide est le seul moyen de vérifier que la viscosité reste dans la plage acceptable tout au long de l'intervalle de service.
Désalignement et charge sur l'arbre
Les pompes à palettes sont conçues pour supporter des charges axiales et radiales dans des tolérances étroites. Le désalignement des accouplements — angulaire, parallèle ou axial — introduit des charges latérales qui fléchissent l'arbre et créent des schémas d'usure irréguliers.
La flexion de l'arbre provoque un appui plus fort des palettes d'un côté contre la bague de came tandis que les palettes du côté opposé perdent le contact. Cela produit une usure asymétrique, une surchauffe localisée et une défaillance prématurée des roulements.
Les installations à courroie ou à engrenage sont particulièrement sensibles aux charges radiales excessives. Un alignement correct lors de l'installation et des vérifications périodiques sont des éléments essentiels de la maintenance des pompes à palettes qui permettent de prévenir ce mode de défaillance.
Fonctionnement à sec ou niveau de fluide insuffisant
Même de brèves périodes de fonctionnement à sec causent des dommages catastrophiques aux composants internes des pompes à palettes. Sans fluide, il n'existe aucun film lubrifiant, aucun refroidissement et aucun amortissement hydraulique entre les pièces en mouvement.
Les extrémités des palettes rayent l'anneau de came en quelques secondes, générant des particules métalliques qui contaminent l'ensemble du système. Les températures augmentent instantanément, détruisant les joints et pouvant souder les extrémités des palettes à la surface de l'anneau de came.
Des niveaux de fluide bas qui n'affament pas complètement la pompe provoquent tout de même une aération intermittente lorsque l'entrée aspire de l'air avec le fluide. Cette condition peut ne pas entraîner de défaillance immédiate, mais érode progressivement les surfaces internes sur plusieurs jours ou semaines.
Tableau comparatif des causes de défaillance
| Cause de défaillance | Composants affectés | Gravité | Délai typique avant défaillance | Possibilité de prévention |
|---|---|---|---|---|
| Contamination du fluide | Aubes, anneau de came, roulements | Élevé | Semaines à mois | Élevé — filtration |
| Cavitation | Pointes d'aubes, plaque de distribution | Critique | Jours à semaines | Élevé — conception de l'entrée |
| Surchauffe | Joints, fluide, tous les composants internes | Élevé | Semaines | Modéré — système de refroidissement |
| Viscosité de fluide incorrecte | Palettes, anneau de came | Modéré | Mois | Élevé — sélection du fluide |
| Désalignement | Arbre, roulements, joints | Modéré | Mois | Élevé — installation |
| Fonctionnement à sec | Toutes les surfaces internes | Critique | Minutes à heures | Élevé — surveillance du niveau |
| Usure normale | Palettes, anneau de came | Faible | Années | Faible — cycle de remplacement |
Contamination du système hydraulique — Un regard approfondi
Sources de contamination
La contamination intégrée provient du processus de fabrication et d'assemblage. Le sable de fonderie, les copeaux d'usinage, les projections de soudure et les débris d'assemblage demeurent à l'intérieur des nouveaux systèmes s'ils ne sont pas correctement purgés avant la mise en service.
La contamination par ingression pénètre depuis l'environnement extérieur par des joints d'arbre usés, des bouchons de reniflard dégradés et la rétraction des tiges de vérin. Chaque fois qu'une tige de vérin se rétracte, elle peut entraîner des contaminants de surface au-delà du joint racleur dans le fluide.
La contamination générée est produite en interne par l'usure normale et anormale. Les particules d'usure provenant des pompes, des vannes et des actionneurs circulent dans le système, causant des dommages secondaires aux autres composants — un cycle auto-accélérateur qui aggrave progressivement la contamination du système hydraulique sans intervention.
Progression des dommages liés à la contamination
| Niveau de contamination (ISO 4406) | Effet sur la pompe à palettes | Action recommandée |
|---|---|---|
| 16/14/11 ou inférieur | Fonctionnement normal | Surveillance de routine |
| 18/16/13 | L'usure accélérée commence | Inspecter les filtres, prélever un échantillon de fluide |
| 20/18/15 | Perte de rendement significative par usure | Vidange et rinçage immédiats du fluide |
| 22/20/17+ | Défaillance rapide imminente | Arrêt et révision générale |
La plupart des fabricants de pompes à palettes spécifient ISO 18/16/13 ou plus propre pour un fonctionnement acceptable. Un fonctionnement constant à 20/18/15 peut réduire la durée de vie de la pompe de 75% par rapport au maintien de niveaux de propreté 16/14/11.
Guide de dépannage des pompes à palettes
Diagnostic des défaillances liées au bruit
Le sifflement de cavitation est un son strident et continu qui augmente avec la vitesse de la pompe. Il indique une insuffisance d'alimentation à l'entrée et nécessite une attention immédiate aux restrictions de la ligne d'aspiration, au niveau du fluide ou à l'état du filtre d'entrée.
Le claquement mécanique est un son rythmique de basse fréquence qui correspond souvent à la vitesse de rotation de l'arbre. Cela indique généralement une détérioration des roulements, une usure du couplage ou des palettes bloquées dans leurs logements.
Le grondement des roulements est un son de grincement continu et rugueux qui s'aggrave sous charge. Il signale une dégradation avancée des roulements et une défaillance imminente nécessitant le retrait de la pompe pour inspection. Un dépannage efficace des pompes à palettes commence par apprendre à distinguer ces signatures sonores distinctes.
Étapes de diagnostic de la pression et du débit
Commencez par mesurer la pression du système à la sortie de la pompe avec un manomètre étalonné. Comparez les relevés à la sortie nominale de la pompe — une chute dépassant 10% sous charge indique une fuite interne significative.
Installez un débitmètre pour mesurer le débit réel de la pompe par rapport au déplacement théorique. Un rendement volumétrique inférieur à 85 % confirme que l'usure interne a ouvert les jeux au-delà des limites acceptables.
Isolez la pompe du système en la bloquant contre un manomètre (brièvement) pour déterminer si la perte de pression provient de la pompe ou en aval. Cette approche systématique permet de distinguer les problèmes liés à la pompe des fuites de vannes ou d'actionneurs.
Indicateurs d'inspection visuelle
Les traces de rayures sur la bague de came apparaissant uniformément sur toute la circonférence suggèrent une contamination ou une lubrification insuffisante. Des rayures localisées dans une zone précise indiquent un désalignement ou une aube bloquée.
Les profils d'usure des extrémités d'aubes révèlent les conditions de fonctionnement. Des extrémités arrondies et polies indiquent une usure normale au fil du temps. Des extrémités ébréchées et piquées indiquent une cavitation. Des extrémités plates et rayées indiquent une contamination abrasive.
La décoloration — surfaces métalliques bleues ou dorées — confirme une surchauffe. Des dépôts de vernis sombre sur les surfaces internes indiquent une dégradation du fluide due à des températures élevées prolongées. Ces indices visuels lors du démontage confirment la cause profonde identifiée lors du dépannage de la pompe à aubes.
Meilleures pratiques de maintenance des pompes à aubes
Programme de maintenance préventive
| Intervalle | Tâche | Objectif |
|---|---|---|
| Quotidien | Vérifier le niveau et la température du fluide | Prévenir le fonctionnement à sec et la surchauffe |
| Hebdomadaire | Inspecter les fuites et les bruits inhabituels | Détection précoce des problèmes en développement |
| Mensuel | Prélever un échantillon de fluide hydraulique | Surveiller la contamination et la viscosité |
| Trimestriel | Vérifier la pression différentielle du filtre | Assurer l'efficacité de la filtration |
| Annuel | Inspection complète de la pompe et mesure des palettes | Évaluer l'usure et planifier le remplacement |
Le respect de ce calendrier transforme la maintenance des pompes à palettes, passant de réparations d'urgence réactives à des intervalles de service prévisibles et planifiés qui minimisent les perturbations de la production.
Stratégie de gestion des fluides et de filtration
Installez des filtres de pression avec un rapport bêta de β₁₀ ≥ 200 (efficacité de 99,5 % à 10 microns) sur la sortie de la pompe pour capturer les particules d'usure avant qu'elles ne circulent dans le système. Les crépines d'aspiration doivent être d'au moins 100 mesh pour protéger l'entrée de la pompe sans créer de restriction.
Les systèmes de filtration en boucle rénale (hors ligne) polissent continuellement le fluide indépendamment du fonctionnement du système, maintenant des niveaux de propreté même pendant les périodes d'inactivité. Il s'agit de la stratégie la plus efficace pour contrôler la contamination des systèmes hydrauliques dans les applications critiques.
Établissez les intervalles de vidange de fluide sur la base des résultats d'analyses d'huile plutôt que sur des calendriers arbitraires. La gestion des fluides basée sur l'état réduit les déchets tout en garantissant que la pompe fonctionne toujours avec un fluide répondant aux spécifications de viscosité et de propreté.
Procédures d'installation et d'alignement
Utilisez des accouplements flexibles adaptés à l'application et alignez la pompe sur le moteur à moins de 0,002 pouce (0,05 mm) de lecture totale de l'indicateur. Vérifiez l'alignement à la température de fonctionnement, car la dilatation thermique peut modifier les positions après la mise en chauffe.
Dimensionnez les conduites d'aspiration pour une vitesse de fluide inférieure à 4 pieds par seconde (1,2 m/s) et maintenez la longueur de la conduite d'aspiration aussi courte que possible. Chaque coude, raccord et vanne sur le trajet d'entrée ajoute une restriction qui contribue aux causes de cavitation de la pompe.
Concevez le réservoir avec un volume adéquat (minimum 3 fois le débit de la pompe), un cloisonnement approprié entre les orifices de retour et d'aspiration, et un respirateur déshydratant de qualité. Ces détails d'installation préviennent dès le départ les conditions qui conduisent à la cavitation, à l'aération et à l'ingestion de contaminants.
Foire aux questions (FAQ)
Quelle est la cause la plus fréquente de défaillance d'une pompe à palettes ?
La contamination du fluide hydraulique est la principale cause, responsable d'environ 70 à 80 % de l'usure prématurée et des défaillances des pompes hydrauliques. Des particules aussi petites que 5 microns abrasent les extrémités des palettes et les surfaces de la bague de came, augmentant progressivement les jeux internes jusqu'à ce que la pompe ne puisse plus maintenir la pression et le débit nominaux. Une filtration adéquate et une analyse régulière du fluide constituent les mesures préventives les plus efficaces.
Comment savoir si ma pompe à palettes est en cavitation ?
Un sifflement ou un grincement aigu pendant le fonctionnement, accompagné de lectures de pression erratiques et de piqûres sur les extrémités des palettes, indique la présence de causes de cavitation dans la pompe. Le bruit s'intensifie avec l'augmentation de la vitesse ou de la charge de la pompe. Vérifiez les conduites d'aspiration obstruées, les crépines d'entrée encrassées, le niveau de fluide insuffisant ou une viscosité du fluide trop élevée pour la température de fonctionnement.
Une pompe à palettes défaillante peut-elle être réparée ?
Oui — si la bague de came et le rotor sont dans les tolérances, le remplacement des palettes, des joints et des roulements lors de la maintenance de la pompe à palettes peut restaurer les performances à une fraction du coût de remplacement. La plupart des fabricants publient les limites d'usure pour le diamètre d'alésage de la bague de came et la largeur des rainures du rotor. Cependant, si la cause première de la défaillance n'est pas corrigée, la pompe révisée tombera à nouveau en panne dans le même délai.
Quelle est la durée de vie d'une pompe à palettes ?
Avec une maintenance appropriée de la pompe à palettes et un fluide propre, les pompes à palettes industrielles durent généralement 15 000–20 000 heures de fonctionnement. De mauvaises conditions — fluide contaminé, cavitation, surchauffe ou désalignement — peuvent réduire cette durée à moins de 2 000 heures. La différence entre ces deux extrêmes est presque entièrement déterminée par la propreté du système et des conditions de fonctionnement adéquates.
Le fonctionnement d'une pompe à palettes à pression maximale provoque-t-il une défaillance ?
Un fonctionnement continu à la pression de sécurité accélère l'usure, mais n'est pas une cause de défaillance immédiate. Les pics de pression intermittents et les chocs sont plus dommageables qu'une haute pression soutenue, car ils fatiguent les surfaces métalliques et peuvent ébrécher les extrémités des palettes. Un fonctionnement constant à 80-85 % de la pression nominale optimise l'équilibre entre les performances et la durée de service.
Comment l'air dans le système hydraulique endommage-t-il une pompe à palettes ?
L'aération provoque des micro-implosions (cavitation) sur les surfaces internes, génère une chaleur excessive et dégrade les propriétés lubrifiantes du fluide — une cause clé de cavitation de la pompe dans les systèmes mal conçus. Les bulles d'air se compriment sous pression, entraînant une réponse des actionneurs spongieuse et erratique tout en érodant simultanément les composants internes de la pompe. L'élimination des entrées d'air grâce à une conception adéquate du réservoir, des raccords d'aspiration étanches et des niveaux de fluide suffisants est essentielle pour la longévité de la pompe.



