Eine Hydraulikpumpe mit einer volumetrischen Effizienz von 82 % kündigt ihren bevorstehenden Ausfall nicht mit Alarmen oder Warnleuchten an. Sie verliert leise an Leistung, erhöht die Systemtemperaturen, verlangsamt die Zykluszeiten um Bruchteile von Sekunden und verursacht stillschweigend Tausende an verschwendeter Energie, bevor ein katastrophaler Ausfall einen ungeplanten Stillstand erzwingt.
Dieser Leitfaden behandelt die vollständige Methodik zur Prüfung von Hydraulikpumpen, von der Basisflussmessung bis hin zu fortgeschrittenen Diagnosen. Egal, ob Sie eine verdächtige Einheit auf der Werkbank validieren oder Diagnosen im Hydrauliksystem durchführen, die hier beschriebenen Verfahren folgen den ISO 4409-Standards und spiegeln die aktuellen Best Practices aus industriellen Wartungsprogrammen wider.
Warum das Testen von Hydraulikpumpen entscheidend für die Systemzuverlässigkeit ist
Unentdeckte Pumpenverschlechterung folgt einer vorhersehbaren Kurve. Interne Toleranzen vergrößern sich allmählich, wodurch mehr Fluid von Hochdruck- zu Niederdruckzonen umgeleitet wird. Das System kompensiert dies durch längere Zyklen, erzeugt mehr Wärme und beschleunigt den Verschleiß aller nachgelagerten Komponenten.
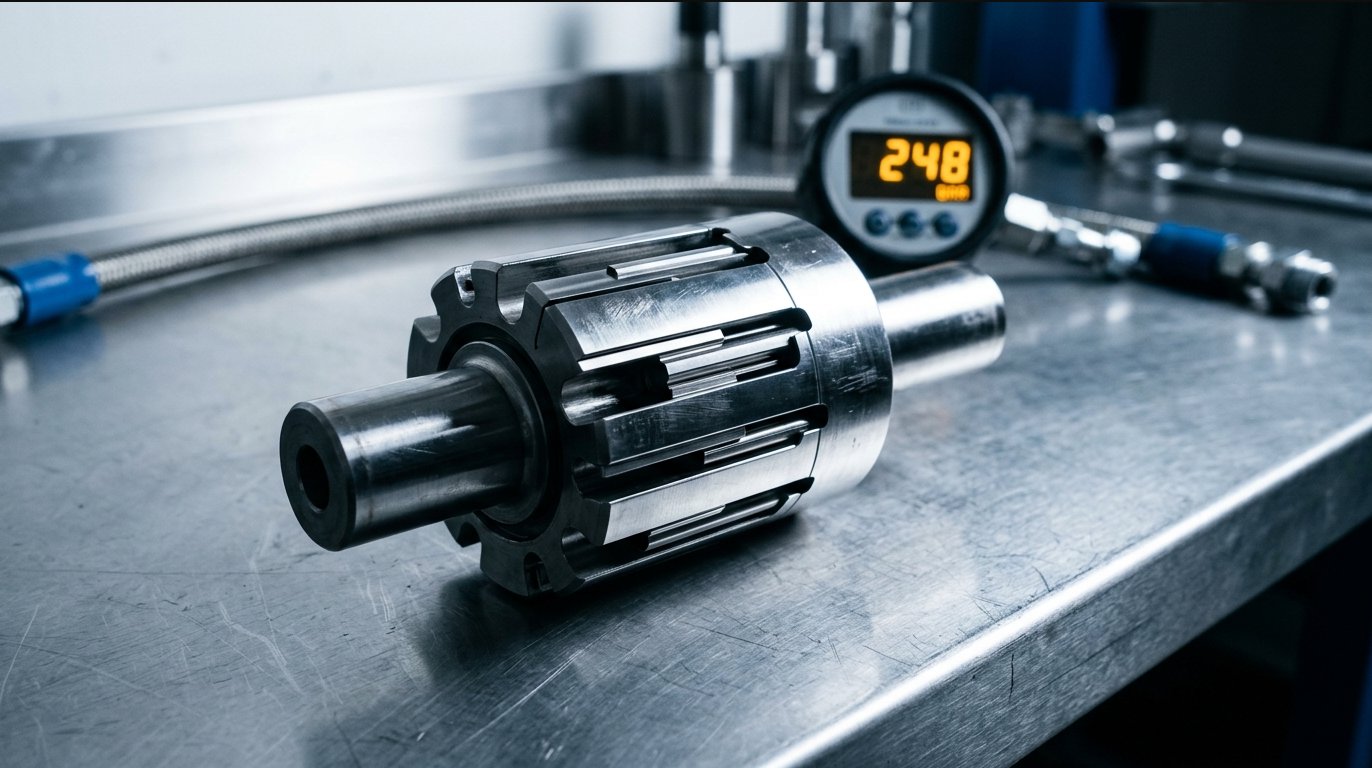
Reaktive Wartung nach einem Pumpenausfall kostet in der Regel 4–8 Mal mehr als ein geplanter Austausch, wenn man Notfallbeschaffung von Teilen, ungeplante Arbeitskosten, Produktionsverluste und Folgeschäden an Ventilen, Zylindern und kontaminiertem Fluid berücksichtigt. Präventive Tests identifizieren Effizienzverluste zu einem Zeitpunkt, an dem eine geplante Intervention noch wirtschaftlich bleibt.
Häufige Symptome, die darauf hinweisen, dass eine Pumpe getestet werden muss
- Übermäßige Geräusche: Kavitation (hochfrequentes Heulen) oder Belüftung (unregelmäßiges Klopfen) weisen beide auf abnormale Betriebsbedingungen hin, die den Verschleiß beschleunigen
- Langsame Aktuatorreaktion: Abnehmende Zylinderverlängerung oder Motordrehzahl im Vergleich zu festgelegten Benchmarks deutet auf eine reduzierte Förderleistung hin
- Erhöhte Betriebstemperaturen: Interne Leckagen wandeln hydraulische Energie in Wärme um, wodurch die Fluidtemperatur oft 10–20 °C über die normalen Basiswerte hinaus ansteigt
- Inkonsistente Druckmessungen: Schwankende Manometernadeln unter gleichbleibender Last deuten auf abgenutzte interne Komponenten oder Instabilität der Steuerung hin
Sicherheitsvorkehrungen vor dem Testen
Hydrauliksysteme speichern Energie in verschiedenen Formen. Bevor Sie Testgeräte anschließen, führen Sie diese obligatorischen Sicherheitsmaßnahmen durch:
- Lockout/Tagout: Isolieren Sie alle Energiequellen, einschließlich elektrischer, pneumatischer Steuerleitungen und schwerkraftbelasteter Aktuatoren, gemäß OSHA 29 CFR 1910.147
- Druckentlastung: Betätigen Sie Richtungsventile, um eingeschlossenen Druck in allen Schaltkreisen abzubauen. Überprüfen Sie dies mit Manometern, bevor Sie Verbindungen lösen
- PPE-Anforderungen: Schutzbrille mit Seitenschutz, hydraulikgeeignete Handschuhe und Gesichtsschutz beim Arbeiten in der Nähe von unter Druck stehenden Anschlüssen. Injektionsverletzungen durch Nadelöhleckagen erfordern sofortige medizinische Notfallversorgung
- Flüssigkeitstemperatur: Lassen Sie das System die Betriebstemperatur (40–60 °C) erreichen, bevor Sie testen. Verbinden oder trennen Sie jedoch niemals Anschlüsse bei Flüssigkeiten über 50 °C ohne hitzebeständigen Schutz
Wesentliche Ausrüstung für die Prüfung von Hydraulikpumpen
Eine genaue Druckprüfung und Durchflussmessung von Hydraulikpumpen erfordert ordnungsgemäß kalibrierte Instrumente, die auf das zu prüfende System abgestimmt sind. Die Verwendung von Geräten mit unzureichendem Bereich oder unzureichender Auflösung führt zu irreführenden Daten, die zu falschen Wartungsentscheidungen führen können.
Kernprüfinstrumente
| Ausrüstung | Funktion | Typische Genauigkeit |
|---|---|---|
| Hydraulischer Durchflussmesser | Misst die tatsächliche Pumpenleistung (GPM/LPM) | ±0,5–2% |
| Druckmessgerät (analog/digital) | Liest System- und Prüfdrucke ab | ±0,25–1% FS |
| Infrarot-Thermometer / Thermoelement | Überwacht Flüssigkeits- und Gehäusetemperatur | ±1°C |
| Drehzahlmesser | Überprüft die Pumpenwellen-Drehzahl (RPM) | ±0,05% |
| Lastventil (Durchflussregelung) | Simuliert Systemlast für Tests | N/A |
| Gehäuse-Ablass-Durchflussmesser | Erkennt interne Leckagen | ±0,5% |
Alle Druck- und Durchflussmessgeräte sollten aktuelle Kalibrierungszertifikate besitzen, die auf nationale Standards zurückführbar sind. Für kritische Anwendungen sind Kalibrierungsintervalle von 6–12 Monaten gängige Praxis.
Auswahl des richtigen Durchflussmessertyps
Zahnrad-Durchflussmesser bieten eine hohe Viskositätstoleranz und Haltbarkeit, wodurch sie die Standardwahl für tragbare hydraulische Testeinheiten sind. Sie bewältigen kontaminierte Flüssigkeiten besser als Präzisionsmesser, verursachen jedoch einen leicht höheren Druckabfall.
Turbinen-Durchflussmesser bieten hervorragende Genauigkeit bei höheren Durchflussraten und niedrigeren Viskositäten. Sie sind ideal für Prüfstände mit sauberer, konditionierter Flüssigkeit, jedoch anfällig für Schäden durch Partikelkontamination.
Ultraschall-Durchflussmesser (Clamp-on) erfordern kein Rohrschneiden oder Flüssigkeitskontakt, was sie wertvoll für die Durchflussmessung in laufenden Systemen macht. Die Genauigkeit hängt jedoch stark vom Zustand der Rohre, der Homogenität der Flüssigkeit und der korrekten Installationstechnik ab.
Passen Sie die Kapazität des Durchflussmessers an das Pumpenvolumen mit ausreichender Reserve an. Ein Durchflussmesser, der unter 20% oder über 80% seines Nennbereichs arbeitet, liefert eine reduzierte Genauigkeit. Für Pumpen mit variabler Verdrängung wählen Sie einen Durchflussmesser, der den gesamten Bereich von Standby bis maximalem Durchfluss abdeckt.
So führen Sie einen Durchflusstest an einer Hydraulikpumpe durch (Schritt-für-Schritt-Anleitung)
Dieses Verfahren behandelt die standardmäßige Durchfluss- und Drucktestmethode, die sowohl für Pumpen mit festem als auch mit variablem Verdrängungsvolumen anwendbar ist. Es bildet die Grundlage für jede Effizienzbewertung von Hydraulikpumpen.
Schritt 1 — Ausgangsbedingungen festlegen
Bevor Sie Testgeräte anschließen, erfassen und überprüfen Sie diese Referenzparameter:
- Typenschilddaten: Erfassen Sie die Pumpenverdrängung (cc/U oder in³/U), die Nenndrehzahl, den maximalen Dauerbetriebsdruck und die Herstellerteilenummer
- Flüssigkeitszustand: Überprüfen Sie, ob die Viskosität innerhalb des vom Pumpenhersteller angegebenen Bereichs liegt. Die meisten Hydraulikpumpen sind für 16–36 cSt bei Betriebstemperatur ausgelegt
- Systembereitschaft: Stellen Sie sicher, dass der Tankfüllstand auf der Betriebsmarkierung liegt, die Saugfilter und Druckfilter nicht im Bypass sind und alle Schaltventile in ihren normalen Betriebspositionen stehen
Berechnen Sie den theoretischen maximalen Durchfluss mit: Theoretischer Durchfluss (L/min) = Verdrängung (cc/U) × Drehzahl ÷ 1000. Dieser Wert dient als Referenzwert für Effizienzberechnungen.
Schritt 2 — Testgeräte installieren
Installieren Sie das Durchflussmessgerät stromabwärts des Pumpenauslasses und stromaufwärts von Steuergeräten. Diese Platzierung misst die tatsächliche Pumpenförderung ohne Einfluss von Druckabfällen oder Leckagen in nachgeschalteten Ventilen.
Positionieren Sie das Lastventil stromabwärts des Durchflussmessgeräts. Dadurch können Sie den Systemwiderstand simulieren und Durchflussänderungen in Echtzeit beobachten. Schließen Sie Druckmessgeräte sowohl am Pumpenauslass als auch stromaufwärts des Lastventils an, um den Druckabfall im Testkreislauf zu berücksichtigen.
Überprüfen Sie, ob alle Verbindungen für den maximalen Prüfdruck ausgelegt sind und dass Druckdämpfer installiert sind, um die Instrumente vor Druckspitzen während der Betätigung des Lastventils zu schützen.
Schritt 3 — Entladener (Leerlauf-) Durchflusstest
Starten Sie die Pumpe und lassen Sie sie mit der Nenn-Drehzahl laufen, während das Lastventil vollständig geöffnet ist (minimaler Widerstand). Lassen Sie die Fluidtemperatur innerhalb des spezifizierten Testbereichs stabilisieren, typischerweise 45–55°C für mineralbasierte Hydrauliköle.
Notieren Sie den Durchflusswert, sobald er stabil ist. Dieser entladene Wert repräsentiert die maximale volumetrische Leistung der Pumpe und sollte eng mit dem in Schritt 1 berechneten theoretischen Durchfluss übereinstimmen. Ein signifikanter Defizit im Leerlauf deutet auf Probleme auf der Saugseite hin (Einlassbeschränkung, Belüftung) und nicht auf internen Pumpenverschleiß.
Schritt 4 — Belasteter (Volldruck-) Durchflusstest
Schließen Sie das Lastventil schrittweise, um den Kreislaufdruck zu erhöhen. Gehen Sie in Schritten von 25 % des Nenndrucks vor und notieren Sie den Durchfluss bei jedem Schritt. Dies erzeugt eine Durchfluss-gegen-Druck-Kurve, die die Leistungsmerkmale der Pumpe über ihren gesamten Betriebsbereich aufzeigt.
Notieren Sie bei Nenndruck des Systems den stabilisierten Durchflusswert. Dies ist die entscheidende Messung zur Bestimmung der Effizienz der Hydraulikpumpe unter realen Arbeitsbedingungen. Die Differenz zwischen Leerlaufdurchfluss und Volldruckdurchfluss stellt die gesamte interne Leckage bei Betriebsdruck dar.
Überschreiten Sie niemals den maximalen Nenndruck der Pumpe während der Tests. Begrenzen Sie die Zeit bei Volldruck auf das für eine stabile Messung notwendige Minimum, typischerweise 15–30 Sekunden für einen Standard-Testpunkt.
Schritt 5 — Pumpeneffizienz berechnen
Formel für volumetrische Effizienz
Volumetrische Effizienz (%) = (Tatsächlicher Durchfluss bei Nenndruck ÷ Theoretischer Durchfluss) × 100
Beispiel: Eine Pumpe mit 45 cc/Umdrehung, die mit 1800 U/min läuft, hat einen theoretischen Durchfluss von 81 L/min. Wenn der gemessene Durchfluss bei Nenndruck 74,5 L/min beträgt, ergibt sich eine volumetrische Effizienz von 91,9%.
Tabelle zur Interpretation der Effizienz
| Volumetrische Effizienz | Pumpenzustand | Empfohlene Maßnahme |
|---|---|---|
| 95–100% | Ausgezeichnet | Wieder in Betrieb nehmen; Basislinie dokumentieren |
| 90–95% | Akzeptabel | Beim nächsten geplanten Intervall überwachen |
| 85–90% | Grenzwertig | Überholung oder Austausch planen |
| Unter 80% | Fehlgeschlagen | Sofort aus dem Betrieb entfernen |
Diese Schwellenwerte dienen als allgemeine Richtlinien. Einige hochpräzise Anwendungen (Servosysteme, Spritzguss) können strengere Akzeptanzkriterien erfordern, während weniger anspruchsvolle Schaltungen leicht niedrigere Wirkungsgrade tolerieren können, bevor ein Eingreifen erforderlich wird.
Schritt 6 — Gehäuseablauf-Durchflusstest (Prüfung auf interne Leckage)
Für Kolben- und Flügelzellenpumpen mit Gehäuseablaufleitungen bietet dieser Test eine direkte Messung der internen Leckage, die die Pumpenelemente umgeht und in das Gehäuse gelangt.
Schließen Sie ein Niedrigbereichs-Durchflussmessgerät an den Gehäuseablaufanschluss an und leiten Sie den Durchfluss zurück in den Tank. Messen Sie den Ablaufdurchfluss sowohl bei unbelastetem Zustand als auch bei vollem Systemdruck. Die Differenz quantifiziert die druckabhängige interne Leckage, die direkt mit dem Verschleiß von Kolben, Schuhen, Ventilplatten oder Flügelspitzen korreliert.
Vergleichen Sie den gemessenen Gehäuseablaufdurchfluss mit der maximalen Spezifikation des OEM. Die meisten Kolbenpumpenhersteller geben den maximal akzeptablen Gehäuseablaufdurchfluss als Prozentsatz der theoretischen Verdrängung an, üblicherweise 3–5% unter den Nennbedingungen. Ein über die Zeit ansteigender Gehäuseablaufdurchfluss bietet einen der klarsten frühen Indikatoren für den Wirkungsgradverlust einer Hydraulikpumpe.
Methoden zur Druckprüfung von Hydraulikpumpen
Während Durchflusstests volumetrische Verluste quantifizieren, offenbaren druckspezifische Diagnosen das Verhalten des Steuerungssystems und helfen, pumpenbezogene Probleme von schaltungsbezogenen Problemen zu unterscheiden. Zusammen ermöglichen diese Methoden eine vollständige Fehlersuche im Hydraulikkreislauf.
Drucktest mit blockiertem Durchfluss
Dieser Test überprüft, ob der maximale Druckausgang der Pumpe mit der Einstellung des System-Überdruckventils oder des Kompensators übereinstimmt. Schließen Sie das Lastventil vollständig und beobachten Sie den Spitzendruck auf dem Manometer.
Wenn der Druck nicht den erwarteten Entlastungswert erreicht, könnte das Entlastungsventil verunreinigt, abgenutzt oder falsch eingestellt sein. Bei Drucküberschreitungen könnte das Entlastungsventil blockiert sein oder der Kompensator funktioniert nicht ordnungsgemäß. Begrenzen Sie die Totzeit auf unter 10 Sekunden bei Pumpen mit festem Verdrängungsvolumen, um übermäßige Wärmeentwicklung und mögliche Schäden an der Wellendichtung zu vermeiden.
Druckwellenanalyse
Hochfrequenz-Drucksensoren (Abtastung bei 5–20 kHz) erfassen Druckpulsationen, die Standardmanometer nicht anzeigen können. Die Frequenz und Amplitude dieser Wellen dienen als diagnostische Signaturen für spezifische mechanische Defekte.
Bei Zahnradpumpen weisen Änderungen der Zahnkontaktfrequenz auf Zahnradverschleiß oder Lagerabbau hin. Bei Kolbenpumpen offenbaren individuelle Kolbensignaturen abgenutzte Kolbenschuhe, gebrochene Kolben oder Probleme mit der Halteplatte. Die Analyse dieser Muster erfordert Basisdaten von einer bekannten, einwandfreien Pumpe desselben Modells zum Vergleich.
Lastsensor- und Kompensator-Reaktionstests
Pumpen mit variablem Verdrängungsvolumen erfordern zusätzliche Validierung ihrer Steuerungsreaktion. Testen Sie den Bereitschaftsdruck mit allen Schaltungsventilen in Neutralstellung, um zu bestätigen, dass die Pumpe auf minimale Fördermenge zurückgeht und den korrekten Druckwert (typischerweise 200–400 PSI über dem Lastsensorsignal) einhält.
Wenden Sie plötzliche Laständerungen an, indem Sie ein Richtungsventil schnell betätigen, und messen Sie die Reaktionszeit des Kompensators. Eine träge Reaktion weist auf verunreinigte Steueröffnungen, abgenutzte Spulenrückführungsmechanismen oder verschlechterte Steuerkolbendichtungen hin. Diese Tests sind entscheidend für Systeme, bei denen die dynamische Reaktion direkt die Produktivität der Maschine beeinflusst.
Interpretation von Testergebnissen und Identifikation von Ausfallmodi
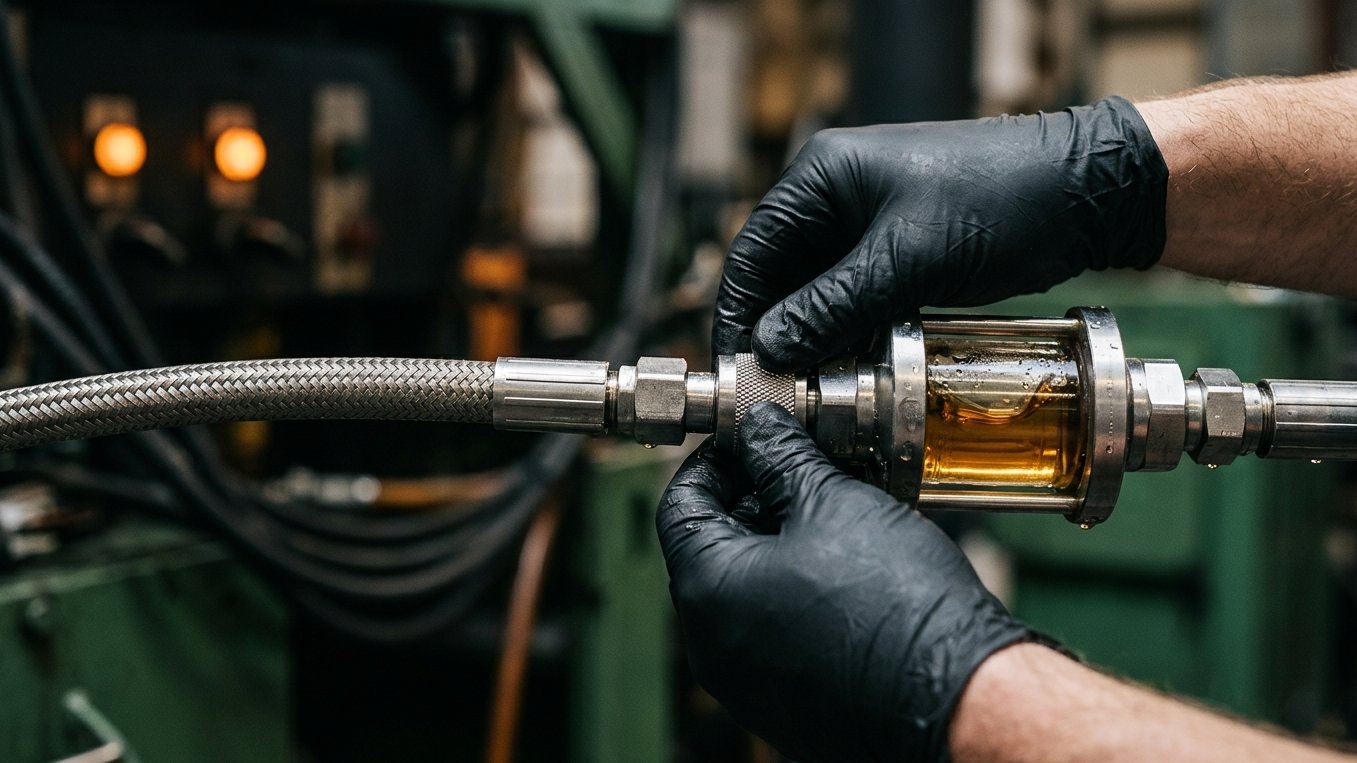
Rohdaten aus Tests werden erst dann wertvoll, wenn sie mit bekannten Ausfallmustern korreliert werden. Der folgende Leitfaden hilft, Messungen in gezielte Wartungsmaßnahmen zu übersetzen.
Zusammenhang zwischen Durchflussverlust und spezifischen Verschleißmustern
| Symptom | Wahrscheinliche Ursache | Am stärksten betroffener Pumpentyp |
|---|---|---|
| Hoher Gehäusedrain + niedriger Durchfluss | Interner Verschleiß von Kolben/Kolbenschuh | Kolbenpumpen |
| Durchflussabfall nur bei hohem Druck | Abgenutzte Lamellen oder Nockenring | Flügelzellenpumpen |
| Geräuschentwicklung + belüfteter Durchfluss | Einlassbeschränkung oder Dichtungsfehler | Alle Typen |
| Unregelmäßiger Druck bei konstanter Last | Abgenutzte Ventilplatte oder Steuerplatte | Kolbenpumpen |
| Allmählicher Effizienzverlust im Laufe der Zeit | Normaler Verschleißverlauf | Zahnradpumpen |
Wann sollte man reparieren oder ersetzen?
Die Entscheidung zwischen Reparatur und Ersatz hängt von mehreren Faktoren ab, die über einfache Effizienzzahlen hinausgehen. Berücksichtigen Sie die Kritikalität der Pumpe innerhalb des Systems, die Verfügbarkeit von Reparatursätzen, die Lieferzeit für neue Einheiten und ob die Ausfallursache auf eine systemische Verunreinigung hinweist, die überholte Komponenten beeinträchtigen könnte.
Als Faustregel gilt: Wenn die Reparaturkosten 60–65 % des Preises einer neuen Pumpe übersteigen und die Einheit bereits einmal repariert wurde, bietet ein Ersatz einen besseren langfristigen Wert. Dokumentieren Sie alle Testergebnisse und Reparaturentscheidungen gründlich, um Garantieansprüche zu unterstützen und Lebenszykluskostendaten für zukünftige Kaufentscheidungen zu erstellen.
Fortschrittliche Diagnosetechniken für die Hydrauliksystemdiagnose
Neben standardisierten Prüfständen und Inline-Tests nutzen moderne Wartungsprogramme ergänzende Technologien, die die Sichtbarkeit des Pumpenzustands und der Systembedingungen erweitern.
Thermografie zur Lecksuche
Infrarotkameras zeigen Bypass-Leckagepfade durch unterschiedliche Temperatursignaturen auf. Interne Leckagen erzeugen Wärme, wenn unter Druck stehende Flüssigkeit durch enge Spalten fließt. Der Vergleich von thermischen Profilen ähnlicher Komponenten unter identischen Lastbedingungen hebt Einheiten mit abnormalem internem Bypass hervor.
Diese Technik ist besonders effektiv, um defekte Rückschlagventile, intern umgehende Überdruckventile und abgenutzte Motorentwässerungsgehäuse zu identifizieren, ohne Rohrleitungen zu trennen.
Ölprobenahme und Partikelanalyse
Die Analyse von Verschleißmetallen aus Flüssigkeitsproben bietet eine frühzeitige Warnung vor Pumpenverschleiß, Monate bevor Effizienzverluste durch Durchflusstests messbar werden. Erhöhte Kupfer- und Bleigehalte weisen auf den Verschleiß von Bronzelagern oder Buchsen hin. Eisenpartikel deuten auf Erosion von Zahnrädern oder Gehäusen hin.
ISO 4406 Reinheitscodes korrelieren direkt mit der Lebenserwartung von Pumpen. Eine Pumpe, die für ISO 18/16/13 ausgelegt ist, kann bei einem Betrieb mit 21/19/16 50 % oder mehr ihrer prognostizierten Lebensdauer verlieren. Die Partikelzählung validiert die Filterleistung und liefert Kontext für Testergebnisse zur Effizienz.
Datenaufzeichnung und Trendanalyse
Die kontinuierliche Überwachung mit Druck-, Temperatur- und Durchflusssensoren, die über Betriebszyklen aufgezeichnet werden, erstellt Abbaukurven, die spezifisch für jede Pumpeninstallation sind. Diese Daten ermöglichen eine vorausschauende Wartungsplanung basierend auf tatsächlichen Verschleißraten anstelle von willkürlichen Zeitintervallen.
Die Trendanalyse zeigt subtile Veränderungen, die bei periodischen Momentaufnahmen unsichtbar bleiben. Eine Pumpe, die monatlich 0,5 % volumetrische Effizienz verliert, mag zu einem bestimmten Zeitpunkt als "akzeptabel" getestet werden, aber der Verlauf zeigt klar ein geplantes Wartungsfenster in 4–6 Monaten an.
Testverfahren nach Pumpentyp
Zahnradpumpen
Externe Zahnradpumpen verschleißen hauptsächlich an den Zahnspitzen, Seitenplatten und im Gehäusebohrung. Die Tests konzentrieren sich auf den Vergleich von Durchfluss ohne Last und unter Volllast, da Zahnradpumpen keine Gehäuseentwässerung zur Messung haben. Effizienzverluste sind druckabhängig und relativ linear.
Interne Zahnradpumpen (Gerotor- und Sicheltypen) folgen ähnlichen Testverfahren, weisen jedoch typischerweise engere Effizienzspezifikationen im Neuzustand auf und zeigen einen schnelleren Abbau, sobald der Verschleiß beginnt, aufgrund der präzisen Toleranzen der Sichel- oder Stiftanordnungen.
Flügelzellenpumpen
Bei Flügelzellenpumpen muss während der Tests auf die minimale Betriebsdrehzahl geachtet werden. Unterhalb eines bestimmten Drehzahlgrenzwerts können sich die Flügel möglicherweise nicht vollständig gegen den Nockenring ausdehnen, was zu künstlich niedrigen Durchflusswerten führt, die nicht mit Verschleiß zusammenhängen.
Für Flügelzellenpumpen im Patronenstil vergleichen Sie die Testergebnisse sowohl mit den Spezifikationen einer neuen Pumpe als auch mit den spezifischen Spezifikationen des Patronenkits. Der Austausch des Ring-und-Flügel-Kits stellt die Leistung wieder her, ohne dass die gesamte Pumpe ersetzt werden muss, sofern Gehäuse und Welle innerhalb der Toleranz bleiben.
Kolbenpumpen (axial und radial)
Axialkolbenpumpen bieten die umfangreichsten Diagnosedaten dank ihrer Gehäuseablassanschlüsse und mehrerer testbarer Steuerparameter. Überprüfen Sie, ob der Schwenkwinkel der Schwenkscheibe den vollen Hub erreicht, indem Sie den maximal gemessenen Durchfluss mit dem theoretischen Hubvolumen vergleichen. Ein unzureichender Hub deutet auf Probleme mit dem Servokolben oder dem Steuerungsventil hin, anstatt auf Verschleiß der Pumpenelemente.
Testen Sie den Zustand von Zylinderblock und Ventilplatte, indem Sie die Reaktion des Gehäuseablassdurchflusses auf Druckänderungen überwachen. Ein starker, proportionaler Anstieg des Gehäuseablassdurchflusses mit steigendem Druck bestätigt den Verschleiß der Ventilplatte als Hauptleckpfad. Tests der Servosteuerungsreaktion validieren, dass sich die Verdrängungsänderungen innerhalb der vom Hersteller spezifizierten Zeit- und Genauigkeitsgrenzen an die Steuerbefehle anpassen.
Häufig gestellte Fragen
Was ist eine akzeptable volumetrische Effizienz für eine Hydraulikpumpe?
Die meisten Hersteller betrachten 90 % oder mehr als akzeptabel für den weiteren Betrieb in Standard-Industrieanwendungen. Werte unter 85 % erfordern in der Regel die Planung einer Überholung oder eines Austauschs. Hochleistungs-Servosysteme und Spritzgusskreisläufe können 93 % oder mehr erfordern, um eine ausreichende Maschinenleistung zu gewährleisten.
Wie oft sollten Hydraulikpumpen getestet werden?
Für kritische Systeme, bei denen ungeplante Ausfallzeiten erhebliche Kosten verursachen, sollten Tests alle 500–1000 Betriebsstunden oder vierteljährlich durchgeführt werden, je nachdem, was zuerst eintritt. Nicht-kritische Anwendungen können die Intervalle auf halbjährlich verlängern, wenn sie durch regelmäßige Ölanalysen zwischen den formellen Durchflusstests ergänzt werden.
Kann eine Hydraulikpumpe getestet werden, ohne sie aus dem System zu entfernen?
Ja. Inline-Tests mit einem tragbaren Durchflussmesser und einem Lastventil können in den meisten Schaltkreiskonfigurationen ohne Ausbau der Pumpe durchgeführt werden. Installieren Sie die Testausrüstung zwischen dem Pumpenauslass und dem ersten Wegeventil. Dieser Ansatz ist Standardpraxis für die Fehlersuche in Hydraulikkreisläufen vor Ort und spart im Vergleich zu Banktests erheblich an Arbeitsaufwand.
Was verursacht, dass eine Hydraulikpumpe Druck verliert, aber nicht den Durchfluss?
Diese Kombination weist typischerweise auf ein Problem mit dem Überdruckventil oder dem Kompensator hin, anstatt auf einen Verschleiß der Pumpe. Eine abgenutzte Pumpe verliert unter Druck an Durchfluss, kann jedoch weiterhin den maximalen Druck bei reduziertem Durchfluss erzeugen. Testen Sie die Einstellung des Überdruckventils unabhängig und überprüfen Sie die Kompensator-Steueröffnungen, bevor Sie die Pumpe selbst als defekt betrachten.
Wie beeinflusst die Fluidtemperatur die Testgenauigkeit?
Viskositätsänderungen durch Temperatur wirken sich direkt auf die volumetrischen Effizienzwerte aus. Niedrigere Viskosität bei höheren Temperaturen erhöht die interne Leckage und führt zu niedrigeren Effizienzwerten. Testen Sie stets im vom OEM empfohlenen Betriebstemperaturbereich, typischerweise 40–60°C (104–140°F), um gültige Vergleiche mit früheren Testergebnissen oder Herstellerspezifikationen zu gewährleisten.
Was ist der Unterschied zwischen volumetrischer und gesamter Effizienz?
Die volumetrische Effizienz misst die Durchflussverluste durch interne Leckage und wird als Verhältnis von tatsächlichem Ausgangsfluss zu theoretischem Fluss ausgedrückt. Die gesamte (totale) Effizienz kombiniert volumetrische und mechanische Effizienz, wobei sowohl Leckageverluste als auch Reibungs- oder Drehmomentverluste berücksichtigt werden. Die gesamte Effizienz bestimmt den tatsächlichen Energieverbrauch und die Wärmeentwicklung und ist somit der umfassendere Leistungsindikator für energieorientierte Wartungsprogramme.