Гидравлический насос, работающий с объемной эффективностью 82%, не предупреждает о приближающемся отказе с помощью сигналов тревоги или предупреждающих индикаторов. Он незаметно теряет производительность, повышая температуру системы, замедляя время цикла на доли секунды и тихо увеличивая расходы на тысячи за счет потраченной впустую энергии, пока катастрофический отказ не приведет к незапланированной остановке.
Этот гид охватывает полную методологию тестирования гидравлических насосов, от измерения базового потока до продвинутой диагностики. Независимо от того, проверяете ли вы подозрительный агрегат на стенде или проводите диагностику гидравлической системы в цепи, процедуры здесь соответствуют стандартам ISO 4409 и отражают современные лучшие практики, используемые в программах промышленного обслуживания.
Почему тестирование гидравлических насосов критически важно для надежности системы
Незамеченное ухудшение состояния насоса следует предсказуемой кривой. Внутренние зазоры постепенно увеличиваются, позволяя большему количеству жидкости обходить зоны высокого давления и низкого давления. Система компенсирует это, увеличивая длительность циклов, генерируя больше тепла и ускоряя износ всех компонентов ниже по потоку.
Реактивное обслуживание после отказа насоса обычно стоит в 4–8 раз дороже, чем плановая замена, с учетом экстренной закупки запчастей, незапланированного труда, потерь производства и сопутствующего повреждения клапанов, цилиндров и загрязненной жидкости. Профилактическое тестирование выявляет потери эффективности на этапе, когда запланированное вмешательство остается экономически целесообразным.
Общие симптомы, указывающие на необходимость тестирования насоса
- Чрезмерный шум: Кавитация (высокий визг) или аэрация (нерегулярный стук) указывают на ненормальные условия работы, ускоряющие износ
- Медленный отклик исполнительного механизма: Уменьшение скорости выдвижения цилиндра или скорости мотора относительно установленных эталонов свидетельствует о снижении подачи потока
- Повышенные рабочие температуры: Внутренняя утечка преобразует гидравлическую энергию в тепло, часто повышая температуру жидкости на 10–20°C выше нормальных значений
- Нестабильные показания давления: Колебания стрелки манометра при постоянной нагрузке указывают на изношенные внутренние компоненты или нестабильность управления
Меры безопасности перед тестированием
Гидравлические системы хранят энергию в различных формах. Перед подключением любого тестового оборудования выполните следующие обязательные меры безопасности:
- Блокировка/маркировка: Изолируйте все источники энергии, включая электрические, пневматические пилотные подачи и гравитационно нагруженные актуаторы, согласно OSHA 29 CFR 1910.147
- Сброс давления: Прокачайте направляющие клапаны, чтобы снять остаточное давление во всех ветвях цепи. Проверьте с помощью манометров перед разрывом соединений
- Требования к СИЗ: Защитные очки с боковыми щитками, перчатки для работы с гидравликой и защитный щиток для лица при работе рядом с прессованными фитингами. Травмы от инъекций через микротрещины требуют немедленной медицинской помощи
- Температура жидкости: Дайте системе достичь рабочей температуры (40–60°C) перед тестированием, но никогда не подключайте или отключайте фитинги на жидкости с температурой выше 50°C без термостойкой защиты
Основное оборудование для тестирования гидравлических насосов
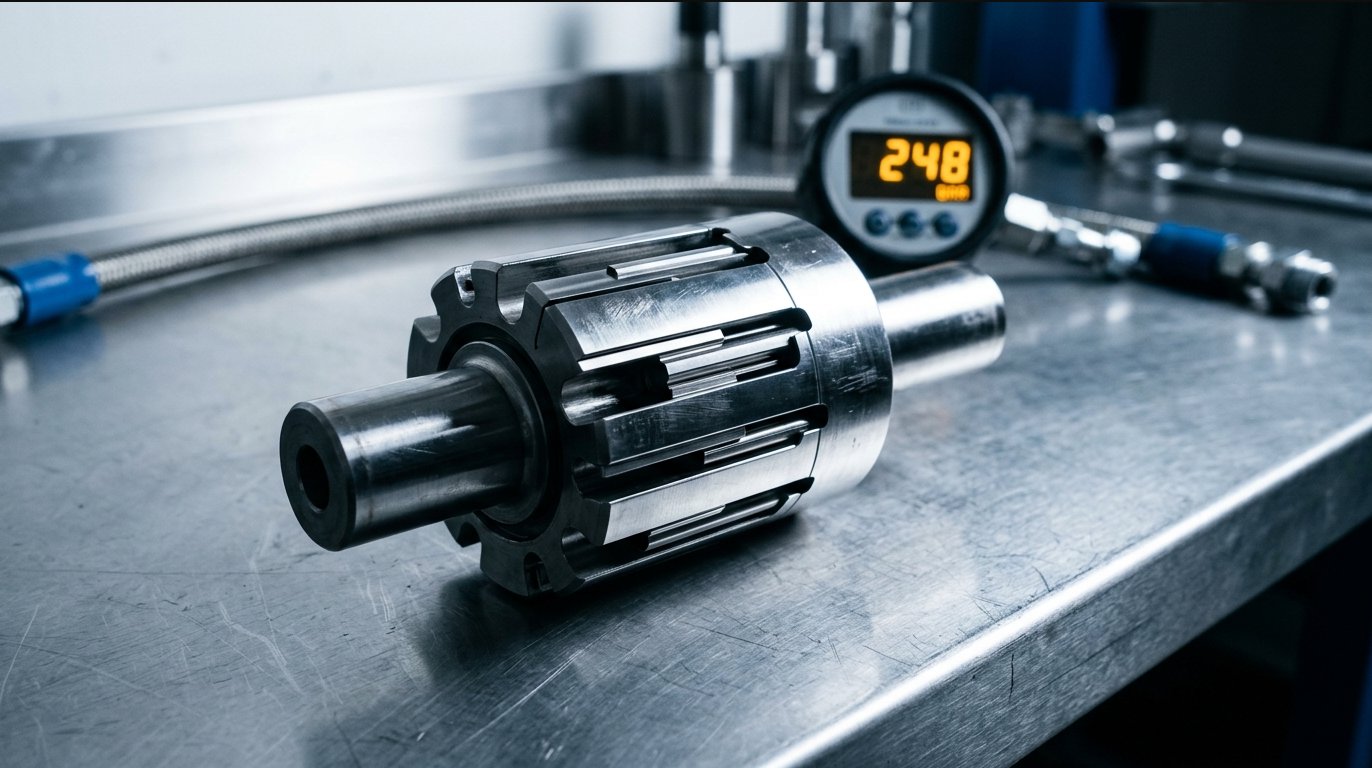
Точное тестирование давления гидравлического насоса и измерение расхода требуют правильно откалиброванных приборов, соответствующих тестируемой системе. Использование оборудования с недостаточным диапазоном или разрешением приводит к вводящим в заблуждение данным, что может привести к неправильным решениям по обслуживанию.
Основные тестовые приборы
| Оборудование | Функция | Типичная точность |
|---|---|---|
| Гидравлический расходомер | Измеряет фактическую производительность насоса (GPM/LPM) | ±0.5–2% |
| Манометр (аналоговый/цифровой) | Показывает давление в системе и тестовое давление | ±0.25–1% FS |
| Инфракрасный термометр / термопара | Контролирует температуру жидкости и корпуса | ±1°C |
| Тахометр | Проверяет частоту вращения вала насоса (RPM) | ±0.05% |
| Клапан нагрузки (регулировка потока) | Имитирует нагрузку системы для тестирования | Н/Д |
| Расходомер сливной линии | Обнаруживает внутренние утечки | ±0.5% |
Все приборы для измерения давления и потока должны иметь действующие сертификаты калибровки, прослеживаемые до национальных стандартов. Для критических приложений стандартной практикой являются интервалы калибровки 6–12 месяцев.
Выбор правильного типа расходомера
Шестеренные расходомеры обладают широкой толерантностью к вязкости и долговечностью, что делает их стандартным выбором для портативных гидравлических испытательных установок. Они лучше справляются с загрязненной жидкостью по сравнению с прецизионными расходомерами, но создают немного большее падение давления.
Турбинные расходомеры обеспечивают отличную точность при высоких расходах и низкой вязкости. Они идеально подходят для стендовых испытаний с чистой, подготовленной жидкостью, но подвержены повреждениям от загрязнений частицами.
Ультразвуковые (накладные) расходомеры не требуют резки труб или контакта с жидкостью, что делает их ценными для измерения расхода в системе на работающих цепях. Однако точность сильно зависит от состояния трубы, однородности жидкости и правильной техники установки.
Соответствуйте пропускной способности расходомера объему насоса с достаточным запасом. Расходомер, работающий ниже 20% или выше 80% своего номинального диапазона, обеспечивает сниженную точность. Для насосов с переменным рабочим объемом выберите расходомер, который охватывает весь диапазон от режима ожидания до максимального расхода.
Как выполнить тест на расход гидравлического насоса (пошаговая инструкция)
Эта процедура охватывает стандартный метод тестирования расхода и давления, применимый как к насосам с фиксированным, так и с переменным рабочим объемом. Она является основой для оценки эффективности любого гидравлического насоса.
Шаг 1 — Установите базовые условия
Перед подключением любого тестового оборудования соберите и проверьте следующие эталонные параметры:
- Данные с таблички: Запишите рабочий объем насоса (cc/rev или in³/rev), номинальные обороты, максимальное непрерывное давление и номер детали производителя
- Состояние жидкости: Убедитесь, что вязкость находится в пределах, указанных производителем насоса. Большинство гидравлических насосов рассчитаны на 16–36 cSt при рабочей температуре
- Готовность системы: Проверьте, что уровень жидкости в резервуаре находится на рабочей отметке, всасывающие фильтры и фильтры давления не находятся в режиме байпаса, а все клапаны цепи находятся в своих нормальных рабочих положениях
Рассчитайте теоретический максимальный расход, используя формулу: Теоретический расход (л/мин) = Рабочий объем (cc/rev) × Обороты ÷ 1000. Это значение станет вашим эталонным знаменателем для расчетов эффективности.
Шаг 2 — Установите тестовое оборудование
Установите расходомер на выходе насоса и перед любыми распределительными клапанами. Такое расположение позволяет измерить фактическую подачу насоса без влияния падения давления ниже по потоку или утечек клапанов.
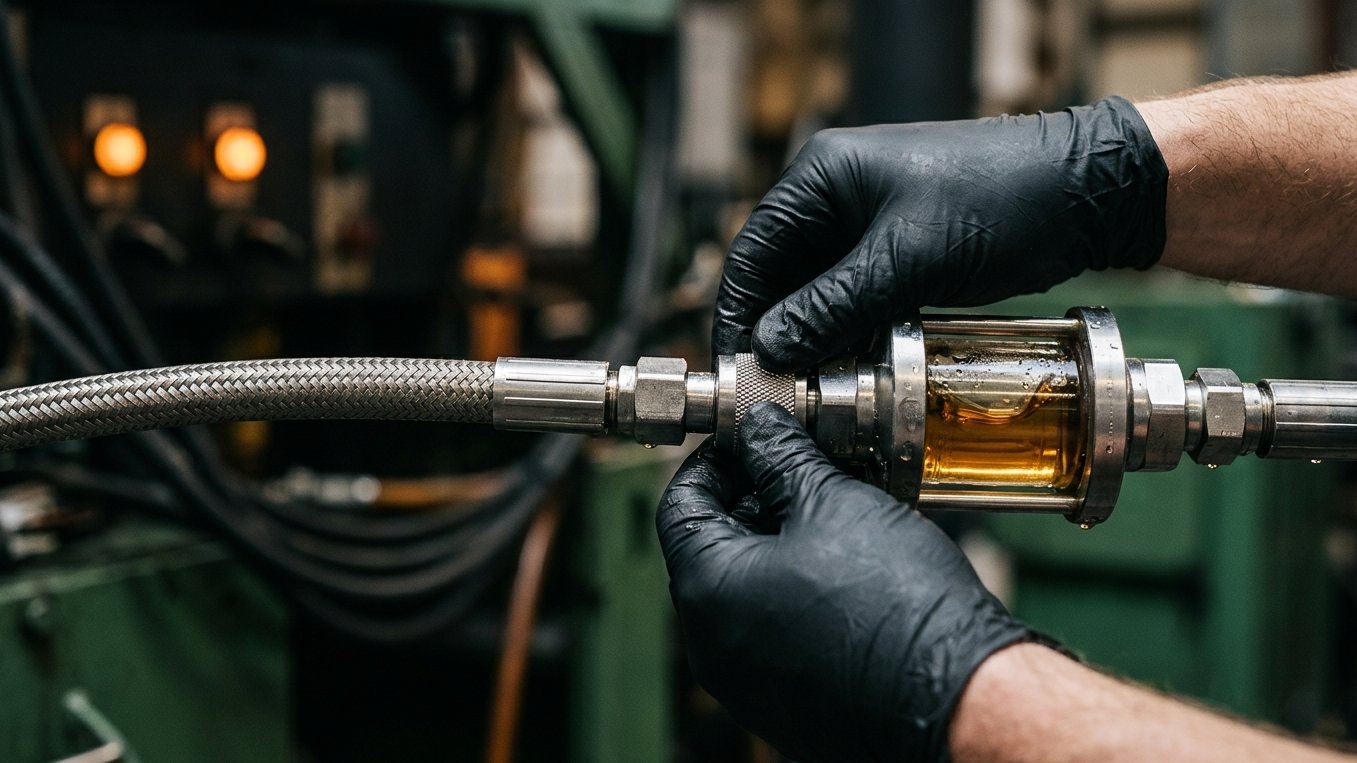
Разместите нагрузочный клапан ниже по потоку от расходомера. Это позволяет имитировать сопротивление системы, наблюдая изменения расхода в реальном времени. Подключите манометры как на выходе насоса, так и перед нагрузочным клапаном, чтобы учитывать падение давления в тестовой цепи.
Убедитесь, что все соединения рассчитаны на максимальное тестовое давление, а демпферы манометров установлены для защиты приборов от скачков давления при манипуляциях с нагрузочным клапаном.
Шаг 3 — Тест потока без нагрузки (холостой ход)
Запустите насос и работайте на номинальных оборотах с полностью открытым клапаном нагрузки (минимальное сопротивление). Позвольте температуре жидкости стабилизироваться в пределах указанного диапазона испытаний, обычно 45–55°C для гидравлических масел на минеральной основе.
Запишите показания потока после стабилизации. Это значение без нагрузки представляет максимальный объемный выход насоса и должно близко соответствовать рассчитанному теоретическому потоку из Шага 1. Значительный дефицит при отсутствии нагрузки указывает на проблемы со стороны всасывания (ограничение на входе, аэрация), а не на внутренний износ насоса.
Шаг 4 — Тест потока под нагрузкой (полное давление)
Постепенно закройте клапан нагрузки, чтобы увеличить давление в контуре. Увеличивайте давление с шагом 25% от номинального давления, записывая поток на каждом этапе. Это создает кривую зависимости потока от давления, которая показывает характеристики работы насоса в его рабочем диапазоне.
При номинальном давлении системы запишите стабилизированное значение потока. Это критическое измерение для определения эффективности гидравлического насоса в реальных рабочих условиях. Разница между потоком без нагрузки и потоком при полном давлении представляет собой общую внутреннюю утечку при рабочем давлении.
Никогда не превышайте номинальное максимальное давление насоса во время испытаний. Ограничьте время работы при полном давлении до необходимого для получения стабильного показания, обычно 15–30 секунд для стандартной точки испытания.
Шаг 5 — Расчет эффективности насоса
Формула объемной эффективности
Объемная эффективность (%) = (Фактический поток при номинальном давлении ÷ Теоретический поток) × 100
Например: насос 45 cc/rev, работающий на 1800 об/мин, имеет теоретический поток 81 л/мин. Если измеренный поток при номинальном давлении составляет 74,5 л/мин, объемная эффективность равна 91,9%.
Таблица интерпретации эффективности
| Объемный КПД | Состояние насоса | Рекомендуемое действие |
|---|---|---|
| 95–100% | Отлично | Вернуть в эксплуатацию; задокументировать базовый уровень |
| 90–95% | Допустимо | Контролировать при следующем запланированном интервале |
| 85–90% | Пограничное состояние | Запланировать восстановление или замену |
| Ниже 80% | Неудовлетворительно | Немедленно вывести из эксплуатации |
Эти пороговые значения служат общими рекомендациями. Некоторые высокоточные приложения (серво-системы, литье под давлением) могут требовать более строгих критериев приемлемости, тогда как менее требовательные цепи могут допускать немного более низкую эффективность до необходимости вмешательства.
Шаг 6 — Тест потока через дренажный канал корпуса (Проверка внутренней утечки)
Для поршневых и пластинчатых насосов, оснащенных дренажными линиями корпуса, этот тест предоставляет прямое измерение внутренней утечки, которая обходит элементы насоса и попадает в корпус.
Подключите низкодиапазонный расходомер к дренажному порту корпуса, направляя поток обратно в резервуар. Измерьте поток дренажа как при отсутствии нагрузки, так и при полном системном давлении. Разница количественно определяет зависимую от давления внутреннюю утечку, которая напрямую коррелирует с износом поршней, башмаков, клапанных пластин или концов лопаток.
Сравните измеренный поток дренажа корпуса с максимальной спецификацией OEM. Большинство производителей поршневых насосов указывают максимальный допустимый поток дренажа корпуса как процент от теоретического рабочего объема, обычно 3–5% при номинальных условиях. Увеличение потока дренажа корпуса, отслеживаемое со временем, предоставляет один из самых четких ранних индикаторов ухудшения эффективности гидравлического насоса.
Методы тестирования давления гидравлического насоса
Хотя тестирование потока количественно определяет объемные потери, диагностика, связанная с давлением, выявляет поведение системы управления и помогает отличить проблемы, связанные с насосом, от проблем на уровне цепи. Вместе эти методы позволяют полностью устранить неисправности гидравлической цепи.
Тест давления на закрытую нагрузку
Этот тест проверяет, соответствует ли максимальное давление насоса настройке предохранительного клапана системы или компенсатора. Полностью закройте клапан нагрузки и наблюдайте за пиковым давлением на манометре.
Если давление не достигает ожидаемого уровня срабатывания предохранительного клапана, возможно, клапан загрязнен, изношен или неправильно отрегулирован. Если давление превышает установленный предел, предохранительный клапан может быть заклинен, либо неисправен компенсатор. Ограничьте время работы на холостом ходу до менее 10 секунд для насосов с фиксированным рабочим объемом, чтобы избежать чрезмерного нагрева и возможного повреждения уплотнения вала.
Анализ пульсаций давления
Высокочастотные датчики давления (с частотой выборки 5–20 кГц) фиксируют пульсации давления, которые стандартные манометры не могут отобразить. Частота и амплитуда этих пульсаций служат диагностическими признаками для выявления конкретных механических дефектов.
В шестеренных насосах изменения частоты зацепления зубьев указывают на износ шестерен или повреждение подшипников. В поршневых насосах индивидуальные сигнатуры поршней выявляют изношенные башмаки, трещины в поршнях или проблемы с удерживающей пластиной. Анализ этих паттернов требует эталонных данных от исправного насоса той же модели для сравнения.
Тестирование реакции на нагрузку и компенсатора
Насосы с переменным рабочим объемом требуют дополнительной проверки их реакции управления. Проверьте давление в режиме ожидания при всех клапанах контура в нейтральном положении, чтобы убедиться, что насос снижает подачу до минимального уровня при правильной настройке давления (обычно на 200–400 PSI выше сигнала нагрузки).
Примените резкие изменения нагрузки, быстро переключая направляющий клапан, и измерьте время реакции компенсатора. Медленная реакция указывает на загрязненные управляющие отверстия, изношенные механизмы обратной связи золотника или поврежденные уплотнения управляющего поршня. Эти тесты особенно важны для систем, где динамическая реакция напрямую влияет на производительность машины.
Интерпретация результатов тестов и выявление причин отказов
Сырые данные тестов становятся ценными только при их корреляции с известными паттернами отказов. Следующее руководство помогает преобразовать измерения в целенаправленные действия по техническому обслуживанию.
Связь потери потока с конкретными паттернами износа
| Симптом | Вероятная причина | Тип насоса, наиболее подверженный воздействию |
|---|---|---|
| Высокий слив корпуса + низкий поток | Внутренний износ башмака/поршня | Поршневые насосы |
| Падение потока только при высоком давлении | Изношенные лопатки или кулачковое кольцо | Лопастные насосы |
| Шумная работа + аэрация потока | Ограничение на входе или повреждение уплотнения | Все типы |
| Нестабильное давление при постоянной нагрузке | Изношенная клапанная пластина или портовая пластина | Поршневые насосы |
| Постепенное снижение эффективности со временем | Нормальный процесс износа | Шестеренчатые насосы |
Когда следует ремонтировать или заменять
Решение о ремонте или замене зависит от нескольких факторов, выходящих за рамки простых показателей эффективности. Учитывайте критичность насоса в системе, доступность комплектов для ремонта, сроки поставки новых устройств и то, указывает ли режим отказа на системное загрязнение, которое может повлиять на восстановленные компоненты.
Как правило, если стоимость ремонта превышает 60–65% цены нового насоса, и устройство уже было отремонтировано один раз, замена обеспечивает лучшую долгосрочную ценность. Документируйте все результаты тестов и решения о ремонте, чтобы поддерживать гарантийные претензии и формировать данные о стоимости жизненного цикла для будущих закупочных решений.
Современные диагностические методы для диагностики гидравлических систем
Помимо стандартного стендового и встроенного тестирования, современные программы технического обслуживания используют дополнительные технологии, которые расширяют возможности мониторинга состояния насосов и систем.
Тепловизионная диагностика для обнаружения утечек
Инфракрасные камеры выявляют пути утечек через дифференциальные температурные сигнатуры. Внутренние утечки генерируют тепло, когда прессованная жидкость проходит через узкие зазоры. Сравнение тепловых профилей аналогичных компонентов при одинаковых условиях нагрузки позволяет выявить устройства с аномальными внутренними утечками.
Этот метод особенно эффективен для выявления неисправных обратных клапанов, внутренних утечек предохранительных клапанов и изношенных дренажных корпусов моторов без отключения трубопроводов.
Отбор проб масла и анализ частиц
Анализ износа металлов из проб жидкости предоставляет раннее предупреждение о деградации насоса за месяцы до того, как потери эффективности станут измеримыми с помощью тестирования потока. Повышенный уровень меди и свинца указывает на износ бронзовых подшипников или втулок. Частицы железа свидетельствуют об эрозии шестерен или корпуса.
Коды чистоты ISO 4406 напрямую коррелируют с ожидаемым сроком службы насоса. Насос, рассчитанный на ISO 18/16/13, работающий постоянно на уровне 21/19/16, может потерять 50% или более от своего прогнозируемого срока службы. Подсчет частиц подтверждает эффективность фильтра и предоставляет контекст для любых результатов тестов на эффективность.
Регистрация данных и анализ тенденций
Непрерывный мониторинг с использованием датчиков давления, температуры и потока, записанных в течение рабочих циклов, создает кривые деградации, специфичные для каждой установки насоса. Эти данные позволяют планировать предиктивное техническое обслуживание на основе фактических темпов износа, а не произвольных временных интервалов.
Анализ тенденций выявляет тонкие изменения, невидимые при периодических тестах. Насос, теряющий 0,5% объемной эффективности в месяц, может быть признан «приемлемым» в любой отдельный момент, но траектория ясно указывает на запланированное окно для восстановления через 4–6 месяцев.
Процедуры тестирования по типу насоса
Шестеренные насосы
Внешние шестеренные насосы изнашиваются в основном на концах шестерен, боковых пластинах и отверстии корпуса. Тестирование сосредоточено на сравнении потока без нагрузки и под полной нагрузкой, так как у шестеренных насосов нет дренажа корпуса для измерения. Потери эффективности зависят от давления и относительно линейны.
Внутренние шестеренные насосы (типы геротор и полумесяц) следуют аналогичным процедурам тестирования, но обычно имеют более строгие спецификации эффективности в новом состоянии и более быстрое ухудшение после начала износа из-за конструкций с минимальными зазорами, таких как полумесяц или штифты.
Лопастные насосы
Лопастные насосы требуют внимания к минимальной рабочей скорости во время тестирования. При скорости ниже определенного порога оборотов лопасти могут не полностью выдвигаться к кольцу кулачка, что приводит к искусственно низким показаниям потока, не связанным с износом.
Для лопастных насосов картриджного типа сравните результаты тестов с характеристиками нового насоса и спецификациями конкретного картриджного комплекта. Замена комплекта кольца и лопастей восстанавливает производительность без полной замены насоса, если корпус и вал остаются в пределах допуска.
Поршневые насосы (осевые и радиальные)
Осевые поршневые насосы предоставляют наиболее полные диагностические данные благодаря сливным портам корпуса и множеству тестируемых параметров управления. Убедитесь, что угол наклона наклонной шайбы достигает полного хода, сравнив максимальный измеренный поток с теоретическим рабочим объемом. Недостаточный ход указывает на проблемы с сервопоршнем или управляющим клапаном, а не на износ элементов насоса.
Проверьте состояние барабана и клапанной плиты, отслеживая реакцию потока слива корпуса на изменения давления. Резкое пропорциональное увеличение потока слива корпуса при повышении давления подтверждает износ клапанной плиты как основного пути утечки. Тестирование реакции сервопривода подтверждает, что изменения рабочего объема соответствуют управляющим сигналам в пределах временных и точностных характеристик, заданных производителем.
Часто задаваемые вопросы
Какова допустимая объемная эффективность гидравлического насоса?
Большинство производителей считают приемлемым уровень 90% и выше для продолжения работы в стандартных промышленных приложениях. Показатель ниже 85% обычно требует планирования ремонта или замены. Высокопроизводительные серво-системы и контуры литья под давлением могут требовать уровня 93% и выше для обеспечения адекватной работы оборудования.
Как часто следует тестировать гидравлические насосы?
Для критически важных систем, где незапланированные простои несут значительные затраты, тестирование проводится каждые 500–1000 часов работы или ежеквартально, в зависимости от того, что наступит раньше. Для некритических приложений интервалы могут быть увеличены до полугода при условии регулярного мониторинга анализа масла между формальными тестами потока.
Можно ли протестировать гидравлический насос, не снимая его с системы?
Да. В большинстве конфигураций цепей можно провести тестирование в линии с использованием портативного расходомера и клапана нагрузки без снятия насоса. Установите тестовое оборудование между выходом насоса и первым направляющим клапаном. Этот подход является стандартной практикой для диагностики гидравлических цепей в полевых условиях и значительно экономит трудозатраты по сравнению с тестированием на стенде.
Что вызывает потерю давления в гидравлическом насосе при сохранении потока?
Эта комбинация обычно указывает на проблему с предохранительным клапаном или компенсатором, а не на износ насоса. Изношенный насос теряет поток под давлением, но все же может создавать максимальное давление при уменьшенном потоке. Проверьте настройку предохранительного клапана отдельно и осмотрите отверстия управления компенсатором, прежде чем осуждать сам насос.
Как температура жидкости влияет на точность теста?
Изменение вязкости в зависимости от температуры напрямую влияет на показатели объемной эффективности. Более низкая вязкость при повышенных температурах увеличивает внутренние утечки, что приводит к снижению показателей эффективности. Всегда проводите тестирование в диапазоне температур, рекомендованном OEM, обычно 40–60°C (104–140°F), для получения корректных сравнений с предыдущими записями тестов или спецификациями производителя.
В чем разница между объемной и общей эффективностью?
Объемная эффективность измеряет потери потока из-за внутренних утечек, выраженные как отношение фактического выходного потока к теоретическому потоку. Общая (суммарная) эффективность объединяет объемную и механическую эффективность, учитывая как потери от утечек, так и потери от трения или крутящего момента. Общая эффективность определяет фактическое потребление энергии и тепловыделение, что делает ее более полным показателем производительности для программ обслуживания, ориентированных на энергосбережение.