

Los motores hidráulicos son el motor de innumerables aplicaciones en equipos industriales y móviles. Saber cómo inspeccionar y reemplazar correctamente sus componentes internos es esencial para minimizar el tiempo de inactividad y prolongar la vida útil del servicio.
Esta guía le lleva a través del proceso completo de reparación de motores hidráulicos, desde los procedimientos de seguridad previos a la inspección hasta la validación posterior al reemplazo. Ya sea que esté realizando el mantenimiento rutinario del sistema hidráulico o diagnosticando un fallo inesperado, estos procedimientos le ayudarán a trabajar de manera eficiente y precisa.
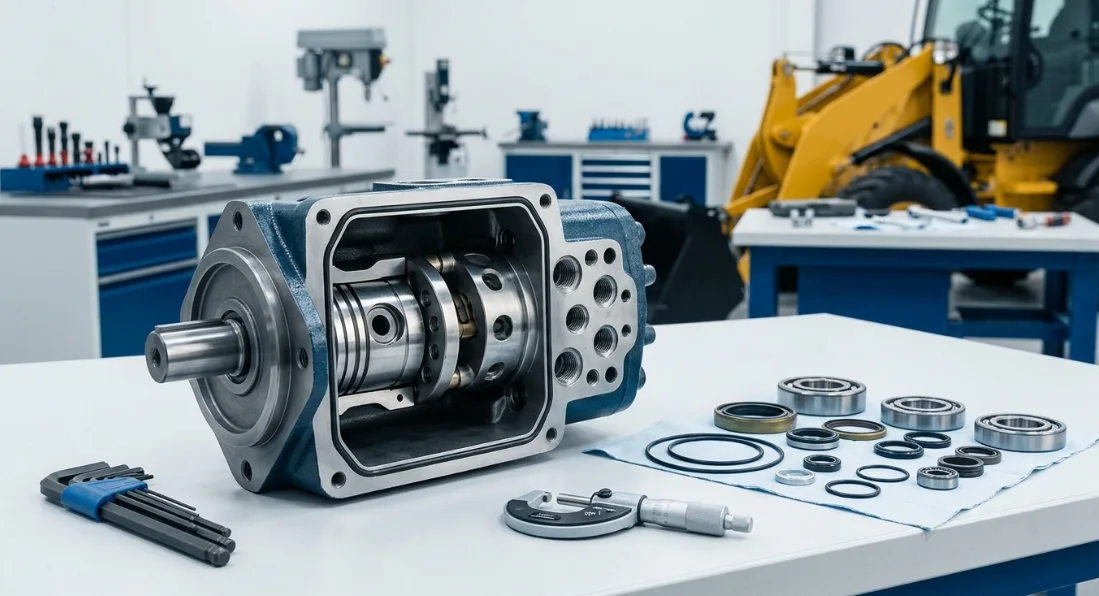
Comprensión de los sistemas de motores hidráulicos
Tipos de motores hidráulicos
Los motores hidráulicos convierten la presión y el caudal del fluido en energía mecánica rotacional. Los tres tipos principales desempeñan funciones distintas en equipos industriales y móviles.
Los motores de engranajes son la opción más sencilla y rentable. Utilizan engranajes de acoplamiento para producir rotación y se encuentran comúnmente en transportadores, tornillos sinfín y aplicaciones de presión baja a media donde el control preciso de velocidad es menos crítico.
Los motores de paletas ofrecen un funcionamiento más suave y una mejor eficiencia volumétrica que los tipos de engranajes. Se utilizan ampliamente en máquinas herramienta, maquinaria para plásticos y aplicaciones que requieren un par constante a presiones moderadas.
Los motores de pistones ofrecen las clasificaciones de presión y eficiencia más altas. Disponibles en configuraciones axiales y radiales, impulsan equipos de trabajo pesado como excavadoras, cabrestantes e impulsores industriales de alto rendimiento donde se requiere la máxima densidad de potencia.
Componentes Clave Sujetos a Desgaste
Todo motor hidráulico contiene componentes que se degradan con el tiempo debido al ciclo de presión, la contaminación del fluido y el estrés mecánico. Comprender qué falla y por qué es la base de un diagnóstico eficaz del desgaste de componentes hidráulicos.
| Componente | Función | Modo de Fallo Común | Frecuencia de Inspección |
|---|---|---|---|
| Sellos de eje | Prevenir fugas de fluido | Endurecimiento, agrietamiento | Cada 500 horas |
| Rodamientos | Soportar el eje giratorio | Picadura, descascarillado | Cada 1,000 horas |
| Engranajes/Pistones | Convertir presión en rotación | Rayado, erosión | Cada 2,000 horas |
| Tapas extremas | Contener la presión interna | Deformación, corrosión | Cada 2,000 horas |
| Juntas tóricas | Sellar uniones estáticas | Deformación permanente por compresión, extrusión | Cada 500 horas |
| Placas de válvula | Dirigir el flujo de fluido | Rayado, daño por cavitación | Cada 2,000 horas |
Estos intervalos representan pautas generales. Los entornos operativos severos, los ciclos de trabajo intensivos o las condiciones deficientes del fluido pueden requerir inspecciones más frecuentes.
Preparación previa a la inspección
Procedimientos de seguridad y despresurización del sistema
Los sistemas hidráulicos almacenan una enorme cantidad de energía incluso cuando la máquina está apagada. La despresurización adecuada es innegociable antes de comenzar cualquier inspección o trabajo de desmontaje.
Siga estos pasos para preparar el sistema de forma segura:
- Apague el motor principal (motor eléctrico o de combustión) y verifique que no pueda reiniciarse.
- Aplique bloqueo/etiquetado (LOTO) a todas las fuentes de energía, incluyendo eléctrica, neumática y mecánica.
- Accione todas las válvulas de control para liberar la presión atrapada en las líneas de los actuadores.
- Verifique presión cero en los manómetros del sistema en los puertos de entrada y salida del motor.
- Permita que el sistema se enfríe si la temperatura del fluido supera los 120°F para evitar quemaduras.
- Coloque materiales absorbentes debajo del motor para capturar el fluido residual durante la desconexión.
Nunca asuma que un sistema está despresurizado basándose únicamente en las lecturas de los manómetros. Las líneas bloqueadas y las válvulas de retención pueden atrapar presión en secciones aisladas del circuito.
Herramientas y Equipos Necesarios
Tener las herramientas correctas organizadas antes del desmontaje previene la contaminación por viajes repetidos a la caja de herramientas y garantiza mediciones precisas durante el diagnóstico de desgaste de componentes hidráulicos.
| Categoría de Herramienta | Artículos específicos | Propósito |
|---|---|---|
| Medición | Micrómetros, indicadores de cuadrante, galgas de espesores | Verificación dimensional |
| Desmontaje | Llaves de torsión, extractores, herramientas para retenes | Extracción segura de componentes |
| Diagnóstico | Manómetros, caudalímetros, termómetros | Línea base de rendimiento |
| Limpieza | Paños sin pelusa, solvente, recipientes limpios | Prevención de contaminación |
| Documentación | Cámara, libro de registro, especificaciones del fabricante | Mantenimiento de registros |
Calibre siempre las herramientas de medición antes de su uso. Un micrómetro fuera de calibración puede llevar a aceptar componentes desgastados que deberían ser reemplazados.
Evaluación de la Contaminación del Fluido Hidráulico
El estado del fluido le indica más sobre la salud interna del motor que casi cualquier inspección externa. La contaminación del fluido hidráulico es la principal causa de falla prematura de componentes en los sistemas hidráulicos.
Tome muestras de fluido del puerto de drenaje de la carcasa del motor y de la línea de retorno del sistema antes del desmontaje. Utilice botellas de muestreo limpias y siga los procedimientos de muestreo adecuados para evitar introducir contaminantes externos en el análisis.
Indicadores clave del análisis de fluido a evaluar:
- Código de limpieza ISO: Compare los recuentos actuales de partículas con el nivel de limpieza recomendado por el fabricante para su tipo de motor.
- Contenido de agua: Los niveles superiores al 0,1% aceleran la degradación de los sellos y promueven la corrosión en las superficies internas.
- Análisis de partículas metálicas: El hierro indica desgaste de engranajes o rodamientos. El bronce sugiere degradación de bujes o placa de válvula. El aluminio apunta al desgaste de la carcasa o del zapato del pistón.
- Desviación de viscosidad: El fluido que se ha adelgazado o espesado más allá de las especificaciones no puede mantener las películas de lubricación adecuadas.
Documente todos los resultados del análisis de fluidos y correlaciónelos con los patrones de desgaste físico encontrados durante el desmontaje. Estos datos construyen un historial de mantenimiento que mejora las futuras decisiones de mantenimiento del sistema hidráulico.
Proceso de Inspección Paso a Paso
Inspección Visual Externa
Antes de retirar un solo perno, realice una evaluación externa exhaustiva. Muchos modos de falla dejan evidencia visible en el exterior de la carcasa del motor.
Verifique los siguientes indicadores externos:
- Fugas de fluido: Rastree los caminos de fuga hasta su origen. Las fugas en el sello del eje indican problemas de presión interna o desgaste del sello. Las fugas en las conexiones de los puertos sugieren falla de la junta tórica o par de apriete inadecuado.
- Grietas en la carcasa: Inspeccione el cuerpo del motor en busca de fracturas por tensión, especialmente alrededor de los pies de montaje y los salientes de los puertos.
- Condición de los pernos de montaje: Los pernos de montaje sueltos o rotos causan desalineación que acelera el desgaste de rodamientos y sellos.
- Condición del eje: Verifique el eje expuesto en busca de rayaduras, corrosión o desgaste por rozamiento donde se conectan los acoplamientos.
- Ruido o vibración inusuales: Si el motor aún está operativo, registre cualquier sonido de trituración, golpeteo o zumbido que indique daño interno.
Fotografíe todos los hallazgos antes de continuar. Estas imágenes se convierten en valiosos puntos de referencia al solicitar piezas de repuesto y documentar la reparación.
Secuencia de Desmontaje
Un desmontaje adecuado preserva las relaciones de alineación críticas y evita daños adicionales en los componentes reutilizables. Siga siempre la secuencia recomendada por el fabricante cuando esté disponible.
Pautas generales de desmontaje:
- Marque todos los componentes con indicadores de orientación antes de retirarlos. Utilice un marcador de pintura o un punzón para marcar las superficies de acoplamiento, las posiciones de los puertos y la alineación rotacional.
- Retire los accesorios de los puertos y tape todas las aberturas de inmediato para evitar la entrada de contaminantes.
- Retire los pernos de la tapa final en un patrón de estrella, aflojando gradualmente para evitar deformaciones.
- Separe la tapa final con cuidado. Los resortes internos o las válvulas de retención pueden estar bajo una precarga ligera.
- Retire el grupo rotativo (engranajes, pistones o paletas) como un conjunto cuando sea posible.
- Extraiga los rodamientos y los sellos al final, utilizando extractores adecuados para evitar daños en el alojamiento.
Coloque todos los componentes sobre una superficie limpia y sin pelusa en el orden en que fueron retirados. Esto simplifica el reensamblaje y garantiza que ningún elemento sea omitido durante la inspección.
Diagnóstico de Desgaste de Componentes Internos
La medición precisa es el núcleo del diagnóstico de desgaste de componentes hidráulicos. Cada dimensión crítica debe compararse con las especificaciones del fabricante para determinar si un componente es apto para el servicio o requiere reemplazo.
| Indicador de Desgaste | Método de Medición | Tolerancia Aceptable | Acción si se Supera |
|---|---|---|---|
| Desgaste del muñón del eje | Medición con micrómetro | ±0.001" de la especificación | Reemplazar el eje |
| Holgura del diente del engranaje | Galga de espesores | 0.002"–0.005" | Reemplazar el juego de engranajes |
| Rayado del cilindro | Visual + profilómetro | Ra < 16 μin | Rectificar o reemplazar la carcasa |
| Daño en la ranura del sello | Inspección visual | Sin muescas ni rebabas | Mecanizar o reemplazar |
| Holgura del pistón | Calibrador de cilindros | Según especificación OEM | Reemplazar pistón/cilindro |
| Planitud de la placa de válvula | Placa de superficie + indicador | Desviación < 0.0005" | Rectificar o reemplazar |
Tome múltiples mediciones en diferentes puntos de cada componente. Un eje puede medir dentro de la tolerancia en una ubicación, pero mostrar desgaste localizado en el área de contacto del sello. Registre todas las lecturas para comparación durante inspecciones futuras.
Siempre reemplace los componentes como conjuntos coincidentes cuando así lo especifique el fabricante. Instalar un engranaje nuevo contra un engranaje de acoplamiento desgastado acelera el desgaste en ambas piezas y reduce la eficiencia del motor.
Integración de diagnóstico de fallos de bomba hidráulica
El daño al motor no siempre se origina en el motor. Los problemas en la bomba hidráulica aguas arriba frecuentemente causan fallas en el motor aguas abajo que se repetirán si no se aborda la causa raíz.
Realice estas verificaciones entre sistemas durante cualquier inspección del motor:
- Picos de presión: Una válvula de alivio de bomba defectuosa o una válvula direccional atascada puede someter al motor a presiones que superan ampliamente su clasificación, causando falla de sellos y daño en los rodamientos.
- Daño por cavitación: Las restricciones en la entrada de la bomba crean burbujas de vapor que colapsan violentamente dentro del motor, erosionando las placas de válvula y las caras de los pistones.
- Irregularidades de flujo: Una bomba desgastada genera un flujo pulsante que provoca vibración en el motor, acelerando la fatiga de los rodamientos y el desgaste de los dientes de los engranajes.
- Generación de contaminación: Una bomba deteriorada introduce partículas metálicas en el fluido que desgastan los componentes internos del motor.
La resolución de problemas de la bomba hidráulica debe ser una parte estándar de todo procedimiento de reparación de motores. Reemplazar componentes del motor sin verificar el estado de la bomba frecuentemente resulta en fallas repetidas en un corto período de operación.
Procedimientos de Reemplazo de Componentes
Reemplazo de Sellos y Juntas Tóricas
Los sellos son los componentes reemplazados con mayor frecuencia durante la reparación de motores hidráulicos. La técnica de instalación adecuada es fundamental, ya que un sello dañado durante la instalación presentará fugas de inmediato o fallará prematuramente.
Siga estas prácticas recomendadas para el reemplazo de sellos:
- Retire los sellos usados utilizando únicamente herramientas de latón o plástico. Las herramientas de acero pueden rayar las ranuras de los sellos y las superficies del orificio.
- Limpie a fondo todas las ranuras de los sellos, eliminando cualquier material de sello endurecido o residuos.
- Inspeccione las dimensiones de la ranura y el acabado superficial antes de instalar los nuevos sellos.
- Lubrique los nuevos sellos con fluido hidráulico limpio o con el lubricante de montaje recomendado por el fabricante.
- Utilice manguitos de instalación cónicos para los sellos de eje, a fin de evitar daños en el labio durante la instalación sobre chaveteros o estrías.
- Asegúrese de que los anillos tóricos no estén torcidos en sus ranuras. Un anillo tórico torcido desarrollará una trayectoria de fuga en espiral bajo presión.
Utilice siempre materiales de sello especificados por el fabricante de equipos originales. Los sellos de repuesto pueden no ser compatibles con el fluido del sistema ni estar clasificados para el rango de temperatura y presión de operación.
Reemplazo de Rodamientos y Eje
El reemplazo de rodamientos requiere precisión para garantizar el ajuste, la alineación y la precarga adecuados. La instalación incorrecta es una de las principales causas de falla prematura de rodamientos en motores hidráulicos reconstruidos.
Procedimientos clave para el reemplazo de rodamientos y eje:
- Verifique que las dimensiones del nuevo rodamiento coincidan con las especificaciones del fabricante de equipos originales. Compruebe el diámetro interior, el diámetro exterior y el ancho.
- Caliente el alojamiento del rodamiento a 200–250°F para las pistas exteriores con ajuste a presión, o enfríe el rodamiento para la instalación de la pista interior.
- Presione los rodamientos utilizando un impulsor del tamaño adecuado que contacte únicamente la pista de ajuste a presión. Nunca aplique fuerza a través de los elementos rodantes.
- Verifique el ajuste del eje con el nuevo rodamiento. El muñón del eje no debe presentar marcas de desgaste, rayaduras ni reducción de diámetro.
- Verifique el juego axial con un indicador de cuadrante después de la instalación. Un juego axial excesivo provoca desplazamiento axial que daña las superficies de empuje.
- Ajuste la precarga del rodamiento según las especificaciones del fabricante utilizando calzas o tuercas de bloqueo según corresponda.
Si el eje presenta desgaste en el muñón del rodamiento, reemplácelo en lugar de intentar reconstruir el material. Las reparaciones del eje raramente logran el acabado superficial y la precisión dimensional requeridos para una operación confiable del rodamiento.
Reemplazo del Conjunto de Engranajes y Pistones
El reemplazo del grupo rotativo es el procedimiento más complejo en la reparación de motores hidráulicos. Estos componentes deben coincidir, sincronizarse y verificarse dimensionalmente antes del reensamblaje.
Pasos críticos para el reemplazo de engranajes y pistones:
- Conjuntos emparejados: Siempre reemplace los engranajes en par. Los pistones y cilindros generalmente se emparejan durante la fabricación y deben reemplazarse juntos.
- Marcas de sincronización: Verifique que las marcas de sincronización en los nuevos componentes se alineen con el diseño original del motor. Una sincronización incorrecta provoca pérdida de eficiencia e interferencia mecánica potencial.
- Verificación dimensional: Mida todas las tolerancias críticas con los nuevos componentes instalados. Confirme que la tolerancia pistón-cilindro, la tolerancia engranaje-carcasa y la tolerancia axial cumplan con las especificaciones.
- Condición de las superficies: Inspeccione todas las superficies de contacto para detectar daños de transporte o residuos de recubrimiento protector que deben eliminarse antes del ensamblaje.
- Lubricación: Pre-lubrique todas las superficies rotativas y deslizantes con fluido hidráulico limpio durante el ensamblaje para prevenir daños por arranque en seco.
En motores de pistones, verifique que la superficie del plato oscilante o del anillo de leva esté dentro de las especificaciones. Un plato oscilante desgastado destruirá rápidamente los nuevos pistones y zapatas.
Especificaciones de Torque para el Reensamblaje
La aplicación correcta del torque garantiza una fuerza de sujeción uniforme, previene deformaciones y mantiene la integridad de los sellos. Los sujetadores con torque insuficiente generan fugas. Los sujetadores con torque excesivo deforman las carcasas y dañan las roscas.
| Ubicación del Sujetador | Rango de Torque Típico | Patrón de Torque | Lubricante Requerido |
|---|---|---|---|
| Pernos de tapa final | 35–65 ft-lbs | Patrón en estrella | Sellador de rosca |
| Pernos de montaje | 50–90 ft-lbs | Alternado | Antiadherente |
| Accesorios de puerto | 20–40 ft-lbs | Secuencial | Lubricante para juntas tóricas |
| Acoplamiento de eje | Según especificación OEM | Simple | Seco o Loctite |
Siempre apriete los sujetadores en múltiples pasadas, típicamente al 50%, 75% y luego al 100% del valor final. Este enfoque progresivo distribuye la carga de sujeción de manera uniforme y evita daños en la junta o el sello por compresión desigual.
Utilice una llave de torsión calibrada para cada sujetador. La "sensación" no es un sustituto aceptable del par medido en el ensamblaje de motores hidráulicos.
Pruebas y Validación Posteriores al Reemplazo
Procedimiento de Rodaje
Los motores hidráulicos recién ensamblados requieren un período de rodaje controlado para permitir que las superficies de contacto se conformen y los sellos asienten correctamente. Omitir este paso es una causa común de falla temprana después de la reparación de motores hidráulicos.
Siga esta secuencia general de rodaje:
- Operación sin carga: Haga funcionar el motor al 50% de la velocidad nominal sin carga externa durante 5–10 minutos. Monitoree el flujo de drenaje de carcasa y la temperatura.
- Operación con carga baja: Aplique el 25% de la carga nominal al 50% de velocidad durante 10 minutos. Escuche ruidos inusuales y verifique si hay fugas.
- Carga progresiva: Aumente la carga en incrementos del 25%, operando de 5–10 minutos en cada nivel mientras monitorea todos los parámetros.
- Verificación a plena carga: Opere en condiciones nominales durante 15–30 minutos. Confirme presión, temperatura y velocidad estables.
Si el flujo de drenaje de carcasa aumenta repentinamente o la temperatura sube de forma anormal durante el rodaje, detenga la operación de inmediato e investigue. Estos síntomas indican problemas de holgura interna o contaminación.
Verificación de Rendimiento
Después del rodaje, realice pruebas cuantitativas para confirmar que el motor cumple con sus especificaciones de rendimiento nominal. Documente todos los resultados para comparación de referencia durante futuras inspecciones de mantenimiento del sistema hidráulico.
| Parámetro de Prueba | Valor Objetivo | Duración de la Prueba | Criterios de Fallo |
|---|---|---|---|
| Flujo de drenaje de caja | < 5% del flujo del sistema | 10 minutos | Supera el 8% |
| Temperatura de operación | Dentro de 20°F de la línea base | 30 minutos | Aumento continuo |
| Velocidad de salida | ±5% de las RPM nominales | 5 minutos | Fluctuación > 10% |
| Presión del sistema | Estable en el punto de ajuste | 15 minutos | Deriva > 50 PSI |
| Fuga externa | Sin fugas visibles | Ciclo de prueba completo | Cualquier gota |
El flujo de drenaje del cárter es el indicador más revelador del estado interno del motor. Un drenaje elevado del cárter significa que el fluido está derivando internamente a través del grupo rotativo, reduciendo la eficiencia y generando calor.
Compare todos los resultados de las pruebas con los datos de puesta en marcha originales del motor cuando estén disponibles. Esta comparación revela si la reparación ha restaurado completamente el rendimiento o si se requiere trabajo adicional.
Programa de Mantenimiento Preventivo del Sistema Hidráulico
Intervalos de Mantenimiento de Rutina
El mantenimiento preventivo constante extiende considerablemente el intervalo entre reparaciones mayores del motor hidráulico. Un programa estructurado detecta problemas en desarrollo antes de que provoquen una falla catastrófica.
| Intervalo | Tarea | Beneficio |
|---|---|---|
| Diario | Verificar el nivel de fluido, escuchar si hay ruidos | Detección temprana |
| Semanal | Inspeccionar fugas externas | Prevenir la contaminación |
| Mensual | Verificar los indicadores del filtro, temperatura del fluido | Mantener la salud del fluido |
| Trimestral | Muestrear y analizar el fluido | Detectar desgaste interno |
| Anualmente | Inspección completa de reparación del motor hidráulico | Prolongar la vida útil del servicio |
Los programas de mantenimiento más eficaces combinan intervalos basados en el tiempo con monitoreo basado en condiciones. Las tendencias del análisis de fluidos y los datos de vibración suelen revelar problemas semanas antes de que sean audibles o visibles.
Prolongación de la vida útil de los componentes
Más allá de las inspecciones programadas, varias prácticas operativas reducen significativamente las tasas de desgaste y amplían el tiempo entre reemplazos de componentes.
Mejoras de filtración: Instale filtros clasificados al menos dos códigos de limpieza ISO por encima del requisito mínimo del fabricante del motor. Los filtros de alta eficiencia en la línea de retorno y la línea de drenaje de carcasa protegen los componentes internos del motor de partículas abrasivas.
Selección de fluido: Utilice el tipo de fluido y el grado de viscosidad especificados por el fabricante del motor. Los fluidos premium con aditivos antidesgaste e inhibidores de oxidación ofrecen mejor protección que las alternativas económicas.
Gestión de temperatura: Mantenga la temperatura del fluido entre 100°F y 140°F durante la operación. Instale intercambiadores de calor si el sistema opera de forma constante por encima de 150°F. Cada 18°F por encima de la temperatura óptima reduce a la mitad la vida útil del fluido.
Gestión de carga operacional: Evite la operación sostenida a presión y velocidad máximas de forma simultánea. Reduzca las cargas de choque mediante la configuración adecuada de aceleración y desaceleración de las válvulas. Una operación fluida reduce las tensiones máximas en rodamientos, engranajes y sellos.
Estas prácticas funcionan en conjunto como un sistema. El fluido limpio a la temperatura y viscosidad correctas, circulando a través de un motor con carga adecuada, proporciona la máxima vida útil de los componentes y un tiempo de inactividad no planificado mínimo.
Preguntas frecuentes
¿Cómo sé cuándo un motor hidráulico necesita reemplazo de componentes en lugar de una reconstrucción completa?
Si el diagnóstico de desgaste muestra dos o más componentes principales fuera de tolerancia, o si el motor ha superado sus horas de servicio nominales en más de un 20%, una reconstrucción completa suele ser más rentable que el reemplazo individual de piezas. Una reconstrucción garantiza que todos los componentes se restauren a las especificaciones de forma simultánea, eliminando el riesgo de que una pieza desgastada dañe una recién reemplazada. El reemplazo de un solo componente tiene sentido únicamente cuando una pieza ha fallado prematuramente mientras el resto permanece dentro de la tolerancia.
¿Qué causa el fallo prematuro de los componentes de un motor hidráulico?
Las causas más comunes son la contaminación del fluido hidráulico por ingreso de partículas o agua, la operación por encima de la presión o velocidad nominales, la filtración inadecuada y el rodaje incorrecto tras reparaciones anteriores. La contaminación por sí sola representa más del 70% de los fallos de componentes hidráulicos en la industria. Garantizar la limpieza del fluido mediante una filtración adecuada y depósitos sellados es la medida más eficaz para prevenir el desgaste prematuro.
¿Puedo mezclar marcas de componentes al reemplazar piezas de un motor hidráulico?
No se recomienda. Los componentes compatibles con el fabricante original (OEM) garantizan las holguras y la compatibilidad de materiales adecuadas. Mezclar marcas puede anular las garantías e introducir problemas de acumulación de tolerancias que aceleran el desgaste. Incluso si las dimensiones individuales parecen correctas, las diferencias en dureza del material, acabado superficial y tratamiento térmico entre fabricantes pueden provocar patrones de desgaste irregulares y una reducción en la eficiencia del motor.
¿Cómo se relaciona la resolución de problemas de la bomba hidráulica con la inspección del motor?
Los problemas de la bomba, como cavitación, picos de presión o irregularidades en el caudal, dañan directamente los componentes internos del motor. Verifique siempre el estado de la bomba antes de concluir que los componentes del motor fallaron de forma independiente. Una bomba desgastada que genera contaminación o inestabilidad de presión destruirá un motor recién reconstruido en una fracción de su vida útil esperada. La resolución integral de problemas de la bomba hidráulica debe ser una práctica estándar en cada evento de reparación del motor.
¿Qué resultados del análisis de fluidos indican desgaste de los componentes del motor?
El aumento en el recuento de partículas de hierro y bronce, el incremento en los códigos de limpieza ISO y la presencia de escamas metálicas en los elementos filtrantes indican desgaste interno de los componentes hidráulicos, lo que requiere una inspección inmediata. El seguimiento de estos valores a lo largo del tiempo es más informativo que cualquier muestra individual. Un aumento repentino en los metales de desgaste, incluso si los valores absolutos parecen moderados, indica un fallo en aceleración que requiere atención inmediata.
¿Cuánto tiempo tarda normalmente el reemplazo de componentes de un motor hidráulico?
Los reemplazos simples de sellos toman de 2–4 horas. Los reemplazos completos de rodamientos y engranajes requieren de 6–10 horas, dependiendo del tamaño del motor, la accesibilidad y si el motor se retira de la máquina. Agregue tiempo para la toma de muestras de fluido.



