

إذا سبق لك العمل مع الأنظمة الهيدروليكية، فأنت تعلم أن إزاحة المضخة هي ما يحرك الأداء فعلاً. سواء كنت تتعامل مع حفارة متنقلة مدمجة أو آلة CNC عالية الدقة، فإن القدرة على تغيير الإزاحة أثناء التشغيل تُحدث فارقاً كبيراً في مدى كفاءة تحويل النظام للطاقة الميكانيكية إلى تدفق هيدروليكي. بمجرد أن تفهم كيف تضبط مضخة المكبس المحوري إزاحتها، تكتسب تحكماً أفضل بكثير في التدفق والضغط وكفاءة الطاقة عبر التطبيقات الصناعية والمتنقلة على حد سواء.
في هذا الدليل، سنستعرض مبدأ عمل مضخة المكبس المحوري، ونستكشف آليات ضبط زاوية الصفيحة المائلة، ونفحص أساليب التحكم التي تجعل تقنية المضخة الهيدروليكية ذات الإزاحة المتغيرة متعددة الاستخدامات عبر مختلف الصناعات.
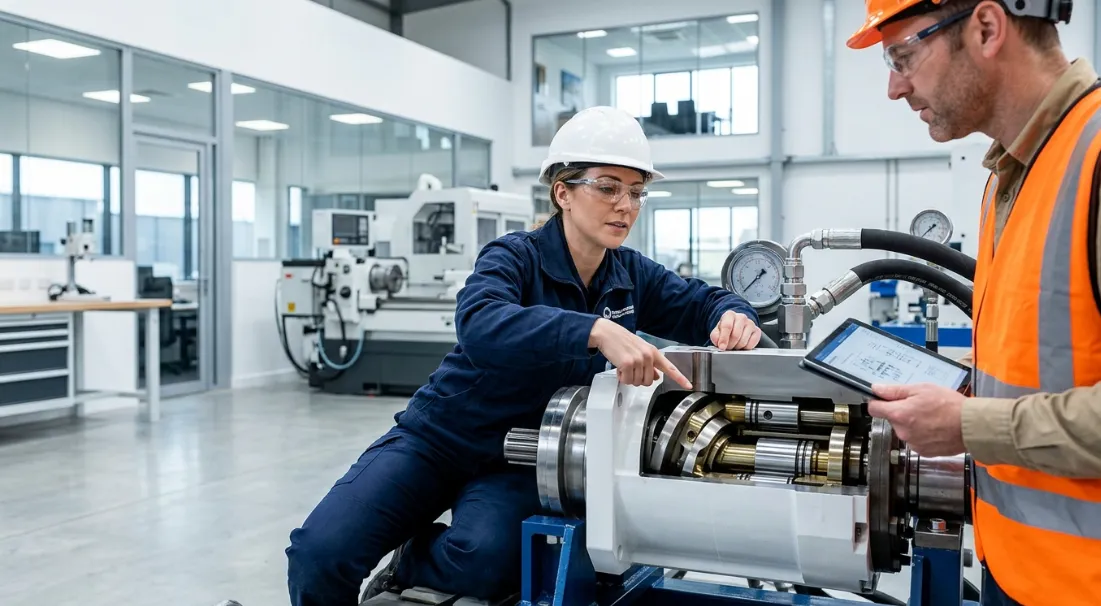
أساسيات مبدأ عمل مضخة المكبس المحوري
المكونات الأساسية وأدوارها
تحوّل مضخة المكبس المحوري الطاقة الميكانيكية الدورانية إلى طاقة هيدروليكية للسوائل من خلال تجميع مُصمَّم بدقة من مكونات مترابطة. يؤدي كل جزء دوراً محدداً في تمكين المضخة من تغيير إخراج الإزاحة.
يُرسل عمود الإدارة الطاقة الدورانية من المحرك الأساسي إلى غلاف المضخة. ويتصل مباشرةً بـأسطوانة البرميل، التي تحتوي على تجاويف أسطوانية متعددة مرتبة في نمط دائري حول محور العمود.
داخل كل تجويف يوجد مكبس يتحرك محورياً ذهاباً وإياباً مع دوران البرميل. تتحرك المكابس على الصفيحة المائلة (المعروفة أيضاً بلوحة الكام)، وهي سطح مائل يحوّل الحركة الدورانية إلى حركة خطية للمكبس مسؤولة عن إزاحة السائل.
تقع لوحة الصمام (أو لوحة المنفذ) عند الطرف المقابل لأسطوانة البرميل، وتوفر منافذ دخول وخروج على شكل كلية. عند انسحاب كل مكبس، يسحب السائل عبر منفذ الدخول؛ وعند امتداده، يدفع السائل للخارج عبر منفذ الخروج. يضمن هذا المكوّن التوقيت الصحيح لدورات الشفط والتصريف.
كيف تُحدث شوط المكبس إزاحة السائل
الإزاحة في مضخة المكبس المحوري هي إجمالي حجم السائل المنقول لكل دورة كاملة لعمود الإدارة. ويتحدد ذلك بمقدار المسافة التي يقطعها كل مكبس داخل تجويفه خلال دورة واحدة لأسطوانة البرميل.
عند دوران البرميل، يتبع كل مكبس السطح المائل للصفيحة المائلة. خلال النصف الأول من الدورة، يتراجع المكبس (مولدًا شفطًا)، وخلال النصف الآخر يتمدد (مولدًا تصريفًا). المسافة التي يقطعها المكبس من أقصى موضع تراجع إلى أقصى موضع تمدد تُعرف بـ طول الشوط.
يساوي الناتج الحجمي لكل دورة مجموع الأحجام المكنوسة لجميع المكابس. فالمضخة ذات التسعة مكابس، حيث يُزيح كل منها حجمًا صغيرًا لكل شوط، تُنتج تدفقًا سلسًا وشبه متواصل. وكلما زاد عدد المكابس وطال الشوط، زادت الإزاحة لكل دورة.
دور ضبط زاوية الصفيحة المائلة في تغيير الإزاحة
هندسة الصفيحة المائلة وطول شوط المكبس
تُعدّ زاوية الصفيحة المائلة المتغير الهندسي الأكثر تأثيرًا في التحكم بالإزاحة. فعندما تكون الصفيحة المائلة عمودية على عمود الإدارة (بزاوية ميل صفرية)، لا تتحرك المكابس بحركة ترددية على الإطلاق، وتنخفض الإزاحة إلى الصفر.
كلما زادت زاوية ميل الصفيحة المائلة، كان على المكابس قطع مسافة أطول خلال كل دورة. وهذا يزيد مباشرةً من طول الشوط، وبالتالي من حجم السائل المُزاح لكل دورة. وتكون هذه العلاقة خطية في جوهرها ضمن نطاق تشغيل المضخة.
تحدث الإزاحة القصوى عند أقصى زاوية تصميمية للصفيحة المائلة في المضخة، وتتراوح عادةً بين 18° و20° تبعًا للمصنّع والطراز. ويؤدي تقليل الزاوية إلى تخفيض الإزاحة بصورة متناسبة، مما يمنح المشغلين أو أنظمة التحكم القدرة على ضبط الناتج بدقة دون الحاجة إلى تغيير سرعة العمود.
تكوينات مضخة الهيدروليك ذات الإزاحة المتغيرة
ثمة بنيتان رئيسيتان لتحقيق الإزاحة المتغيرة في مضخات المكبس المحوري: تصميم الصفيحة المائلة وتصميم المحور المنحني. كلاهما يغيّر شوط المكبس عبر تعديلات هندسية، غير أنهما يحققان ذلك بطريقتين مختلفتين.
في مضخة الصفيحة المائلة، يظل برميل الأسطوانة وعمود الإدارة متحدَي المحور. وتتغير زاوية الصفيحة المائلة بالنسبة للبرميل مما يُغيّر شوط المكبس. يتميز هذا التصميم بالإحكام وسهولة دمج آليات التحكم، ويدعم التغييرات السريعة في الإزاحة.
في مضخة المحور المنحني، يميل برميل الأسطوانة ذاته بالنسبة لعمود الإدارة. وتحدد الزاوية بين محور البرميل ومحور العمود طول شوط المكبس. تحقق تصميمات المحور المنحني عادةً كفاءة حجمية أعلى وتتحمل ضغوطًا أكبر، غير أنها أضخم حجمًا وأبطأ في ضبط الإزاحة.
في معظم تطبيقات التحكم في معدل تدفق المضخة التي تتطلب ضبطاً سريعاً ودقيقاً، يهيمن تصميم الصفيحة المائلة على السوق نظراً لاستجابته العالية وتغليفه المدمج.
جدول التحكم في الإزاحة
يوضح الجدول التالي العلاقة المباشرة بين زاوية الصفيحة المائلة وناتج إزاحة المضخة:
| زاوية الصفيحة المائلة (°) | طول الشوط النسبي (%) | الإزاحة (% من الحد الأقصى) | ناتج التدفق النموذجي |
|---|---|---|---|
| 0 | 0 | 0 | تدفق صفري |
| 5 | 25 | 25 | ربع التدفق |
| 10 | 50 | 50 | نصف التدفق |
| 15 | 75 | 75 | ثلاثة أرباع التدفق |
| 18–20 (الحد الأقصى) | 100 | 100 | التدفق الاسمي الكامل |
هذه العلاقة التناسبية هي ما يجعل مضخة الإزاحة المتغيرة الهيدروليكية فعّالة للغاية في تطبيقات توفير الطاقة. فبدلاً من تقليص التدفق الزائد، تنتج المضخة فقط ما يتطلبه النظام.
الآليات التي تتحكم في تغيير الإزاحة
التحكم الميكانيكي (عجلة يدوية / رافعة)
أبسط أشكال التحكم في الإزاحة يستخدم عجلة يدوية أو رافعة متصلة مباشرةً بلوح الاتكاء. يقوم المشغّل بضبط الزاوية المطلوبة يدوياً، وتبقى ثابتة حتى تتم إعادة ضبطها يدوياً.
يناسب هذا الأسلوب التطبيقات التي يكون فيها الطلب على التدفق ثابتاً أو يتغير بشكل غير متكرر. ومن الأمثلة على ذلك المكابس الصناعية ذات السرعة الثابتة أو محركات الناقلات التي تعمل فيها المضخة عند إعداد إزاحة واحد أثناء التشغيل. وتتمثل مزاياها في البساطة وانخفاض التكلفة والموثوقية، غير أن غياب الضبط التلقائي يحدّ من كفاءة الطاقة في الأنظمة ذات الطلب المتغير.
التحكم بالمؤازر الهيدروليكي (تعويض الضغط)
يُعدّ التحكم بتعويض الضغط أكثر طرق ضبط الإزاحة التلقائية شيوعاً في الهيدروليكا الصناعية. ويستخدم مكبس مؤازر يعمل على لوح الاتكاء، موازناً لنابض تحيّز يُثبّت المضخة عند أقصى إزاحة بشكل افتراضي.
عندما يبلغ ضغط النظام إعداد المعوّض، يعمل ضغط التوجيه على مكبس المؤازر لتقليل زاوية لوح الاتكاء. وهذا يقلل الإزاحة وناتج التدفق حتى لا يُنتج إلا التدفق الكافي للحفاظ على الضغط المحدد. وتصبح المضخة بذلك مصدراً ذا ضغط ثابت وتدفق متغير.
تستجيب هذه الآلية في غضون 50–200 ميلي ثانية، مما يجعلها مناسبة للدوائر الصناعية العامة. وهي تقلل بشكل ملحوظ من هدر الطاقة مقارنةً بمضخات الإزاحة الثابتة المقترنة بصمامات تخفيف الضغط، إذ تنتج المضخة فقط التدفق الذي يستهلكه النظام فعلياً.
التحكم الإلكتروني في الإزاحة (EDC)
يمثّل التحكم الإلكتروني في الإزاحة أعلى مستوى من الدقة في التحكم بمعدل تدفق المضخة. يقوم ملف مغناطيسي تناسبي أو صمام مؤازر بتحديد موضع لوح الاتكاء بناءً على إشارة أمر كهربائية، تكون عادةً 4–20 mA أو ±10 V.
يقوم المتحكم ذو الحلقة المغلقة بمقارنة الإزاحة المطلوبة باستمرار مع الموضع الفعلي للصفيحة المائلة (المقاسة بمستشعر LVDT أو ما يماثله) وتصحيح أي انحراف في الوقت الفعلي. تنخفض أوقات الاستجابة إلى ما دون 30 ميلي ثانية، مما يتيح المزامنة الدقيقة مع دورات الآلة.
تتميز أنظمة EDC في التطبيقات التي تتطلب تغييرات إزاحة سريعة وقابلة للتكرار: مراكز التشغيل الآلي CNC، وآلات الحقن البلاستيكي، والمعدات المتنقلة التي تستلزم التحكم بالاستشعار بالحمل أو تحديد القدرة. وتتكامل بسلاسة مع وحدات التحكم المنطقية القابلة للبرمجة PLC ووحدات التحكم في الآلات لإدارة هيدروليكية مؤتمتة بالكامل.
جدول مقارنة طرق التحكم
| طريقة التحكم | وقت الاستجابة | الدقة | أفضل تطبيق |
|---|---|---|---|
| ميكانيكي | بطيء | منخفضة | صناعي بسرعة ثابتة |
| مؤازر هيدروليكي | متوسط (50–200 مللي ثانية) | متوسط | دوائر مُعوَّضة الضغط |
| كهرو-هيدروليكي | سريع (30–80 مللي ثانية) | عالٍ | CNC، قولبة الحقن |
| إلكتروني بالكامل (EDC) | سريع جداً (<30 مللي ثانية) | عالٍ جداً | الآلات المتنقلة، الروبوتات |
العوامل المؤثرة في الإزاحة وكفاءة الحجم لمضخة الهيدروليك
التسرب الداخلي وخسائر التخليص
لا تُقدِّم أي مضخة هيدروليكية 100% من إزاحتها النظرية كتدفق خرج مفيد. إذ توجد مسارات تسرب داخلي بين المكابس وتجاويف الأسطوانات، وعبر سطح لوحة الصمام، ومن خلال وسادات الانزلاق على لوح الإمالة.
مع ارتفاع ضغط التشغيل، يزداد فارق الضغط المحرِّك لتدفق التسرب أيضاً. وهذا يعني أن المضخة العاملة عند 350 بار تفقد نسبة أكبر من إزاحتها النظرية بسبب التسرب الداخلي مقارنةً بالمضخة ذاتها عند 100 بار. تتراوح الكفاءة الحجمية للمضخات الهيدروليكية عادةً بين 92% و98% تبعاً للضغط والسرعة وحالة المضخة.
تُقلِّل دقة التصنيع العالية من التسرب، غير أنها ترفع التكلفة وتزيد الحساسية تجاه التلوث. ويتعين على المهندسين تحقيق التوازن بين الكفاءة والمتانة والتكلفة في كل تطبيق.
تأثيرات لزوجة السائل ودرجة الحرارة
تؤثر لزوجة السائل الهيدروليكي تأثيراً مباشراً في معدلات التسرب الداخلي، ومن ثَمَّ في كفاءة توصيل الإزاحة الفعلية. فمع ارتفاع درجة حرارة الزيت، تنخفض اللزوجة ويمر السائل بسهولة أكبر عبر الفجوات الداخلية.
قد تنخفض الكفاءة الحجمية لمضخة تعمل بنسبة 95% عند درجة حرارة زيت تبلغ 40°C إلى 90% أو أقل عند 80°C مع السائل ذاته. وهذا يمثل انخفاضاً حقيقياً في الإزاحة الفعلية للنظام، حتى وإن لم تتغير الإزاحة الهندسية (زاوية لوح الإمالة).
يُعدُّ اختيار السائل المناسب وتوفير أنظمة تبريد كافية ومراقبة درجة الحرارة أموراً ضرورية للحفاظ على ثبات توصيل الإزاحة في مختلف ظروف التشغيل.
تأثير التآكل والتلوث والصيانة
مع مرور آلاف ساعات التشغيل، تتآكل المكونات الداخلية. تتسع الفجوات بين المكابس والتجاويف، وتتطور خدوش دقيقة على أسطح لوحات الصمامات، وتفقد وسادات الانزلاق فاعليتها في الحمل الهيدروستاتيكي. وكل هذه أنماط تدهور تزيد التسرب الداخلي بصورة دائمة.
يُسرِّع التلوث هذه العملية بشكل ملحوظ. إذ يمكن لجسيمات بحجم 5 ميكرون فقط أن تُلحق الضرر بالأسطح المصقولة بدقة داخل مضخة المكبس المحوري. وبمجرد أن تتجاوز الفجوات حدود التصميم المقررة، لا يمكن لأي قدر من ضبط زاوية لوح الإمالة استعادة طاقة الإزاحة المفقودة.
يُشكِّل التحليل الدوري للسائل والترشيح الملائم (بمطلق 3–10 ميكرون عادةً) وجداول الصيانة المنتظمة خط الدفاع الأول ضد فقدان الإزاحة على مدار عمر المضخة التشغيلي.
جدول عوامل الكفاءة
| العامل | التأثير على الإزاحة | استراتيجية التخفيف |
|---|---|---|
| ضغط التشغيل المرتفع | يزيد من التسرب الداخلي | تفاوتات أكثر دقة، مراقبة تصريف العلبة |
| درجة الحرارة المرتفعة | يقلل من الكفاءة الحجمية | أنظمة التبريد، اختيار السائل المناسب |
| التلوث | يسرّع التآكل، ويزيد من الفجوات | الترشيح، التحليل الدوري للسوائل |
| تآكل المكونات | فقدان الإزاحة الدائم | الصيانة الدورية، الاستبدال |
حساب تغيير الإزاحة
معادلة الإزاحة
يمكن حساب الإزاحة النظرية لمضخة المكبس المحوري باستخدام المعادلة التالية:
D = A × d × n × tan(α)
- D = الإزاحة لكل دورة (cm³/rev أو cc/rev)
- A = مساحة المكبس (cm²)
- d = قطر دائرة التقسيم (cm) — قطر الدائرة التي تتوزع عليها مراكز المكابس
- n = عدد المكابس
- α = زاوية الصفيحة المائلة (بالدرجات)
تُظهر هذه الصيغة بوضوح أن الإزاحة تتناسب تناسباً مباشراً مع ظل زاوية الصفيحة المائلة. وبما أن tan(α) يزداد مع زيادة الزاوية، فإن إمالة الصفيحة المائلة بشكل أكبر ينتج عنه إزاحة أكبر بنسبة متناسبة.
مثال حسابي عملي
لنأخذ مضخة مكبسية محورية بالمواصفات التالية:
- قطر المكبس: 20 مم (المساحة = 3.14 سم²)
- قطر دائرة التقسيم: 76 مم (7.6 سم)
- عدد المكابس: 9
- سرعة العمود: 1500 دورة/دقيقة
عند زاوية صفيحة مائلة تبلغ 10°:
D = 3.14 × 7.6 × 9 × tan(10°) = 3.14 × 7.6 × 9 × 0.176 = 37.8 سم³/دورة
معدل التدفق (Q) = D × السرعة = 37.8 سم³/دورة × 1500 دورة/دقيقة = 56,700 سم³/دقيقة = 56.7 ل/دقيقة
عند زاوية صفيحة مائلة تبلغ 18°:
D = 3.14 × 7.6 × 9 × tan(18°) = 3.14 × 7.6 × 9 × 0.325 = 69.8 cm³/rev
معدل التدفق (Q) = 69.8 × 1500 = 104,700 cm³/min = 104.7 L/min
من خلال زيادة زاوية الصفيحة المائلة من 10° إلى 18°، يتضاعف الإزاحة تقريباً من 37.8 إلى 69.8 cm³/rev، ويرتفع معدل تدفق الخرج من 56.7 إلى 104.7 L/min — وكل ذلك دون تغيير سرعة العمود. يُجسّد هذا قدرة ضبط زاوية الصفيحة المائلة في التحكم بمعدل تدفق المضخة عند الطلب.
ملاحظة: سيكون التدفق الفعلي المُسلَّم أقل قليلاً من هذه القيم النظرية نظراً لخسائر الكفاءة الحجمية للمضخة الهيدروليكية، والتي تتراوح عادةً بين 3–8% تبعاً لضغط التشغيل وحالة المضخة.
الأسئلة الشائعة
ما الذي يحدد الإزاحة القصوى لمضخة المكبس المحوري؟
تتحدد الإزاحة القصوى بأربعة عوامل هندسية: الزاوية القصوى للصفيحة المائلة (المحدودة بالتصميم الميكانيكي)، وعدد المكابس في أسطوانة البرميل، وقطر المكبس (الذي يحدد مساحة الكسح)، وقطر دائرة الخطوة. يُصمّم المصنّعون هذه المعاملات لتحقيق إزاحة اسمية محددة، وتمثّل الزاوية القصوى للصفيحة المائلة الحدَّ الفيزيائي الأعلى لطاقة خرج المضخة.
هل يمكن لمضخة المكبس المحوري تحقيق إزاحة صفرية؟
نعم. عندما تُضبط زاوية الصفيحة المائلة على صفر درجة (عمودياً على محور العمود)، تتوقف المكابس عن الحركة التبادلية داخل تجاويفها. مع طول شوط صفري، لا يُزاح أي سائل بصرف النظر عن سرعة العمود. تتيح هذه الإمكانية لمضخات الإزاحة المتغيرة الاستمرار في العمل بالسرعة الكاملة دون إنتاج أي تدفق، وهو أمر مفيد في حالات الاستعداد ويُقلّل استهلاك الطاقة مقارنةً بالتفريغ عبر صمام تخفيف الضغط.
كيف يؤثر تغيير الإزاحة على ضغط النظام؟
الإزاحة في حد ذاتها لا تُولّد ضغطاً — فالضغط ينتج عن مقاومة التدفق. غير أن تقليل الإزاحة بينما يظل النظام يطلب تدفقاً (بسبب أحمال المشغّلات) يتسبب في ارتفاع ضغط النظام حتى يتدخل صمام تخفيف الضغط أو المعوّض الضغطي. وعلى النقيض، فإن زيادة الإزاحة إلى ما يتجاوز ما يستطيع النظام استيعابه يرفع الضغط أيضاً. تعمل استراتيجيات التحكم الملائمة على مطابقة الإزاحة مع الطلب الفعلي على التدفق للحفاظ على تشغيل مستقر وفعّال.
ما الفرق بين مضخات المكبس المحوري ذات الإزاحة الثابتة والمتغيرة؟
تتميز مضخات المكبس المحوري ذات الإزاحة الثابتة بلوح اهتزاز مثبت عند زاوية واحدة، مما ينتج تدفقاً خارجياً ثابتاً عند أي سرعة معينة. أما مضخات الإزاحة المتغيرة فتتضمن لوح اهتزاز متحرك مع آلية تحكم تتيح ضبط الزاوية في الوقت الفعلي. يتيح ذلك التحكم في معدل تدفق المضخة عند الطلب، إذ تنتج المضخة فقط التدفق الذي يتطلبه النظام، مما يحسّن كفاءة الطاقة بشكل ملحوظ في التطبيقات ذات دورات الطلب المتغيرة.
كيف ترتبط الكفاءة الحجمية بالإزاحة الفعلية؟
يساوي التدفق الفعلي المُسلَّم الإزاحة النظرية مضروبةً في الكفاءة الحجمية. فعلى سبيل المثال، مضخة بإزاحة هندسية مقدارها 100 cm³/rev وكفاءة حجمية 95% لا تُسلّم سوى 95 cm³/rev من التدفق النافع، في حين يُفقد الـ 5% المتبقية بسبب التسرب الداخلي. تتناقص الكفاءة الحجمية مع ارتفاع الضغط ودرجة الحرارة وتآكل المكونات، مما يعني أن الإزاحة الفعلية التي يتلقاها النظام تكون دائماً أقل بقدر ما من الحد الأقصى الهندسي الذي تحدده زاوية لوح الاهتزاز.



